


مع دخول الربع الرابع من عام 2026، يشهد بناء البنية التحتية الكهربائية العالمية تحولًا هيكليًا. لقد غيّر النمو الهائل لمراكز البيانات فائقة التوسع، مدفوعًا بمتطلبات الحوسبة المتقدمة للذكاء الاصطناعي، إلى جانب النشر السريع لمصانع السيارات الكهربائية العملاقة، مشهد مشتريات أنظمة إدارة الكابلات الصناعية جذريًا. يتخلى مقاولو EPC (الهندسة والمشتريات والإنشاء) عن تمديد الكابلات التجارية الخفيفة لصالح صواني وسلالم كابلات فولاذية ثقيلة عالية السعة. تتطلب هذه المنشآت تمديد آلاف الكابلات السميكة عالية الجهد وكابلات الألياف الضوئية الحساسة، ما يستلزم هياكل دعم مصممة لقدرات تحمل قصوى وتبديد حراري صارم وامتثال زلزالي دقيق.
بالنسبة لمصنعي الصلب ومكونات الكهرباء، يمثل هذا التحول سوقًا مربحًا للغاية ولكنه متطلب تقنيًا. يتطلب إنتاج أنظمة إدارة الكابلات الصناعية معالجة لفائف فولاذية عالية الخضوع وتحويلها بسرعة عالية إلى ملفات معقدة كثيفة الثقوب. يستعرض هذا الموجز الصناعي المعايير الفنية التي تقود سوق صواني الكابلات في أواخر 2026، ويوضح ميكانيكا الدرفلة على البارد المستمرة اللازمة لتلبية الطلب المتزايد على مكونات البنية التحتية الحيوية هذه.
المعايير الهندسية وتصنيفات الأحمال
يخضع تصنيع صواني وسلالم الكابلات لمعايير كهروميكانيكية دولية صارمة. في أمريكا الشمالية، يوفر NEMA VE 1 المتطلبات المرجعية لأنظمة صواني الكابلات المعدنية، ويحدد تصنيفات الحمل/البحر مثل 8A و12C و20C التي تعرف حمل العمل الآمن على بحور دعم محددة. ودوليًا، يحدد IEC 61537 متطلبات واختبارات أنظمة صواني الكابلات وسلالم الكابلات للتركيبات الكهربائية.
بموجب هذه القواعد، يجب أن تدعم صينية الكابلات الثقيلة الوزن الساكن الهائل للكابلات النحاسية، وتتحمل أيضًا الأحمال الديناميكية أثناء سحب الكابلات والإجهادات البيئية مثل الرياح أو الجليد في المنشآت البتروكيماوية الخارجية. يخضع الانحراف لتنظيم صارم؛ إذ تحد المواصفات الهندسية النموذجية الانحراف الطولي لصينية محملة بالكامل عند 1/200 من البحر. يعتمد تحقيق هذه النسبة العالية بين الصلابة والوزن على تشكيل الشريط الفولاذي على البارد في جوانب جانبية عميقة على شكل C أو Z ذات شفاه مرتدة تزيد عزم القصور الذاتي بشكل كبير.
المتطلبات المعدنية وإدارة الحرارة
تُشكّل صواني الكابلات الصناعية عادةً من فولاذات إنشائية منخفضة الكربون مثل Q235B أو Q345B، ثم تُجلفن بالغمس الساخن (HDG) بعد التصنيع لضمان طلاء زنك مستمر فوق جميع حواف الثقوب. وبدلًا من ذلك، في تطبيقات مراكز البيانات الداخلية، تُستخدم بكثرة لفائف مجلفنة مسبقًا (DX51D+Z275 أو سبائك الزنك والألومنيوم والمغنيسيوم المتقدمة) لإزالة عنق زجاجة الجلفنة بعد التصنيع.
الميزة الأساسية لصينية كابلات مركز البيانات الحديثة هي قدرتها على إدارة الحرارة. تولد كابلات الطاقة عالية الأمبير حرارة كبيرة. ولمنع خفض تصنيف الكابل، أي انخفاض قدرة حمل التيار بسبب تراكم الحرارة، يجب أن تسهل الصينية أقصى تدفق للهواء. يتطلب ذلك ختم مصفوفة كثيفة من فتحات التهوية في قاعدة الصينية، ما ينتج غالبًا نسبة مساحة مفتوحة من 30% إلى 40%. إن ثقب هذا الحجم من المواد من لفائف فولاذية عالية الخضوع يفرض تحديات ميكانيكية شديدة قبل وصول الشريط إلى مطحنة الدرفلة.
عنق زجاجة الثقب: الثقب الثقيل بالسيرفو
في خط إنتاج إدارة الكابلات المستمر، تكون محطة الثقب هي المسار الحرج. ونظرًا لكثافة أنماط التهوية وسمك الفولاذ الكبير (من 1.5 mm إلى 3.0 mm)، يلزم مقدار ضغط ضخم. تستخدم الشركات المصنعة مكابس جسرية ميكانيكية بقدرة 300 إلى 500 طن أو محطات هيدروليكية عالية السرعة مزودة بقوالب تدريجية متعددة الصفوف.
تعد دقة وحدة التغذية بالسيرفو أمرًا بالغ الأهمية. يجب أن تدفع الشريط الفولاذي الثقيل بتفاوت خطوة ±0.15 mm لكل شوط. إذا انحرفت الخطوة، فلن تتوافق الفتحات مسبقة الثقب مع أنصاف أقطار الثني اللاحقة في آلة الدرفلة، مما يسبب تشوه الغشاء ويضعف السلامة الإنشائية للصينية النهائية. علاوة على ذلك، يتطلب ثقب الفولاذ المجلفن مسبقًا لكمات من فولاذ الأدوات Cr12MoV أو D2 شديدة التلميع والمعالجة بالتبريد العميق لمنع التصاق الزنك، وهي حالة يلتصق فيها الزنك المنصهر بالأدوات مسببًا نتوءات وتسريع تآكل اللكمة.
ميكانيكا درفلة صواني الكابلات
بعد الثقب، يدخل الشريط إلى آلة درفلة صواني الكابلات. تتميز الصينية القياسية ذات القاع الصلب أو المثقوب بغشاء مسطح واسع وجوانب جانبية رأسية تُطوى إلى الداخل لإنشاء حافة مستديرة آمنة. تتكون مطحنة التشكيل عادةً من 18 إلى 24 محطة بكرات لتنفيذ هذه الثنيات العميقة بزاوية 90 درجة والشفاه المرتدة تدريجيًا دون تمديد الغشاء المثقوب مسبقًا.
التحدي الأساسي للمصنعين هو تنوع المنتجات. يتطلب مشروع مركز بيانات واحد صواني بعرض يتراوح من 100 mm للدوائر الفرعية حتى 900 mm لتوزيع الطاقة الرئيسي. في الماضي، كان تغيير عرض آلة الدرفلة يعني إزالة الحوامل الخارجية يدويًا واستبدال عشرات الفواصل الفولاذية الثقيلة، وهي عملية قد تستغرق ما يصل إلى ست ساعات من التوقف.
يفرض المعيار الصناعي في أواخر 2026 مرونة آلية. تُبنى آلة درفلة صواني الكابلات المثقوبة الحديثة عالية المستوى على هيكل كابولي مزدوج (ثنائي الجانب). يبقى أحد جانبي مطحنة التشكيل ثابتًا، بينما يتحرك الجانب المقابل بالكامل جانبيًا على قضبان توجيه خطية عالية الدقة مدفوعة بمحركات سيرفو وبراغي كروية. يدخل المشغل عرض الصينية المطلوب في شاشة PLC اللمسية، وتضبط الآلة عرض خط التمرير تلقائيًا في أقل من دقيقتين. تتيح قدرة التغيير السريع هذه للمصنعين تشغيل دفعات إنتاج في الوقت المناسب (JIT)، مما يلغي مخزون المنتجات النهائية الزائد.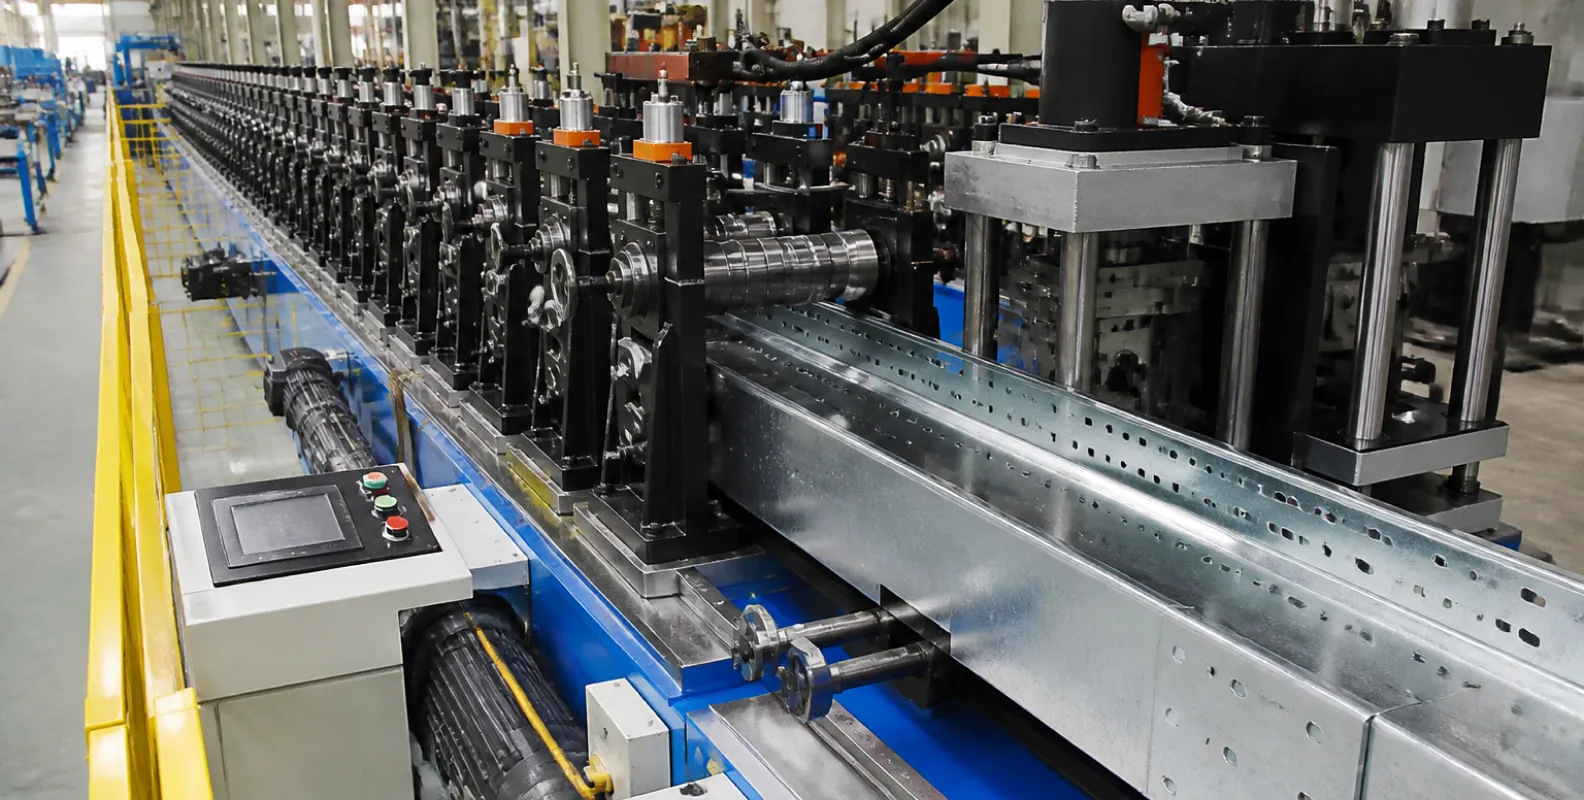
إنتاج سلالم الكابلات: هندسة الدرجة والجانب
بينما تدير الصواني المثقوبة التوزيع العام، تُمدد أثقل كابلات التغذية الرئيسية عبر سلالم الكابلات. توفر سلالم الكابلات أقصى تدفق للهواء وقدرات بحرية متفوقة (تغطي غالبًا 6 أمتار بين الدعامات). تتكون السلالم من جانبين مستقلين تربط بينهما درجات عرضية.
يتطلب إنتاج السلالم ميكانيكا مختلفة تمامًا مقارنة بالصواني الحوضية. تُنتج الجوانب الجانبية كقنوات C عميقة المقطع على خطوط درفلة مخصصة. وفي الوقت نفسه، تُصنع الدرجات، التي تكون غالبًا مقاطع C مشقوقة أو أشكالًا أنبوبية، على خط منفصل. العملية الحاسمة هي التجميع.
يتطلب دمج هذه المكونات بكفاءة خلية تجميع آلية، غالبًا ما تُدمج مباشرة بعد آلة درفلة سلالم الكابلات. تُدخل الدرجات في الجوانب الجانبية مسبقة الثقب وتُثبت بشكل دائم. وبينما اعتمد التصنيع التقليدي على لحام MIG اليدوي، الذي يشوه الفولاذ بإدخال الحرارة ويدمر طلاءات ما قبل الجلفنة، تستخدم منشآت 2026 الحديثة تقنية التثبيت الميكانيكي TOX. تستخدم هذه التقنية ضغطًا ميكانيكيًا موضعيًا شديدًا لتشابك الدرجة والجانب دون حرارة أو مواد مستهلكة، مع الحفاظ على طلاء الزنك وتوفير وصلة عالية المقاومة للاهتزاز والتعب.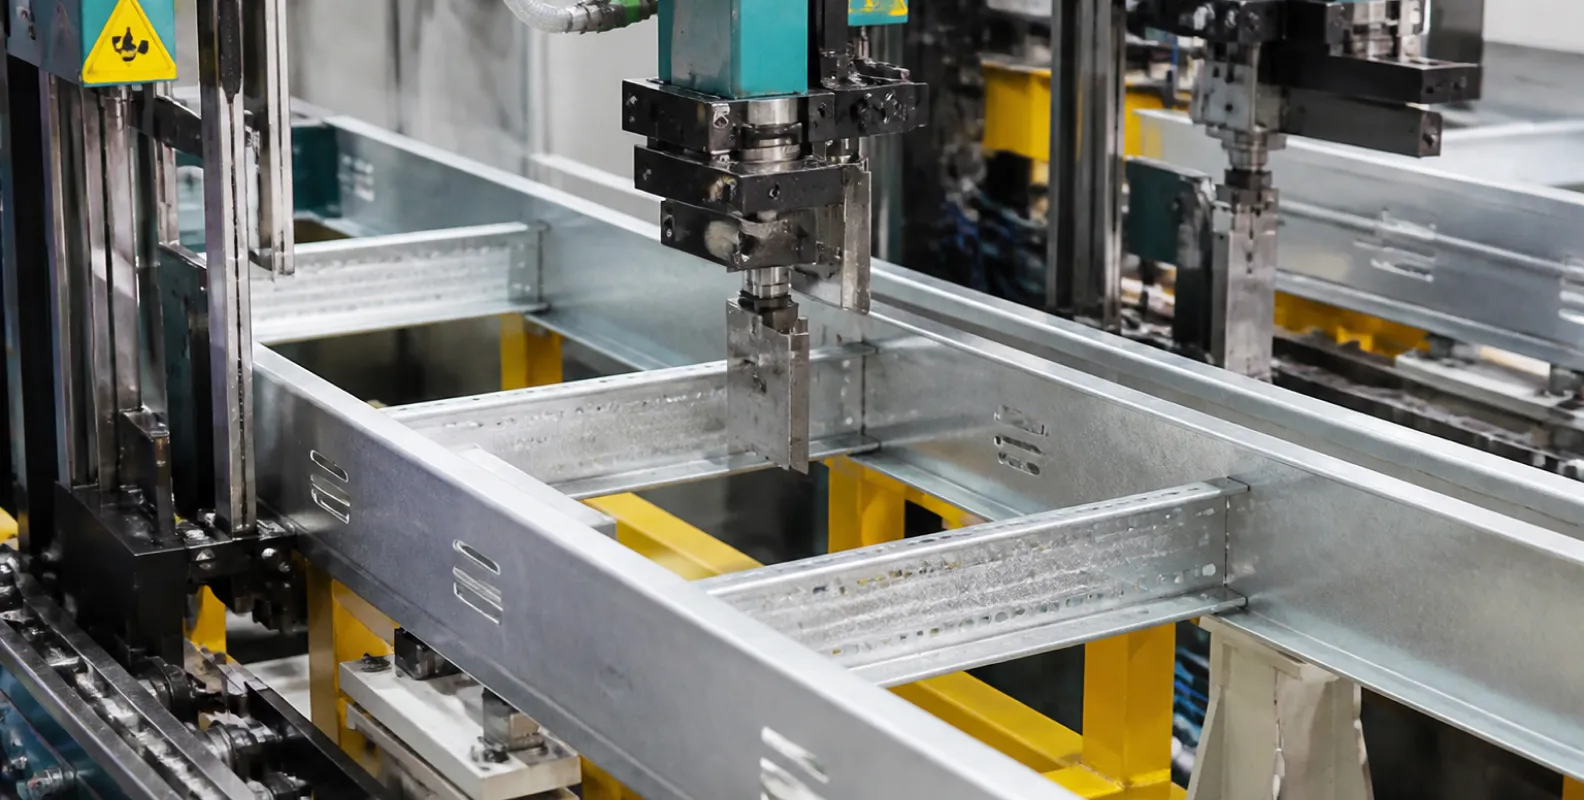
المقصات الهيدروليكية المتتبعة والتحكم في الخط
تتطلب خطوط درفلة الصواني والسلالم تقنية قص دون توقف للحفاظ على الجدوى التجارية. إن إيقاف الشريط الثقيل للقص يُدخل أحمال صدمة شديدة إلى نظام الدفع ويسبب تشوه الملف عند نقطة التوقف. لذلك تستخدم هذه الخطوط مقصات طائرة هيدروليكية متتبعة. تتسارع عربة القص بمحرك سيرفو لتتزامن مع سرعة الملف المتحرك بدقة. وبمجرد تطابق السرعة، يقص قالب مخصص المقطع المقطع المعقد بسلاسة دون سحق الشفاه الرأسية. يعمل الخط باستمرار بسرعات من 12 إلى 20 مترًا في الدقيقة، مع تكديس المكونات النهائية مباشرة للشحن الفوري إلى موقع العمل.
الآثار الاستراتيجية لمقاولي EPC والمصنعين
كشف حجم بناء مراكز البيانات والمنشآت الصناعية الحالي عن اختناقات شديدة في الشراء التقليدي لأنظمة إدارة الكابلات الثقيلة. إن الاعتماد على موردين خارجيين للحصول على عروض صواني متخصصة أو سلالم سميكة يؤدي غالبًا إلى مهلات توريد تمتد لعدة أشهر، مما يهدد مواعيد تنشيط المشاريع الحرجة.
من خلال نقل الإنتاج داخليًا باستخدام تقنية الدرفلة الآلية سريعة التغيير، يحصل مصنعو الصلب الإقليميون ومقاولو EPC الكبار على تحكم كامل في سلسلة التوريد. يمكنهم معالجة لفائف الصلب الخام المتاحة على نطاق واسع وتحويلها عند الطلب إلى مكونات بنية تحتية عالية الهامش، متجاوزين تمامًا عقوبات الشحن الحجمي المرتبطة بنقل الصواني الجاهزة الفارغة عبر المحيطات.
تتخصص THRONCH في هندسة وتصنيع خطوط إنتاج درفلة مستمرة مؤتمتة بالكامل لإدارة الكابلات الصناعية. صُممت أنظمتنا الثقيلة خصيصًا للفولاذ الإنشائي السميك، وتتميز بضبط العرض بالسيرفو ومكابس ثقب عالية الحمولة ومقصات تتبع دون توقف. لمراجعة تخطيطات المصانع وتكوينات قوالب الثقب ومواصفات الخطوط المخصصة لمشاريع البنية التحتية القادمة، اتصل بفريقنا الهندسي عبر amy@thronch.com.
-

THRONCH
مصنّع ماكينات التشكيل بالدرفلة على البارد
THRONCH مصنع مباشر متخصص في خطوط التشكيل بالدرفلة على البارد المخصصة ومجموعات ماكينات صناعة الأنابيب الملحومة. وبفضل أكثر من عشر سنوات من الخبرة الهندسية، نشارك الرؤى التقنية ونقدم معدات عالية الدقة.



