Ce que produit une ligne de tuberie ERW
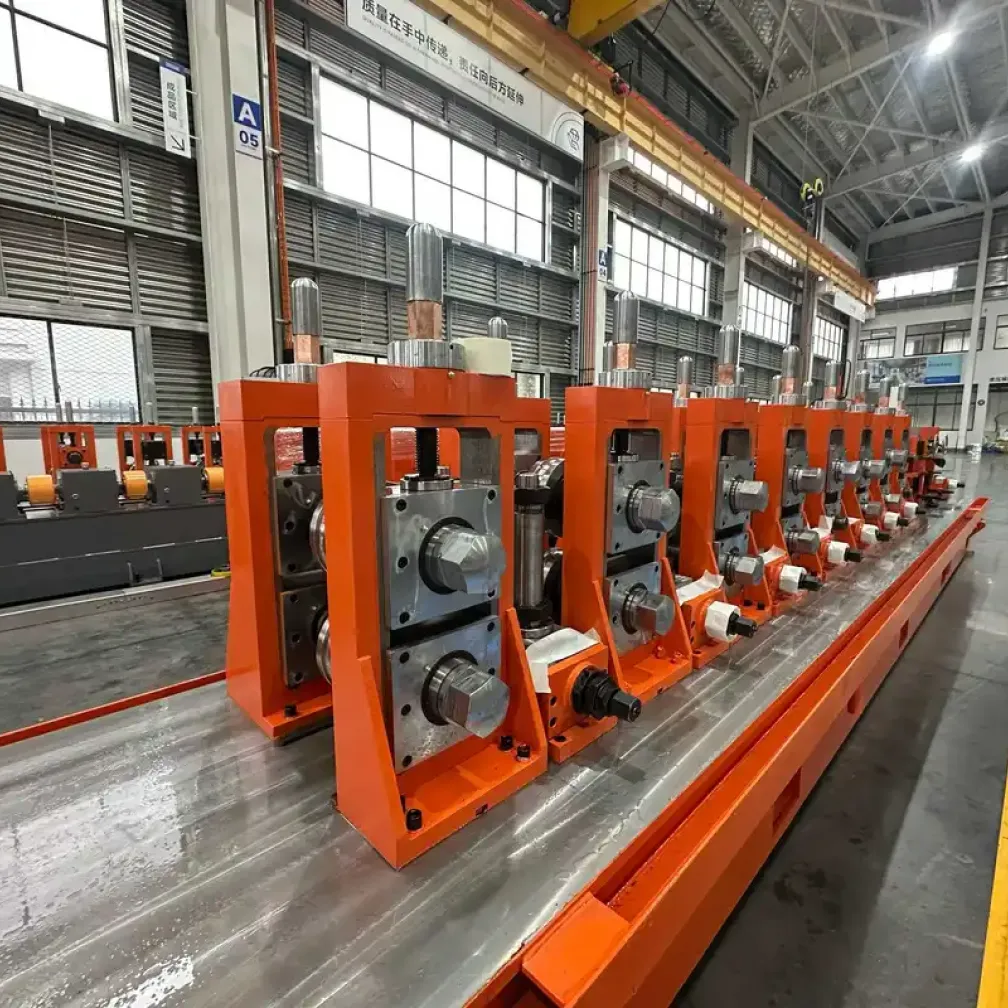
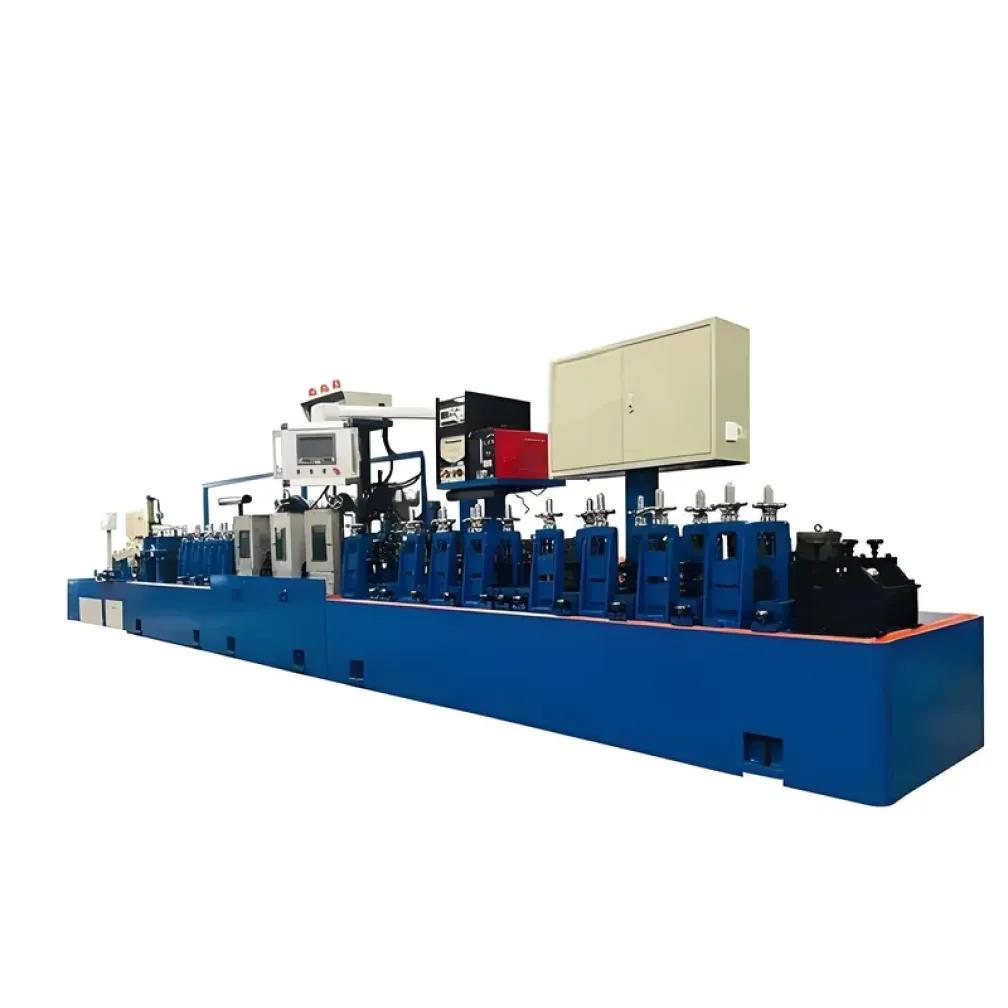
ERW signifie soudage par résistance électrique. Sur une ligne de tuberie ERW, la bande d'acier traverse une série de cages de rouleaux qui la replient en un tube rond à bords en about, et un courant haute fréquence chauffe ces bords à la température de forgeage pour qu'ils fusionnent sous pression en un cordon de soudure longitudinal. Aucun métal d'apport n'est utilisé. Le tube est ensuite refroidi, calibré aux dimensions finales, redressé et coupé à longueur. La ligne de cette page couvre les tubes ronds de 59 à 152 mm et les tubes carrés ou rectangulaires de 10 à 200 mm, en épaisseurs de paroi de 1.5 à 4 mm, pour les applications structurelles, mécaniques et de convoyage.
Déroulement du processus de la ligne
- Dévidage hydraulique et planage de la bande
- Cisaillement et soudage bout à bout avec accumulateur de boucle pour un fonctionnement continu
- Laminoir de formage qui referme la bande en rond
- Station de soudage haute fréquence et ébavurage externe
- Section de refroidissement, calibreur et unité de redressage
- Scie froide pour la coupe aux longueurs commandées
- Palettisation automatique et déchargement intelligent
L'accumulateur de boucle en amont du laminoir découple les changements de bobine de la production : l'accumulateur alimente la bande pendant qu'une nouvelle bobine est soudée, la station de soudage ne perd donc jamais sa stabilité thermique entre les bobines.
Le soudage HF décide de la qualité du tube
La station de soudage est le cœur de toute ligne ERW. Deux configurations de puissance sont disponibles. Le soudage par induction haute fréquence transfère l'énergie aux bords de la bande via une bobine sans contact physique, ce qui convient aux tubes structurels et de convoyage généraux. Le soudage HF statique offre un rendement électrique supérieur et un contrôle thermique précis sur les parois minces et les nuances exigeantes. Dans les deux cas, un apport thermique stable maintient un cordon étroit, une zone affectée par la chaleur réduite et une résistance du cordon proche de la bande mère. Les cages de calibrage après refroidissement amènent le tube au diamètre et à la circularité finaux, et le redresseur corrige toute flèche résiduelle avant la coupe.
Du rond au carré ou carré direct
Les tubes carrés et rectangulaires peuvent quitter le laminoir par deux voies. La méthode rond-carré soude d'abord un tube rond, puis le reforme dans les cages de calibrage ; un seul jeu d'outillage rond couvre plusieurs dimensions carrées, ce qui réduit le coût d'outillage pour les producteurs multi-dimensions. La méthode du carré direct forme la section carrée à partir de bande plate et soude le côté sans angle ; elle donne un contrôle plus strict sur les rayons d'angle et la planéité, ce que les marchés des tubes structurels spécifient de plus en plus. Le choix dépend de la liste des dimensions et de la norme cible, et il est fixé dans l'implantation du laminoir au stade de la commande.
Pourquoi une scie froide à la coupe
Les scies à friction coupent vite mais laissent une teinte thermique et une bavure qui demandent ensuite un meulage. Une scie froide fonctionne à faible vitesse avec une lame dentée, la face de coupe est donc propre, d'équerre et sans décoloration thermique. Pour les tubes partant directement à la fabrication ou à la galvanisation, cela supprime une étape de finition et maintient la compétitivité du laminoir sur la qualité livrée plutôt que sur la seule vitesse.
Applications principales
- Tubes d'échafaudage et d'étayage de construction
- Tubes de lutte incendie, d'adduction d'eau et de drainage
- Poteaux de structures acier et tubes de support
- Tubes pour montage solaire, serres et ossatures agricoles
- Tubes pour mobilier, décoration et automobile
- Glissières de sécurité routière et tubes structurels mécaniques
Quoi préparer avant de demander un devis
- Liste des dimensions : diamètres de tubes ou dimensions de profils avec épaisseurs de paroi
- Nuance de matériau et spécification de bande pour la norme cible
- Préférence rond-carré ou carré direct, si des tubes carrés sont au programme
- Longueurs de coupe et objectif de production mensuelle par dimension
- Alimentation électrique du site et marques de composants électriques préférées
FAQ
En quoi un tube ERW diffère-t-il d'un tube issu d'une billette pleine ?
Le tube ERW est formé à partir de bande et soudé le long d'un cordon longitudinal. Le tube de billette est percé d'un rond plein et ne porte aucune soudure. Pour les usages structurels, de convoyage et mécaniques généraux, le tube ERW satisfait les normes applicables à un coût de production bien inférieur, c'est pourquoi il domine ces marchés.
Quel type de soudage HF la ligne doit-elle utiliser ?
Le soudage par induction haute fréquence couvre économiquement les tubes structurels et de convoyage généraux. Le HF statique convient aux parois minces et aux nuances à plus haute résistance où le contrôle thermique est critique. La liste des dimensions et la nuance de matériau de la demande déterminent la recommandation.
Une seule ligne peut-elle produire des tubes ronds et carrés ?
Oui. Avec la voie rond-carré, les dimensions carrées sont reformées à partir du tube rond soudé dans la section de calibrage. Avec l'outillage carré direct, le tube carré est formé et soudé dans sa forme finale. Les deux voies existent sur cette ligne et sont spécifiées au stade de la commande.
Combien de temps prend un changement de dimension ?
Un changement de diamètre dans la plage d'outillage demande un réglage des rouleaux et des guides. Sortir de la plage couverte demande un échange du jeu de rouleaux. Les listes de dimensions planifiées sont chiffrées avec des temps de changement réalistes afin de construire les plannings de poste autour.
Quelles conditions de livraison et d'installation s'appliquent ?
Les lignes standard sont expédiées sous 30 à 45 jours et les configurations personnalisées sous 60 à 90 jours, après essais de soudage et test complet de la ligne en usine. Les ingénieurs THRONCH assurent l'installation, la mise en service et la formation sur site avant la remise.