C पर्लिन रोल फॉर्मिंग मशीन क्या बनाती है
C पर्लिन एक कोल्ड-फॉर्म्ड स्टील सेक्शन है जिसका क्रॉस-सेक्शन सममित C-आकार का होता है, प्रत्येक फ्लैंज पर छोटा लिप होता है और ताकत-से-वज़न अनुपात ऊंचा होता है। यह स्टील स्ट्रक्चर बिल्डिंग में रूफ पर्लिन और वॉल गर्ट के रूप में काम करता है, और यही सेक्शन सोलर PV माउंटिंग स्ट्रक्चर, ट्रेलर और वाहन फ्रेम तथा इक्विपमेंट सपोर्ट स्टील में भी व्यापक रूप से उपयोग होता है। इस पेज की मशीन इन सेक्शन को कॉइल्ड स्ट्रिप से लगातार बनाती है: स्ट्रिप को लेवल किया जाता है, पंच किया जाता है, 15-19 रोल पास से फॉर्म किया जाता है और चलती हुई स्थिति में लंबाई पर काटा जाता है। सेक्शन डेप्थ, फ्लैंज चौड़ाई, लिप साइज़ और होल पोज़िशन सभी ऑर्डर के साथ दी गई प्रोफ़ाइल ड्रॉइंग का पालन करती हैं, इसलिए तैयार पर्लिन बिना दोबारा ड्रिलिंग के सीधे प्रोजेक्ट में बोल्ट हो जाते हैं।
प्रोडक्शन लाइन कॉन्फ़िगरेशन
मानक कॉन्फ़िगरेशन कॉइल लोडिंग से लेकर स्ट्रैप किए गए बंडल तक स्टेशनों के बीच बिना मैनुअल हैंडलिंग के चलता है:
- कॉइल कार और ऑटोमैटिक हाइड्रोलिक अनकॉइलर
- कॉइल-से-कॉइल जोड़ने के लिए शीयरिंग और बट वेल्डिंग यूनिट
- कॉइल बदलाव के दौरान मिल को चालू रखने वाला हॉरिज़ॉन्टल लूपर
- सर्वो फीडिंग के साथ मल्टी-स्टेशन हाइड्रोलिक पंचिंग
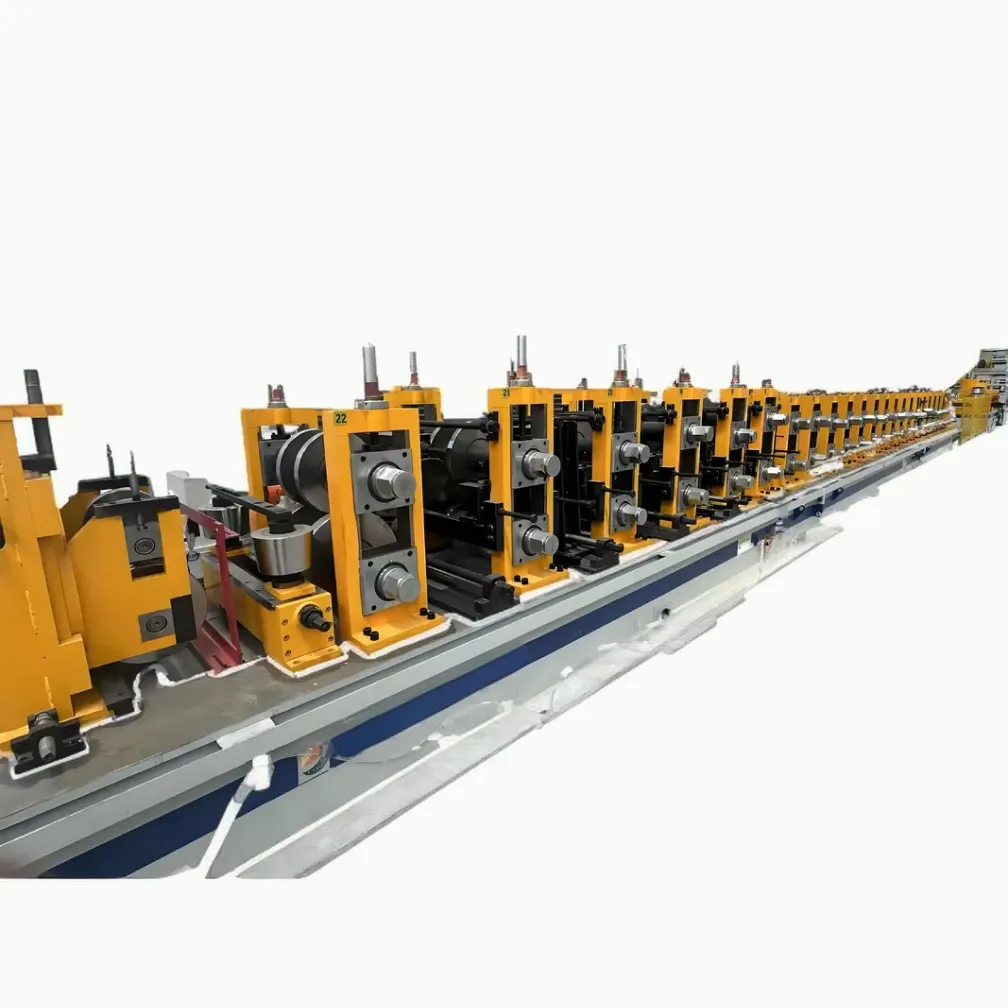
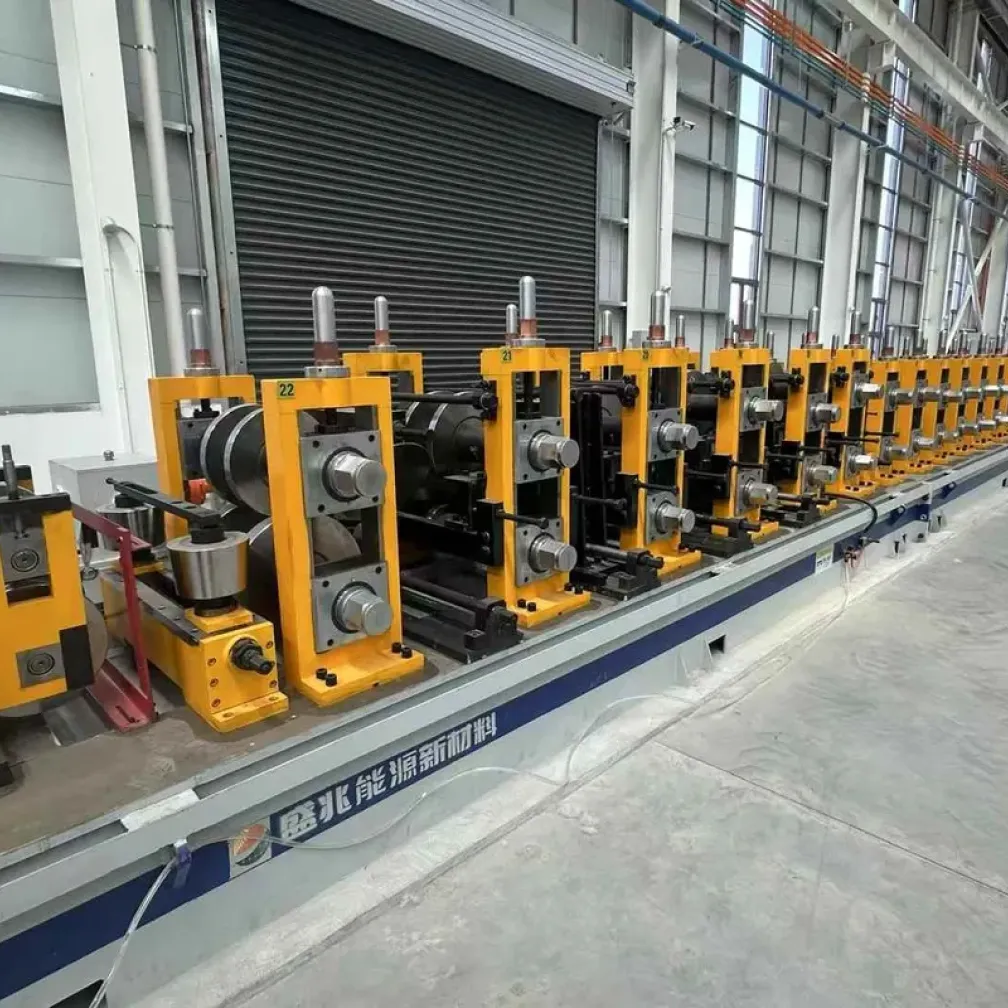
- रोल फॉर्मिंग मिल, आर्च फ्रेम संरचना, 15-19 पास
- सर्वो ट्रैकिंग कट-ऑफ, कन्वेयर रोलर टेबल
- इंटेलिजेंट ऑटोमैटिक स्टैकिंग और स्ट्रैपिंग, डिस्चार्ज रोलर टेबल
कॉन्फ़िगरेशन मॉड्यूलर है। लाइट-गेज शॉप अनकॉइलर, पंचिंग, मिल और कट-ऑफ को कोर लाइन के रूप में ले सकती है; हाई-आउटपुट प्लांट लूपर, स्टैकिंग और स्ट्रैपिंग स्टेशन जोड़कर प्रति शिफ्ट एक ऑपरेटर से चल सकता है।
इंजीनियरिंग विवरण जो पर्लिन की गुणवत्ता तय करते हैं
ऑर्डर चरण के तीन विकल्प सेक्शन सटीकता और दैनिक आउटपुट पर सबसे अधिक प्रभाव डालते हैं।
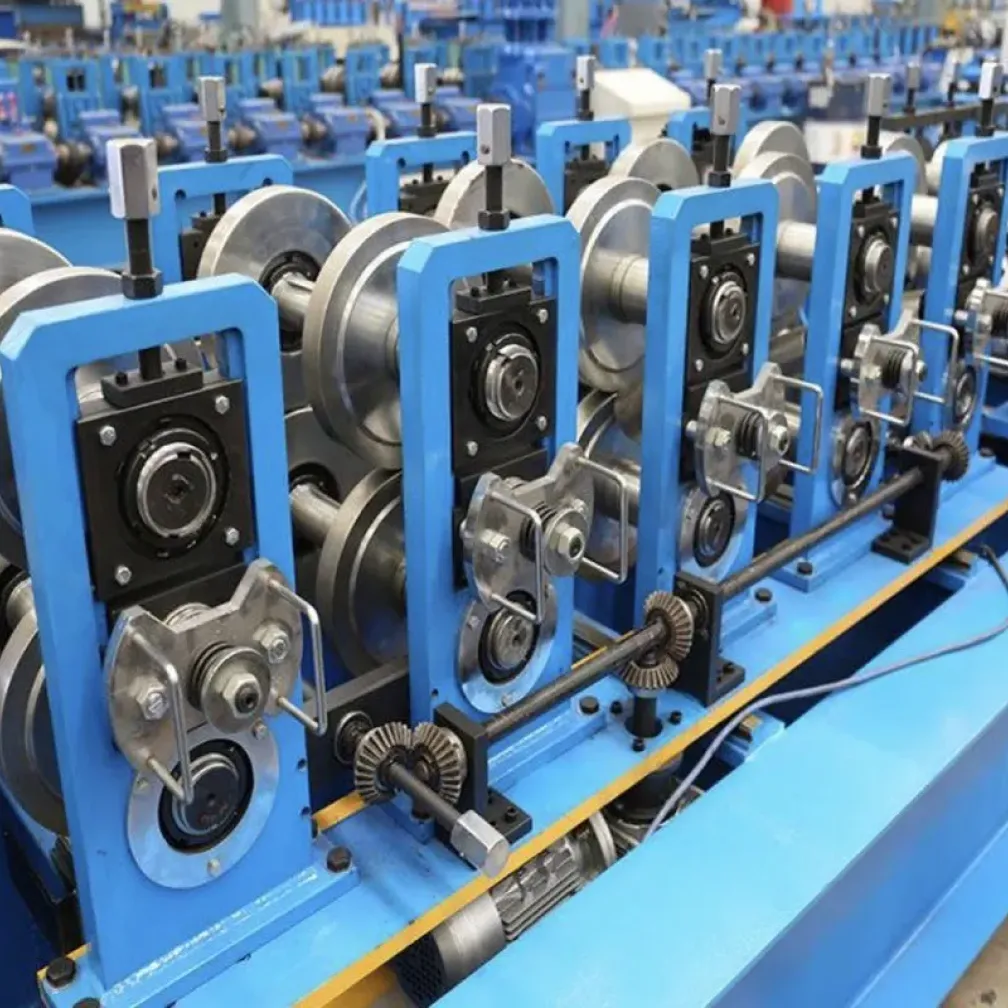
ट्रांसमिशन: स्पाइरल बेवल गियर वाला गियरबॉक्स 3 मिमी और उससे मोटी स्ट्रिप पर फॉर्मिंग टॉर्क को स्थिर रखता है और लगातार मल्टी-शिफ्ट चलाने के लिए उपयुक्त है। चेन ड्राइव 1-3 मिमी लाइट-गेज उत्पादन और मध्यम दैनिक आउटपुट के लिए किफायती विकल्प है।
मिल संरचना: आर्च फ्रेम लोड के नीचे दोनों रोल शाफ्ट को दोनों सिरों पर सपोर्ट करता है, जिससे मोटी स्ट्रिप पर शाफ्ट का डिफ्लेक्शन सीमित रहता है और पूरी पर्लिन लंबाई में फ्लैंज एंगल एकसमान बना रहता है।
पंचिंग और कटिंग: मल्टी-स्टेशन हाइड्रोलिक पंचिंग फॉर्मिंग से पहले वेब और फ्लैंज होल बनाती है, जिनकी पोज़िशन टच स्क्रीन पर ड्रॉइंग से सेट होती है। सर्वो ट्रैकिंग कट-ऑफ चलती स्ट्रिप को काटता है, इसलिए पूरी लाइन स्पीड पर कट लंबाई सटीक रहती है और मिल कटिंग के लिए कभी नहीं रुकती।
मुख्य अनुप्रयोग
- स्टील स्ट्रक्चर वर्कशॉप, वेयरहाउस और लॉजिस्टिक्स बिल्डिंग के लिए रूफ पर्लिन और वॉल गर्ट
- ग्राउंड-माउंटेड और रूफटॉप सोलर PV सपोर्ट स्ट्रक्चर के लिए C सेक्शन
- ट्रेलर, ट्रक और कृषि मशीनरी के लिए चेसिस और फ्रेम मेंबर
- रैकिंग, प्लेटफॉर्म और नगरीय इंजीनियरिंग के लिए सपोर्ट स्टील
C पर्लिन या Z पर्लिन: कैसे चुनें
C पर्लिन का सेक्शन सममित होता है। ये क्लीट्स पर सीधे लगते हैं और सिंपली सपोर्टेड स्पैन, वॉल गर्ट और जहां सेक्शन सिरे-से-सिरे मिलते हैं, वहां उपयुक्त हैं। Z पर्लिन के फ्लैंज ऑफसेट होते हैं जो एक-दूसरे में फिट हो जाते हैं, इसलिए वे सपोर्ट पर ओवरलैप होते हैं और कम सामग्री में कंटिन्यूअस स्पैन उठाते हैं। रूफ और वॉल दोनों सेक्शन वाले प्रोजेक्ट को अक्सर दोनों की ज़रूरत होती है। मिल को समर्पित C लाइन के रूप में, या C/Z इंटरचेंजेबल लाइन के रूप में बनाया जा सकता है जो रोलर बदले बिना कंट्रोल पैनल से सेक्शन बदलती है। पूछताछ के समय आवश्यक सेक्शन बताएं और टूलिंग उसी के अनुसार डिज़ाइन की जाएगी।
कोट मांगने से पहले क्या तैयार करें
- वेब डेप्थ, फ्लैंज चौड़ाई, लिप साइज़ और टॉलरेंस सहित सेक्शन ड्रॉइंग
- स्ट्रिप मोटाई रेंज और मटेरियल ग्रेड, जैसे Q235, Q355 या गैल्वनाइज़्ड स्ट्रिप
- इनलाइन पंचिंग चाहिए तो होल पैटर्न ड्रॉइंग
- मीटर प्रति मिनट या टन प्रति शिफ्ट में लक्षित आउटपुट
- वर्कशॉप का वोल्टेज, फेज़ और फ्रीक्वेंसी, साथ ही PLC और इलेक्ट्रिकल पार्ट्स के पसंदीदा ब्रांड
इन पांच बिंदुओं के साथ, लाइन कॉन्फ़िगरेशन, पास संख्या, मोटर पावर और डिलीवरी शेड्यूल एक ही कोटेशन राउंड में तय हो सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या एक मशीन कई साइज़ के C पर्लिन बना सकती है?
हां। डिज़ाइन की गई टूलिंग रेंज के भीतर, साइज़ बदलाव टच स्क्रीन पर सेट होता है और मिल स्टैंड के ऑटोमैटिक या मैनुअल एडजस्टमेंट से होता है। एक ही सेक्शन फैमिली के भीतर साइज़ बदलने के लिए रोलर बदलने की ज़रूरत नहीं होती।
लाइन कितनी मोटी स्ट्रिप संभाल सकती है?
मानक बिल्ड 1-3 मिमी स्ट्रिप चलाता है। भारी सेक्शन के लिए, 3-5 मिमी और 6-8 मिमी कॉन्फ़िगरेशन गियरबॉक्स ट्रांसमिशन, बड़े शाफ्ट और मजबूत कट-ऑफ यूनिट के साथ बनाए जाते हैं।
बोल्ट होल कैसे बनाए जाते हैं?
स्ट्रिप के मिल में प्रवेश करने से पहले मल्टी-स्टेशन हाइड्रोलिक यूनिट द्वारा होल इनलाइन पंच किए जाते हैं। होल डायमीटर, पिच और पोज़िशन होल पैटर्न ड्रॉइंग से HMI पर दर्ज की जाती है, और सर्वो फीडर पूरी स्पीड पर पिच सटीकता बनाए रखता है।
डिलीवरी समय कितना है?
मानक कॉन्फ़िगरेशन की लाइन ऑर्डर कन्फर्मेशन से 30-45 दिन लेती है। स्टैकिंग और स्ट्रैपिंग वाली पूरी कस्टम लाइन 60-90 दिन लेती है। हर लाइन पैकिंग से पहले ऑर्डर सामग्री के साथ 48 घंटे का ट्रायल रन पूरा करती है।
खरीदार की साइट पर लाइन कौन लगाता है?
THRONCH ऑन-साइट इंस्टॉलेशन, अलाइनमेंट और कमीशनिंग के लिए इंजीनियर भेजता है, जिसमें आमतौर पर 3-5 दिन लगते हैं। ऑपरेटर ट्रेनिंग कमीशनिंग के दौरान पूरी हो जाती है, और बाद में तकनीकी पूछताछ का जवाब 24 घंटे के भीतर मिलता है।