ERW ट्यूब मिल लाइन क्या बनाती है
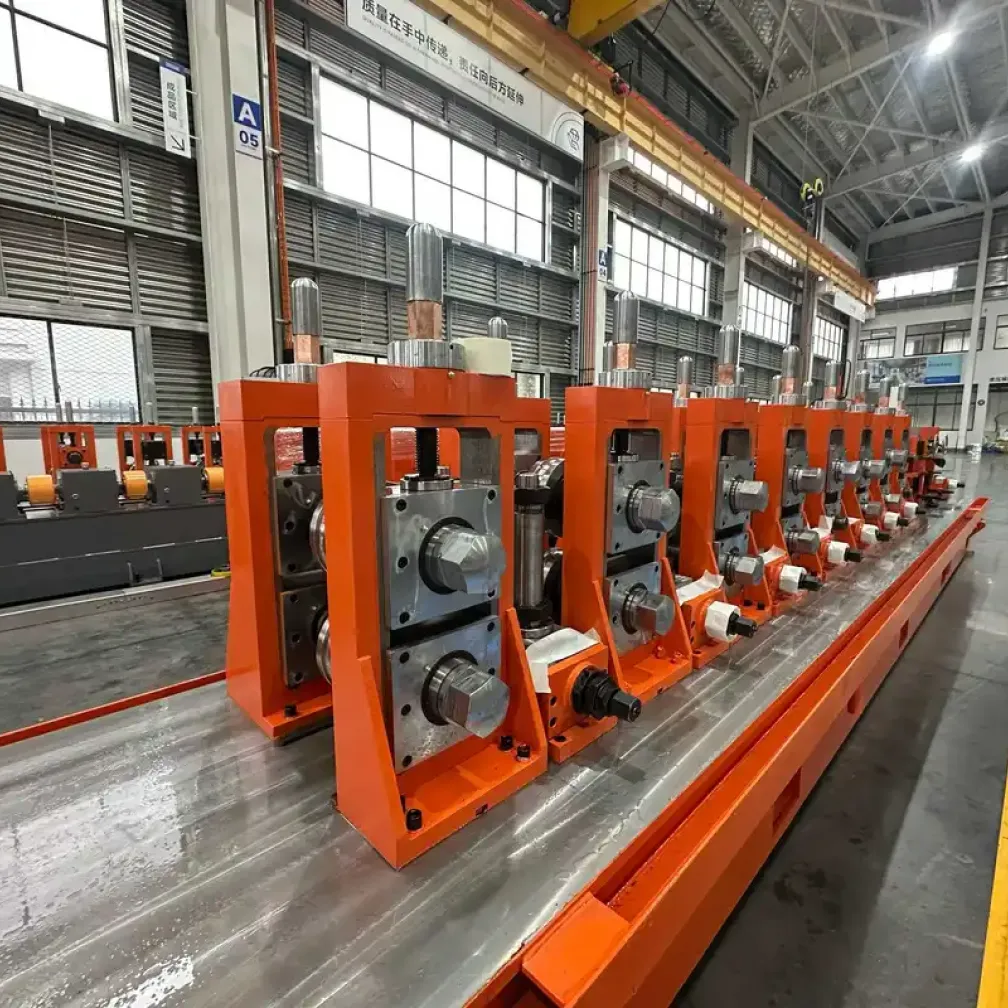
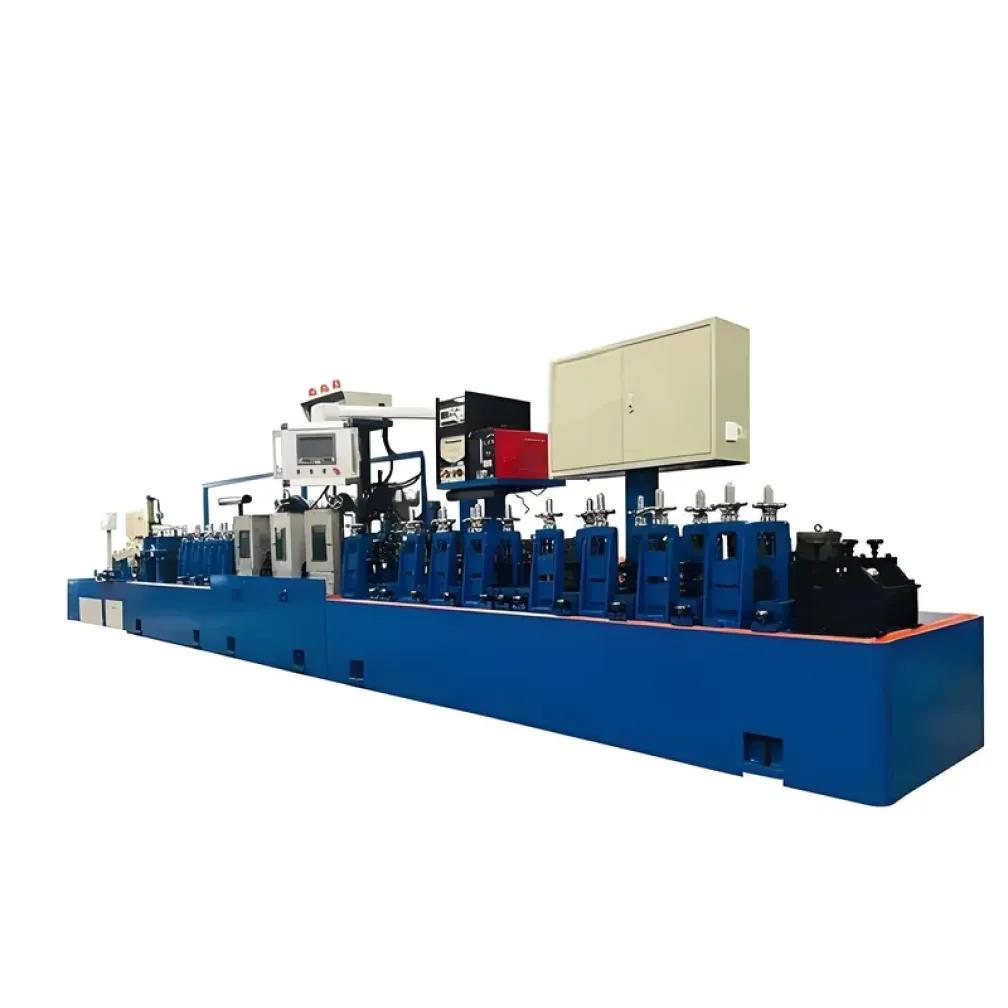
ERW का अर्थ है इलेक्ट्रिक रेज़िस्टेंस वेल्डिंग। ERW ट्यूब मिल लाइन में, स्टील स्ट्रिप रोल स्टैंड की एक श्रृंखला से गुजरती है जो उसे सटे हुए किनारों वाले गोल ट्यूब में मोड़ती है, और उच्च आवृत्ति धारा उन किनारों को फोर्जिंग तापमान तक गर्म करती है ताकि वे दबाव में एक अनुदैर्ध्य वेल्ड सीम में फ्यूज़ हो जाएं। कोई फिलर मेटल शामिल नहीं होता। फिर ट्यूब को ठंडा किया जाता है, अंतिम आयामों तक साइज़ किया जाता है, सीधा किया जाता है और लंबाई में काटा जाता है। इस पेज की लाइन 59 से 152 मिमी गोल पाइप और 10 से 200 मिमी स्क्वायर या रेक्टैंगुलर ट्यूब को कवर करती है, 1.5-4 मिमी दीवार मोटाई में, संरचनात्मक, यांत्रिक और कन्वेयंस अनुप्रयोगों के लिए।
लाइन का प्रोसेस फ्लो
- हाइड्रोलिक अनकॉइलिंग और स्ट्रिप लेवलिंग
- निरंतर चलने के लिए लूप स्टोरेज के साथ शीयर और बट वेल्डिंग
- फॉर्मिंग मिल जो स्ट्रिप को गोल में बंद करती है
- हाई-फ्रीक्वेंसी वेल्डिंग स्टेशन और बाहरी स्कार्फिंग
- कूलिंग सेक्शन, साइज़िंग मिल और स्ट्रेटनिंग यूनिट
- ऑर्डर की गई लंबाई में कोल्ड सॉ कट-ऑफ
- ऑटोमैटिक पैलेटाइज़िंग और इंटेलिजेंट अनलोडिंग
मिल से पहले का लूप स्टोरेज कॉइल बदलाव को उत्पादन से अलग करता है: नई कॉइल वेल्ड होने पर संचायक स्ट्रिप फीड करता है, इसलिए वेल्डिंग स्टेशन कॉइल के बीच तापमान स्थिरता कभी नहीं खोता।
HF वेल्डिंग ट्यूब की गुणवत्ता तय करती है
वेल्डिंग स्टेशन किसी भी ERW लाइन का मूल है। दो पावर कॉन्फ़िगरेशन उपलब्ध हैं। हाई-फ्रीक्वेंसी इंडक्शन वेल्डिंग बिना भौतिक संपर्क के कॉइल के माध्यम से स्ट्रिप किनारों को ऊर्जा देती है, जो सामान्य संरचनात्मक और कन्वेयंस पाइप के लिए उपयुक्त है। सॉलिड-स्टेट HF वेल्डिंग पतली दीवारों और मांग वाले मटेरियल ग्रेड पर उच्च विद्युत दक्षता और सटीक हीट कंट्रोल देती है। दोनों मामलों में, स्थिर हीट इनपुट ही वेल्ड सीम को संकरा, हीट-प्रभावित क्षेत्र को छोटा और सीम की मजबूती मूल स्ट्रिप के करीब रखता है। कूलिंग के बाद साइज़िंग स्टैंड ट्यूब को अंतिम व्यास और गोलाई तक लाते हैं, और स्ट्रेटनर कटाई से पहले किसी भी अवशिष्ट बो को ठीक करता है।
राउंड-टू-स्क्वायर या डायरेक्ट स्क्वायर
स्क्वायर और रेक्टैंगुलर ट्यूब मिल से दो मार्गों से निकल सकते हैं। राउंड-टू-स्क्वायर विधि पहले गोल ट्यूब वेल्ड करती है, फिर उसे साइज़िंग स्टैंड में रीशेप करती है; एक गोल टूलिंग सेट कई स्क्वायर साइज़ कवर करता है, जो मल्टी-साइज़ उत्पादकों की टूलिंग लागत कम रखता है। डायरेक्ट स्क्वायर विधि सपाट स्ट्रिप से स्क्वायर सेक्शन बनाती है और कॉर्नर-मुक्त साइड वेल्ड करती है; यह कॉर्नर रेडियाई और सपाटता पर कड़ा नियंत्रण देती है, जिसे स्ट्रक्चरल ट्यूब बाजार तेजी से निर्दिष्ट कर रहे हैं। चुनाव साइज़ सूची और लक्ष्य मानक पर निर्भर करता है, और ऑर्डर चरण पर मिल लेआउट में तय होता है।
कट-ऑफ पर कोल्ड सॉ क्यों
फ्रिक्शन सॉ तेज काटती है लेकिन हीट टिंट और बर्र छोड़ती है जिसे बाद में ग्राइंड करना पड़ता है। कोल्ड सॉ टूथ्ड ब्लेड के साथ कम गति पर चलती है, इसलिए कट सतह साफ, सीधी और हीट डिस्कलरेशन से मुक्त निकलती है। सीधे फैब्रिकेशन या गैल्वनाइजिंग में जाने वाले ट्यूब के लिए, यह एक फिनिशिंग चरण हटाता है और मिल को केवल गति पर नहीं बल्कि डिलीवर की गई गुणवत्ता पर प्रतिस्पर्धी रखता है।
मुख्य अनुप्रयोग
- निर्माण मचान और शोरिंग पाइप
- अग्निशमन, जल आपूर्ति और ड्रेनेज पाइप
- स्टील संरचना कॉलम और सपोर्ट ट्यूब
- सोलर माउंटिंग, ग्रीनहाउस और कृषि फ्रेमवर्क ट्यूब
- फर्नीचर, सजावटी और ऑटोमोटिव ट्यूब
- हाईवे गार्डरेल और मैकेनिकल स्ट्रक्चरल ट्यूब
कोट मांगने से पहले क्या तैयार करें
- साइज़ सूची: दीवार मोटाई सहित पाइप व्यास या ट्यूब आयाम
- लक्ष्य मानक के लिए मटेरियल ग्रेड और स्ट्रिप विनिर्देश
- राउंड-टू-स्क्वायर या डायरेक्ट स्क्वायर प्राथमिकता, यदि स्क्वायर ट्यूब मिक्स में है
- प्रति साइज़ कट लंबाई और मासिक उत्पादन लक्ष्य
- साइट बिजली आपूर्ति और पसंदीदा इलेक्ट्रिकल कंपोनेंट ब्रांड
अक्सर पूछे जाने वाले प्रश्न
ERW पाइप और सॉलिड बिलेट से बने पाइप में क्या अंतर है?
ERW पाइप स्ट्रिप से बनता है और अनुदैर्ध्य सीम के साथ वेल्ड होता है। बिलेट पाइप ठोस गोले से पियर्स होता है और कोई वेल्ड नहीं रखता। संरचनात्मक, कन्वेयंस और सामान्य मैकेनिकल कार्य के लिए, ERW पाइप काफी कम उत्पादन लागत पर लागू मानकों को पूरा करता है, यही कारण है कि यह इन बाजारों में हावी है।
लाइन में कौन सी HF वेल्डिंग उपयोग करनी चाहिए?
हाई-फ्रीक्वेंसी इंडक्शन वेल्डिंग सामान्य संरचनात्मक और कन्वेयंस पाइप को किफायती रूप से कवर करती है। सॉलिड-स्टेट HF पतली दीवारों और उच्च-शक्ति ग्रेड के लिए उपयुक्त है जहां हीट कंट्रोल महत्वपूर्ण है। पूछताछ में साइज़ सूची और मटेरियल ग्रेड अनुशंसा तय करते हैं।
क्या एक लाइन गोल पाइप और स्क्वायर ट्यूब दोनों बना सकती है?
हां। राउंड-टू-स्क्वायर मार्ग से, स्क्वायर साइज़ साइज़िंग सेक्शन में वेल्ड किए गए गोल ट्यूब से रीशेप होते हैं। डायरेक्ट स्क्वायर टूलिंग से, स्क्वायर ट्यूब अपने अंतिम आकार में फॉर्म और वेल्ड होता है। दोनों मार्ग इस लाइन पर मौजूद हैं और ऑर्डर चरण पर निर्दिष्ट होते हैं।
साइज़ चेंजओवर में कितना समय लगता है?
टूलिंग रेंज के भीतर व्यास बदलाव में रोल और गाइड एडजस्टमेंट चाहिए। कवर की गई रेंज से बाहर जाने पर रोल सेट एक्सचेंज चाहिए। योजनाबद्ध साइज़ सूचियों को यथार्थवादी चेंजओवर समय के साथ कोट किया जाता है ताकि शिफ्ट शेड्यूल उनके इर्द-गिर्द बनाए जा सकें।
डिलीवरी और इंस्टॉलेशन की क्या शर्तें लागू होती हैं?
मानक लाइनें 30-45 दिनों में और कस्टमाइज्ड कॉन्फ़िगरेशन 60-90 दिनों में शिप होती हैं, फैक्ट्री में वेल्ड ट्रायल और फुल-लाइन टेस्ट के बाद। THRONCH इंजीनियर साइट पर इंस्टॉलेशन, कमीशनिंग और प्रशिक्षण संभालते हैं और हैंडओवर से पहले मिल क्रू को प्रशिक्षित करते हैं।