स्कैफोल्डिंग स्टील प्लैंक रोल फॉर्मिंग मशीन क्या बनाती है
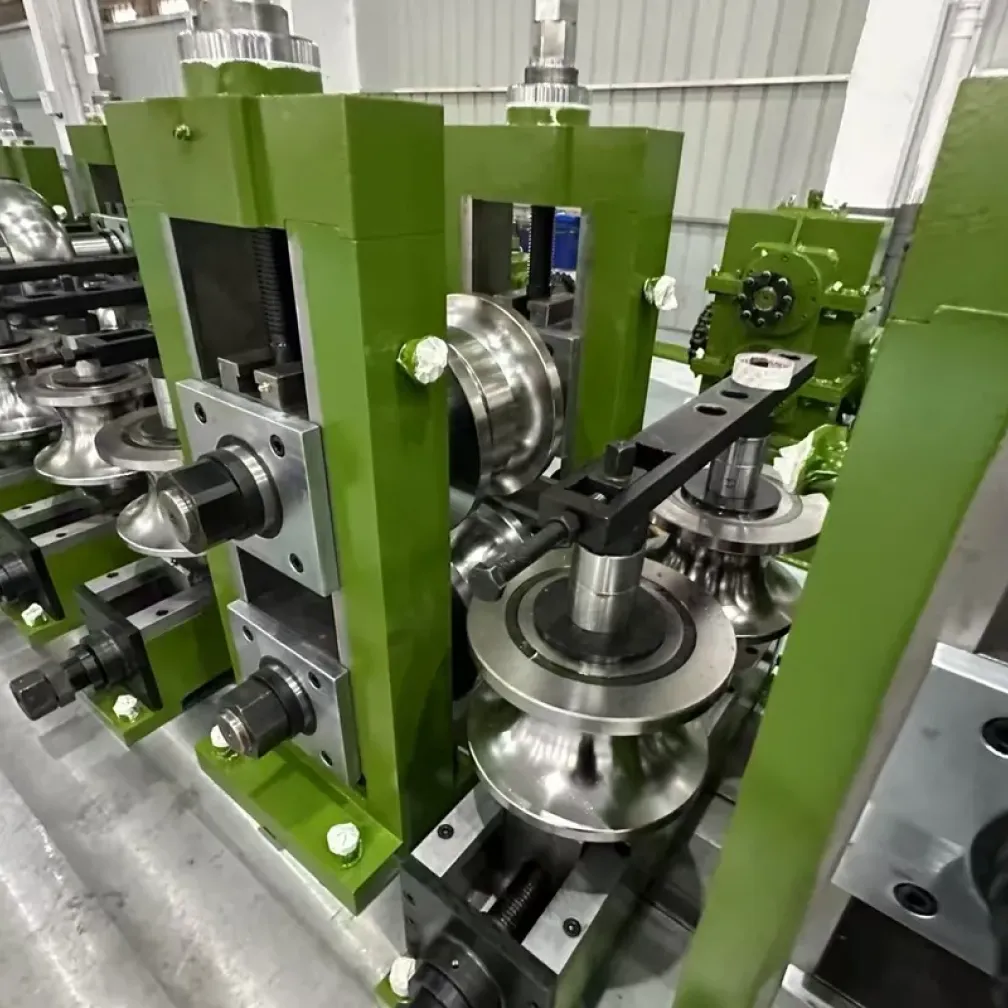
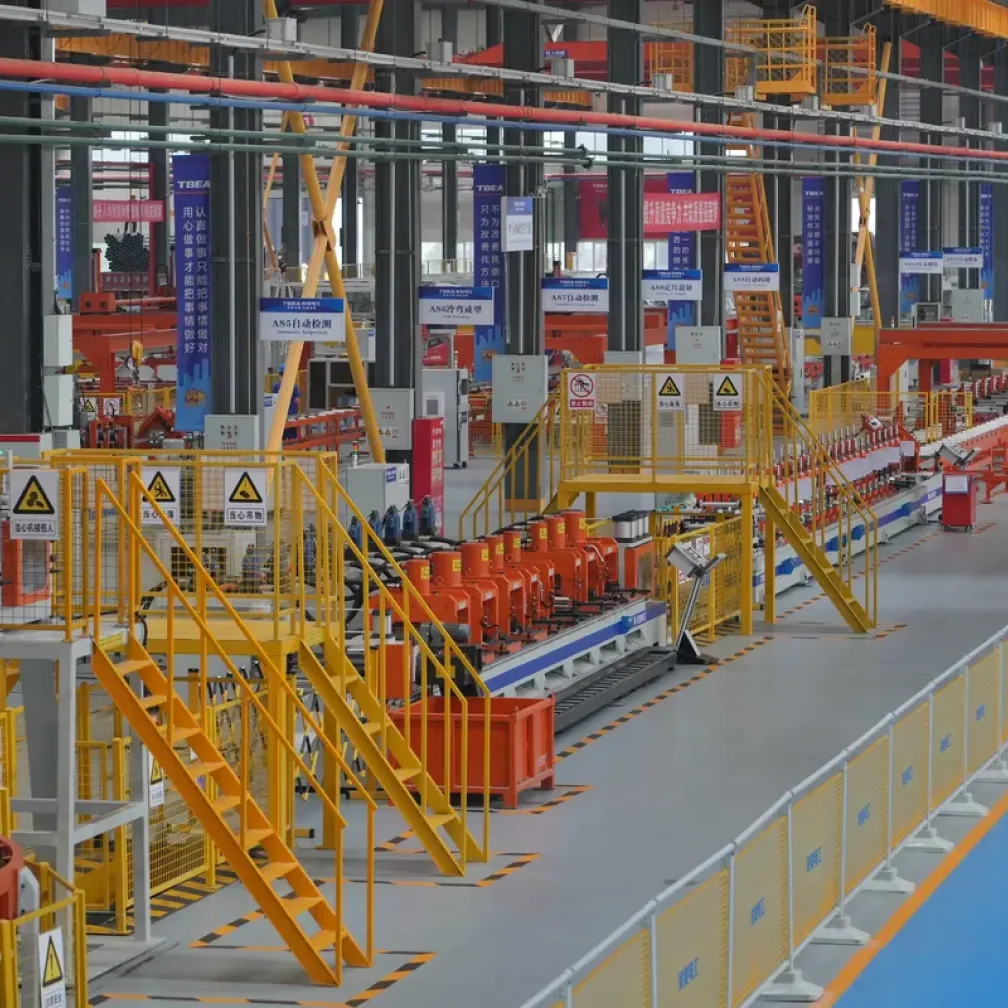
स्कैफोल्डिंग स्टील प्लैंक, जिसे वॉक बोर्ड या स्टील डेक भी कहा जाता है, स्कैफोल्ड संरचना का कार्य मंच है: एक लंबा बॉक्स-प्रोफ़ाइल बोर्ड जिसका ऊपरी सतह एंटी-स्लिप होता है और जो ट्रांसम पर हुक या बैठता है। क्रू ऊँचाई पर उस पर खड़े होते हैं, चलते हैं और सामग्री रखते हैं, इसलिए प्लैंक एक परिभाषित लोड ड्यूटी वाला सुरक्षा घटक है। इस पेज की मशीन एक स्कैफोल्डिंग प्लैंक उत्पादन लाइन है जो स्ट्रिप से प्लैंक को सतत रूप से बनाती है: एंटी-स्लिप होल पैटर्न और स्टिफ़निंग रिब इनलाइन पंच और फॉर्म होते हैं, और तैयार बोर्ड सिस्टम लंबाई में काटकर ऑटोमैटिक रूप से कन्वे और स्टैक होते हैं।
एंटी-स्लिप पंचिंग एक सुरक्षा फीचर है
स्टील प्लैंक पर पंच किया पैटर्न दो काम करता है। होल के उठे किनारे गीले, कीचड़युक्त या ठंडे जमे बोर्ड पर बूट को यांत्रिक पकड़ देते हैं, और ओपनिंग पानी निकालकर मलबा छोड़ देते हैं बजाय वॉकिंग सतह पर जमा होने देने के। पैटर्न ज्योमेट्री, घनत्व और किनारे का रूप स्कैफोल्ड सिस्टम की सुरक्षा विशिष्टता का पालन करते हैं, इसीलिए इस लाइन पर पंचिंग स्टेशन फॉर्मिंग मिल जितना ही महत्वपूर्ण है। हाई-स्पीड पंचिंग एक पैटर्न के लंबे रन के लिए उपयुक्त है; मल्टी-स्टेशन हाइड्रोलिक पंचिंग भारी स्ट्रिप और संयुक्त होल व नॉच पैटर्न को कवर करती है। डाई प्लैंक ड्रॉइंग के अनुसार बनती हैं और सिस्टम मानक बदलने पर बदली जाती हैं।
लकड़ी के बोर्ड के मुकाबले स्टील प्लैंक
टिम्बर स्कैफोल्ड बोर्ड वार्प होते हैं, सड़ते हैं, पानी सोखकर वज़न बढ़ाते हैं, और बिना दिखाई चेतावनी के टूट सकते हैं। गैल्वनाइज़्ड स्टील प्लैंक वर्षों के पुन: उपयोग में स्थिर सेक्शन और रेटेड क्षमता रखते हैं, आग और मौसम सहते हैं, और परियोजनाओं के बीच कॉम्पैक्ट स्टैक होते हैं। उनकी अधिक खरीद कीमत कई डिप्लॉयमेंट में अमॉर्टाइज़ हो जाती है, यही कारण है कि रेंटल फ्लीट और बड़े ठेकेदार काफी हद तक स्टील पर आ गए हैं। उत्पादक के लिए बाज़ार तर्क सुसंगत प्रोफ़ाइल सटीकता और सतह स्थायित्व पर टिका है, और दोनों मिल द्वारा तय होते हैं: ZAM कोटेड स्ट्रिप तटीय या उच्च-संक्षारण क्षेत्रों में काम करने वाली फ्लीट में बोर्ड जीवन और बढ़ाती है।
फ्लीट मात्रा के लिए निर्मित
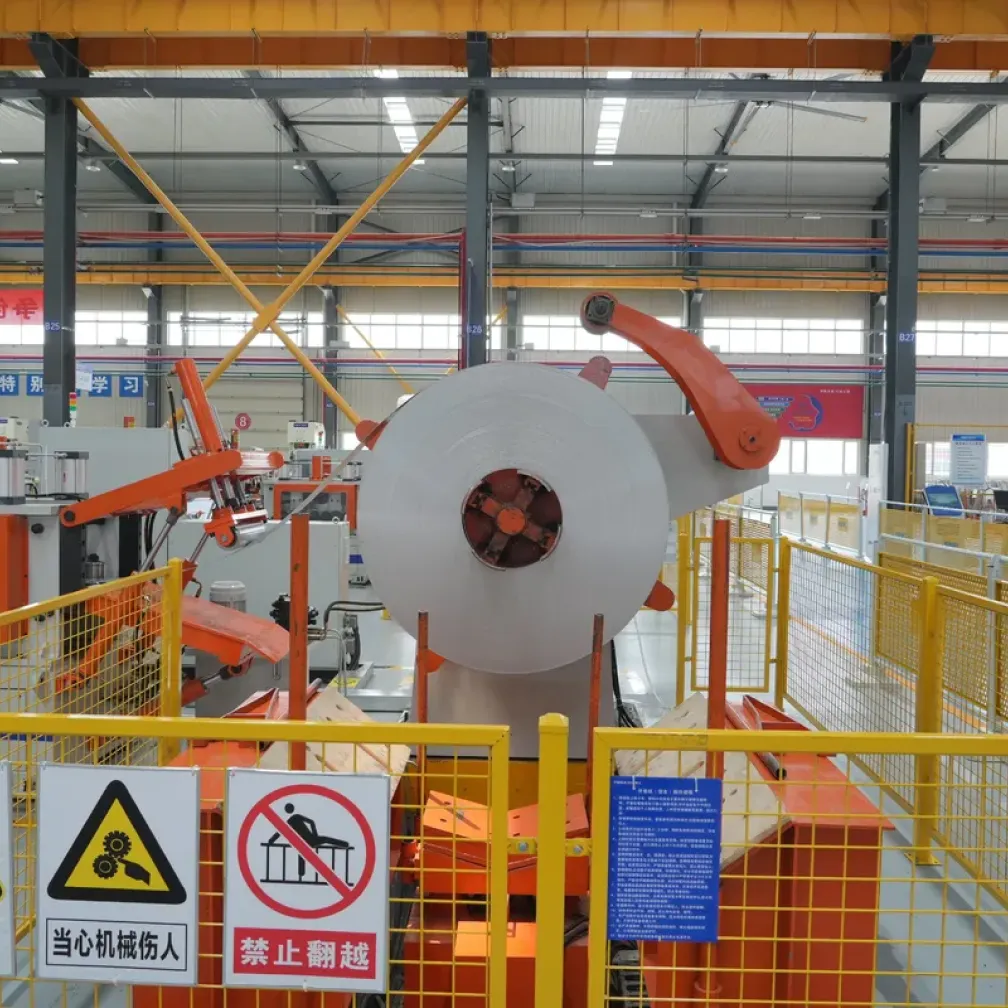
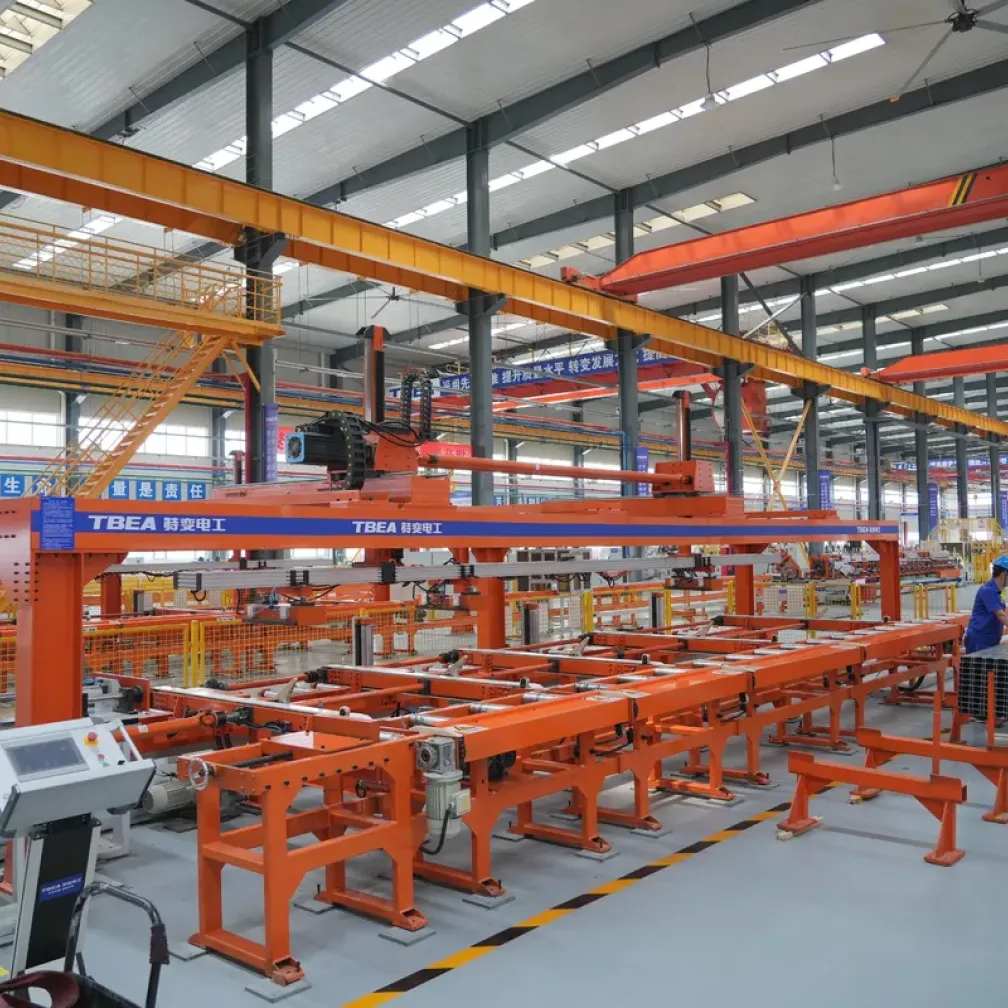
स्कैफोल्ड प्लैंक रेंटल कंपनियाँ और ठेकेदार फ्लीट मात्रा में खरीदते हैं, और ऑर्डर हज़ारों समान बोर्ड तक पहुँचते हैं। यह ऑटोमैटिक फॉर्मिंग लाइन उसी लय के लिए कॉन्फ़िगर की गई है: 20 टन तक की कॉइल सामग्री बदलाव को कम रखती है, फ्लाइंग या फिक्स्ड कट लंबाई की स्थिरता रखती है, और स्टैकिंग के साथ ऑटोमैटिक कन्वेयिंग बोर्ड को बंडल में जमा करती है जो सीधे स्ट्रैपिंग और डिस्पैच में जाते हैं। एक ऑपरेटर कंट्रोल पैनल से पूरे क्रम की निगरानी करता है।
मुख्य अनुप्रयोग
- भवन और पुल निर्माण में स्कैफोल्ड प्लेटफ़ॉर्म डेकिंग
- मेट्रो, टनल और इन्फ्रास्ट्रक्चर परियोजनाएँ
- शिपबिल्डिंग और शिप रिपेयर यार्ड
- औद्योगिक प्लांट रखरखाव और नगरपालिका इंजीनियरिंग
- एरियल वर्क और एक्सेस प्लेटफ़ॉर्म डेकिंग
कोटेशन माँगने से पहले क्या तैयार करें
- सेक्शन प्रोफ़ाइल, लंबाई, एंड डिटेल और एंटी-स्लिप पैटर्न सहित प्लैंक ड्रॉइंग
- सेवा वातावरण के लिए स्ट्रिप सामग्री और कोटिंग
- प्लैंक को पूरा करने वाला लोड रेटिंग या स्कैफोल्ड सिस्टम मानक
- मासिक उत्पादन लक्ष्य और बंडल विधि
- साइट पावर सप्लाई और पसंदीदा ऑटोमेशन स्तर
अक्सर पूछे जाने वाले प्रश्न
क्या एक लाइन कई प्लैंक आकार बना सकती है?
हाँ, कवर की गई फ्लैट चौड़ाई रेंज के भीतर। टूलिंग रेंज के अंदर चौड़ाई और प्रोफ़ाइल बदलाव समायोजन हैं, और एंटी-स्लिप पैटर्न पंचिंग डाई के साथ बदलते हैं। किसी भिन्न स्कैफोल्ड सिस्टम के प्लैंक अपने टूलिंग सेट के साथ कोट किए जाते हैं।
एंटी-स्लिप सतह कैसे बनती है?
फॉर्मिंग से पहले होल पैटर्न सपाट स्ट्रिप में पंच होता है, या तो एक पैटर्न के लंबे रन के लिए हाई-स्पीड पंचिंग यूनिट से या भारी स्ट्रिप और संयुक्त पैटर्न के लिए मल्टी-स्टेशन हाइड्रोलिक यूनिट से। उठे होल किनारे और प्रोफ़ाइल रिब मिलकर बोर्ड को पकड़ देते हैं।
रेंटल फ्लीट के लिए कौन सी सामग्री उपयुक्त है?
गैल्वनाइज़्ड स्ट्रिप मानक फ्लीट सामग्री है। ZAM कोटेड स्ट्रिप तटीय या उच्च-संक्षारण क्षेत्रों में काम करने वाली फ्लीट में बोर्ड जीवन बढ़ाती है, हालांकि स्ट्रिप लागत अधिक होती है। पूछताछ में सेवा वातावरण सिफ़ारिश तय करता है।
क्या हुक एंड लाइन पर बनते हैं?
एंड डिटेल स्कैफोल्ड सिस्टम ड्रॉइंग का पालन करती है। हुक और प्लेन एंड तैयारी पंचिंग और फॉर्मिंग क्रम में संभाली जाती है, इसलिए बोर्ड निर्दिष्ट सिस्टम के ट्रांसम इंटरफ़ेस के लिए तैयार लाइन छोड़ते हैं।
कौन सी डिलीवरी और इंस्टॉलेशन शर्तें लागू होती हैं?
मानक लाइनें 30-45 दिनों में और कस्टमाइज़्ड कॉन्फ़िगरेशन 60-90 दिनों में शिप होती हैं, उत्पादन स्ट्रिप पर ट्रायल रन के बाद। THRONCH इंस्टॉलेशन और कमीशनिंग के लिए इंजीनियर भेजता है, और कमीशनिंग अवधि में ऑपरेटिंग क्रू प्रशिक्षित होता है; इसके बाद तकनीकी सहायता स्पेयर और प्रक्रिया सहायता देती है।