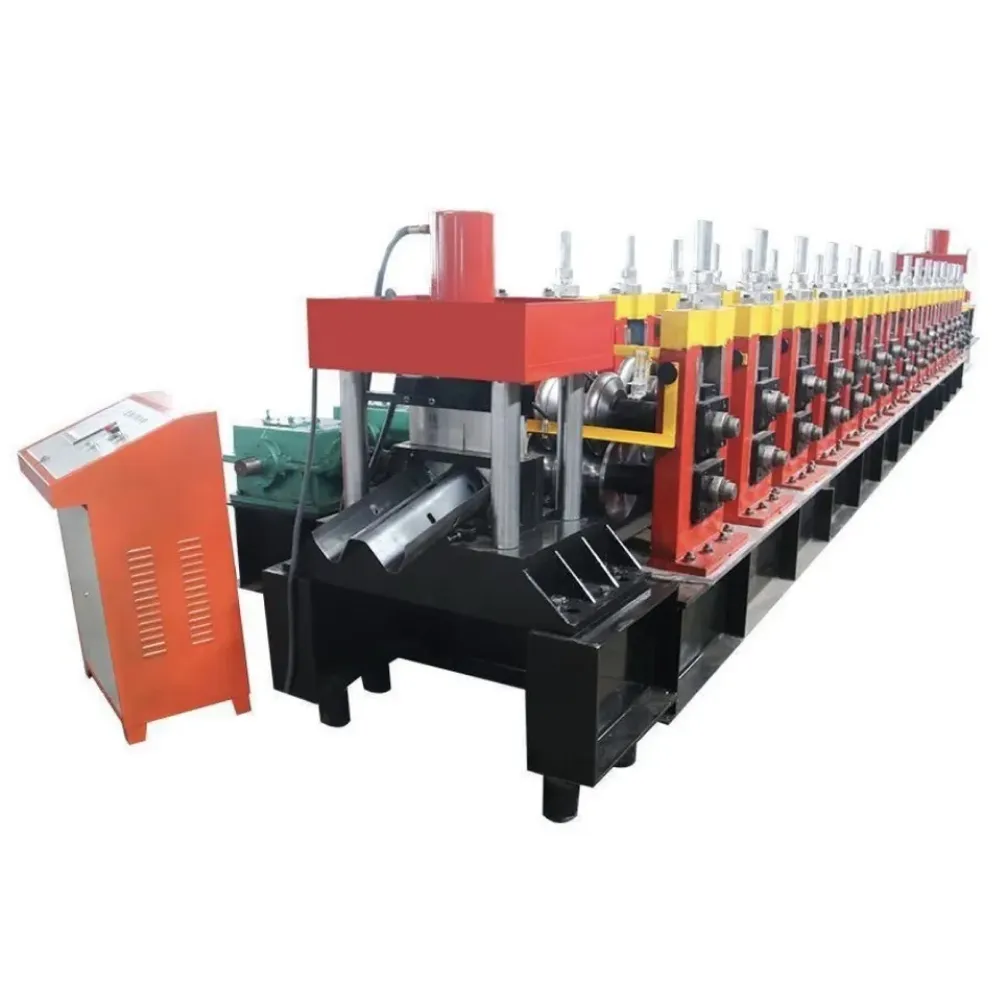
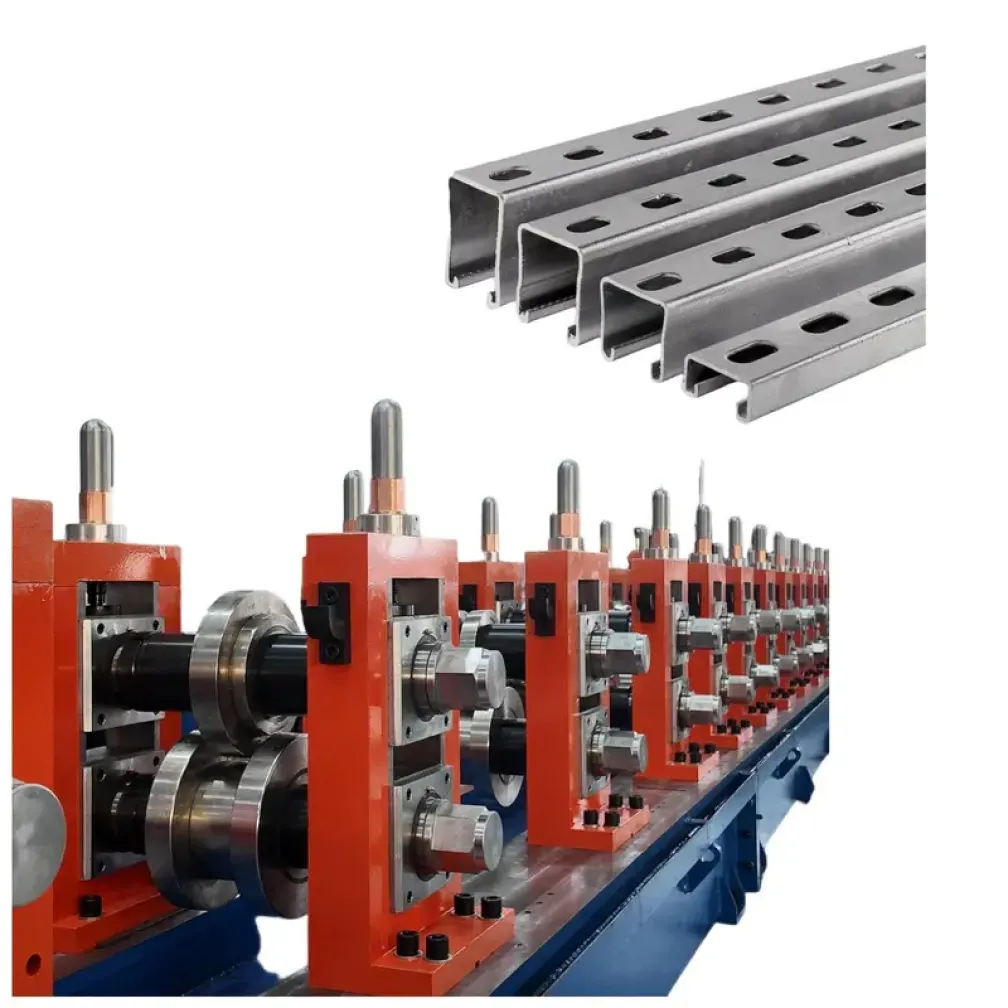
सोलर चैनल रोल फॉर्मिंग मशीन क्या बनाती है
सोलर माउंटिंग स्ट्रक्चर रोल-फॉर्म्ड स्टील चैनल से बनते हैं: मॉड्यूल पकड़ने वाली रेलें, ऐरे उठाने वाले पोस्ट, और हवा के विरुद्ध मजबूत करने वाली ब्रेसिंग। सोलर चैनल रोल फॉर्मिंग मशीन इन घटकों को कॉइल स्ट्रिप से एक निरंतर प्रक्रिया में बनाती है, क्लैंप स्लॉट और फिक्सिंग छेद इनलाइन पंच होते हैं और हर पीस प्रोजेक्ट लंबाई में कटता है। इसी उपकरण को सोलर स्ट्रट चैनल मशीन या पीवी ब्रैकेट प्रोडक्शन लाइन भी कहा जाता है; इस पेज का उत्पाद दायरा 41-सीरीज़ चैनल रेंज और सोलर माउंटिंग डिज़ाइन में आमतौर पर निर्दिष्ट C और U सेक्शन को कवर करता है।
सोलर माउंटिंग स्ट्रक्चर की संरचना
ग्राउंड-माउंटेड ऐरे में आमतौर पर तीन रोल-फॉर्म्ड भाग होते हैं। माउंटिंग रेल मॉड्यूल के नीचे चलती हैं और क्लैंप लोड उठाती हैं। पोस्ट या पाइल रेलों को सहारा देते हैं और लोड फाउंडेशन तक पहुंचाते हैं। ब्रेसिंग मेंबर पोस्ट और रेलों को कठोर फ्रेम में जोड़ते हैं। रूफटॉप सिस्टम उसी क्लैंप इंटरफेस के साथ हल्के रेल सेक्शन उपयोग करते हैं। हर भाग की अपनी सेक्शन ज्योमेट्री और होल पैटर्न है, और सभी कोल्ड-फॉर्म्ड उत्पाद हैं। इसलिए सोलर बाजार की सेवा करने वाले उत्पादक को एक ऐसी लाइन चाहिए जो पूरे सेक्शन परिवार को कवर करे, जिसमें साइज़ बदलाव टूलिंग दोबारा बनाने के बजाय कंट्रोल पैनल से हो।
ZAM और गैल्वनाइज्ड स्ट्रिप सोलर सेक्शन में क्यों हावी हैं
सोलर माउंटिंग मेंबर ऐरे की पूरी सेवा अवधि तक बाहर रहते हैं, जो मॉड्यूल के पच्चीस वर्ष के संचालन के इर्द-गिर्द डिज़ाइन होती है। साधारण ब्लैक स्टील इस आवश्यकता को पूरा नहीं करती, इसलिए बाजार कोटेड स्ट्रिप पर चलता है। प्री-गैल्वनाइज्ड और हॉट-डिप गैल्वनाइज्ड स्ट्रिप स्थापित विकल्प हैं। ZAM स्ट्रिप, एक जिंक-एल्युमिनियम-मैग्नीशियम कोटिंग, ने हिस्सेदारी बढ़ाई है क्योंकि कोटिंग पारंपरिक गैल्वनाइजिंग की तुलना में कट-एज संक्षारण का कहीं बेहतर विरोध करती है, जो रोल-फॉर्म्ड भागों पर मायने रखता है जहां हर कटा सिरा और पंच किया छेद नंगे स्टील को उजागर करता है। यह लाइन पूरी तरह कोटेड स्ट्रिप के लिए निर्दिष्ट है: रोलर और डाई सतहें जिंक और ZAM कोटिंग को बिना खरोंच या छिलके के चलाने के लिए तैयार हैं।
क्लैंप इंटरफेस के लिए पंचिंग पैटर्न
सोलर चैनल में अधिकांश स्ट्रक्चरल प्रोफाइल से अधिक पंचिंग होती है। रेलों को स्लॉट पंक्तियां चाहिए जहां मॉड्यूल क्लैंप बोल्ट होते हैं, पोस्ट को परिकलित स्थानों पर फिक्सिंग छेद चाहिए, और ब्रेसिंग मेंबर को दोनों सिरों पर कनेक्शन छेद चाहिए। स्लॉट ज्योमेट्री मॉड्यूल ब्रांड और क्लैंप सिस्टम के बीच भी अलग होती है, इसलिए उत्पादक शायद ही लंबे समय तक एक पैटर्न चलाए। इस लाइन के सर्वो-फीड हाइड्रोलिक पंचिंग स्टेशन टच स्क्रीन के माध्यम से ऑर्डर ड्रॉइंग से पैटर्न लेते हैं, और क्लैंप मानक बदलने पर डाई कैसेट बदल दिए जाते हैं। पंच की हुई स्ट्रिप हर छेद अंतिम स्थिति में लेकर मिल में प्रवेश करती है, जिससे पुरानी सोलर फैब्रिकेशन शॉप में अभी भी चल रही ड्रिलिंग लाइन समाप्त हो जाती है।
उच्च-मात्रा सोलर ऑर्डर के लिए निर्मित
सोलर माउंटिंग अनुबंध सख्त डिलीवरी विंडो के साथ कंटेनर-लोड मात्रा में होते हैं। लाइन कॉन्फ़िगरेशन इसी को दर्शाता है: बट वेल्डर और क्षैतिज लूपर कॉइल बदलाव के दौरान मिल चालू रखते हैं, ट्रैकिंग कट-ऑफ बिना स्ट्रिप रोके काटती है, और ऑटोमैटिक स्टैकिंग स्ट्रैपिंग और डिस्पैच के लिए तैयार मेंबर जमा करती है। एक ऑपरेटर पूरी लाइन की निगरानी कर सकता है, जिससे बड़े ऐरे प्रोजेक्ट पर प्रति टन श्रम लागत प्रतिस्पर्धी रहती है।
कोट मांगने से पहले क्या तैयार करें
- माउंटिंग सिस्टम के रेल, पोस्ट और ब्रेसिंग प्रोफाइल की सेक्शन ड्रॉइंग
- क्लैंप स्लॉट और होल पैटर्न ड्रॉइंग, यदि मॉड्यूल या क्लैंप ब्रांड तय है तो उसके साथ
- स्ट्रिप विनिर्देश: कोटिंग प्रकार, मोटाई रेंज और मटेरियल ग्रेड
- मासिक उत्पादन लक्ष्य और ऑर्डर बुक की मुख्य कट लंबाइयां
- साइट बिजली आपूर्ति और कोई आवश्यक इलेक्ट्रिकल कंपोनेंट ब्रांड
अक्सर पूछे जाने वाले प्रश्न
सोलर चैनल मशीन और स्ट्रट चैनल मशीन में क्या संबंध है?
41-सीरीज़ रेंज की सोलर माउंटिंग रेल और पोस्ट स्ट्रट-प्रकार के चैनल हैं, इसलिए दोनों मशीनें ओवरलैप करती हैं। सोलर उत्पादन के लिए निर्दिष्ट लाइन क्लैंप स्लॉट पैटर्न, कोटेड-स्ट्रिप टूलिंग और उच्च-मात्रा कॉन्फ़िगरेशन जोड़ती है जो सोलर ऑर्डर मांगते हैं। उत्पाद ड्रॉइंग अंतिम टूलिंग लेआउट तय करती है। सामान्य उपकरण के लिए स्ट्रट चैनल रोल फॉर्मिंग मशीन देखें।
एक लाइन कौन से सेक्शन बना सकती है?
मानक टूलिंग 41-सीरीज़ चैनल परिवार को कवर करती है। पोस्ट और ब्रेसिंग के लिए C और U सेक्शन ऑर्डर चरण पर ड्रॉइंग के अनुसार जोड़े जाते हैं, और कवर किए गए दायरे के भीतर साइज़ बदलाव कंट्रोल पैनल से किए जाते हैं।
क्या लाइन बिना कोटिंग नुकसान के ZAM स्ट्रिप फॉर्म कर सकती है?
हां। रोलर और पंचिंग डाई कोटेड स्ट्रिप के लिए निर्दिष्ट हैं, जिंक और ZAM कोटिंग से मेल खाती सतह तैयारी के साथ। वास्तविक ऑर्डर सामग्री पर प्री-डिलीवरी ट्रायल रन के दौरान कोटिंग अखंडता जांची जाती है।
सोलर उत्पादक किस उत्पादन गति की उम्मीद करे?
रेटेड रेंज 15-40 मी/मिनट है। छेद-घने रेल सेक्शन और छोटे ब्रेसिंग पीस निचले सिरे की ओर चलते हैं, जबकि मानक लंबाई के साधारण सेक्शन ऊपरी सिरे तक पहुंचते हैं।
डिलीवरी और इंस्टॉलेशन की क्या शर्तें लागू होती हैं?
मानक कॉन्फ़िगरेशन 30-45 दिनों में और कस्टमाइज्ड लाइनें 60-90 दिनों में शिप होती हैं, फैक्ट्री ट्रायल रन के बाद। THRONCH इंजीनियर खरीदार की साइट पर इंस्टॉलेशन, कमीशनिंग और ऑपरेटिंग टीम का प्रशिक्षण करते हैं।