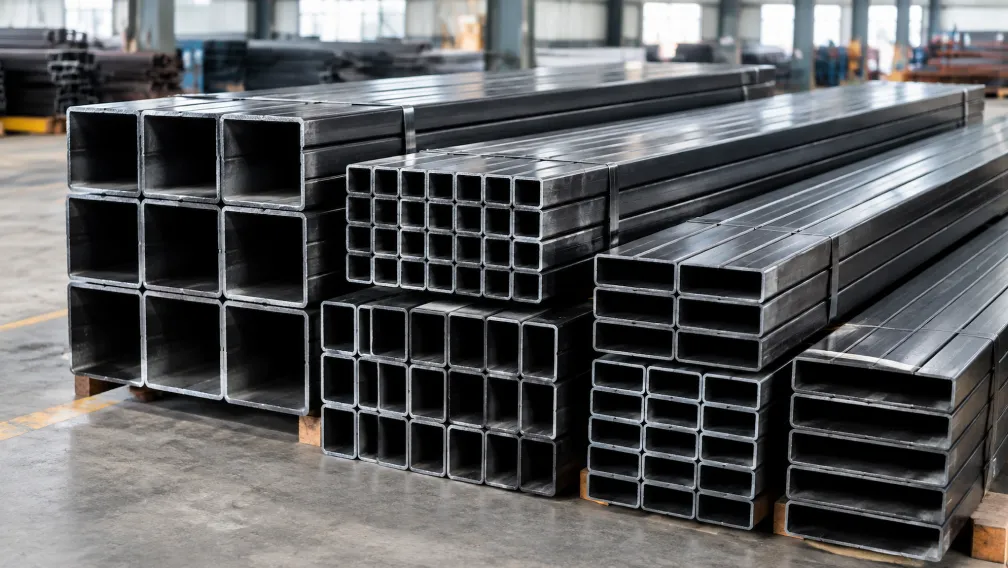
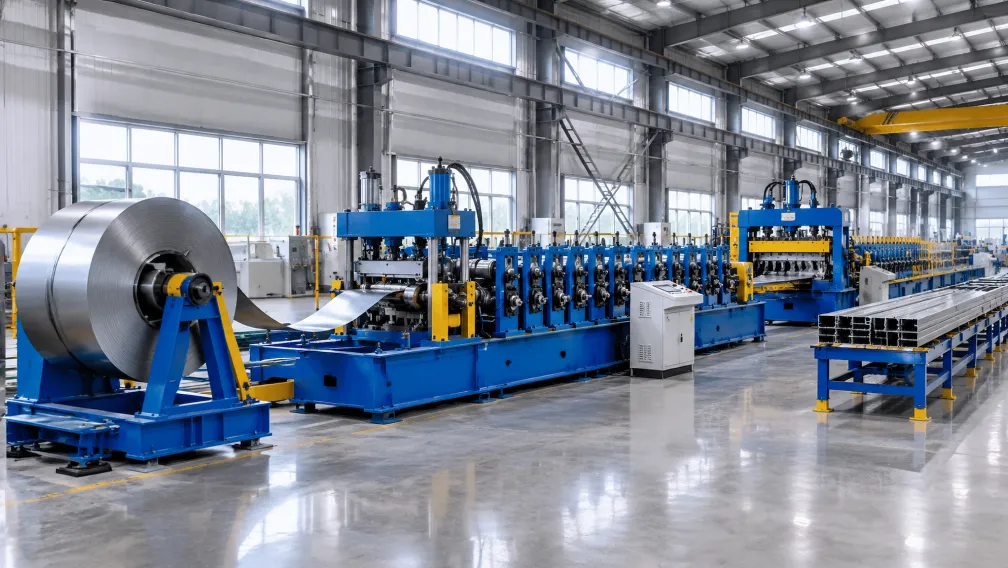
Автоматические линии подходят для крупносерийного производства равносечных металлических профилей из рулона. Кровельные листы, профнастил для перекрытий, кронштейны, настилы и профили для солнечных креплений работают в одном потоке: рулон на входе, готовое изделие на выходе. Сообщите нам ваш продуктовый микс и целевой объем, и мы сконфигурируем линию под него.
Конструкции крепления солнечных панелей потребляют направляющие и стойки в больших повторяющихся объемах. Автоматическая линия с рецептурным управлением поддерживает стабильность длинных серий, а автоматический штабелер устраняет ручную упаковку в конце.
Кровельные и стеновые листы — равносечные профили, производимые напрямую из рулона. Непрерывное профилирование со скоростью от двадцати до тридцати пяти метров в минуту покрывает объемы, требуемые строительными проектами.
Профили перекрытий несут бетонные плиты в многоэтажных стальных зданиях. Редукторная трансмиссия обеспечивает точное формование глубоких ребер по всей длине каждого листа.
Сейсмические крепления и тоннельные опоры используют малые сечения в больших количествах. Серво-пробивка размещает соединительные отверстия до формовки, поэтому детали прибывают готовыми к монтажу.
Стальные настилы для лесов и проходов требуют противоскользящего рисунка и стабильной ширины. Пробивка, формовка и резка выполняются за один проход, готовые к пакетированию.

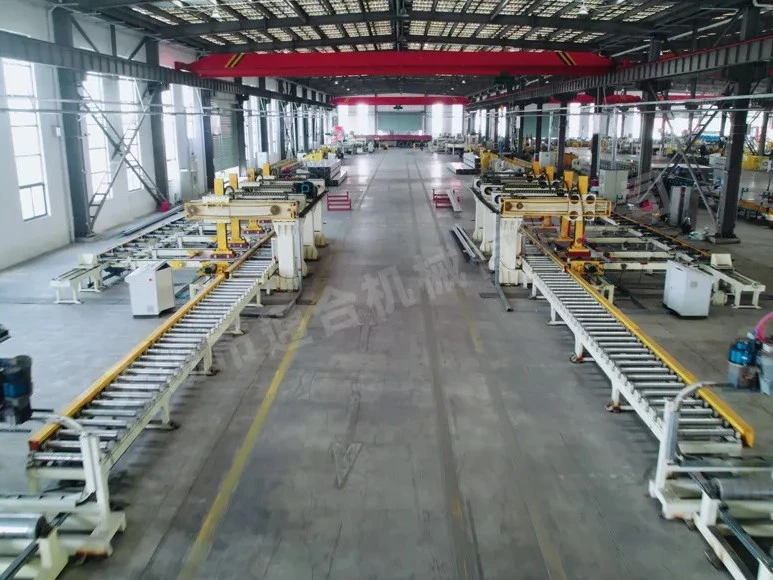
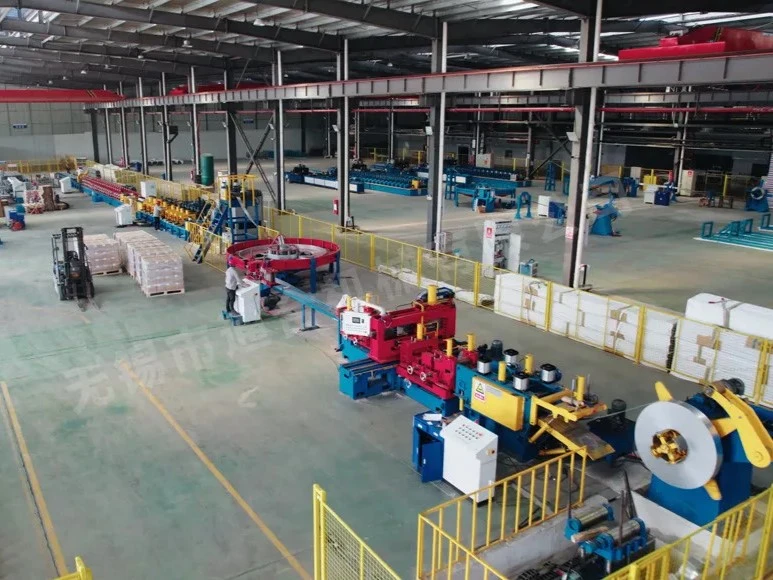
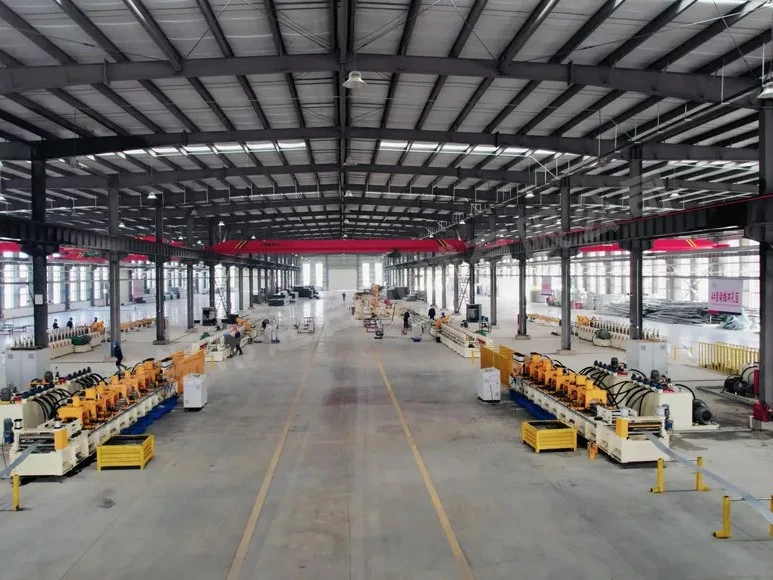
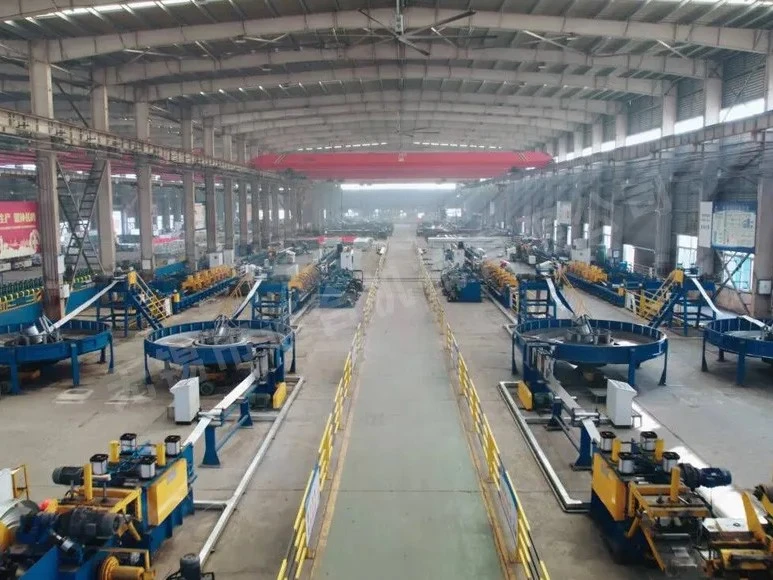
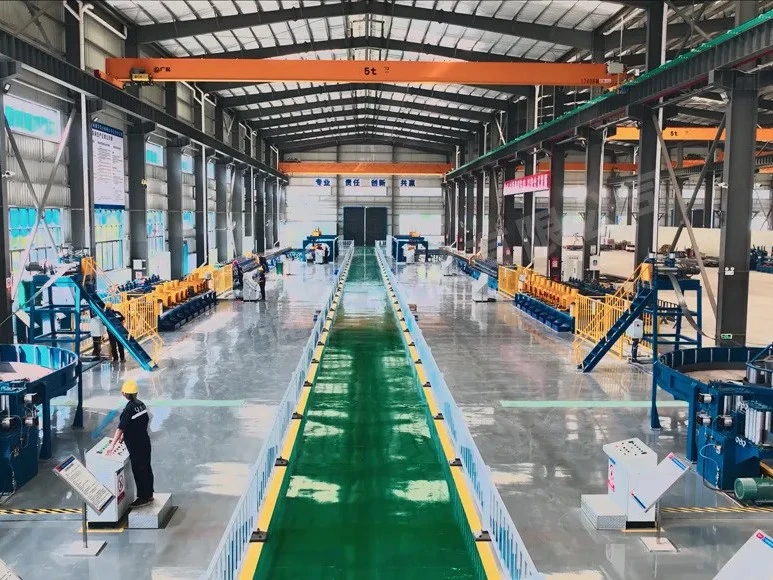
Компания Wuxi THRONCH Machinery производит оборудование для холодного профилирования в городе Уси, Китай. С 2011 года компания изготовила станки для CZ-прогонов, линии для кронштейнов солнечных панелей, линии для дорожных ограждений, линии для кабельных лотков и линии для нестандартных профилей для клиентов из более чем 30 стран. Завод занимает площадь около 30 000 м², в нём работает более 200 сотрудников, из которых более 50 — команда исследований и разработок. Производство сертифицировано по ISO 9001, продукция имеет маркировку CE.
О нас Сертификаты и допуски Реализованные проекты
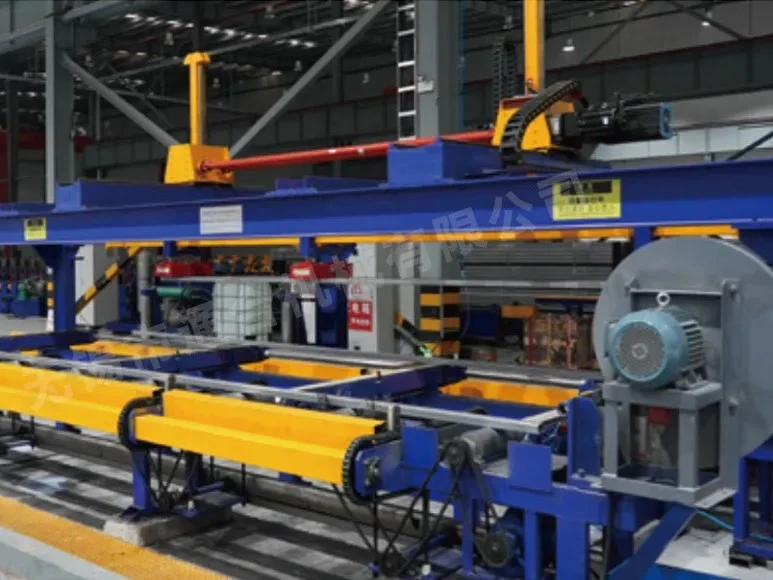
Полный поток от разматывания до укладки: разматывание, правка, серво-подача, пробивка, профилирование, гидравлическая резка и автоматическая укладка. Линия работает непрерывно под наблюдением одного оператора, а ручная переноска между операциями исключена.
Равносечные металлические профили из рулона: кровельные и стеновые листы, профнастил перекрытий, прогоны, профили солнечных креплений, сейсмические и тоннельные кронштейны, строительные настилы и аналогичные сечения. Роликовая оснастка проектируется по чертежу изделия.
Стандартные линии работают со скоростью от двадцати до тридцати пяти метров в минуту в зависимости от профиля, толщины и требований к пробивке. Для крупносерийных изделий доступны высокоскоростные конфигурации.
Да. Формовочные клети, до восемнадцати для сложных сечений, а также пробивные узлы, тип резки и способ укладки конфигурируются под изделие заказчика. Отправьте чертежи сечений и целевой объем, и мы предложим конфигурацию.
Изделия сохраняются как рецепты на сенсорном экране ПЛК. Вызов рецепта в один шаг сбрасывает длину, схему отверстий и размер партии, а типовая переналадка занимает от трех до пяти минут.
Оцинкованная сталь, холоднокатаная сталь и алюминиевый рулон — стандартные варианты. Толщина ленты и предел текучести подтверждаются при проектировании оснастки, чтобы станина и комплект валков соответствовали вашему материалу.
Да. Наши инженеры выезжают на вашу площадку для монтажа, пусконаладки и обучения операторов, а после передачи продолжается удаленное видеосопровождение. Основная машина имеет гарантию двенадцать месяцев, ключевые компоненты — восемнадцать месяцев, с бесплатными запчастями в этот период.
Термин «автоматический станок профилирования» охватывает все — от одиночной моторизованной формовочной клети до полной линии, работающей без ручной переноски. Это руководство объясняет, что реально включает полная автоматизация, чтобы вы могли сравнивать предложения на одинаковой основе.
Полная линия холодной профилировки начинается с разматывателя, ручного или гидравлического, который держит рулон. Лента проходит через правильное устройство, снимающее рулонную кривизну, затем серво-питатель позиционирует ее для пробивного узла, где отверстия и высечки следуют вашему чертежу. Формовочные клети изгибают ленту в конечный профиль, гидравлический режущий узел режет ее в размер, а автоматический штабелер собирает готовые детали. На полностью автоматической линии эти этапы работают как единый непрерывный поток, и один оператор наблюдает за всей линией вместо перемещения материала между машинами.
Автоматические линии окупаются на равносечных профилях, массово производимых из рулона: кровельных и стеновых листах, профнастиле перекрытий, прогонах, профилях солнечных креплений, сейсмических и тоннельных кронштейнах, строительных настилах и подобных сечениях. Станок для профилирования листового металла, построенный таким образом, держит размеры стабильными в длинных сериях. Если ваш портфель заказов часто меняет изделия, рецептурное управление на ПЛК сокращает переналадку до нескольких минут, и линия остается производительной даже при смешанном графике.
Универсальной конфигурации не существует. Число формовочных клетей зависит от сложности вашего сечения — до восемнадцати клетей для глубоких или многогибочных профилей. Пробивные узлы следуют вашей схеме отверстий, тип резки — вашей толщине и требованиям к точности, способ укладки — длине и массе изделия. Редукторная трансмиссия поддерживает стабильные усилие и скорость формовки на всех клетях. Поставщик, который предлагает цену, не видя чертежа вашего сечения, гадает во всем этом.
Стандартные линии работают со скоростью от двадцати до тридцати пяти метров в минуту. Реальный выпуск за смену зависит не только от номинальной скорости: плотная пробивка замедляет подачу, а частые смены изделий добавляют время переналадки. Планируя мощность, считайте от фактического продуктового микса и размеров партий, и спрашивайте скорость линии на вашей толщине, а не каталожный максимум.
Пять пунктов позволяют производителю правильно сконфигурировать линию профилирования с первого раза: чертеж сечения со всеми размерами, толщина ленты и марка материала, схема отверстий, целевой объем и напряжение вашего завода. Имея их на руках, можно без предположений определить число клетей, мощность двигателя, пробивной узел и штабелер.
THRONCH — завод-производитель в городе Уси, Китай, специализирующийся на изготовлении линий холодного профилирования под заказ для различных изделий: прогонов, дорожных ограждений, кабельных лотков, швеллеров и сварных труб. Отправьте нам чертежи ваших профилей — и получите готовое решение в течение 24 часов.
Поговорите с нашими инженерами