


Логистика электронной коммерции и холодильные склады обусловили беспрецедентное расширение высокоплотной складской инфраструктуры. Автоматизированные системы хранения и поиска (ASRS) и традиционные селективные стеллажи для поддонов требуют несущих рам, спроектированных с предельными допусками. Основу таких систем составляют стальные стоечные рамы и горизонтальные несущие ступенчатые балки. В отличие от обычного конструкционного проката, складские стеллажи используют тонколистовые высокопрочные холодногнутые профили, максимизирующие отношение прочности к массе. Производство этих компонентов с жесткой размерной точностью критично, поскольку незначительные отклонения шага отверстий или скручивания профиля могут нарушить работу автоматических шаттлов и привести к катастрофическому разрушению конструкции при динамической нагрузке от вилочного погрузчика.
Понимание металлургических исходных материалов, конструктивной геометрии и точного непрерывного процесса холодного профилирования необходимо производителям стеллажей, наращивающим выпуск. В этом техническом руководстве рассматриваются инженерные стандарты для компонентов паллетных стеллажей и подробно описывается промышленная механика профилирования, необходимая для высокоскоростного производства стоек с каплевидными отверстиями и ступенчатых балок.
Мировые стандарты стеллажей и расчет нагрузок
Проектирование и производство промышленных стальных складских стеллажей регулируются международными инженерными нормами, определяющими коэффициенты запаса прочности, толщину стали и протоколы испытаний. В Северной Америке Институт производителей стеллажей (RMI) устанавливает стандарт ANSI/MH16.1, регулирующий проектирование, испытания и эксплуатацию промышленных стальных стеллажей. Стандарт предусматривает строгие испытания на продольный изгиб стоек, прогиб балок и жесткость соединения между стойкой и балкой.
На европейском рынке EN 15512 определяет принципы конструктивного расчета стальных стационарных систем хранения. Ключевым требованием всех стандартов является контроль прогиба. Для ступенчатых балок максимальный вертикальный прогиб под равномерно распределенной рабочей нагрузкой обычно ограничивается 1/180 чистого пролета. Для стоек основными формами потери устойчивости являются осевое сжатие и крутильное выпучивание. Чтобы выполнить эти конструктивные требования без избыточного собственного веса, производители используют сложные формы поперечного сечения, достижимые только холодным профилированием.
Материальные спецификации: высокопрочные низколегированные стали
Грузоподъемность стеллажа напрямую связана с пределом текучести исходного рулона. Обычная коммерческая сталь не подходит для современных высотных стеллажей. Производители обычно указывают высокопрочные низколегированные конструкционные стали (HSLA). Распространенные марки включают Q235B и Q345B (предел текучести ≥345 MPa) на азиатских рынках, а также S355JR или SS400 на международном уровне. Для сейсмических зон или сверхвысоких объектов ASRS высотой более 30 метров все чаще применяются современные марки S420MC или S460MC.
Эти материалы обрабатываются либо в виде горячекатаных травленых и промасленных рулонов (HRPO), требующих порошковой окраски после изготовления, либо в виде предварительно оцинкованных рулонов (например, Z275) для холодильных складов и наружного применения. Использование высокопрочной стали вызывает значительное пружинение в процессе формовки. Поэтому конструкция калибров должна перегибать материал на определенных клетях, чтобы компенсировать упругое восстановление; это требует сложного конечно-элементного анализа (FEA) на этапе проектирования инструмента.
Геометрия профиля: стойки и ступенчатые балки
Эксплуатационные характеристики стеллажной системы полностью зависят от формы ее профиля.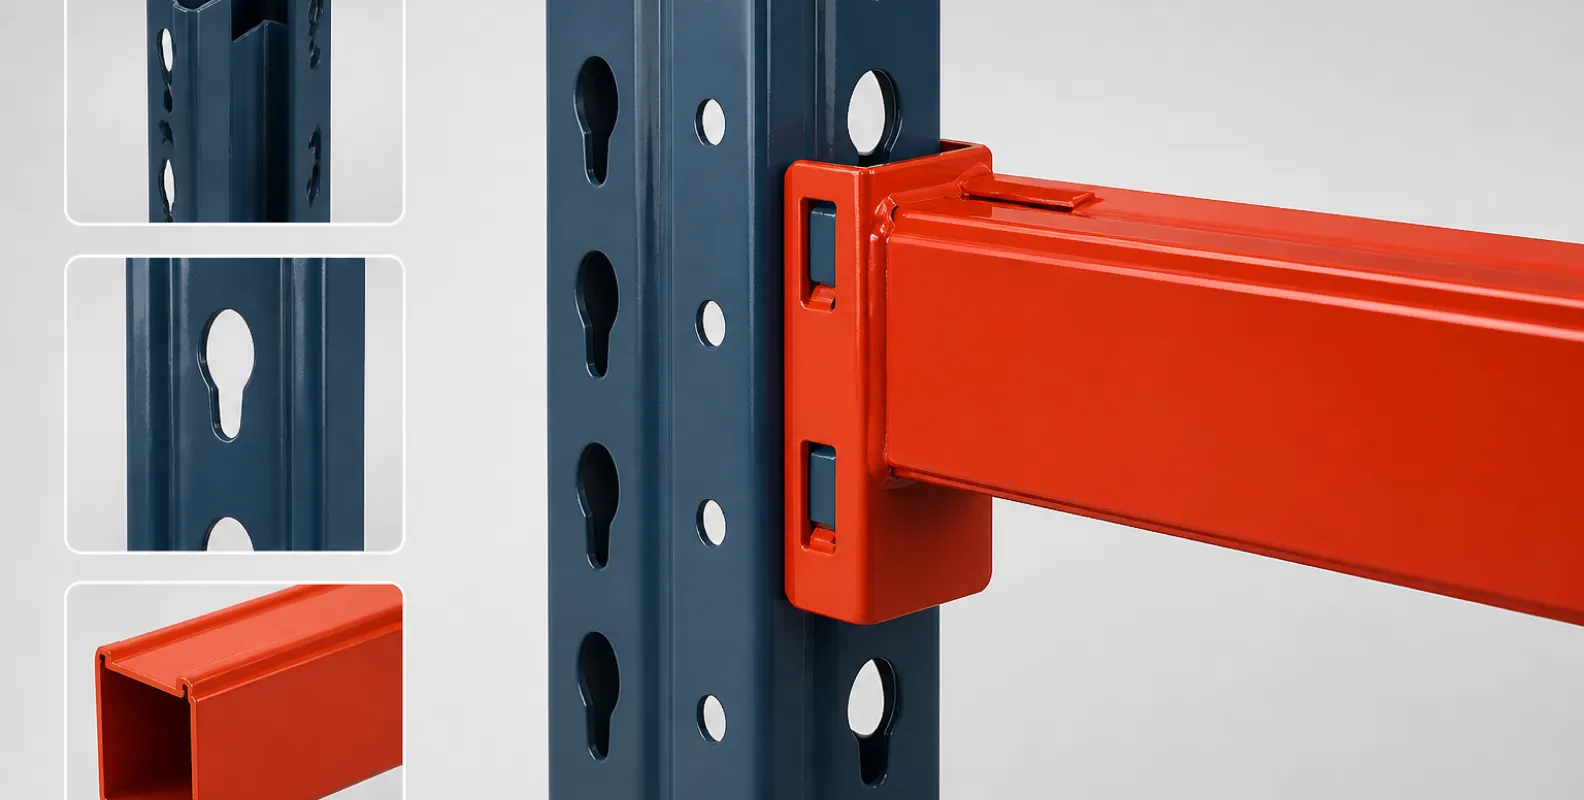
Вертикальная стойка
Стойка обычно формуется в профиль «Омега» или модифицированный C-швеллер с несколькими отогнутыми полками. На передней грани расположен непрерывный ряд пробитых пазов — наиболее распространенным является «каплевидный» узор в США, а в Европе — прямоугольные или шестигранные замковые отверстия. Эти перфорации позволяют ступенчатым балкам входить в зацепление и фиксироваться на разной высоте, обычно с шагом 50.8 mm (2 дюйма). Отогнутые полки в задней части профиля обеспечивают крутильную жесткость и имеют круглые отверстия для болтового крепления диагональных и горизонтальных связей. Типичная ширина передней грани составляет от 75 mm до 120 mm, а толщина материала — от 1.5 mm до 3.0 mm.
Ступенчатая балка
Ступенчатые балки располагаются горизонтально и несут нагрузку от поддонов. Они выпускаются в двух основных конфигурациях: профилированная трубчатая ступенчатая балка и замковая коробчатая балка. Ступенчатая балка имеет интегрированную полку («ступеньку») на внутренней стороне, предназначенную для установки проволочного настила, поперечин или деревянных панелей заподлицо с верхней кромкой балки. Для получения замкнутого трубчатого сечения холодной формовкой кромки ленты загибаются внутрь и сцепляются либо непрерывно свариваются швом прямо в линии. Замкнутая коробчатая геометрия сопротивляется кручению при асимметричной нагрузке от погрузчика.
Непрерывная линия холодного профилирования
Для рентабельного производства стеллажных компонентов требуется высокопроизводительная, полностью синхронизированная линия производства стеллажей. Процесс объединяет разматывание, прецизионную сервопробивку, холодное профилирование и летучие ножницы в непрерывную операцию со скоростью от 15 до 25 метров в минуту.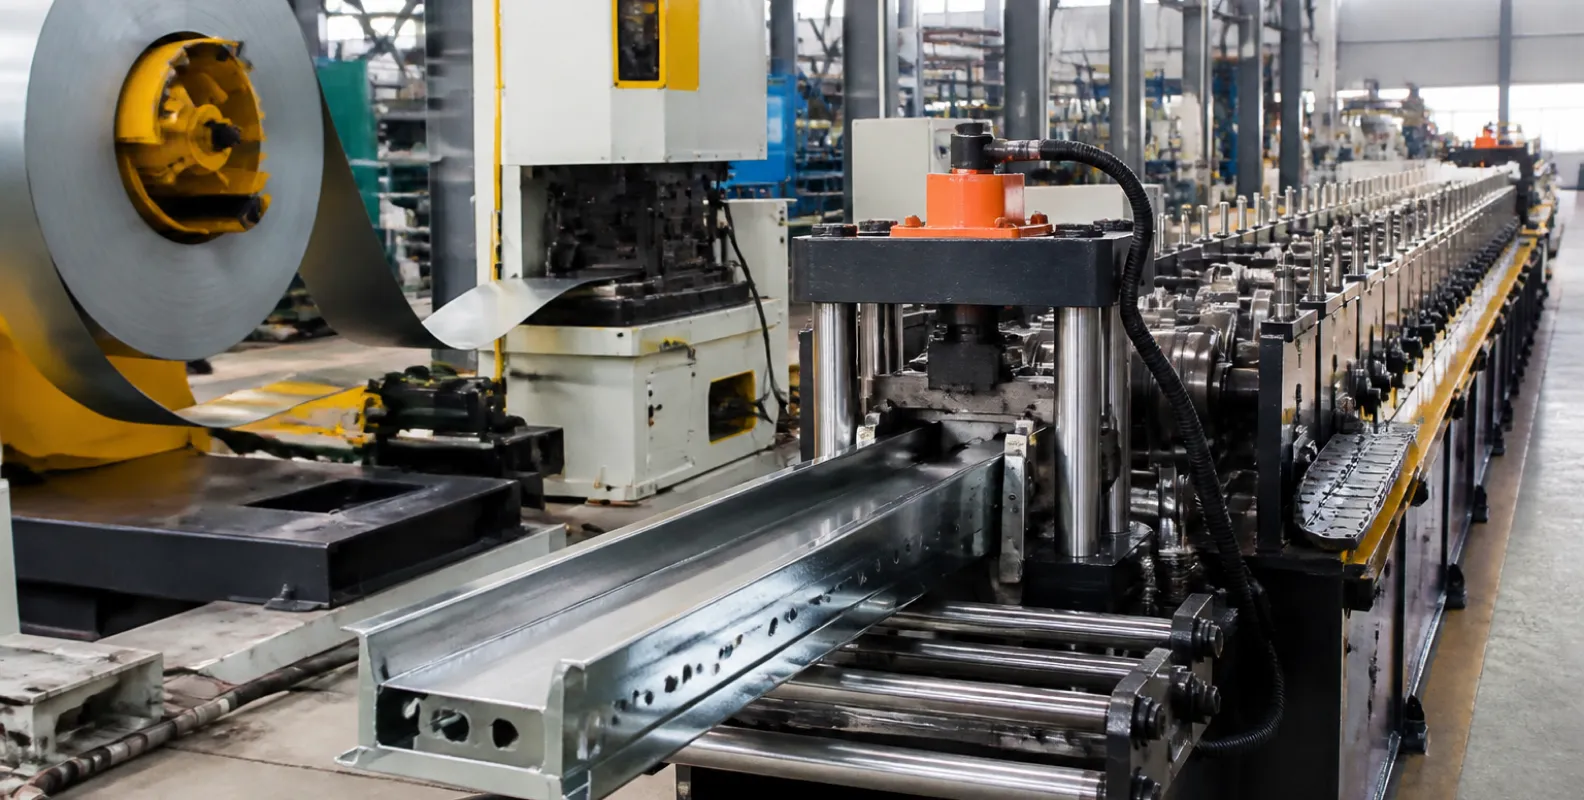
Разматывание, правка и сервопробивка
Производство начинается с моторизованного двухконусного разматывателя, который подает стальной рулон массой 3–5 тонн в прецизионный правильный станок. Правильный станок использует шахматно расположенные валки для устранения рулонной кривизны и внутренних напряжений. Поскольку стойки требуют сложного рисунка перфорации по всей длине, плоская лента поступает в высокоскоростной механический или гидравлический пробивной пресс с сервоприводом. Точность этого этапа пробивки имеет решающее значение; межосевой допуск шага между каплевидными пазами должен сохраняться в пределах ±0.2 mm на протяжении нескольких метров, чтобы балки на объекте фиксировались строго по уровню и вертикали.
Профилегибочный стан
Перфорированная лента поступает в станок для профилирования стеллажей. Производство омега-стойки с глубокими обратными изгибами требует от 20 до 26 последовательных формующих клетей. Прогрессивный изгиб постепенно распределяет деформацию, предотвращая растяжение или искажение предварительно пробитых пазов. Формующие ролики прецизионно изготавливаются из высокоуглеродистой высокохромистой инструментальной стали (например, Cr12MoV или D2) и вакуумно закаливаются до HRC 58-62, чтобы выдерживать абразивное трение высокопрочной стали. Основная механика такого пошагового изгиба рассмотрена в нашем техническом обзоре что такое станок холодного профилирования.
Правка и гидравлические следящие ножницы
После выхода из последней формующей клети профиль проходит через тюркс-головку или правильный блок для корректировки продольного изгиба или скручивания, вызванного высвобождением напряжений материала. Затем гидравлические следящие ножницы отрезают непрерывный профиль по запрограммированной длине. Режущая матрица изготавливается по индивидуальному профилю и точно соответствует сложному сечению стойки или балки, обеспечивая рез без деформации и без смятия отогнутых полок. Система ПЛК синхронизирует скорость следящей каретки со скоростью линии, обеспечивая резку без остановки.
Конфигурация оборудования и переналадка линии
Одна из главных эксплуатационных задач производителей стеллажей — работа с разными размерами профилей. Стандартный завод должен выпускать стойки шириной 80 mm, 90 mm и 100 mm, а также балки нескольких высот. Традиционные профилегибочные станки требовали полного демонтажа оснастки для изменения ширины, что приводило к многодневным простоям.
Современные промышленные линии решают эту задачу с помощью кассетных сменных систем или моторизованной регулировки ширины. В кассетной системе весь формующий участок (клети, валы и ролики) устанавливается на съемное основание. Мостовой кран заменяет всю кассету менее чем за 45 минут. Альтернативно, дуплексные консольные станки используют моторизованные винтовые приводы для автоматической регулировки расстояния между левыми и правыми формующими роликами через ПЛК, позволяя менять ширину за считаные минуты без снятия оснастки. Для заводов, ориентированных на максимальную гибкость и время безотказной работы, оценка технологий быстрой переналадки является важнейшим этапом закупки капитального оборудования.
Операции после формовки: сварка и окраска
Хотя линия профилирования производит основные несущие элементы, для завершения сборки требуются вторичные операции. На оба конца ступенчатых балок необходимо приварить соединительные кронштейны (торцевые пластины). Эти кронштейны имеют экструдированные штифты или крюки, входящие в каплевидные отверстия стоек. Процесс обычно автоматизируется с помощью роботизированных ячеек MIG-сварки в тяжелых кондукторах для точной ориентации под углом 90 градусов. После сварки неоцинкованные компоненты проходят автоматическую линию порошковой окраски, наносящую прочное, хорошо заметное эпоксидное покрытие с высокотемпературным отверждением.
Заключение и внедрение на заводе
Производство складских стеллажей является узкоспециализированным применением непрерывного холодного профилирования. Соответствие строгим международным логистическим нормам по прогибу и потере устойчивости требует высокопрочных материалов, точных допусков пробивки и сложной инженерии калибров. Для производителей переход от закупки стандартных профилей к инвестициям в автоматизированную линию производства стоек и балок обеспечивает автономию цепочки поставок, контроль размерного качества и значительное снижение себестоимости единицы продукции при крупносерийном выпуске.
Если вы модернизируете производство складских стеллажей или нуждаетесь в консультации по индивидуальному профилегибочному инструменту для собственных профилей ASRS, инженерные команды THRONCH готовы разработать полную оптимизированную производственную линию. Отправьте нам чертежи сечений и требования к производительности, чтобы получить подробное предложение по конфигурации линии.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.



