Что производит станок для формовки С-прогонов
С-прогон — это холодногнутый стальной профиль с симметричным С-образным сечением, короткой отбортовкой на каждой полке и высоким соотношением прочности к массе. Он служит прогонами кровли и стеновыми ригелями в зданиях из стальных конструкций, а тот же профиль широко применяется в опорных конструкциях солнечных электростанций, рамах прицепов и транспортных средств и опорной стали для оборудования. Станок на этой странице производит эти профили непрерывно из рулонной ленты: лента выравнивается, пробивается, формуется за 15-19 проходов и режется по длине на ходу. Глубина сечения, ширина полок, размер отбортовки и положение отверстий соответствуют чертежу профиля, прилагаемому к заказу, поэтому готовые прогоны болтами устанавливаются непосредственно в проект без вторичного сверления.
Конфигурация производственной линии
Стандартная конфигурация работает от загрузки рулона до обвязанных пакетов без ручной передачи между станциями:
- Рулонная тележка и автоматический гидравлический разматыватель
- Узел резки и стыковой сварки для соединения рулонов
- Горизонтальный петлевой накопитель, поддерживающий работу стана при смене рулона
- Многопозиционная гидравлическая пробивка с сервоподачей
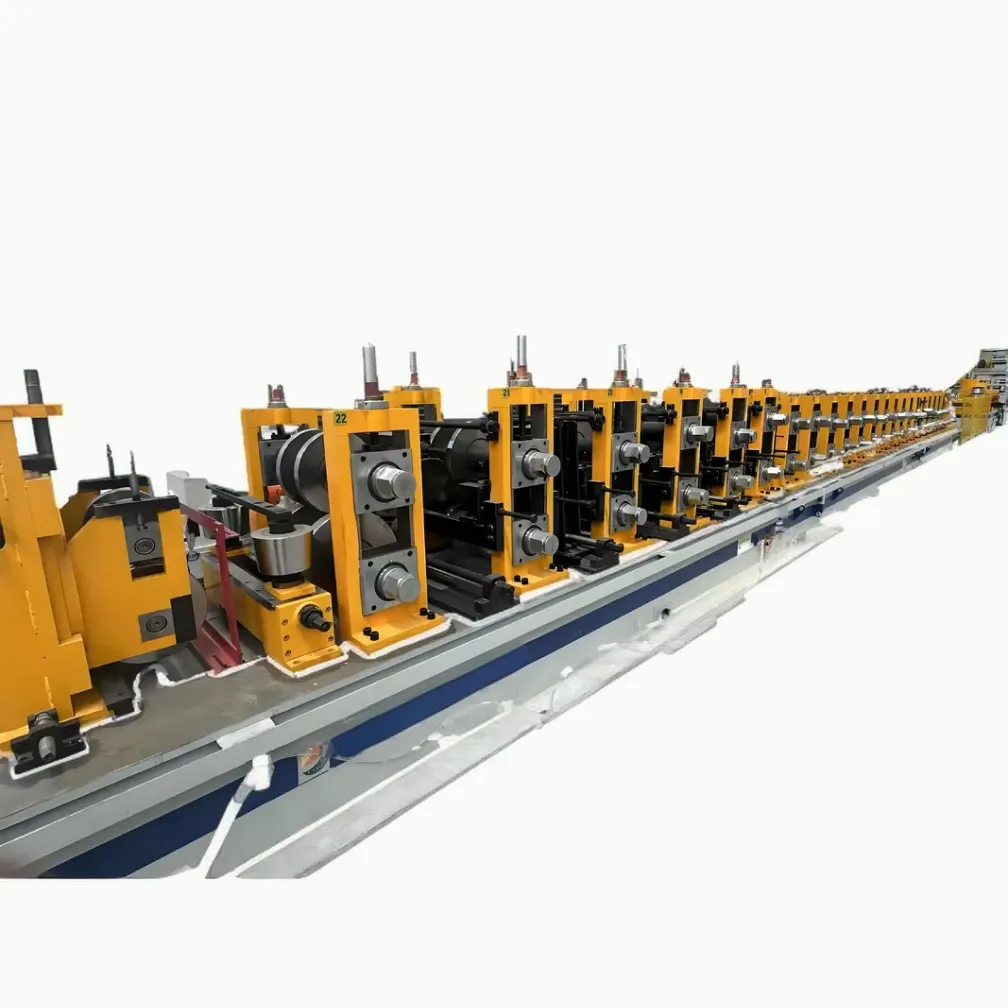
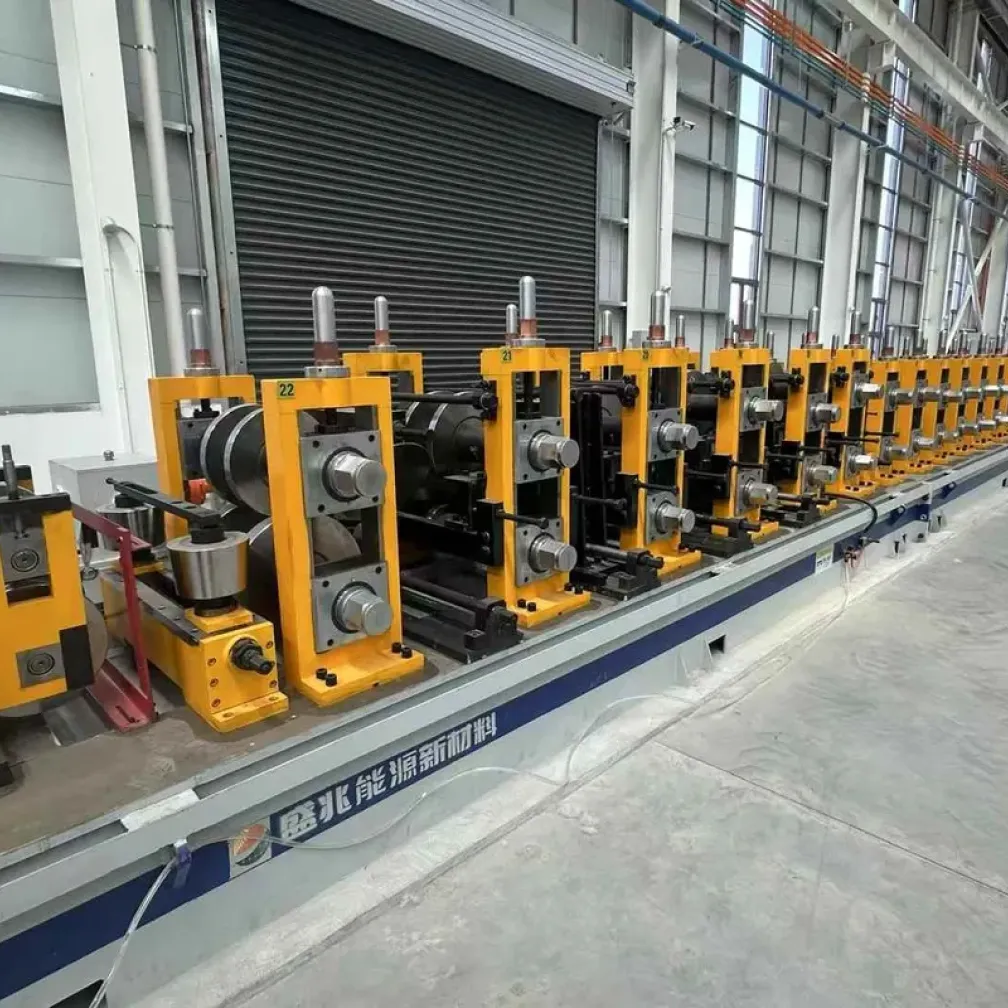
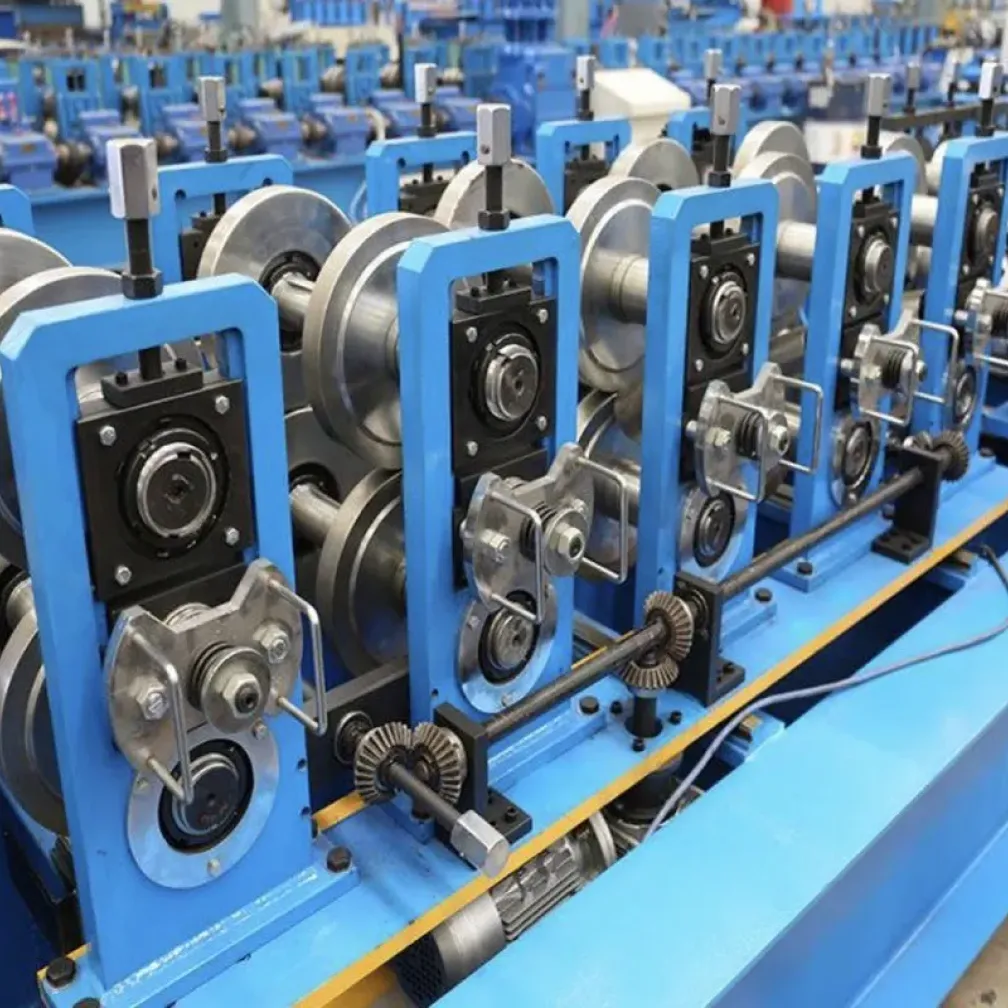
- Формовочный стан с арочной станиной, 15-19 проходов
- Сервоследящий отрезной узел, рольганг
- Интеллектуальная автоматическая укладка и обвязка, выдачной рольганг
Конфигурация модульная. Цех тонколистовых профилей может взять разматыватель, пробивку, стан и отрезной узел как основную линию; высокопроизводительный завод добавляет накопитель, станции укладки и обвязки для работы с одним оператором в смену.
Инженерные решения, определяющие качество прогона
Три решения на этапе заказа больше всего влияют на точность сечения и суточную выработку.
Привод: редуктор со спиральной конической передачей стабильно удерживает момент формовки на ленте 3 мм и толще и подходит для непрерывной многосменной работы. Цепной привод — экономичный вариант для производства тонколистовых профилей 1-3 мм с умеренной суточной выработкой.
Конструкция стана: арочная станина поддерживает обе валковые оси с двух концов под нагрузкой, что ограничивает прогиб валов на толстой ленте и сохраняет углы полок одинаковыми по всей длине прогона.
Пробивка и резка: многопозиционная гидравлическая пробивка размещает отверстия в стенке и полках до формовки, позиции задаются на сенсорном экране по чертежу. Сервоследящий отрезной узел режет движущуюся ленту, поэтому длина реза остается точной на полной скорости линии, а стан никогда не останавливается для резки.
Основные применения
- Прогоны кровли и стеновые ригели для цехов, складов и логистических зданий из стальных конструкций
- С-профили для наземных и кровельных опорных конструкций солнечных электростанций
- Элементы шасси и рам для прицепов, грузовиков и сельхозтехники
- Опорная сталь для стеллажей, платформ и муниципального строительства
С-прогон или Z-прогон: как выбрать
С-прогоны имеют симметричное сечение. Они устанавливаются непосредственно на уголки и подходят для однопролетных схем, стеновых ригелей и мест, где профили стыкуются встык. Z-прогоны имеют смещенные полки, которые входят друг в друга, поэтому они перекрывают опоры и несут непрерывные пролеты с меньшим расходом материала. Проекту, сочетающему кровельные и стеновые профили, часто нужны оба. Стан может быть построен как выделенная линия С или как линия с взаимозаменяемыми профилями C/Z, переключающая сечения с пульта управления без замены валков. Укажите требуемые профили на этапе запроса, и оснастка будет спроектирована соответствующим образом.
Что подготовить перед запросом коммерческого предложения
- Чертеж профиля с глубиной стенки, шириной полок, размером отбортовки и допусками
- Диапазон толщин ленты и марка материала, например Q235, Q355 или оцинкованная лента
- Чертеж схемы отверстий, если требуется встроенная пробивка
- Целевая производительность в метрах в минуту или тоннах в смену
- Напряжение, число фаз и частота сети цеха, а также предпочтительные бренды ПЛК и электрокомпонентов
С этими пятью пунктами конфигурация линии, число проходов, мощность двигателя и график поставки могут быть определены за один раунд предложения.
Часто задаваемые вопросы
Может ли один станок производить несколько размеров С-прогонов?
Да. В пределах проектного диапазона оснастки смена размера задается на сенсорном экране и выполняется автоматической или ручной регулировкой клетей стана. Замена валков при смене размеров внутри одного семейства профилей не требуется.
С какой толщиной ленты может работать линия?
Стандартное исполнение работает с лентой 1-3 мм. Для более толстых профилей конфигурации 3-5 мм и 6-8 мм строятся с редукторным приводом, валами большего диаметра и усиленным отрезным узлом.
Как производятся болтовые отверстия?
Отверстия пробиваются в линии многопозиционными гидравлическими узлами до входа ленты в стан. Диаметр, шаг и положение отверстий вводятся на HMI по чертежу схемы отверстий, а сервоподача сохраняет точность шага на полной скорости.
Каков срок поставки?
Линия стандартной конфигурации занимает 30-45 дней с момента подтверждения заказа. Полностью индивидуальная линия с укладкой и обвязкой занимает 60-90 дней. Каждая линия проходит 48-часовой пробный запуск с материалом заказа перед упаковкой.
Кто монтирует линию на площадке заказчика?
THRONCH направляет инженеров для монтажа на площадке, выверки и пусконаладки, что обычно занимает 3-5 дней. Обучение операторов завершается во время пусконаладки, а технические запросы получают ответ в течение 24 часов после нее.