Что производит станок для лестничных кабельных лотков
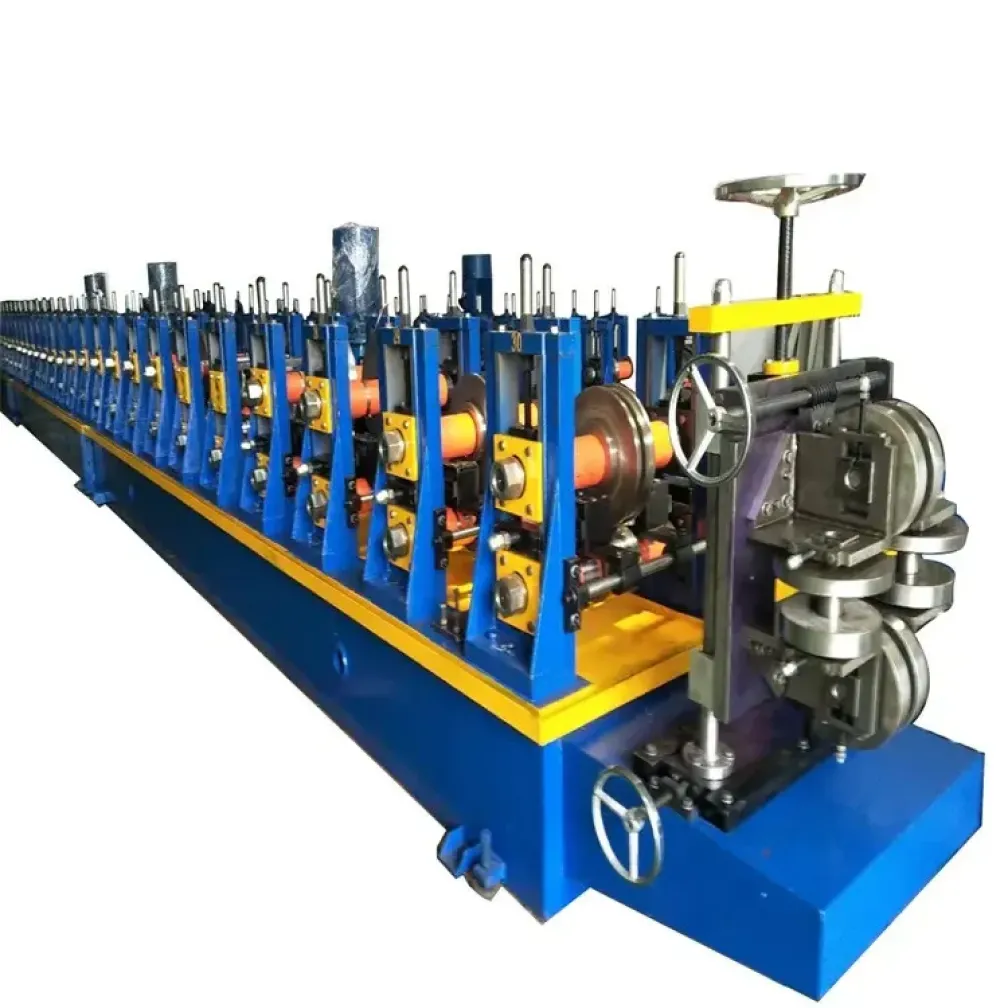
Кабельная лестница — самый тяжёлый тип из систем кабельной поддержки: две C-образные боковые балки, соединённые перекладинами с равномерным шагом, образуют жёсткую лестницу, несущую силовые кабели на длинных пролётах. Открытая конструкция обеспечивает кабелям полную вентиляцию и даёт монтажникам свободный доступ для укладки и осмотра, поэтому проектировщики электросетей указывают лестничные лотки для основных силовых трасс на заводах, станциях и инфраструктурных объектах. Станок на этой странице формует боковые балки и перекладины из металлической полосы, пробивает все крепёжные отверстия в линии и собирает детали в готовые секции лестницы, готовые к отгрузке.
Как организована линия кабельной лестницы
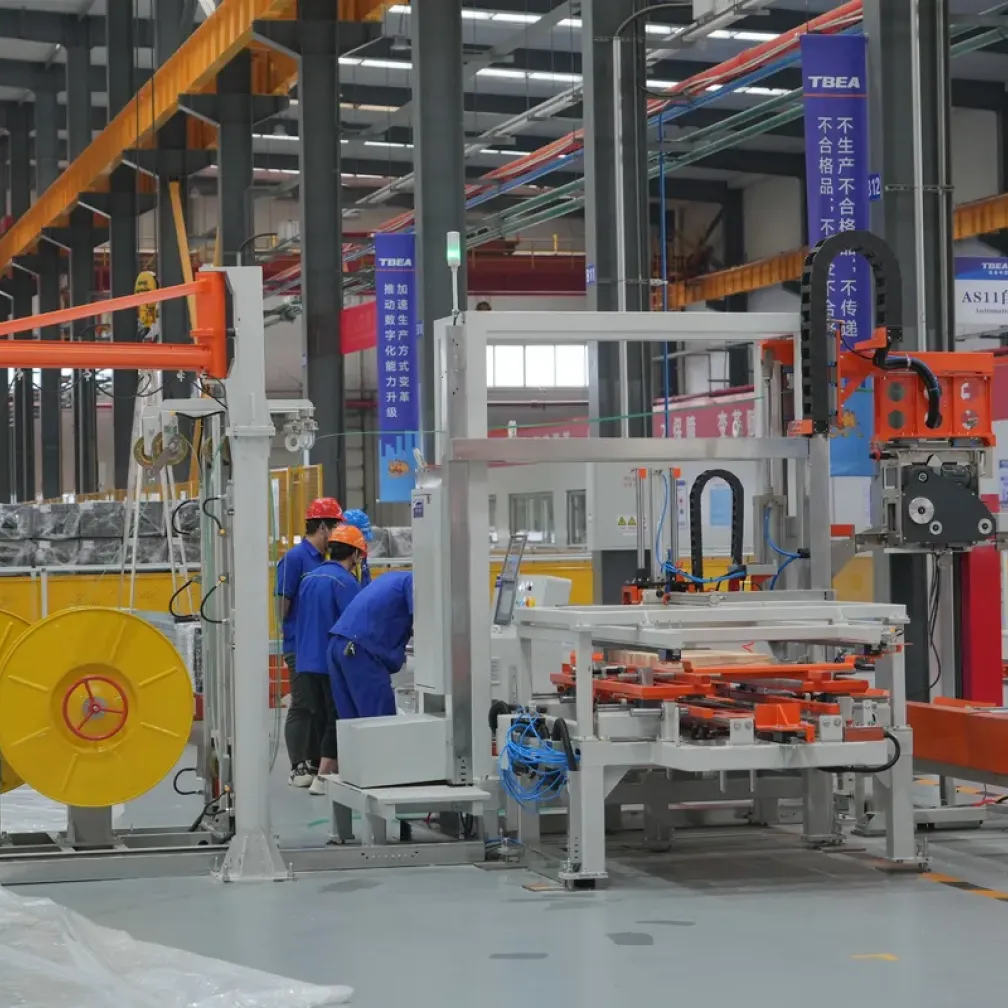
В отличие от перфорированного лотка, который выходит из одного стана готовым изделием, кабельная лестница представляет собой сборку из двух профилированных деталей. Линия организована соответствующим образом. Участок формования балок производит боковые балки: полоса правится, пробивается отверстиями крепления перекладин, отверстиями соединительных пластин и заземляющими отверстиями, затем формуется в профиль балки и режется на длину секции. Станция перекладин формует поперечные элементы, обычно C-образного или шляпного профиля. Затем сборочная станция соединяет балки и перекладины с заданным шагом — клёпкой, болтами или сваркой по конструкции изделия. Высота балки, ширина лестницы и шаг перекладин выполняются по чертежу, а изменение размеров внутри охватываемого диапазона является регулировкой, а не заменой оснастки.
Кабельная лестница, перфорированный лоток или кабельный канал
Три типа кабельных опор делят рынок по нагрузке и требованиям вентиляции. Кабельная лестница несёт самые тяжёлые пучки кабелей на самых длинных пролётах и обеспечивает максимальную вентиляцию, но даёт наименьшую защиту кабелей. Перфорированный лоток сочетает поддержку, вентиляцию и защиту для смешанных силовых и информационных трасс. Кабельный канал полностью закрывает кабели там, где защита важнее всего. Производители, работающие с электромонтажными подрядчиками, обычно выпускают минимум два из трёх типов, а линии балок, перекладин и лотков используют общие технологии полосы, пробивки и резки, поэтому завод может поэтапно расширять ассортимент, начиная с типа, который чаще всего покупает его рынок.
Материалы для условий монтажа
Лестничные лотки часто работают на открытом воздухе: на эстакадах трубопроводов, вдоль заводских коридоров и на солнечных электростанциях. Выбор материала зависит от воздействия среды. Предварительно оцинкованная полоса подходит для внутренних машинных помещений. Горячеоцинкованная полоса обслуживает обычные наружные трассы. Алюминиевая лестница снижает массу на длинных пролётах и хорошо работает в морском воздухе. Полоса с цинк-магниевым покрытием продлевает срок службы при высокой влажности и химическом воздействии. Поверхности роликов и штампов линии подготовлены для полосы с покрытием, поэтому защитный слой сохраняется при формовании и пробивке.
Основные применения
- Основные трассы силовых кабелей на электростанциях и подстанциях
- Нефтяные, химические и тяжёлые промышленные предприятия
- Солнечные электростанции и объекты новой энергетики
- Рельсовый транспорт и инфраструктурные проекты
- Трассы распределения электроэнергии в центрах обработки данных
Что подготовить перед запросом коммерческого предложения
- Чертёж лестницы с профилем балки, высотой, шириной и шагом перекладин
- Профиль перекладины и метод сборки, предусмотренный конструкцией
- Материал, толщина и покрытие полосы для целевого рынка
- Сочетание размеров и целевой месячный выпуск
- Электроснабжение площадки и желаемый уровень автоматизации
Часто задаваемые вопросы
В чём разница между кабельной лестницей и перфорированным лотком?
Кабельная лестница состоит из двух боковых балок, соединённых перекладинами: она даёт максимальную несущую способность и вентиляцию для тяжёлых силовых кабелей на длинных пролётах. Перфорированный лоток — это U-образный корпус с пробитым дном для смешанных силовых и информационных трасс. Лестница требует формования балок, формования перекладин и сборки; лоток формуется как единое изделие. На этой странице представлена линия лестничных лотков.
Как перекладины крепятся к балкам?
Метод сборки определяется конструкцией изделия: клёпка и болты распространены там, где секции должны выдерживать транспортную обработку, а сварка применяется на рынках, принимающих сварные соединения. Сборочная станция настраивается под указанный метод на этапе заказа.
Какие размеры лестниц может охватывать одна линия?
Высота балки, ширина лестницы и шаг перекладин выполняются по чертежу заказчика. Изменения размеров в пределах охватываемого диапазона выполняются регулировкой, поэтому одна линия обслуживает проектный портфель заказов с несколькими спецификациями лестниц.
Может ли линия обрабатывать полосу с покрытием?
Да. Предварительно оцинкованная, горячеоцинкованная, алюминиевая и цинк-магниевая полосы являются стандартными материалами этой линии, а поверхности роликов и штампов подготовлены для защиты покрытия при формовании и пробивке.
Какие условия поставки и монтажа применяются?
Стандартные конфигурации отгружаются за 30-45 дней, индивидуальные линии — за 60-90 дней после заводской пробной обкатки на производственном материале. Инженеры THRONCH выполняют монтаж и пусконаладку на площадке и обучают операторов до передачи линии.