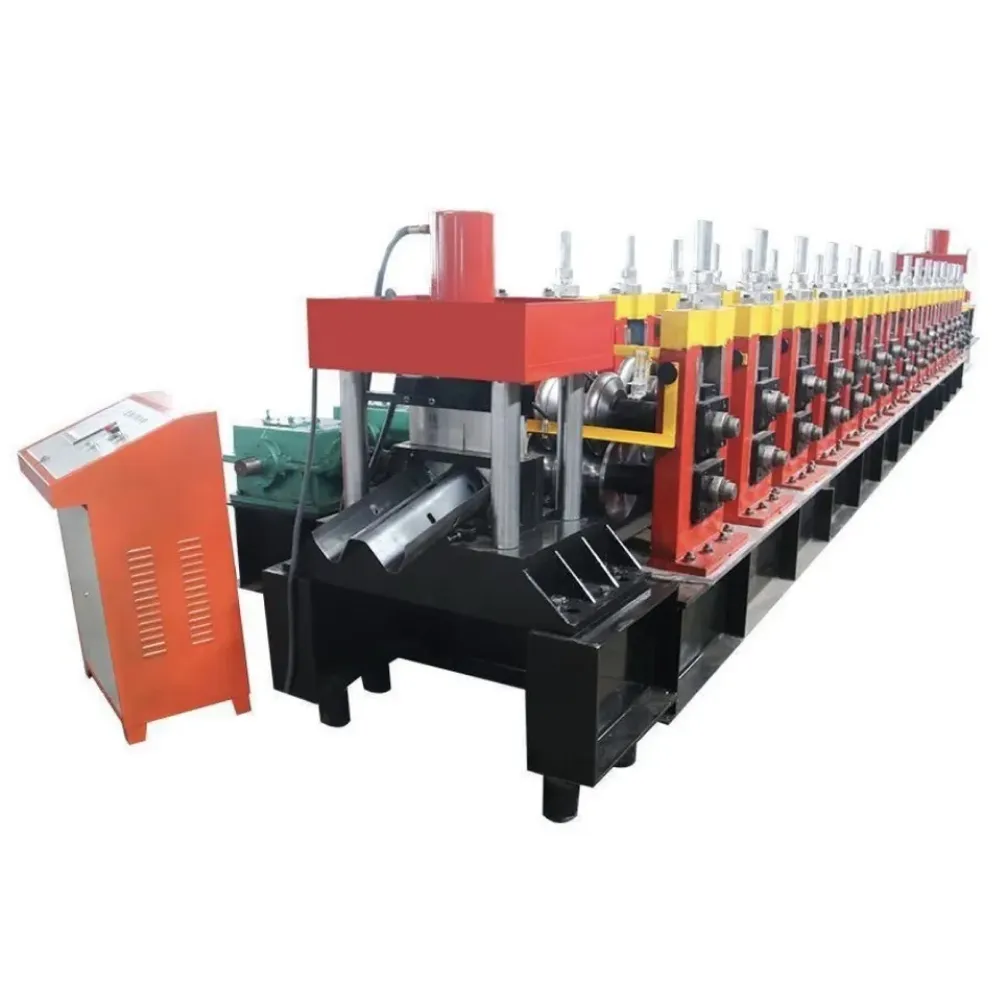
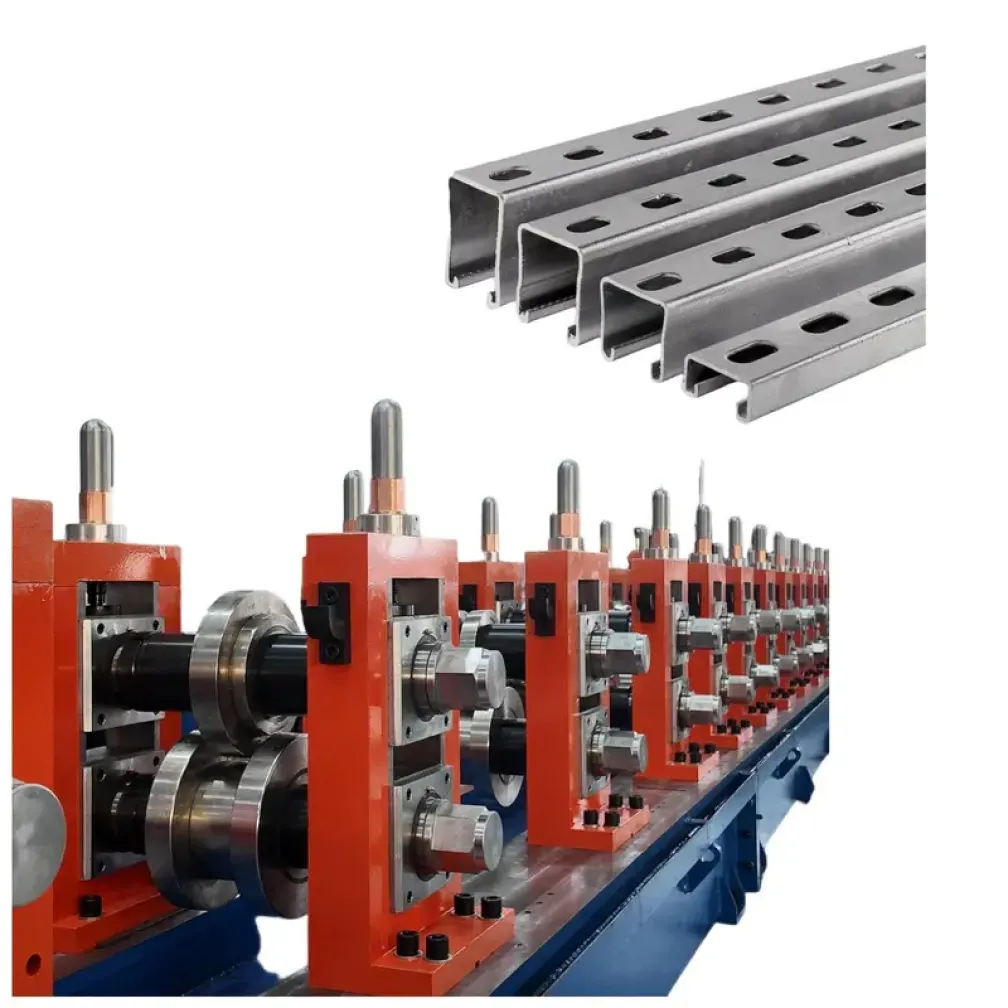
Что производит станок для формовки strut-каналов
Strut-канал — это стандартизированный перфорированный монтажный профиль: U-образное сечение с загнутыми внутрь отбортовками и регулярной схемой пазов вдоль стенки. Вместе с канальными гайками и болтовыми фитингами он образует модульную каркасную систему, собираемую без сварки и сверления на объекте. Это семейство изделий, построенное вокруг размерного стандарта 41-й серии, несет солнечные панели на кровлях и наземных массивах, крепит трубы и воздуховоды против сейсмических нагрузок и поддерживает кабельные и механические службы в зданиях. Станок производит эти каналы из рулонной ленты за один непрерывный проход: пазы пробиваются в линии, а длины режутся на ходу. Покупатели иногда называют это изделие по торговой марке Unistrut; линия производит каналы по тому же размерному стандарту и не связана с этим брендом.
Легкое и тяжелое исполнения
Две конфигурации покрывают рынок strut-каналов. Легкое исполнение формует ленту 0.3-1.5 мм со скоростью до 30 м/мин. Оно подходит для монтажных каналов, кабельных опорных профилей и легких монтажных рельсов, где скорость и экономия материала определяют маржу. Тяжелое исполнение охватывает диапазон U41-U82 из ленты 1.5-3.0 мм со скоростью 15-40 м/мин и нацелено на несущие элементы солнечного монтажа и сейсмические каналы. Исполнения различаются размерами клетей, диаметром валов, усилием пробивки и мощностью отрезного узла, поэтому выбор фиксируется на этапе заказа исходя из номенклатуры и диапазона толщин.
Пробивка пазов определяет изделие
Именно пазы делают strut-канал компонентом системы, а не простым профилем. Фитинги болтятся через пазы в любом положении, давая монтажникам полную регулировку по длине канала. Размеры пазов, шаг и схема отверстий в стенке следуют системному стандарту обслуживаемого рынка и должны выдерживаться на каждом метре канала. На этой линии сервоприводные штамповые станции пробивают ленту до формовки, поэтому положение пазов фиксируется, пока материал еще плоский и легко контролируемый. Переход на другой стандарт пазов означает замену кассеты штампа, а не перестройку линии.
Технологическая цепочка
- Разматыватель и правка подготавливают ленту
- Сервоподача задает шаг штамповым станциям
- Формовочный стан формует канал и его отбортовки
- Калибровочный проход выверяет окончательные размеры
- Следящий гидравлический отрезной узел режет по длине без остановки ленты
- Выдачной стол принимает готовые каналы для упаковки
Основные применения
- Монтажные рельсы и несущие элементы солнечных электростанций для кровельных и наземных массивов
- Сейсмические каналы для систем крепления труб, воздуховодов и кабелей
- Опорные рамы MEP, потолочные решетки и крепление оборудования в коммерческих зданиях
- Легкие каркасы и выставочные конструкции из перфорированного канала
Что подготовить перед запросом коммерческого предложения
- Чертеж канала с размерами сечения, формой отбортовки и схемой пазов
- Диапазон толщин и поверхность ленты: предварительно оцинкованная, черная сталь или оцинковка после формовки
- Целевые размеры каналов и их ожидаемая доля месячной выработки
- Требуемые длины реза и способ упаковки
- Параметры электроснабжения площадки и желаемый уровень автоматизации
Часто задаваемые вопросы
В чем разница между strut-каналом и плоским U-швеллером?
Strut-канал имеет загнутые внутрь отбортовки и стандартную схему пазов и работает как часть модульной каркасной системы с канальными гайками и фитингами. Плоский U-швеллер имеет прямые полки без отбортовки и применяется как общий конструкционный или монтажный профиль. Этим изделиям нужны разные валковая оснастка и пробивные штампы, и линия на этой странице построена для перфорированного системного канала.
Какие размеры каналов может охватывать одна линия?
Стандартный комплект оснастки охватывает семейство размеров 41-й серии. Внутри семейства смена размера — это регулировка, задаваемая на пульте управления. Каналы вне семейства оцениваются с выделенной оснасткой.
Может ли линия работать с предварительно оцинкованной лентой?
Да. Предварительно оцинкованная лента — обычный выбор для strut-каналов, поскольку изделие не требует покрытия после формовки. Валки и штампы подбираются под ленту с покрытием, чтобы защитить слой цинка при формовке и пробивке.
Как обрабатываются разные стандарты пазов?
Каждый стандарт пазов использует свою кассету штампа в пробивной станции. Замена кассеты переключает схему, поэтому одна линия может обслуживать несколько региональных стандартов в течение года.
Каковы условия поставки и монтажа?
Стандартные исполнения отгружаются за 30-45 дней, индивидуальные линии — за 60-90 дней, после заводского пробного запуска с материалом заказа. Инженеры THRONCH выполняют монтаж и пусконаладку на площадке заказчика, обучают операторов до сдачи и обеспечивают техническую поддержку и запчасти после нее.