


Une machine de profilage à froid est une ligne de production automatisée qui plie une bande métallique en bobine en un profilé à section constante à température ambiante. La bande traverse une série de rouleaux appariés, et chaque paire ajoute une petite partie de la forme finale. Après la dernière cage, la bande plane est devenue un profilé fini : une panne, une glissière, un chemin de câbles, un profilé de support ou un tube. Le processus fonctionne en continu, donc une ligne peut produire de longues pièces à grande vitesse avec très peu de rebuts. Ce guide explique comment la machine fonctionne, quels composants une ligne comprend, quels produits elle fabrique et quand le profilage est le bon choix pour un projet.
Comment fonctionne une machine de profilage à froid
Le principe de travail est le cintrage progressif. Une bobine d’acier ou d’aluminium est chargée sur un dévidoir, dressée dans une planeuse et introduite dans le laminoir de formage. À l’intérieur, 12 à 24 cages de rouleaux sont montées en rangée. Chaque cage porte une paire de rouleaux profilés et ne plie la bande que de quelques degrés. La déformation est répartie sur toutes les cages, donc le matériau n’est jamais surchargé en un point. Les fissures et dommages de revêtement sont évités, et le profilé fini garde des tolérances serrées sur toute sa longueur.
« À froid » signifie que le métal est formé sans chauffage. La bande reste bien en dessous de sa température de recristallisation pendant tout le processus. Cela a trois résultats pratiques. D’abord, il n’y a pas de calamine à la surface. Ensuite, les matériaux pré-revêtus comme la bande galvanisée, ZAM et laquée gardent leur revêtement intact à travers les plis. Enfin, le cintrage écrouit légèrement l’acier, ce qui ajoute de la résistance aux angles du profilé.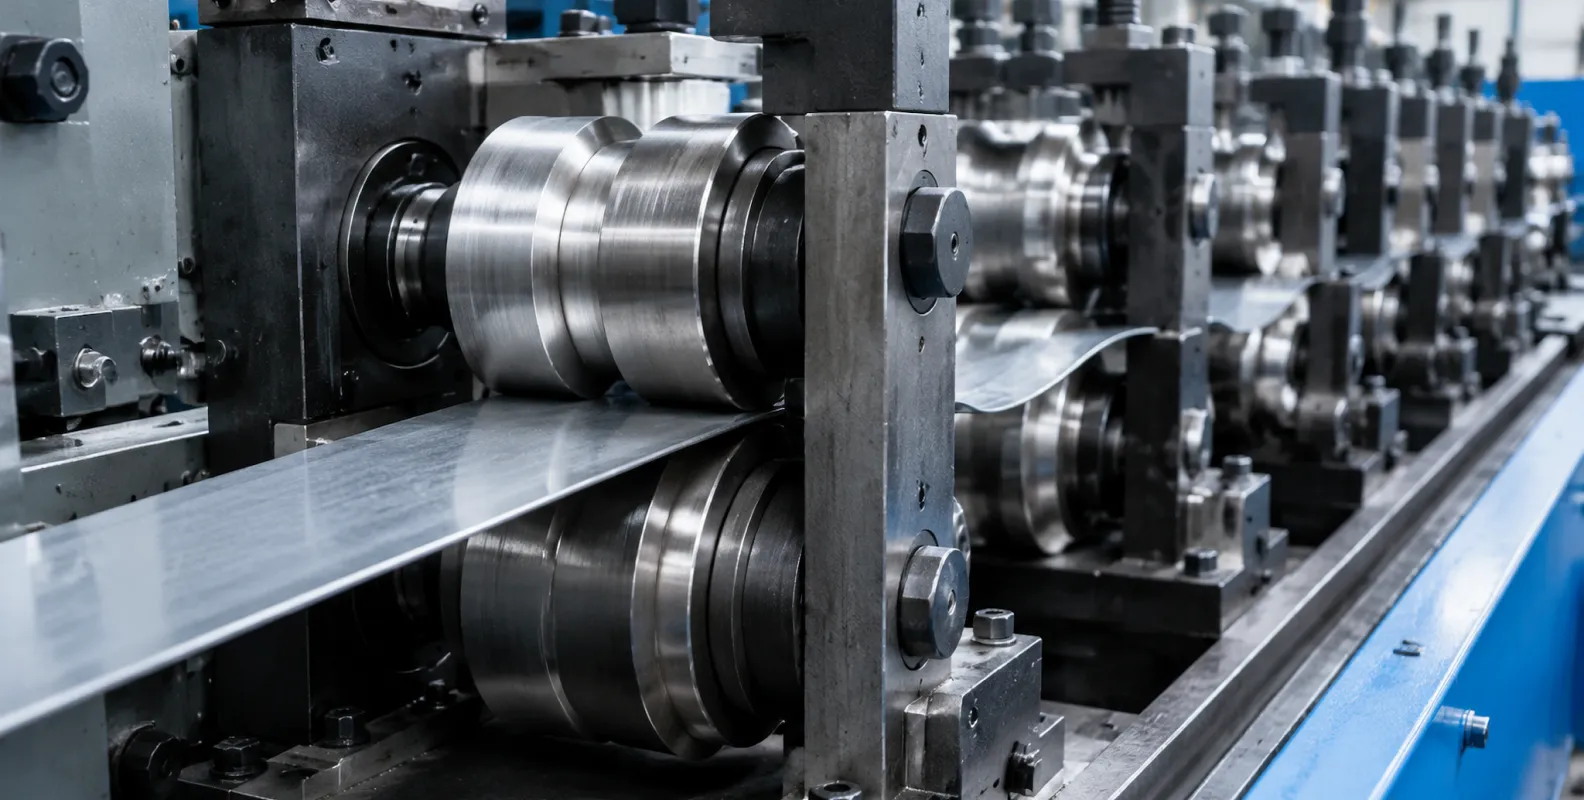
Composants principaux d’une ligne de profilage
Une ligne complète est plus que le laminoir lui-même. La configuration standard comprend les unités suivantes :
- Dévidoir : tient la bobine et libère la bande sous tension contrôlée.
- Planeuse : élimine la courbure de bobine et le bombé transversal pour que la bande entre plane dans le laminoir.
- Unité de poinçonnage : presse trous, fentes ou encoches avant ou après le formage. Les unités servo-contrôlées gardent la position des trous précise à pleine vitesse de ligne.
- Laminoir de profilage : cœur de la ligne. Des rouleaux usinés en acier à roulements GCr15 ou acier à outils Cr12 sont montés sur des arbres entraînés et forment la bande cage après cage.
- Unité de coupe : une scie volante ou une cisaille hydraulique coupe le profilé en mouvement à longueur sans arrêter la ligne.
- Table de sortie et empileur : soutiennent et collectent les pièces finies.
- Système de commande PLC : règle longueur, quantité de lot, vitesse et programmes de poinçonnage depuis un écran tactile.
De nombreuses lignes ajoutent des opérations en ligne comme le gaufrage, le cintrage, le marquage de logo ou le soudage haute fréquence pour la production de tubes. Réaliser ces étapes en un passage supprime les manutentions secondaires et garde chaque pièce identique.
Profilage contre autres procédés de formage des métaux
Les acheteurs comparent souvent le profilage avec le pliage, l’estampage, l’extrusion et le laminage à chaud. Les cinq sont des procédés de formage plastique, mais chacun occupe une position différente sur le marché.
| Processus | Comment ça marche | Le mieux adapté à | Limite principale |
|---|---|---|---|
| Profilage | Bande en bobine pliée progressivement par des galets à température ambiante | Longs profilés à section constante en grand volume | Coût d’outillage et temps de changement ; section constante seulement |
| Pliage | Une presse plieuse plie la tôle un coup à la fois | Pièces courtes, petites séries, travail flexible d’atelier | Faible production horaire ; longueur limitée par la table |
| Estampage | Un outil forme ou coupe la tôle en un seul coup de presse | Petites pièces complexes en très grand volume | Outillages coûteux ; taille de pièce limitée ; longs profilés impossibles |
| Extrusion | Une billette chauffée est poussée à travers une ouverture de filière | Profilés aluminium à sections fermées complexes | Surtout limitée aux métaux tendres ; non rentable pour l’acier |
| Laminage à chaud | Une billette d’acier chauffée au-dessus de 1000 degrés est laminée en forme | Sections standard lourdes comme poutres en I et profilés en U | Sections standard seulement ; tolérances lâches et calamine |
La règle empirique est simple. Tôle mince, section constante, pièces longues et grand volume pointent vers le profilage. Petites séries et sections changeantes pointent vers la presse plieuse. Petites pièces complexes pointent vers l’estampage. Sections aluminium complexes pointent vers l’extrusion. L’acier de construction standard lourd vient du laminage à chaud. Le profilage tient la position où les profilés légers sont demandés en volume réel, et c’est là que croissent les marchés de la construction en acier, du solaire et des infrastructures.
Quels produits sont fabriqués sur les lignes de profilage
Les profilés profilés apparaissent dans presque chaque structure en acier et usine industrielle. Les familles de produits les plus courantes comprennent :
- Pannes C et Z pour le support de toiture et de murs dans les bâtiments en acier.
- Glissières à deux et trois ondes pour autoroutes et ponts.
- Chemins de câbles, goulotte et échelles à câbles pour installations électriques.
- Profilés de support et de montage solaire pour supports de tuyauterie et structures photovoltaïques.
- Tubes soudés ronds, carrés et rectangulaires pour usages structurels et mécaniques.
- Montants de rayonnage, cadres de porte, planches d’échafaudage et autres profilés de bâtiment.
Qu’est-ce qu’une panne ?
Une panne est un élément porteur secondaire d’une structure de toiture. C’est une longue poutre posée horizontalement sur les cadres principaux d’un bâtiment. Son rôle est de porter les panneaux de toiture et de transférer les charges de couverture, de neige et de vent vers la structure primaire. Les lisses font le même travail sur les murs latéraux. Un seul entrepôt peut exiger des milliers de mètres de pannes en une ou deux sections, donc les pannes sont un produit naturel du profilage.
Que signifie CZ sur une machine à pannes ?
C et Z décrivent la forme de section de la panne. Une panne C ressemble à la lettre C et convient bien à la pose simplement appuyée en travée unique. Une panne Z ressemble à la lettre Z et peut être recouverte sur les appuis, formant ainsi une travée continue avec une meilleure capacité de charge. Une machine à pannes CZ produit les deux sections sur une ligne en ajustant ou changeant les rouleaux. Les entrepreneurs de structures en acier ont généralement besoin des deux formes sur le même projet, c’est pourquoi la conception CZ deux-en-un est devenue la configuration standard de l’industrie.
Matériaux et gamme d’épaisseurs
Le profilage traite la plupart des métaux en feuille ductiles. Les choix courants sont l’acier au carbone doux comme Q235 et Q355, les nuances haute résistance comme S355MC et Q700 pour glissières et pièces structurelles, la bande galvanisée à chaud et revêtue ZAM pour la protection anticorrosion, la bande laquée pour les parties visibles du bâtiment, plus l’acier inoxydable et l’aluminium pour applications spéciales. L’épaisseur se situe généralement entre 0.3 mm et 6 mm. Les profilés légers de plafond et d’ossature sont à l’extrémité mince. Les pannes et profilés de support tournent typiquement de 1.5 mm à 3 mm. Les glissières utilisent une bande de 2.0 mm à 4.5 mm.
Un critère d’achat compte ici : la machine est dimensionnée par la limite élastique et l’épaisseur du matériau, et le nom du profilé seul ne dit rien sur la taille de la machine. Une ligne conçue pour une bande de glissière haute résistance de 4.5 mm exige des arbres plus lourds, des rouleaux de plus grand diamètre et plus de puissance de formage qu’une ligne pour pannes de 1.5 mm. Lorsque vous demandez un devis, indiquez la nuance complète et la gamme d’épaisseur que vous prévoyez de produire.
Quand le profilage est le bon choix
Le profilage rentabilise son coût lorsque le carnet de commandes correspond au procédé. Le processus convient le mieux lorsque :
- le produit a une section constante sur sa longueur ;
- les pièces sont longues, ou coupées à de nombreuses longueurs différentes à partir d’un profilé ;
- le volume annuel est assez grand pour répartir le coût d’outillage ;
- les tolérances et la qualité de surface comptent, par exemple lorsque les pièces sont galvanisées ou laquées avant formage ;
- des trous, fentes ou encoches sont nécessaires et peuvent être poinçonnés en ligne.
Les rebuts du profilage restent typiquement dans la plage de 1 % à 3 %, et les mêmes rouleaux tiennent la dimension sur des millions de mètres de bande. Pour les petites séries, les sections changeantes ou les pièces courtes complexes, une presse plieuse ou une presse d’estampage est généralement plus économique. Un fournisseur honnête vous dira de quel côté de la limite se situe votre produit avant que vous ne vous engagiez dans l’outillage.
Comment spécifier une ligne de profilage avant l’achat
Une spécification claire raccourcit l’étape de conception et évite les litiges à la réception. Préparez ces éléments avant de demander un devis :
- Plan du profilé avec dimensions et tolérances complètes.
- Nuances de matériau et gamme d’épaisseur complète.
- Production cible en mètres par minute ou pièces par poste.
- Motifs de trous et leurs positions par rapport aux extrémités du profilé.
- Gamme de longueur de coupe et tolérance de longueur.
- Niveau d’automatisation, du chargement manuel jusqu’à une machine de profilage automatique complète avec poinçonnage servo, empilage automatique et emballage.
- Longueur d’atelier disponible, alimentation électrique et capacité du pont roulant.
Ces points fixés, un fabricant peut confirmer en quelques jours le nombre de cages, le diamètre d’arbre, la puissance moteur et l’implantation de ligne, et proposer une ligne qui correspond à votre produit plutôt qu’une machine générique.
Travailler avec un fabricant de lignes de profilage
THRONCH conçoit et construit des lignes de profilage à froid pour pannes, glissières, chemins de câbles, profilés de support, tubes soudés, rayonnages, cadres de porte et planches d’échafaudage. Envoyez-nous votre plan de profilé et votre objectif de production, et nos ingénieurs retourneront une proposition de ligne avec implantation et données techniques. Les configurations standard sont achevées en 30 à 45 jours, et chaque ligne passe un essai de 48 heures avec matière réelle avant de quitter notre usine. Contactez-nous à amy@thronch.com pour discuter de votre projet.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.



