


Les systèmes d’échafaudage constituent l’infrastructure critique du bâtiment moderne, offrant un accès temporaire et des structures de support au personnel et aux matériaux. Au cœur de ces systèmes se trouve la planche d’échafaudage en acier, également appelée planche ou plateforme. Si les planches en bois étaient la norme historique, l’industrie mondiale du bâtiment est massivement passée aux planches en acier. Ce changement est motivé par des réglementations de sécurité strictes, le besoin de capacités portantes prévisibles et des retours économiques à long terme. Les planches en acier offrent des tolérances dimensionnelles exactes, éliminent les risques de pourriture interne et de rupture fragile catastrophique, et offrent une résistance au feu supérieure dans les environnements industriels.
Comprendre les spécifications techniques, les exigences métallurgiques et le processus de fabrication complexe est essentiel pour les fournisseurs d’échafaudages, les entrepreneurs et les fabricants évaluant des investissements en équipements. Ce guide technique complet détaille les principes d’ingénierie des planches d’échafaudage en acier et analyse en profondeur le processus de profilage à froid continu utilisé pour les produire.
Normes réglementaires mondiales et exigences de conformité
La conception et la fabrication des planches d’échafaudage sont régies par des normes internationales strictes pour assurer la sécurité des travailleurs sous charges dynamiques et statiques. Dans le cadre européen, EN 12811-1 (Équipements temporaires de travail — Échafaudages) définit les exigences de performance et les méthodes de conception structurelle et générale. La norme classe les plateformes d’échafaudage en six classes de charge. Les classes 1 à 3 sont destinées à l’inspection et aux travaux légers, tandis que les classes 4, 5 et 6 sont conçues pour la maçonnerie lourde et les travaux industriels, exigeant des capacités importantes de charge uniformément répartie (UDL).
Aux États-Unis, la norme OSHA 1926.451 Subpart L impose que les plateformes d’échafaudage supportent sans défaillance leur propre poids et au moins quatre fois la charge maximale prévue qui leur est appliquée ou transmise. La flèche est également strictement contrôlée ; la plupart des codes d’ingénierie internationaux stipulent que la flèche d’une plateforme ne doit pas dépasser 1/100 de la portée sous la charge de conception concentrée.
Pour répondre à ces critères rigoureux, les fabricants ne peuvent pas s’appuyer sur des conceptions arbitraires. Le profil géométrique de la planche, la limite d’élasticité de la matière première et la précision du processus de fabrication doivent être étroitement contrôlés et validés par des tests destructifs continus, notamment des essais de charge au centre et des essais d’impact par chute.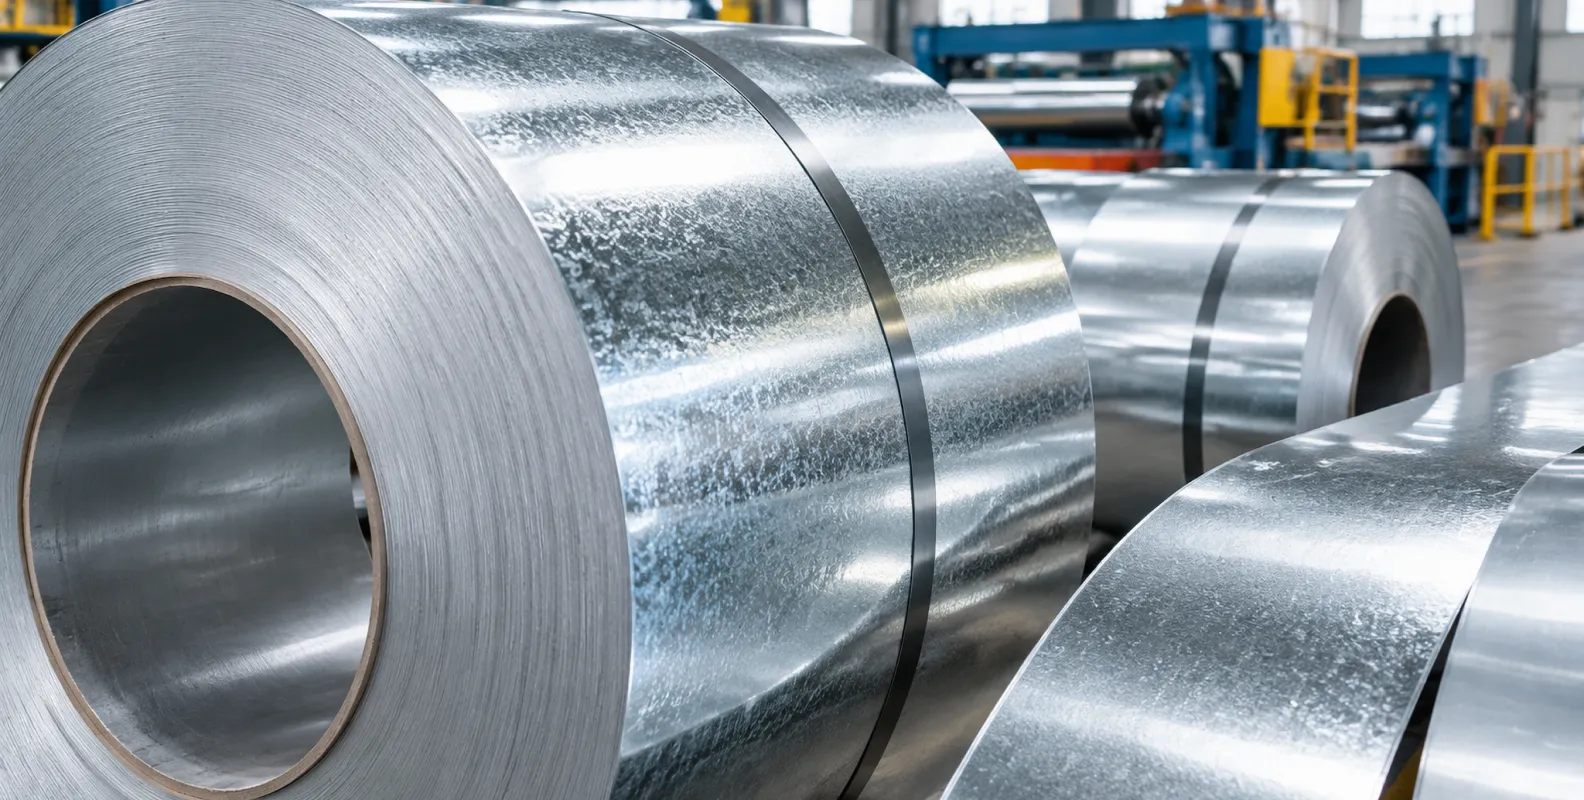
Spécifications des matériaux : nuances d’acier et protection contre la corrosion
L’intégrité structurelle d’une planche d’échafaudage commence par le choix du bon coil d’acier. Comme les planches fonctionnent dans des environnements extérieurs agressifs exposés à l’humidité, aux alcalis du béton et à l’abrasion mécanique, le matériau doit posséder à la fois une limite d’élasticité élevée et une résistance à la corrosion robuste.
Limite d’élasticité et propriétés mécaniques
Les planches standard sont généralement fabriquées en acier au carbone de qualité structurelle. Dans les filières asiatiques, Q235B (limite d’élasticité ≥235 MPa) et Q345B (limite d’élasticité ≥345 MPa) sont les nuances dominantes. Les équivalents européens sont S235JR et S355JR. Le choix de la nuance influence directement l’épaisseur d’acier requise. L’utilisation d’un acier à plus haute limite d’élasticité, tel que Q345B, permet d’atteindre le moment d’inertie et la capacité portante requis avec une épaisseur plus faible (par exemple 1,5 mm au lieu de 1,8 mm), réduisant ainsi le poids propre global de la structure et les coûts de matière.
Galvanisation et masse de revêtement
La protection contre la corrosion est obtenue exclusivement par galvanisation à chaud. La matière première est achetée en coil d’acier pré-galvanisé conforme à des normes telles que EN 10346 ou ASTM A653. Une masse de revêtement de zinc Z275 (275 grammes de zinc par mètre carré, total des deux faces) est la spécification standard pour les équipements de construction. Dans les environnements très corrosifs, comme les usines chimiques ou les plateformes offshore, des revêtements plus lourds ou des revêtements avancés en alliage zinc-aluminium-magnésium peuvent être spécifiés. Le processus de profilage doit être soigneusement calibré pour éviter que les contraintes de flexion ne provoquent microfissures ou écaillage de la couche de zinc protectrice.
Géométrie structurelle et conception du profil transversal
La performance portante d’une planche en acier est dictée par la géométrie de sa section. Contrairement aux plaques planes qui flamberaient facilement sous charge, les planches sont conçues comme des profilés en U profonds avec des bords complexes en caisson ou retournés.
Dimensions standard
Les exigences du marché imposent des largeurs standard, typiquement 210 mm, 225 mm, 240 mm, 250 mm et 300 mm. La hauteur (ou profondeur) de la planche varie généralement de 38 mm à 50 mm. Plus la section est profonde, plus le moment d’inertie est élevé, ce qui augmente fortement la rigidité en flexion et réduit la flèche sur des portées plus longues (couramment de 1,0 à 4,0 mètres).
Nervures raidisseuses et bords en caisson
Pour empêcher le flambement local de la large surface supérieure plane sous des charges ponctuelles (comme une chaussure de travailleur ou des matériaux empilés), des nervures longitudinales sont formées dans l’âme du profilé. De plus, les ailes latérales ne s’arrêtent pas simplement ; elles sont pliées vers l’intérieur et vers le haut pour former un caisson creux et rigide le long des deux bords longitudinaux. Cette conception en caisson offre une rigidité en torsion extrême et élimine les arêtes vives susceptibles de blesser les mains lors de la manutention manuelle sur site.
Perforations antidérapantes et de drainage
La surface d’une planche en acier doit offrir un coefficient de friction élevé pour éviter les glissades en conditions humides ou boueuses. Cela est obtenu en poinçonnant des motifs de trous spécifiques dans l’âme plane avant le profilage. Les principaux éléments antidérapants sont des trous extrudés vers le haut avec des bords dentelés ou à collerette qui accrochent les chaussures. Entre ces éléments surélevés se trouvent des trous poinçonnés vers le bas. Ces trous descendants remplissent une fonction critique : le drainage. Empêcher l’accumulation d’eau est essentiel, car l’eau stagnante ajoute un poids mort dangereux à la structure et réduit fortement l’adhérence de surface.
Processus de production par profilage continu
La fabrication industrielle de planches d’échafaudage exige une ligne de production hautement synchronisée. Le processus transforme un coil d’acier plat et lourd en un élément structurel complexe, perforé et coupé à longueur, à des vitesses de 10 à 20 mètres par minute.
Déroulage et planage
Le processus commence par un dévidoir hydraulique lourd qui supporte et déroule le coil. Une planeuse de précision (ou redresseuse) suit, utilisant une série de rouleaux décalés pour éliminer la courbure du coil et les contraintes internes du feuillard. Un feuillard parfaitement plan est obligatoire pour garantir la précision des étapes ultérieures de poinçonnage et de formage.
Poinçonnage servo à grande vitesse
Avant que le feuillard ne soit plié, il traverse une presse mécanique ou hydraulique équipée d’un jeu d’outils complexe. Commandée par un chargeur servo, la presse se déclenche rapidement pour poinçonner le motif alterné de collerettes antidérapantes vers le haut et de trous de drainage vers le bas. Comme le matériau est pré-galvanisé, les poinçons doivent être fabriqués en acier à outils de haute qualité (comme Cr12MoV, trempé et rectifié avec précision) pour minimiser les bavures et protéger le revêtement de zinc autour des perforations.
Profilage à froid
Le feuillard perforé entre au cœur de la ligne : le laminoir de profilage. Cette section comprend 18 à 24 cages successives. Chaque cage plie progressivement l’acier, en commençant par les nervures longitudinales au centre, puis en formant les ailes latérales verticales et les retours en caisson complexes. En répartissant la déformation sur plusieurs cages, le processus évite l’étirement du matériau, limite le retour élastique et assure la stabilité dimensionnelle. La mécanique fondamentale de cette étape est identique à celle détaillée dans notre guide surce qu’est une machine de profilage à froid.
Cisaille hydraulique volante
Une fois le profil final obtenu, la planche continue doit être coupée à des longueurs précises sans arrêter la production. Une cisaille volante hydraulique, ou une cisaille de suivi entraînée par servomoteur, se déplace en synchronisation avec la planche extrudée, la serre et entraîne une lame profilée sur mesure à travers la section. Le profil de la lame correspond exactement à la section en caisson finie de la planche pour garantir une coupe nette sans écraser ni déformer les bords.
Protocoles de contrôle qualité et maintenance
Produire des composants structurels destinés à supporter des personnes impose une tolérance zéro aux défauts de fabrication. Le contrôle qualité commence au dévidoir, où des micromètres laser vérifient en continu l’épaisseur du coil entrant. Tout écart inférieur à la tolérance spécifiée (par exemple passer sous 1,45 mm pour un coil nominal de 1,50 mm) compromet la capacité portante finale et doit être signalé automatiquement par le système PLC.
Pendant le profilage, le principal mode de défaillance est la distorsion du profil, en particulier la flèche (courbure verticale), le faux-équerrage (courbure horizontale) et la torsion. Ces anomalies dimensionnelles sont généralement causées par une pression de rouleaux inégale, des réglages de jeu incorrects ou des contraintes résiduelles dans le coil entrant. Les opérateurs corrigent ces problèmes à l’aide d’un bloc de redressage spécialisé ou d’une tête turque placée juste après la dernière cage. Cet outillage applique une contre-pression précise pour redresser le profil avant son entrée dans la cisaille.
La maintenance de routine de l’équipement est tout aussi critique. Les poinçons Cr12MoV et les rouleaux de formage en acier D2 nécessitent des inspections périodiques d’usure et de grippage. Comme le revêtement de zinc est relativement mou, il peut s’accumuler sur les rouleaux avec le temps. Cette accumulation augmente le diamètre effectif des rouleaux, modifiant le rayon de pliage et pouvant rayer les planches suivantes. Le nettoyage planifié, la lubrification précise des outils de poinçonnage et la vérification de l’alignement des arbres avec des comparateurs sont des procédures obligatoires pour préserver l’intégrité des planches finies.
Choix de l’équipement : analyse de la ligne de profilage
Pour les fabricants souhaitant créer ou moderniser leurs capacités, le choix de la bonne machine est la décision technique la plus importante. Une ligne complète deproduction de planches d’échafaudagedoit équilibrer vitesse de production, précision du profil et efficacité de changement.
L’un des principaux défis est la gestion des différentes largeurs de profil (par exemple passer de 210 mm à 240 mm). Sur les machines traditionnelles, cela exigeait de démonter complètement les cages et de changer les lourds outillages de rouleaux, entraînant des heures ou des jours d’arrêt coûteux.
L’ingénierie moderne résout ce problème grâce à des configurations avancées. Une machine haut de gamme deprofilage de planches d’échafaudage en acierutilise une structure double-porte-à-faux ou duplex avec réglage motorisé de la largeur. Dans ce système, un côté du laminoir est fixe tandis que tout le côté opposé se déplace latéralement sur des guidages linéaires de précision via une vis motorisée. L’opérateur peut ainsi régler la machine pour une nouvelle largeur en quelques minutes via l’écran tactile PLC. Alternativement, les machines à cassettes utilisent des radeaux interchangeables, où tout le jeu d’outillage peut être levé par pont roulant et remplacé par un radeau pré-assemblé pour un autre profil, maximisant le temps de fonctionnement.
Opérations secondaires : assemblage des crochets d’extrémité
Bien que la ligne continue produise le corps principal de la planche, de nombreux systèmes d’échafaudage exigent des crochets de connexion aux deux extrémités pour fixer la plateforme au longeron tubulaire. Ces crochets, ainsi que les supports de connexion, sont généralement fabriqués hors ligne sur des presses d’emboutissage dédiées.
Après la coupe à longueur, les planches sont transférées vers une cellule d’assemblage. Là, les crochets lourds sont insérés dans les extrémités ouvertes du profil en caisson. Ils sont fixés de façon permanente par soudage robotisé à l’arc sous protection CO2 ou par rivetage structurel haute résistance. Les paramètres de soudage doivent être strictement contrôlés pour obtenir une pénétration complète sans brûler l’âme relativement mince de la planche, et les zones soudées sont ensuite traitées avec un composé de galvanisation à froid riche en zinc pour restaurer la protection contre la corrosion.
Conclusion et stratégie d’approvisionnement
La fabrication de planches d’échafaudage en acier représente une application exigeante de la technologie de formage à froid. L’association de l’ingénierie structurelle, de la métallurgie et des machines de précision produit un article capable de supporter en toute sécurité des charges immenses dans des environnements hostiles. Pour les fournisseurs d’équipements, garantir la conformité exige une attention rigoureuse aux nuances de matériaux, à la géométrie du profil et au contrôle qualité continu. Pour les fabricants, investir dans une ligne de profilage robuste et hautement automatisée, équipée de poinçonnage servo et de réglages motorisés de largeur, est la clé pour maintenir des tolérances strictes tout en atteignant le débit nécessaire au succès commercial sur le marché mondial du bâtiment.
Si vous prévoyez de moderniser votre infrastructure de production ou avez besoin de conseils sur des conceptions de passes de profilage personnalisées pour des profils d’échafaudage propriétaires, les équipes d’ingénierie THRONCH sont disponibles pour des évaluations détaillées de projets. Contactez-nous directement pour spécifier la configuration de ligne de production idéale.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.



