


Les lisses C et les lisses Z sont les deux profilés standard en acier formé à froid utilisés pour la charpente de toiture et de mur des bâtiments métalliques préconçus. Toutes deux sont profilées à partir de feuillard galvanisé, avec des hauteurs comprises entre environ 100 et 300 mm, et reprennent les charges secondaires du bâtiment : la couverture, le bardage, ainsi que le vent et la neige qui s’y appliquent. La différence réside dans la géométrie des semelles. Les deux semelles d’une lisse C sont orientées dans le même sens, tandis que celles d’une lisse Z sont orientées en sens opposés. Ce simple changement détermine la manière dont chaque profilé se recouvre aux appuis, son comportement sur les toitures inclinées et les portées qu’il peut franchir de façon économique. Ce guide compare les deux profilés en matière de structure, de dimensions et de matériaux, puis explique comment choisir celui qui convient à un bâtiment donné.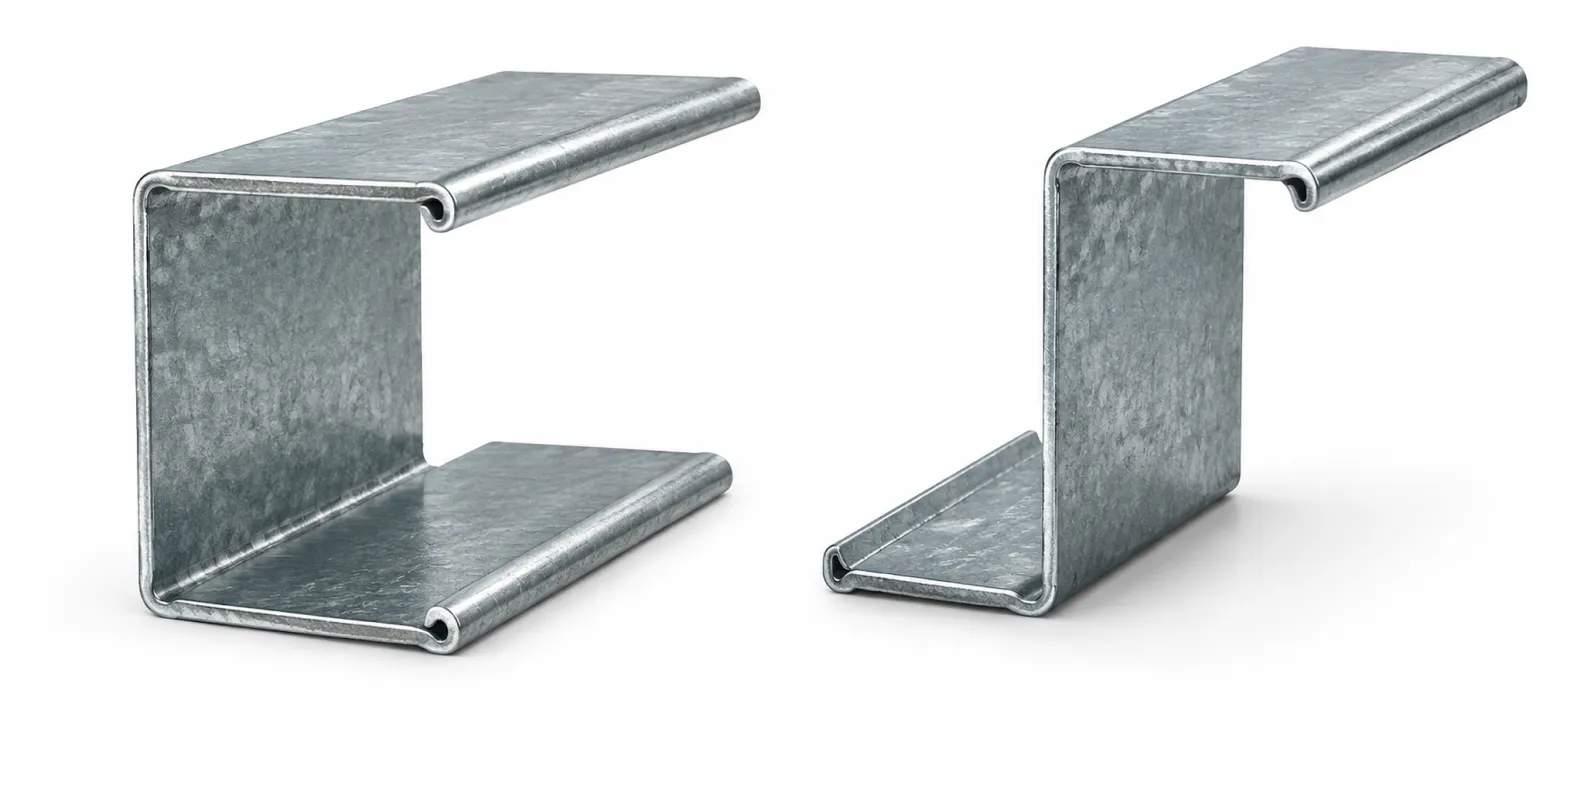
Que sont les lisses C et les lisses Z ?
Les lisses sont les éléments horizontaux qui s’étendent entre les portiques principaux d’un bâtiment métallique. Les lisses de toiture supportent les panneaux de couverture, tandis que les lisses de mur, généralement appelées lisses de bardage, supportent les panneaux muraux. Comme elles se répètent tous les 1,2 à 1,8 mètre sur l’ensemble du bâtiment, les lisses représentent une part importante du poids total d’acier ; le choix du profilé a donc un impact direct sur le coût du projet.
Lisse C
Une lisse C est un profilé en U : une âme plane avec deux semelles situées du même côté, chacune terminée par une petite lèvre repliée vers l’âme. Ces lèvres raidissent les semelles contre le flambement local. Les profilés C sont symétriques par rapport à l’axe horizontal de l’âme, ce qui les rend stables et prévisibles lorsque la charge passe directement dans le plan de l’âme. C’est pourquoi les lisses C sont le choix par défaut pour les lisses de bardage, où la charge de vent agit perpendiculairement au mur, ainsi que pour les lisses de toiture sur les toits plats ou à faible pente. Aux appuis, les lisses C sont normalement installées en travées simples : chaque élément repose entre deux portiques, est boulonné à des équerres et laisse un petit jeu avec l’élément suivant.
Lisse Z
Une lisse Z a ses semelles supérieure et inférieure orientées dans des directions opposées, comme la lettre Z. Cette géométrie offre un avantage pratique : deux lisses Z peuvent se recouvrir au niveau d’un appui et être boulonnées ensemble à travers les âmes, de sorte que les travées adjacentes fonctionnent comme un élément continu. La continuité réduit les moments de flexion et la flèche, ce qui signifie qu’une lisse Z peut couvrir une portée plus longue qu’une lisse C de même hauteur et de même épaisseur, ou reprendre la même charge avec une épaisseur plus faible. En contrepartie, le profilé Z est asymétrique. Sous l’effet de la gravité sur une toiture inclinée, il a tendance à se tordre ; les lisses Z posées sur des toits en pente nécessitent donc généralement des tirants ou des entretoises pour les retenir.
Lisse C ou lisse Z : différences structurelles
Le tableau ci-dessous résume les différences pratiques auxquelles un concepteur ou un acheteur est confronté :
| Élément | Lisse C | Lisse Z |
|---|---|---|
| Sens des semelles | Les deux semelles du même côté | Semelles sur des côtés opposés |
| Continuité aux appuis | Travées simples, sans recouvrement | Recouvertes et boulonnées, fonctionnement continu |
| Capacité de portée | Économique jusqu’à environ 6 m | Économique jusqu’à 8-9 m avec recouvrement |
| Comportement sur toiture inclinée | Stable, charge proche du centre de cisaillement | Tendance à la torsion, tirants nécessaires |
| Poids d’acier pour une même sollicitation | Légèrement plus lourde sur les grandes portées | Plus légère sur les grandes portées grâce à la continuité |
| Utilisation typique | Lisses de bardage, courtes portées de toiture, portes, avant-toits | Lisses de toiture pour portiques à grande portée |
Le point structurel le plus important est la continuité. Dans une lisse C en travée simple, le moment maximal est wL²/8 à mi-travée. Dans un système Z recouvré fonctionnant sur deux travées ou plus, la distribution des moments se déplace vers les appuis et le moment à mi-travée diminue. Dans la pratique, cela permet d’économiser 10 à 20 % d’acier de lissage sur les bâtiments dont l’espacement des portiques dépasse 6 mètres. Sur les courtes portées, cette économie disparaît, car la longueur de recouvrement et les boulons supplémentaires compensent l’avantage du profilé plus léger.
Le deuxième point est le centre de cisaillement. Sur une toiture inclinée, la charge gravitaire possède une composante parallèle au plan du toit. Une lisse C reprend cette composante dans son plan fort et reste stable. Une lisse Z se tord parce que son centre de cisaillement ne coïncide pas avec le chemin de charge ; les concepteurs ajoutent donc des tirants à mi-travée ou aux points tiers lorsque la pente dépasse environ 10 degrés. Aucun des deux profilés n’est meilleur dans l’absolu : la géométrie du toit et l’espacement des portiques déterminent le choix.
Dimensions, épaisseurs et matériaux standard
Les lisses C et Z suivent les mêmes conventions de dimensionnement. Le nom du profilé indique sa hauteur en millimètres : une Z200 mesure 200 mm de haut. La gamme commerciale courante est la suivante :
| Hauteur du profilé | Épaisseur courante | Application typique |
|---|---|---|
| 100-150 mm | 1,5-2,0 mm | Petits hangars, lisses de bardage, encadrements de portes |
| 150-200 mm | 1,8-2,5 mm | Entrepôts et ateliers standard |
| 200-250 mm | 2,0-3,0 mm | Portées de toiture plus longues, zones à forte charge de neige |
| 250-300 mm | 2,5-3,2 mm | Bâtiments industriels à grandes travées |
La largeur des semelles est généralement de 50 à 75 mm et celle des lèvres de 15 à 20 mm, le profil exact étant déterminé par l’outillage de profilage. La tolérance d’épaisseur est importante dans le calcul des profilés formés à froid ; le feuillard pour lisses est donc commandé avec une tolérance négative d’environ 0,05 mm, et non avec les tolérances plus larges des plaques structurelles.
Le matériau est presque toujours du feuillard galvanisé. La spécification courante est une bobine galvanisée à chaud conforme à ASTM A653 ou EN 10346, avec un revêtement de zinc Z275 (275 g/m² au total sur les deux faces) pour les environnements normaux, et des revêtements plus élevés comme Z450 ou un revêtement zinc-aluminium-magnésium lorsque les conditions de corrosion sont sévères. La limite d’élasticité est généralement comprise entre 345 et 550 MPa : les nuances à haute résistance G450 et G550 sont standard en Australie et en Asie du Sud-Est, tandis que S350GD et S450GD couvrent les projets européens. L’utilisation d’une nuance à limite d’élasticité plus élevée permet au concepteur de réduire l’épaisseur pour une même portée, ce qui constitue l’un des principaux leviers de réduction du coût des lisses.
Comment choisir entre les lisses C et Z
Le choix dépend de quatre questions concernant le bâtiment :
- Espacement des portiques : si les portiques principaux sont espacés de 6 mètres ou moins, les lisses C en travée simple constituent généralement la solution la plus légère et la plus économique une fois les recouvrements et les boulons pris en compte. Au-delà de 6 mètres, les lisses Z recouvertes commencent à l’emporter sur le poids d’acier.
- Pente du toit : sur les pentes supérieures à environ 10 degrés, les lisses C nécessitent moins de retenue. Les lisses Z restent utilisables, mais elles exigent des tirants, ce qui ajoute des pièces et du temps de montage.
- Position de l’élément : les lisses de bardage sont presque toujours des profilés C, car la charge de vent agit perpendiculairement au mur et les travées simples sont faciles à détailler autour des ouvertures. C’est surtout au niveau des lisses de toiture que la comparaison entre C et Z a réellement lieu.
- Méthode de montage : les lisses Z recouvertes sont boulonnées au sol et levées en ensembles continus, ce que des équipes expérimentées installent rapidement. Lorsque la main-d’œuvre est moins spécialisée, les lisses C en travée simple tolèrent mieux les erreurs.
Pour l’approvisionnement, le conseil pratique consiste à laisser le concepteur des portiques fixer le profilé et l’épaisseur à partir des calculs de charge, puis à acheter selon cette spécification. Passer de C à Z pour une même sollicitation permet rarement d’économiser une fois que les détails d’assemblage doivent être redessinés.
Comment sont fabriquées les lisses C et Z
Les deux profilés sont produits par profilage à froid : la bobine galvanisée est déroulée, planée, poinçonnée avec les trous de boulons, puis passe dans une série de cages qui plient progressivement le feuillard à température ambiante jusqu’au profil final. La lisse formée est ensuite coupée à longueur par une cisaille volante ou une scie, puis empilée automatiquement. Des vitesses de ligne de 15 à 25 mètres par minute sont courantes, et les positions des trous, la longueur et la quantité proviennent directement de la liste de débit saisie dans l’automate PLC. Le principe de fonctionnement est présenté dans notre article surce qu’est une machine de profilage à froid.
Comme les profilés C et Z partagent les mêmes dimensions d’âme, de semelle et de lèvre dans la plupart des systèmes de construction, la machine standard du secteur est la ligne de lisses CZ interchangeable. Sur unemachine de profilage de lisses CZ, l’opérateur passe de C à Z en faisant pivoter les rouleaux de formage d’un côté, puis modifie la hauteur et la largeur des semelles par réglage motorisé, de sorte qu’une seule ligne couvre toute la plage de 100 à 300 mm sans changer les jeux de rouleaux. Les lignes dédiées à un seul profil, comme unemachine de profilage de lisses Cou unemachine de profilage de lisses Zrestent pertinentes lorsqu’un fabricant produit un profilé fixe en grand volume, car elles coûtent moins cher et changent plus rapidement d’une épaisseur à l’autre.
Pour un fabricant qui chiffre un nouveau projet de bâtiment, le choix de la machine suit la même logique que le choix du profilé : l’espacement des portiques et la liste des sections du marché cible déterminent si une ligne interchangeable ou une ligne dédiée amortira son coût plus rapidement. Notre pagesolution de production de lisses CZprésente en détail l’implantation de la ligne, la configuration de poinçonnage et la manutention des matériaux pour une installation complète.
Obtenez une proposition de ligne de lisses adaptée à votre gamme de profilés
Envoyez-nous les plans des profilés ou les plages de hauteur, de semelle, de lèvre et d’épaisseur que vous souhaitez produire, ainsi que votre tonnage mensuel cible ; les ingénieurs THRONCH vous proposeront une configuration de ligne comprenant le plan de passes de profilage, les postes de poinçonnage et la capacité du dévidoir. Les lignes CZ interchangeables standard sont réalisées en 35 à 50 jours, et chaque ligne est soumise à un essai de 48 heures avec du feuillard galvanisé réel avant l’emballage. Contactez-nous à l’adresse amy@thronch.com.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.



