Ce que produit une profileuse de pannes C
Une panne C est un profilé en acier formé à froid à section symétrique en C, avec un court rebord sur chaque aile et un rapport résistance/poids élevé. Elle sert de pannes de toiture et de lisses de bardage dans les bâtiments à structure en acier, et le même profil est largement utilisé dans les structures de montage photovoltaïque, les châssis de remorques et de véhicules et l’acier de support d’équipements. La machine de cette page produit ces profilés en continu à partir de bande en bobine : la bande est planée, poinçonnée, profilée sur 15-19 passes et coupée à longueur en mouvement. La hauteur d’âme, la largeur des ailes, la taille du rebord et les positions de trous suivent le plan du profil fourni avec la commande, de sorte que les pannes finies se boulonnent directement dans le projet sans perçage secondaire.
Configuration de la ligne de production
La configuration standard va du chargement de bobine aux paquets cerclés sans manutention manuelle entre les postes :
- Chariot de bobine et dévidoir hydraulique automatique
- Unité de cisaillement et soudage bout à bout pour la jonction des bobines
- Accumulateur horizontal qui maintient le laminoir en marche pendant le changement de bobine
- Poinçonnage hydraulique multi-postes avec alimentation servo
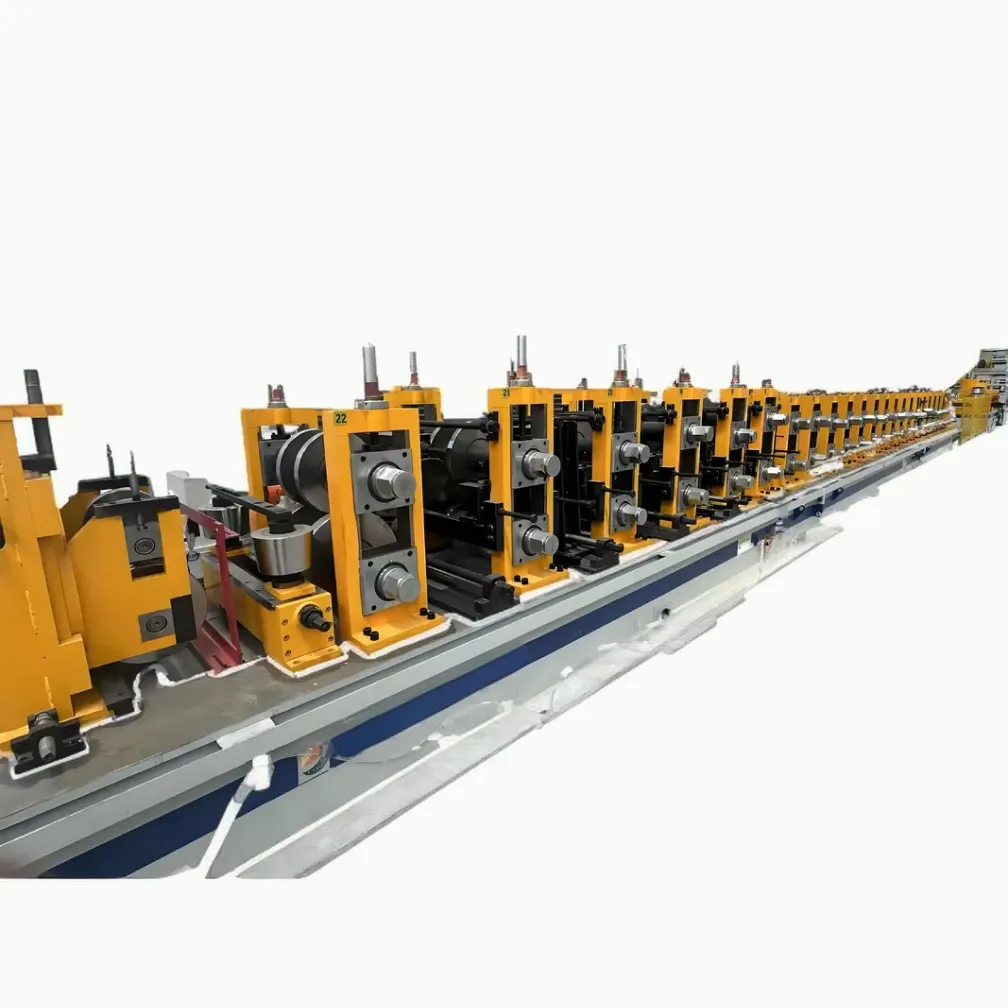
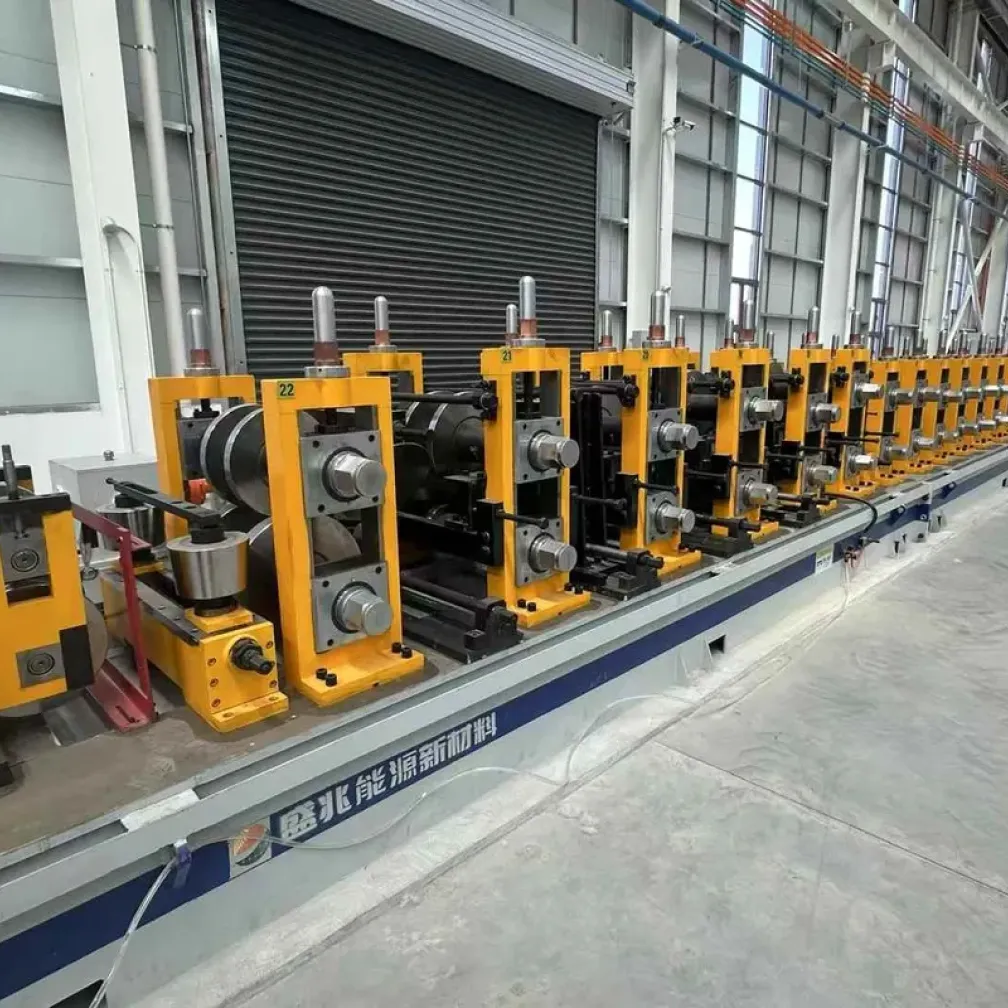
- Laminoir de profilage, structure à cadre en arche, 15-19 passes
- Coupe servo-poursuivie, table à rouleaux convoyeur
- Empilage et cerclage automatiques intelligents, table à rouleaux de sortie
La configuration est modulaire. Un atelier de tôles fines peut prendre le dévidoir, le poinçonnage, le laminoir et la coupe comme ligne de base ; une usine à haute cadence ajoute l’accumulateur, l’empilage et le cerclage pour fonctionner avec un seul opérateur par poste.
Détails d’ingénierie qui déterminent la qualité des pannes
Trois choix au stade de la commande ont le plus d’influence sur la précision du profil et la production quotidienne.
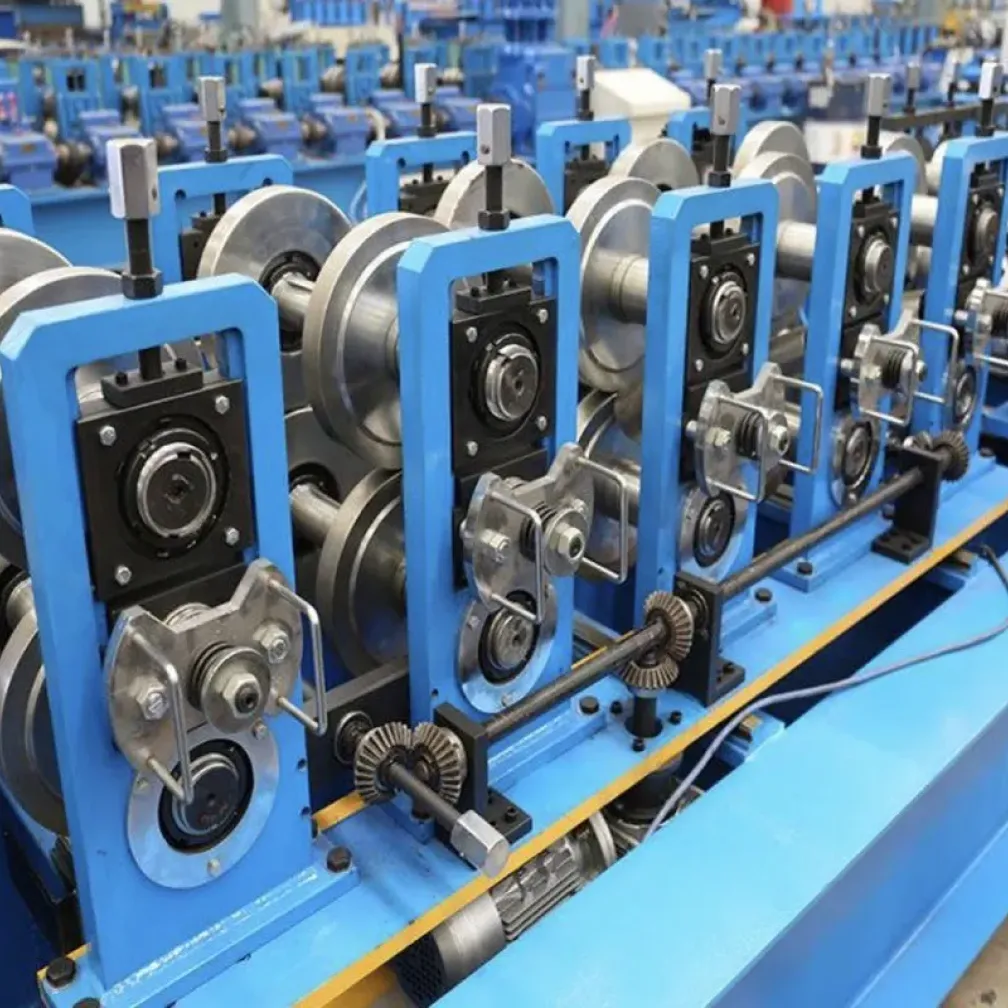
Transmission : une boîte de vitesses à couple conique spiral maintient le couple de profilage stable sur bande de 3 mm et plus et convient au fonctionnement continu multi-équipes. L’entraînement par chaîne est l’option économique pour la production de tôles fines de 1-3 mm à cadence quotidienne modérée.
Structure du laminoir : le cadre en arche maintient les deux arbres de rouleaux supportés aux deux extrémités sous charge, ce qui limite la flèche des arbres sur bande épaisse et garde les angles d’ailes constants sur toute la longueur de la panne.
Poinçonnage et coupe : le poinçonnage hydraulique multi-postes place les trous d’âme et d’ailes avant le profilage, avec des positions réglées sur l’écran tactile à partir du plan. La coupe servo-poursuivie cisailla la bande en mouvement, de sorte que la longueur de coupe reste précise à pleine vitesse et que le laminoir ne s’arrête jamais pour la coupe.
Applications principales
- Pannes de toiture et lisses de bardage pour ateliers, entrepôts et bâtiments logistiques à structure en acier
- Profilés C pour structures de support solaire photovoltaïque au sol et en toiture
- Éléments de châssis et de cadre pour remorques, camions et machines agricoles
- Acier de support pour rayonnages, plateformes et génie municipal
Panne C ou panne Z : comment choisir
Les pannes C ont une section symétrique. Elles s’installent directement sur des équerres et conviennent aux portées simplement appuyées, aux lisses de bardage et aux positions où les profilés se joignent bout à bout. Les pannes Z ont des ailes décalées qui s’emboîtent, elles se recouvrent donc sur les appuis et portent des portées continues avec moins de matière. Un projet mêlant profilés de toiture et de bardage a souvent besoin des deux. Le laminoir peut être construit en ligne C dédiée, ou en ligne interchangeable C/Z qui change de section depuis le pupitre de commande sans remplacement de rouleaux. Indiquez les sections requises au stade de la demande et l’outillage est conçu en conséquence.
Que préparer avant de demander un devis
- Plan du profil avec hauteur d’âme, largeur d’ailes, taille du rebord et tolérances
- Plage d’épaisseur de bande et nuance de matériau, comme Q235, Q355 ou bande galvanisée
- Plan de perçage si le poinçonnage en ligne est requis
- Production cible en mètres par minute ou tonnes par équipe
- Tension, phase et fréquence de l’atelier, plus les marques préférées pour le PLC et les composants électriques
Avec ces cinq éléments, la configuration de la ligne, le nombre de passes, la puissance moteur et le calendrier de livraison peuvent être fixés en un seul cycle de devis.
FAQ
Une seule machine peut-elle produire plusieurs tailles de pannes C ?
Oui. Dans la plage d’outillage conçue, le changement de taille se règle sur l’écran tactile et s’effectue par réglage automatique ou manuel des cages du laminoir. Les rouleaux n’ont pas besoin d’être remplacés pour des changements de taille au sein d’une même famille de profils.
Quelle épaisseur de bande la ligne peut-elle traiter ?
La version standard traite des bandes de 1-3 mm. Pour les profils plus lourds, les configurations 3-5 mm et 6-8 mm sont construites avec une transmission par boîte de vitesses, des arbres plus grands et une unité de coupe renforcée.
Comment les trous de boulons sont-ils produits ?
Les trous sont poinçonnés en ligne par des unités hydrauliques multi-postes avant que la bande n’entre dans le laminoir. Le diamètre, le pas et la position des trous sont saisis sur l’IHM à partir du plan de perçage, et l’alimentateur servo maintient la précision du pas à pleine vitesse.
Quel est le délai de livraison ?
Une ligne de configuration standard prend 30-45 jours à compter de la confirmation de commande. Une ligne entièrement personnalisée avec empilage et cerclage prend 60-90 jours. Chaque ligne effectue un essai de 48 heures avec le matériau de la commande avant l’emballage.
Qui installe la ligne chez l’acheteur ?
THRONCH envoie des ingénieurs pour l’installation sur site, l’alignement et la mise en service, ce qui prend normalement 3-5 jours. La formation des opérateurs est terminée pendant la mise en service, et les demandes techniques reçoivent une réponse sous 24 heures ensuite.