Ce que produit une profileuse de pannes Z
Une panne Z est un profilé en acier à paroi mince formé à froid à section en Z : deux ailes de largeur égale pointent en directions opposées, reliées par une âme verticale. Cette géométrie donne au profil un rapport résistance/poids élevé et un avantage de montage décisif : les pannes adjacentes peuvent se recouvrir sur les appuis. La machine produit ces profilés en continu à partir de bande en bobine, avec une hauteur de section de 100 à 350 mm, une épaisseur de 1.5 à 6 mm selon la version, et des trous d’âme ou d’aile poinçonnés en ligne selon le schéma de boulonnage du projet.
Pourquoi les pannes Z portent des portées continues
Parce que les ailes d’un profilé Z s’emboîtent dans la panne suivante, deux profilés se recouvrent au-dessus d’un appui et agissent comme une poutre continue sur plusieurs travées. Une ligne de pannes continue répartit le moment de flexion dans les travées adjacentes, de sorte que le même profil porte une charge plus élevée, ou qu’un profil plus léger porte la même charge. Pour les toitures d’usines et d’entrepôts de grande portée, cela réduit typiquement le tonnage d’acier des pannes et le nombre d’éléments à lever et boulonner. Les pannes C, en revanche, se rejoignent bout à bout sur l’appui et travaillent en éléments simplement appuyés. Le choix entre les deux profils se fait au stade de la conception structurelle ; côté machine, les deux peuvent être préparés.
Configuration standard de la ligne
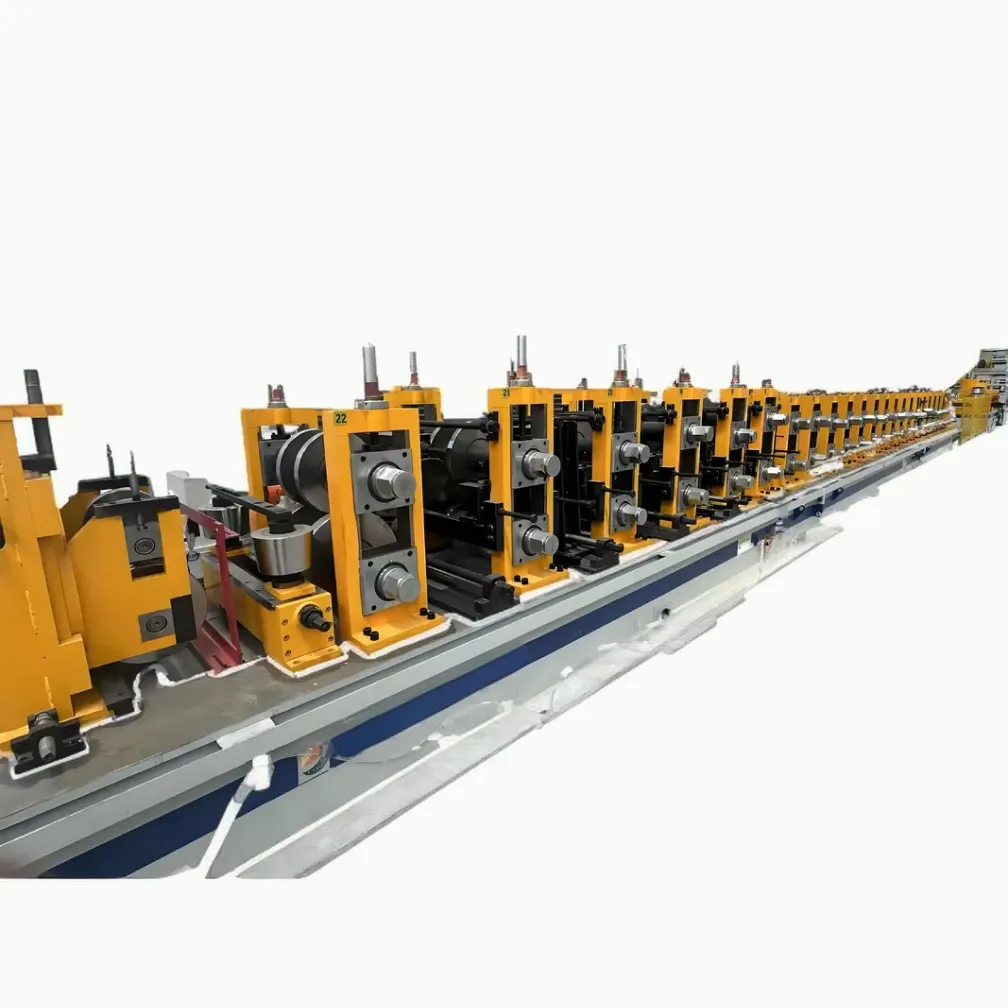
La configuration brochure de cette ligne est la suivante :
- Dévidoir hydraulique avec chariot de chargement de bobine
- Unité de cisaillement et soudage bout à bout pour joindre les extrémités de bobine
- Accumulateur à boucle pour un fonctionnement sans arrêt pendant le changement de bobine
- Unité de planage et stations de poinçonnage à alimentation servo
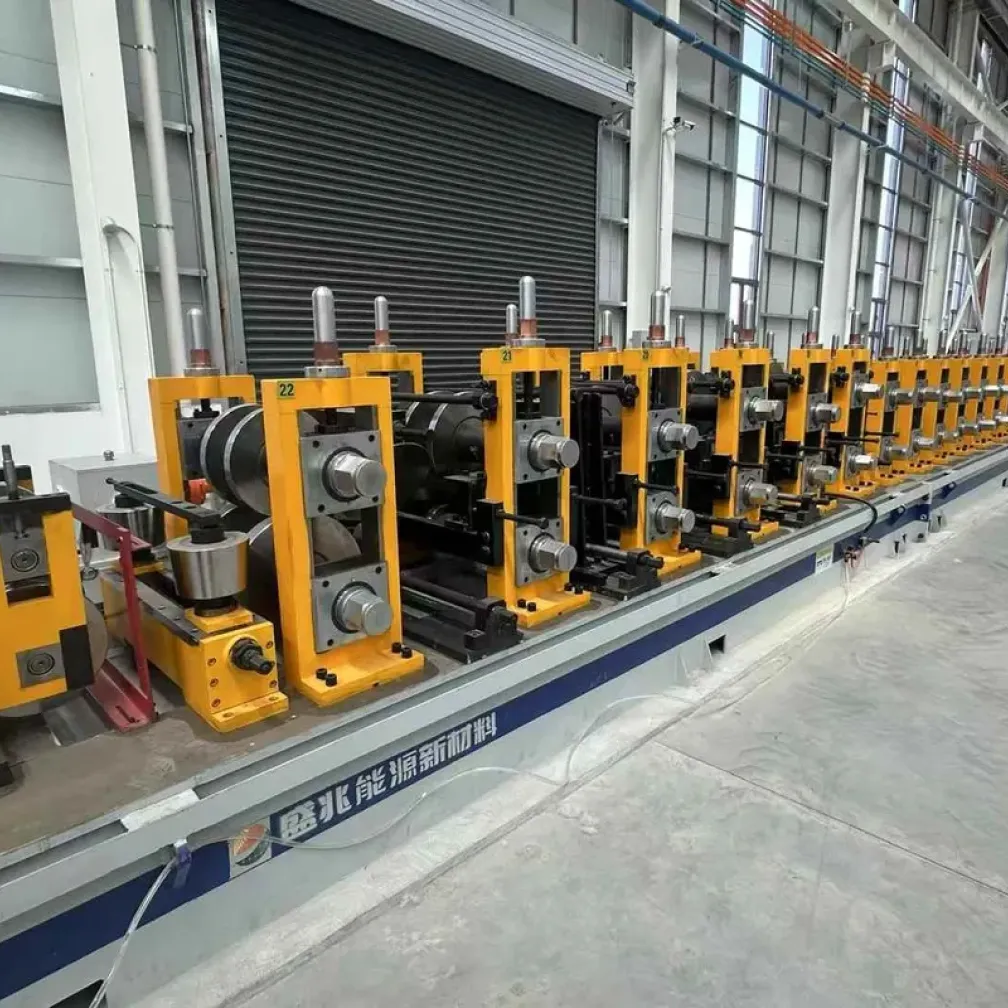
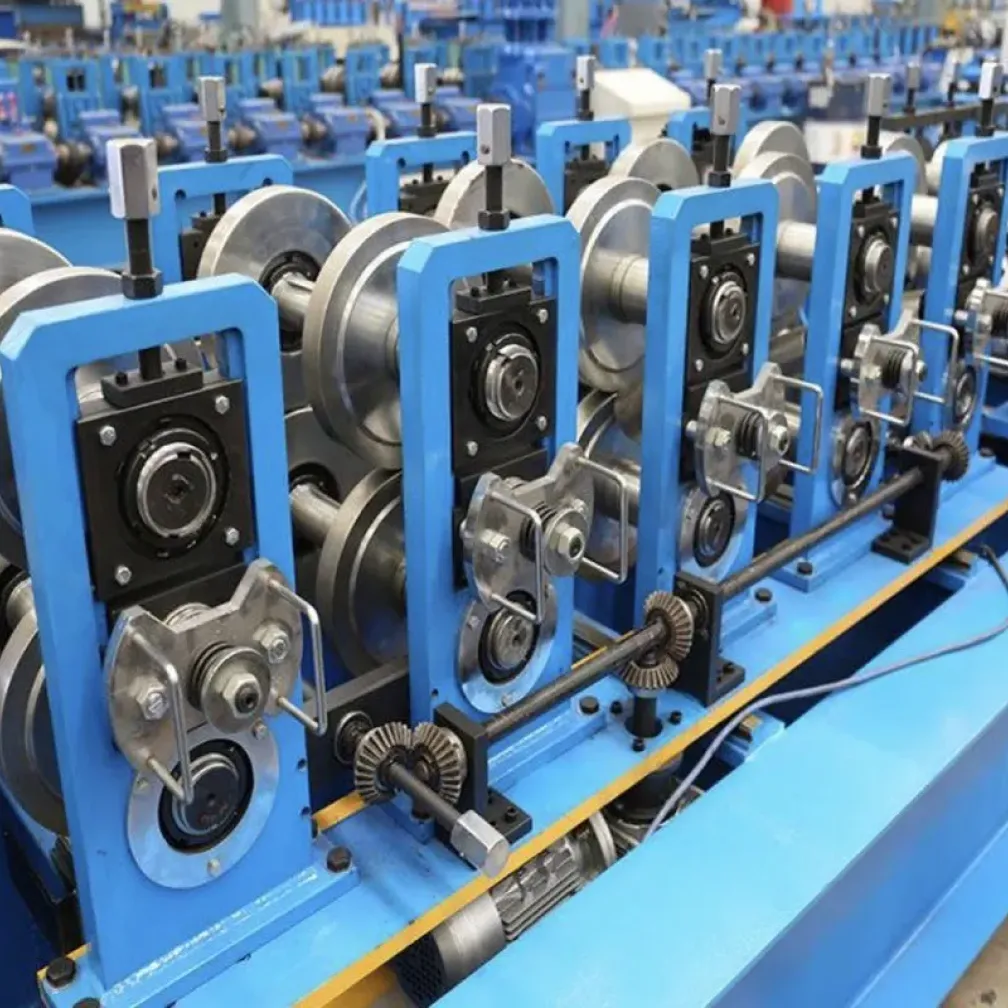
- Laminoir de profilage dimensionné pour la plage de hauteurs de section
- Coupe hydraulique à longueur fixe et table à rouleaux de sortie
L’accumulateur et la soudeuse bout à bout sont des postes optionnels. Les usines fonctionnant en longues équipes à 20 m/min et plus les incluent généralement, car les changements de bobine ne coûtent alors aucun temps de production. Les ateliers plus petits peuvent commencer avec l’implantation directe dévidoir-laminoir et ajouter les postes de boucle plus tard.
Ligne Z dédiée ou ligne interchangeable C/Z
Une ligne Z dédiée est le bon choix lorsque l’usine produit des pannes Z en volumes réguliers : l’outillage est optimisé pour le profil Z, les changements ne sont que des réglages de taille sur l’écran tactile, et la ligne atteint plus facilement sa vitesse nominale. Une ligne interchangeable C/Z convient aux fabricants qui fournissent les deux profils au marché de la construction, par exemple des pannes Z pour les toitures et des profilés C pour les lisses de bardage. Le changement entre profils s’effectue en réglant les cages depuis le pupitre de commande, sans remplacer les rouleaux. Indiquez la gamme de produits prévue au stade de la demande, car cette décision affecte la conception du laminoir, l’outillage de coupe et le prix.
Applications principales
- Pannes de toiture pour usines, entrepôts et parcs logistiques à structure en acier
- Composants de bâtiments préfabriqués et ossatures de construction modulaire
- Éléments de support pour les systèmes de rayonnage d’entrepôt
- Bâtiments agricoles, hangars d’élevage et abris d’équipement
Que préparer avant de demander un devis
- Plan du profilé Z avec hauteur de section, largeur d’ailes, taille du rebord et longueur de recouvrement
- Plage d’épaisseur de bande et nuance de matériau pour les projets visés
- Exigences de schéma de perçage, si les pannes arrivent sur site pré-poinçonnées
- Objectif de production mensuel et vitesse de ligne souhaitée
- Spécification d’alimentation électrique du site et marques de composants électriques préférées
Ces points permettent de fixer la conception des passes, la sélection de la puissance moteur et le niveau d’automatisation dans une seule proposition technique.
FAQ
Quelle est la différence entre une machine à pannes Z et une machine à pannes C ?
Les cages du laminoir et l’outillage de rouleaux diffèrent car les deux profils ont une géométrie différente. Une machine dédiée fait tourner un profil à sa meilleure vitesse et précision. Une ligne interchangeable produit les profils C et Z en réglant les cages depuis le pupitre de commande, ce qui convient aux usines fournissant des commandes de projets mixtes.
Quelles hauteurs de section cette ligne peut-elle couvrir ?
La plage d’outillage standard couvre des hauteurs de section de 100-350 mm, ce qui inclut les tailles de pannes courantes pour toitures industrielles. Les tailles hors de cette plage sont devisées en outillage sur mesure.
À quelle vitesse la ligne fonctionne-t-elle ?
La vitesse de profilage est réglable entre 5 et 25 m/min. Les bandes épaisses au-dessus de 3 mm et les profils en haut de gamme tournent aux vitesses inférieures pour préserver la précision du profil.
Combien de temps prend un changement de taille ?
Un changement de taille au sein d’une même famille de profils se règle sur l’écran tactile et se confirme par une courte pièce d’essai. Sur la version interchangeable C/Z, le changement de profil ajoute une étape de réglage des cages. Aucun des deux cas ne nécessite de remplacer les rouleaux.
Quel est le calendrier de livraison et d’installation ?
Les configurations standard sont expédiées en 30-45 jours ; les lignes personnalisées prennent 60-90 jours. Les ingénieurs THRONCH assurent l’installation et la mise en service sur site, normalement en une semaine, forment l’équipe d’exploitation avant la réception et fournissent le support technique ensuite.