


2026 की चौथी तिमाही में प्रवेश करते हुए, वैश्विक विद्युत बुनियादी ढांचा निर्माण संरचनात्मक बदलाव से गुजर रहा है। उन्नत कृत्रिम बुद्धिमत्ता कंप्यूटिंग मांग से प्रेरित हाइपरस्केल डेटा सेंटर की घातांकीय वृद्धि और EV गीगाफैक्ट्री की तेज तैनाती ने औद्योगिक केबल प्रबंधन प्रणालियों के खरीद परिदृश्य को पूरी तरह बदल दिया है। विद्युत EPC ठेकेदार हल्के व्यावसायिक केबल रूटिंग को छोड़कर भारी-शुल्क, उच्च-क्षमता स्टील केबल ट्रे और केबल लैडर अपना रहे हैं। इन सुविधाओं में हजारों मोटे उच्च-वोल्टेज पावर फीडर और संवेदनशील फाइबर-ऑप्टिक ट्रंक बिछाने होते हैं, जिसके लिए अत्यधिक भार क्षमता, कठोर ताप विसर्जन और सख्त भूकंपीय अनुपालन के लिए इंजीनियर किए गए सपोर्ट स्ट्रक्चर आवश्यक हैं।
स्टील फैब्रिकेटर और विद्युत घटक निर्माताओं के लिए यह बदलाव अत्यधिक लाभदायक लेकिन तकनीकी रूप से चुनौतीपूर्ण बाजार प्रस्तुत करता है। औद्योगिक-ग्रेड केबल प्रबंधन प्रणालियां बनाने के लिए उच्च-यील्ड स्टील कॉइल को उच्च गति से जटिल, भारी छिद्रित प्रोफाइल में प्रोसेस करना आवश्यक है। यह उद्योग ब्रीफिंग 2026 के अंत के केबल ट्रे बाजार को चलाने वाले तकनीकी मानकों की समीक्षा करती है और इन महत्वपूर्ण बुनियादी घटकों की बढ़ती मांग को पूरा करने के लिए आवश्यक निरंतर कोल्ड रोल फॉर्मिंग मैकेनिक्स का विवरण देती है।
इंजीनियरिंग मानक और भार वर्गीकरण
केबल ट्रे और लैडर का निर्माण अंतरराष्ट्रीय इलेक्ट्रो-मैकेनिकल मानकों द्वारा सख्ती से नियंत्रित होता है। उत्तरी अमेरिका में NEMA VE 1 धातु केबल ट्रे प्रणालियों की निर्णायक आवश्यकताएं प्रदान करता है, जिसमें लोड/स्पैन वर्ग (जैसे 8A, 12C या 20C) शामिल हैं, जो विशिष्ट सपोर्ट स्पैन पर सुरक्षित कार्य भार निर्धारित करते हैं। अंतरराष्ट्रीय स्तर पर IEC 61537 विद्युत संस्थापनों के लिए केबल ट्रे प्रणालियों और केबल लैडर प्रणालियों की आवश्यकताएं और परीक्षण निर्दिष्ट करता है।
इन कोडों के तहत, भारी-शुल्क केबल ट्रे को न केवल तांबे की केबलों का भारी स्थिर भार सहना होगा, बल्कि केबल खींचने के दौरान गतिशील भार और बाहरी पेट्रोकेमिकल संयंत्रों में पवन या बर्फ जैसे पर्यावरणीय तनाव भी सहने होंगे। डिफ्लेक्शन सख्ती से विनियमित है; सामान्य इंजीनियरिंग विनिर्देश पूरी तरह लदी ट्रे के अनुदैर्ध्य डिफ्लेक्शन को स्पैन के 1/200 तक सीमित करते हैं। यह उच्च कठोरता-से-वजन अनुपात प्राप्त करने के लिए स्टील स्ट्रिप को गहरे C-चैनल या Z-चैनल साइड रेल में कोल्ड-वर्क किया जाता है, जिनमें रिटर्न फ्लैंज मोमेंट ऑफ इनर्शिया को काफी बढ़ाते हैं।
धातुकर्म आवश्यकताएं और थर्मल प्रबंधन
औद्योगिक केबल ट्रे आमतौर पर Q235B या Q345B जैसे निम्न-कार्बन संरचनात्मक स्टील से रोल-फॉर्म की जाती हैं, जिन्हें निर्माण के बाद हॉट-डिप गैल्वनाइज़्ड (HDG) किया जाता है ताकि सभी पंच किए गए किनारों पर निरंतर जिंक कोटिंग सुनिश्चित हो। वैकल्पिक रूप से, इनडोर डेटा सेंटर अनुप्रयोगों के लिए प्री-गैल्वनाइज्ड कॉइल (DX51D+Z275 या उन्नत जिंक-एल्युमीनियम-मैग्नीशियम मिश्र धातु) का भारी उपयोग किया जाता है ताकि पोस्ट-फैब्रिकेशन गैल्वनाइजिंग बाधा समाप्त हो सके।
आधुनिक डेटा सेंटर केबल ट्रे की प्रमुख विशेषता उसकी थर्मल प्रबंधन क्षमता है। उच्च-एम्पियर पावर केबल काफी गर्मी उत्पन्न करती हैं। केबल डिरेटिंग, यानी ताप संचय के कारण केबल की धारा-वहन क्षमता में कमी, को रोकने के लिए स्टील ट्रे को अधिकतम वायु प्रवाह सुविधाजनक बनाना होगा। इसके लिए ट्रे के आधार में घने वेंटिलेशन स्लॉट मैट्रिक्स को स्टैंप करना आवश्यक है, जिससे प्रायः 30% से 40% का ओपन-एरिया अनुपात बनता है। उच्च-यील्ड स्टील कॉइल से इतनी सामग्री पंच करना रोल फॉर्मिंग मिल तक पहुंचने से पहले ही गंभीर यांत्रिक चुनौतियां पैदा करता है।
परफोरेशन बाधा: भारी-शुल्क सर्वो पंचिंग
निरंतर केबल प्रबंधन प्रोडक्शन लाइन में पंचिंग स्टेशन महत्वपूर्ण पथ है। चूंकि वेंटिलेशन पैटर्न घने होते हैं और स्टील मोटाई अधिक (1.5 mm से 3.0 mm) होती है, इसलिए भारी टननेज आवश्यक होता है। निर्माता 300-टन से 500-टन मैकेनिकल गैन्ट्री प्रेस या मल्टी-रो प्रोग्रेसिव डाई से सुसज्जित हाई-स्पीड हाइड्रोलिक स्टेशन तैनात करते हैं।
सर्वो फीडर की सटीकता सर्वोपरि है। इसे भारी स्टील स्ट्रिप को प्रति स्ट्रोक ±0.15 mm की पिच सहनशीलता के साथ आगे बढ़ाना होगा। यदि पिच विचलित होती है, तो पूर्व-पंच्ड स्लॉट रोल फॉर्मर में बाद के मोड़ त्रिज्या से असंगत हो जाएंगे, जिससे वेब विकृत होगा और अंतिम ट्रे की संरचनात्मक अखंडता प्रभावित होगी। इसके अलावा, प्री-गैल्वनाइज्ड स्टील पंच करने के लिए अत्यधिक पॉलिश की गई, क्रायोजेनिक-ट्रीटेड Cr12MoV या D2 टूल स्टील पंच आवश्यक हैं ताकि जिंक गॉलिंग न हो—यह स्थिति जब पिघला जिंक टूलिंग से चिपकता है, बुर्र बनाता है और पंच घिसाव को तेज करता है।
केबल ट्रे के लिए रोल फॉर्मिंग मैकेनिक्स
परफोरेशन के बाद, स्ट्रिप केबल ट्रे रोल फॉर्मिंग मशीन में प्रवेश करती है। मानक सॉलिड बॉटम या परफोरेटेड ट्रफ ट्रे में चौड़ा, समतल वेब और ऊर्ध्वाधर साइड रेल होते हैं, जो सुरक्षित, गोल किनारा बनाने के लिए अंदर की ओर मुड़ते हैं। फॉर्मिंग मिल में आमतौर पर 18 से 24 रोल स्टेशन होते हैं, जो पूर्व-पंच्ड वेब को खिंचाए बिना इन गहरे 90-डिग्री मोड़ और रिटर्न लिप को क्रमिक रूप से पूरा करते हैं।
निर्माताओं के लिए प्रमुख चुनौती उत्पाद विविधता है। एक ही डेटा सेंटर परियोजना में शाखा सर्किट के लिए 100 mm से लेकर मुख्य बिजली वितरण के लिए 900 mm तक की चौड़ाई वाली ट्रे चाहिए। पहले, रोल फॉर्मिंग मशीन की चौड़ाई बदलने का अर्थ था आउटबोर्ड स्टैंड हटाना और दर्जनों भारी स्टील स्पेसर बदलना—यह प्रक्रिया छह घंटे तक के डाउनटाइम का कारण बनती थी।
2026 के अंत का औद्योगिक मानक स्वचालित लचीलेपन की मांग करता है। आधुनिक उच्च-स्तरीय परफोरेटेड केबल ट्रे रोल फॉर्मिंग मशीन डुप्लेक्स कैंटिलीवर (दोहरी-पक्षीय) चेसिस पर बनाई जाती है। फॉर्मिंग मिल का एक पक्ष स्थिर रहता है, जबकि पूरा विपरीत पक्ष सर्वो मोटर और बॉल स्क्रू द्वारा चलने वाली उच्च-सटीक लीनियर गाइडवे पर पार्श्व रूप से घूमता है। ऑपरेटर बस PLC टचस्क्रीन में वांछित ट्रे चौड़ाई दर्ज करता है, और मशीन दो मिनट से कम समय में पास लाइन चौड़ाई स्वचालित रूप से समायोजित कर देती है। यह रैपिड-चेंजओवर क्षमता फैब्रिकेटरों को जस्ट-इन-टाइम (JIT) उत्पादन बैच चलाने की अनुमति देती है, जिससे अत्यधिक तैयार माल इन्वेंट्री समाप्त होती है।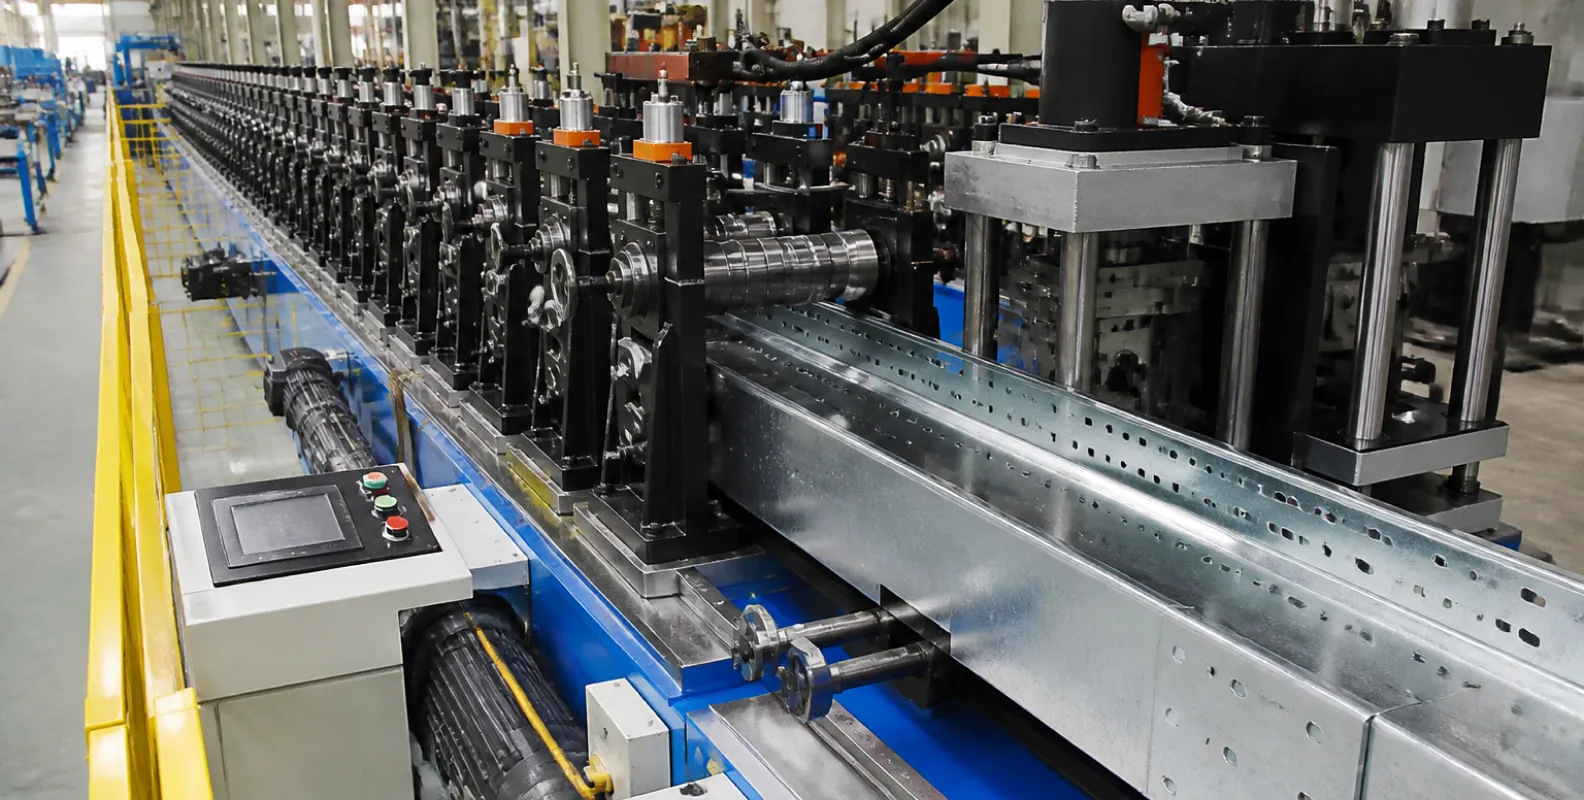
केबल लैडर उत्पादन: रंग और रेल इंजीनियरिंग
जबकि परफोरेटेड ट्रे सामान्य वितरण संभालती हैं, सबसे भारी फीडर ट्रंक केबल लैडर के माध्यम से रूट किए जाते हैं। केबल लैडर अधिकतम वायु प्रवाह और बेहतर स्पैन क्षमता प्रदान करती है (अक्सर सपोर्ट के बीच 6 मीटर तक)। लैडर में दो स्वतंत्र साइड रेल होते हैं, जिन्हें अनुप्रस्थ रंग से जोड़ा जाता है।
ट्रफ ट्रे की तुलना में लैडर उत्पादन के लिए पूरी तरह अलग मैकेनिक्स आवश्यक होती है। साइड रेल समर्पित रोल फॉर्मिंग लाइनों पर बने गहरे प्रोफाइल वाले C-चैनल होते हैं। साथ ही, रंग (जो अक्सर स्लॉटेड C-प्रोफाइल या ट्यूबुलर आकार होते हैं) अलग लाइन पर बनाए जाते हैं। महत्वपूर्ण संचालन असेंबली है।
इन घटकों को कुशलतापूर्वक एकीकृत करने के लिए स्वचालित असेंबली सेल आवश्यक होती है, जो अक्सर केबल लैडर रोल फॉर्मिंग मशीन के तुरंत डाउनस्ट्रीम एकीकृत होती है। रंग पूर्व-पंच्ड साइड रेल में डाले जाते हैं और स्थायी रूप सेस्थिर किए जाते हैं। जबकि पारंपरिक निर्माण मैनुअल MIG वेल्डिंग पर निर्भर था, जो ताप इनपुट से स्टील को विकृत करती है और प्री-गैल्वनाइज्ड कोटिंग नष्ट करती है, 2026 की आधुनिक सुविधाएं स्वचालित TOX क्लिंचिंग तकनीक का उपयोग करती हैं। क्लिंचिंग अत्यधिक स्थानीय यांत्रिक दबाव से रंग और रेल को बिना ताप या उपभोग्य सामग्री के इंटरलॉक करती है, जिंक कोटिंग बनाए रखती है और कंपन व थकान के प्रति अत्यधिक प्रतिरोधी जोड़ प्रदान करती है।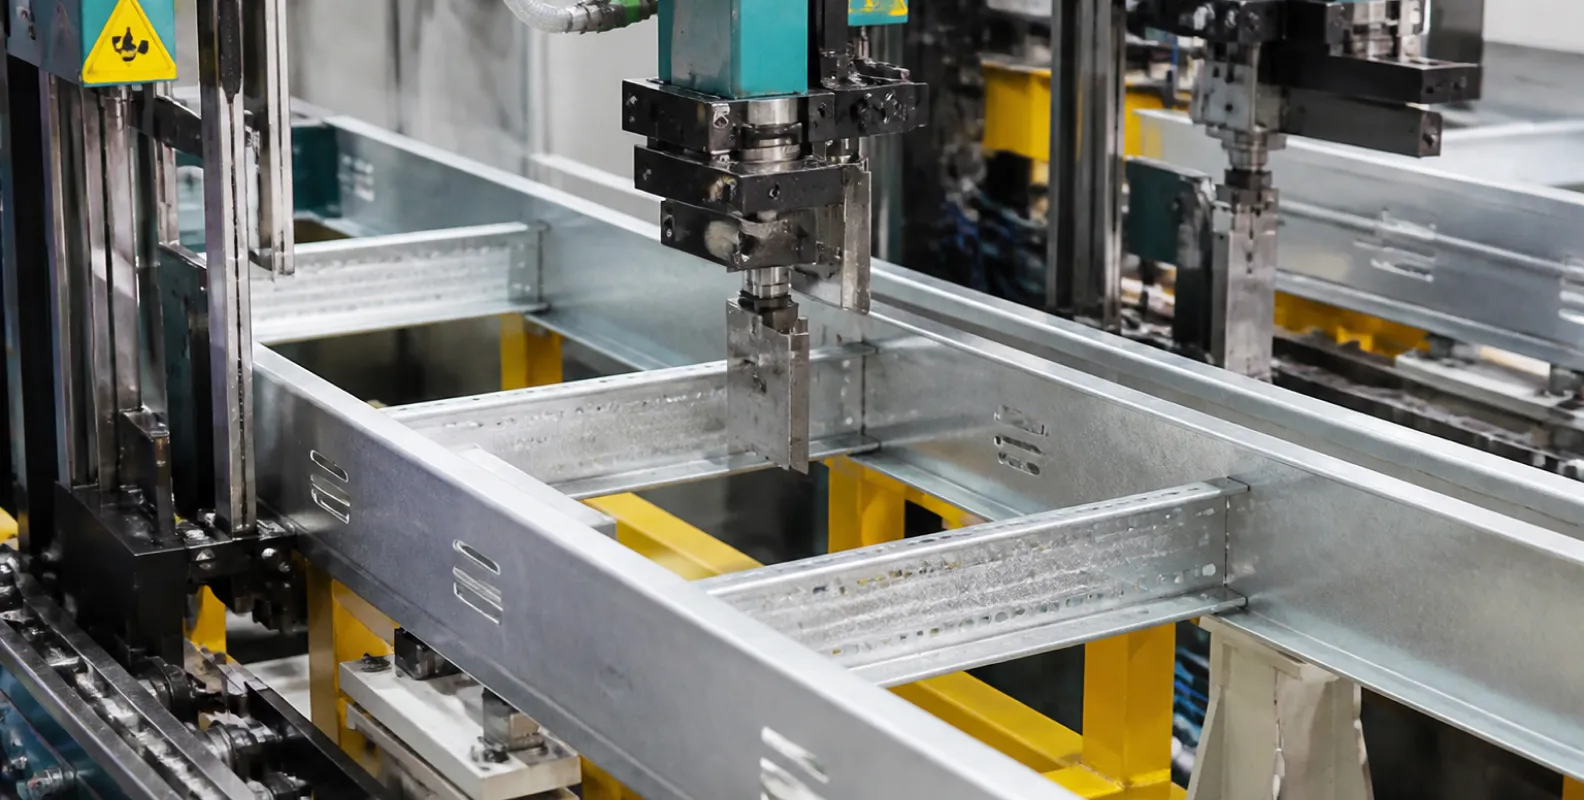
हाइड्रोलिक ट्रैकिंग शीयर और लाइन नियंत्रण
ट्रे और लैडर रोल फॉर्मिंग लाइनों दोनों को वाणिज्यिक व्यवहार्यता बनाए रखने के लिए नॉन-स्टॉप कटिंग तकनीक चाहिए। भारी स्ट्रिप को काटने के लिए रोकने से ड्राइव ट्रेन में गंभीर शॉक लोड आता है और रुकने के बिंदु पर प्रोफाइल विकृति होती है। इसलिए ये लाइनें हाइड्रोलिक फ्लाइंग ट्रैकिंग शीयर उपयोग करती हैं। कटिंग कैरिज सर्वो मोटर से त्वरित होकर चलती प्रोफाइल की सटीक गति से सिंक्रनाइज़ होती है। गति मिलते ही, कस्टम-प्रोफाइल्ड कटिंग डाई जटिल क्रॉस-सेक्शन को साफ काटती है, बिना ऊर्ध्वाधर फ्लैंज को कुचले। लाइन 12 से 20 मीटर प्रति मिनट की गति से लगातार चलती है और तैयार घटकों को सीधे स्टैक करके जॉब साइट पर तुरंत भेजने के लिए तैयार करती है।
EPC और फैब्रिकेटर के लिए रणनीतिक प्रभाव
डेटा सेंटर और औद्योगिक निर्माण की मौजूदा मात्रा ने भारी-शुल्क केबल प्रबंधन प्रणालियों की पारंपरिक खरीद में गंभीर बाधाएं उजागर की हैं। विशेष ट्रे चौड़ाई या भारी-गेज लैडर के लिए बाहरी आपूर्तिकर्ताओं पर निर्भर रहना अक्सर कई महीने की लीड टाइम का कारण बनता है, जिससे महत्वपूर्ण परियोजना एनर्जाइज़ेशन तिथियां खतरे में आती हैं।
स्वचालित, रैपिड-चेंजओवर रोल फॉर्मिंग तकनीक से उत्पादन को इन-हाउस लाकर, क्षेत्रीय स्टील फैब्रिकेटर और बड़े EPC अपनी आपूर्ति शृंखला पर पूर्ण नियंत्रण प्राप्त करते हैं। वे मांग पर व्यापक रूप से उपलब्ध कच्चे स्टील कॉइल को उच्च-मार्जिन बुनियादी घटकों में प्रोसेस कर सकते हैं, और महासागरों के पार पूर्व-निर्मित खाली ट्रे भेजने से जुड़े आयतन मालभाड़ा दंड को पूरी तरह टाल सकते हैं।
THRONCH औद्योगिक केबल प्रबंधन के लिए पूर्ण स्वचालित, निरंतर रोल फॉर्मिंग प्रोडक्शन लाइनों की इंजीनियरिंग और निर्माण में विशेषज्ञता रखता है। हमारे भारी-शुल्क सिस्टम विशेष रूप से मोटे-गेज संरचनात्मक स्टील के लिए डिज़ाइन किए गए हैं, जिनमें सर्वो-चालित चौड़ाई समायोजन, उच्च-टननेज परफोरेशन प्रेस और नॉन-स्टॉप ट्रैकिंग शीयर शामिल हैं। अपनी आगामी बुनियादी परियोजनाओं के लिए संयंत्र लेआउट, पंचिंग डाई कॉन्फ़िगरेशन और कस्टमाइज़्ड लाइन विनिर्देशों की समीक्षा करने के लिए amy@thronch.com पर हमारी इंजीनियरिंग टीम से संपर्क करें।
-

THRONCH
कोल्ड-रोल फॉर्मिंग मशीन निर्माता
THRONCH एक सीधा उत्पादन निर्माता है, जो कस्टम कोल्ड-रोल फॉर्मिंग उत्पादन लाइनों और वेल्डेड पाइप मिलों में विशेषज्ञता रखता है। एक दशक से अधिक के इंजीनियरिंग अनुभव के साथ, हम तकनीकी अंतर्दृष्टि साझा करते हैं और उच्च-सटीक उपकरण प्रदान करते हैं।



