


मचान प्रणालियाँ आधुनिक निर्माण की महत्वपूर्ण बुनियादी संरचना हैं, जो कार्मिकों और सामग्रियों के लिए अस्थायी पहुँच और समर्थन संरचनाएं प्रदान करती हैं। इन प्रणालियों के केंद्र में मचान स्टील प्लैंक होता है, जिसे स्कैफोल्ड बोर्ड या डेक भी कहा जाता है। जबकि लकड़ी के बोर्ड ऐतिहासिक मानक थे, वैश्विक निर्माण उद्योग भारी मात्रा में स्टील मचान प्लैंक की ओर बढ़ चुका है। यह बदलाव सख्त सुरक्षा नियमों, अनुमानित भार-वहन क्षमता की आवश्यकता और दीर्घकालिक आर्थिक लाभ से प्रेरित है। स्टील प्लैंक सटीक आयामी सहिष्णुता देते हैं, आंतरिक सड़न और विनाशकारी भंगुर विफलता के जोखिम को समाप्त करते हैं, और औद्योगिक वातावरण में बेहतर अग्नि प्रतिरोध प्रदान करते हैं।
तकनीकी विनिर्देशों, धातुकर्म आवश्यकताओं और जटिल विनिर्माण प्रक्रिया को समझना मचान आपूर्तिकर्ताओं, निर्माण ठेकेदारों और पूंजीगत उपकरण निवेश का मूल्यांकन करने वाले निर्माताओं के लिए आवश्यक है। यह व्यापक तकनीकी गाइड स्टील मचान प्लैंक के पीछे के इंजीनियरिंग सिद्धांतों का विवरण देती है और उनके उत्पादन में उपयोग की जाने वाली निरंतर कोल्ड रोल फॉर्मिंग प्रक्रिया का गहन विश्लेषण प्रस्तुत करती है।
वैश्विक नियामक मानक और अनुपालन आवश्यकताएं
मचान प्लैंक के डिज़ाइन और निर्माण को कठोर अंतरराष्ट्रीय मानकों द्वारा शासित किया जाता है ताकि गतिशील और स्थिर भारों के तहत श्रमिक सुरक्षा सुनिश्चित हो सके। यूरोपीय ढांचे में, EN 12811-1 (अस्थायी कार्य उपकरण - मचान) प्रदर्शन आवश्यकताओं और संरचनात्मक तथा सामान्य डिज़ाइन के तरीकों को परिभाषित करता है। यह मानक मचान प्लेटफॉर्म को छह भार वर्गों में विभाजित करता है। कक्षा 1 से 3 निरीक्षण और हल्के कार्य के लिए हैं, जबकि कक्षा 4, 5 और 6 भारी चिनाई और औद्योगिक कार्य के लिए इंजीनियर की गई हैं, जिनमें महत्वपूर्ण समान रूप से वितरित भार (UDL) क्षमता की आवश्यकता होती है।
संयुक्त राज्य अमेरिका में, व्यावसायिक सुरक्षा और स्वास्थ्य प्रशासन (OSHA) मानक 1926.451 Subpart L अनिवार्य करता है कि मचान प्लेटफॉर्म बिना विफलता के अपना वजन और उन पर लागू या संचरित अधिकतम इच्छित भार का कम से कम चार गुना सहन करने में सक्षम हों। विक्षेपण भी सख्ती से नियंत्रित है; अधिकांश अंतरराष्ट्रीय इंजीनियरिंग कोड निर्दिष्ट करते हैं कि केंद्रित डिज़ाइन भार के अधीन प्लेटफॉर्म का विक्षेपण स्पैन के 1/100 से अधिक नहीं होना चाहिए।
इन कठोर मानदंडों को पूरा करने के लिए निर्माता मनमाने डिज़ाइन पर भरोसा नहीं कर सकते। प्लैंक की ज्यामितीय प्रोफ़ाइल, कच्चे माल की यील्ड स्ट्रेंथ और विनिर्माण प्रक्रिया की सटीकता को कसकर नियंत्रित किया जाना चाहिए और निरंतर विनाशकारी परीक्षणों द्वारा मान्य किया जाना चाहिए, जिनमें केंद्र बिंदु भार परीक्षण और ड्रॉप इम्पैक्ट परीक्षण शामिल हैं।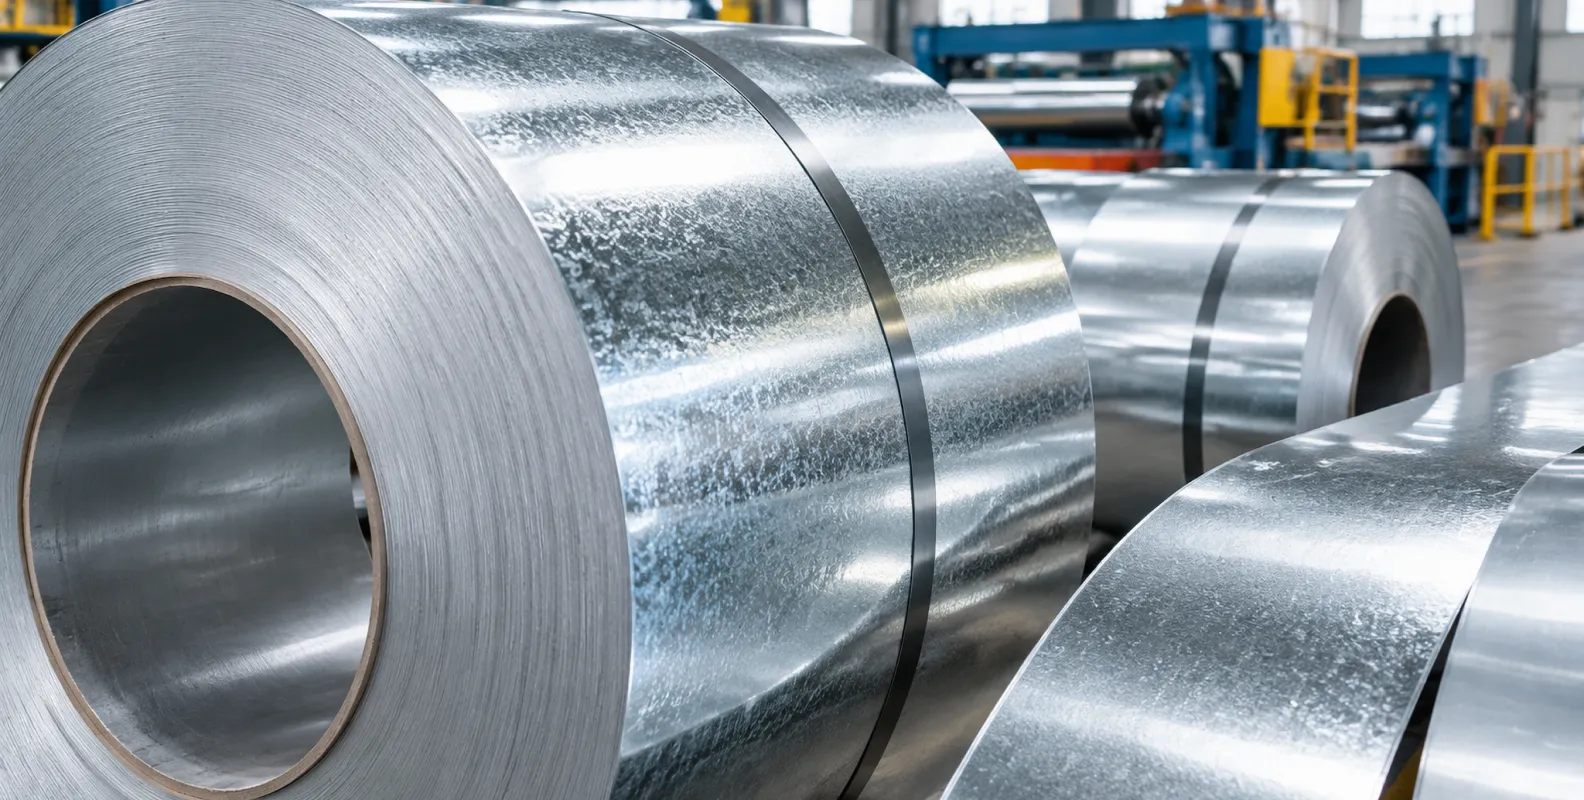
सामग्री विनिर्देश: स्टील ग्रेड और जंग सुरक्षा
मचान प्लैंक की संरचनात्मक अखंडता सही स्टील कॉइल के चयन से शुरू होती है। चूंकि प्लैंक नमी, कंक्रीट क्षारों और यांत्रिक घर्षण के संपर्क में आने वाले आक्रामक बाहरी वातावरण में काम करते हैं, सामग्री में उच्च यील्ड स्ट्रेंथ और मजबूत जंग प्रतिरोध दोनों होने चाहिए।
यील्ड स्ट्रेंथ और यांत्रिक गुण
मानक मचान प्लैंक आमतौर पर संरचनात्मक ग्रेड कार्बन स्टील से बनाए जाते हैं। एशियाई विनिर्माण क्षेत्रों में Q235B (यील्ड स्ट्रेंथ ≥235 MPa) और Q345B (यील्ड स्ट्रेंथ ≥345 MPa) प्रमुख ग्रेड हैं। यूरोपीय समकक्ष S235JR और S355JR हैं। ग्रेड का चुनाव सीधे स्टील की आवश्यक मोटाई को प्रभावित करता है। Q345B जैसे उच्च यील्ड स्ट्रेंथ स्टील का उपयोग निर्माताओं को पतली गेज (जैसे 1.8 mm के बजाय 1.5 mm) से आवश्यक जड़त्व आघूर्ण और भार क्षमता प्राप्त करने की अनुमति देता है, जिससे मचान संरचना का कुल मृत भार और सामग्री लागत कम होती है।
गैल्वनाइजेशन और कोटिंग द्रव्यमान
जंग सुरक्षा विशेष रूप से हॉट-डिप गैल्वनाइजेशन द्वारा प्राप्त की जाती है। कच्चा माल EN 10346 या ASTM A653 जैसे मानकों के अनुरूप प्री-गैल्वनाइज्ड स्टील कॉइल के रूप में खरीदा जाता है। Z275 जिंक कोटिंग द्रव्यमान (दोनों तरफ कुल 275 ग्राम जिंक प्रति वर्ग मीटर) निर्माण उपकरण के लिए मानक विनिर्देश है। रासायनिक संयंत्रों या offshore प्लेटफॉर्म जैसे अत्यधिक संक्षारक वातावरण में, भारी कोटिंग या उन्नत जिंक-एल्यूमीनियम-मैग्नीशियम मिश्र धातु कोटिंग निर्दिष्ट की जा सकती है। रोल फॉर्मिंग प्रक्रिया को सावधानीपूर्वक कैलिब्रेट किया जाना चाहिए ताकि झुकने का तनाव इस सुरक्षात्मक जिंक परत में सूक्ष्म दरार या छीलन न करे।
संरचनात्मक ज्यामिति और क्रॉस-सेक्शन प्रोफ़ाइल डिज़ाइन
स्टील प्लैंक की भार-वहन क्षमता उसकी क्रॉस-सेक्शन ज्यामिति द्वारा निर्धारित होती है। सपाट प्लेटों के विपरीत जो भार के नीचे आसानी से बकल हो जाती हैं, मचान प्लैंक को जटिल boxed या returned किनारों वाले गहरे चैनल सेक्शन के रूप में इंजीनियर किया जाता है।
मानक आयाम
बाजार की मांगें मानक चौड़ाई तय करती हैं, आमतौर पर 210 mm, 225 mm, 240 mm, 250 mm और 300 mm। प्लैंक की ऊंचाई (या गहराई) सामान्यतः 38 mm से 50 mm तक होती है। जितना गहरा सेक्शन, उतना अधिक जड़त्व आघूर्ण, जो लंबे स्पैन (जो सामान्यतः 1.0 मीटर से 4.0 मीटर तक होते हैं) पर झुकने की कठोरता को तेजी से बढ़ाता है और विक्षेपण को कम करता है।
रिब स्टिफनर और boxed किनारे
बिंदु भारों (जैसे श्रमिक का जूता या ढेर की गई सामग्री) के नीचे चौड़ी, सपाट ऊपरी सतह के स्थानीय बकलिंग को रोकने के लिए, प्रोफ़ाइल के वेब में अनुदैर्ध्य सुदृढ़ीकरण रिब बनाए जाते हैं। इसके अलावा, साइड फ्लैंज बस समाप्त नहीं होते; उन्हें अंदर और ऊपर मोड़ा जाता है ताकि दोनों लंबे किनारों के साथ एक खोखला, कठोर box सेक्शन बने। यह बॉक्स्ड किनारा डिज़ाइन अत्यंत मरोड़ कठोरता देता है और निर्माण स्थल पर मैनुअल हैंडलिंग के दौरान हाथ की चोट का कारण बनने वाले तेज किनारों को हटाता है।
एंटी-स्किड और ड्रेनेज छिद्र
स्टील मचान प्लैंक की सतह को गीली या कीचड़ भरी परिस्थितियों में फिसलन रोकने के लिए उच्च घर्षण गुणांक प्रदान करना चाहिए। यह रोल फॉर्मिंग से पहले सपाट वेब में विशिष्ट छेद पैटर्न पंच करके प्राप्त किया जाता है। प्राथमिक एंटी-स्किड फीचर ऊपर की ओर बाहर निकाले गए छेद हैं जिनके किनारे दांतेदार या फ्लैंजयुक्त होते हैं और जूते को पकड़ते हैं। इन उभरे फीचर के बीच मानक नीचे की ओर पंच किए गए छेद होते हैं। नीचे वाले छेद एक महत्वपूर्ण कार्य करते हैं: जल निकासी। पानी जमा होना रोकना आवश्यक है, क्योंकि जमा पानी मचान संरचना में खतरनाक मृत भार जोड़ता है और सतह की पकड़ को काफी कम करता है।
निरंतर रोल फॉर्मिंग उत्पादन प्रक्रिया
मचान प्लैंक का औद्योगिक पैमाने पर निर्माण एक अत्यंत सिंक्रनाइज़्ड उत्पादन लाइन की मांग करता है। इस प्रक्रिया में एक सपाट, भारी स्टील कॉइल को 10 से 20 मीटर प्रति मिनट की गति से एक जटिल, छिद्रित, निश्चित लंबाई में कटा संरचनात्मक सदस्य में बदला जाता है।
अनकॉइलिंग और लेवलिंग
प्रक्रिया एक भारी-ड्यूटी हाइड्रोलिक डिकॉइलर से शुरू होती है जो स्टील कॉइल को सहारा देती है और खोलती है। इसके बाद एक सटीक लेवलिंग मशीन (या स्ट्रेटनर) आती है, जो स्टील स्ट्रिप से कॉइल सेट और आंतरिक तनाव हटाने के लिए ऑफसेट स्टैगर्ड रोलर्स की एक श्रृंखला का उपयोग करती है। बाद की पंचिंग और फॉर्मिंग चरणों में सटीकता सुनिश्चित करने के लिए पूरी तरह सपाट स्ट्रिप अनिवार्य है।
हाई-स्पीड सर्वो पंचिंग
स्ट्रिप को मोड़ने से पहले, वह एक जटिल डाई सेट से लैस मैकेनिकल या हाइड्रोलिक पंचिंग प्रेस से गुजरती है। सर्वो फीडर द्वारा नियंत्रित, प्रेस तेजी से कार्य करती है ताकि ऊपर की ओर एंटी-स्किड फ्लैंज और नीचे की ओर जल निकासी छेद का बारी-बारी पैटर्न पंच हो सके। चूंकि सामग्री प्री-गैल्वनाइज्ड है, पंचिंग डाई को उच्च-ग्रेड टूल स्टील (जैसे Cr12MoV, सख्त और सटीक ग्राउंड) से बनाया जाना चाहिए ताकि बर्र कम हों और छिद्रों के आसपास जिंक कोटिंग सुरक्षित रहे।
कोल्ड रोल फॉर्मिंग
छिद्रित स्ट्रिप लाइन के मूल में प्रवेश करती है: रोल फॉर्मिंग मिल। इस खंड में 18 से 24 क्रमिक रोल स्टेशन होते हैं। प्रत्येक स्टेशन स्टील को धीरे-धीरे मोड़ता है, केंद्र में अनुदैर्ध्य सुदृढ़ीकरण रिब से शुरू होकर, और धीरे-धीरे ऊर्ध्वाधर साइड फ्लैंज तथा जटिल बॉक्स्ड रिटर्न बनाता है। कई स्टेशनों पर विरूपण वितरित करके, यह प्रक्रिया सामग्री के खिंचाव को रोकती है, स्प्रिंगबैक को सीमित करती है और आयामी स्थिरता सुनिश्चित करती है। इस चरण की मूल मशीनिकी हमारे गाइड में वर्णित के समान हैकोल्ड रोल फॉर्मिंग मशीन क्या है।
हाइड्रोलिक ट्रैकिंग शीयर
एक बार अंतिम प्रोफ़ाइल प्राप्त हो जाने पर, निरंतर प्लैंक को उत्पादन रोके बिना विशिष्ट लंबाई में काटना होता है। एक हाइड्रोलिक फ्लाइंग शीयर, या सर्वो मोटर द्वारा संचालित ट्रैकिंग शीयर, निरंतर बने प्लैंक के साथ सिंक्रनाइज़्ड रूप से चलती है, उसे क्लैंप करती है, और क्रॉस-सेक्शन के माध्यम से एक कस्टम-प्रोफ़ाइल्ड कटिंग ब्लेड चलाती है। ब्लेड प्रोफ़ाइल प्लैंक के तैयार boxed क्रॉस-सेक्शन से बिल्कुल मेल खाती है ताकि किनारों को कुचले या बिगाड़े बिना साफ कट सुनिश्चित हो।
गुणवत्ता नियंत्रण प्रोटोकॉल और रखरखाव
मनुष्यों को सहारा देने वाले संरचनात्मक घटकों का उत्पादन विनिर्माण दोषों के प्रति शून्य-सहिष्णुता दृष्टिकोण की मांग करता है। गुणवत्ता नियंत्रण डिकॉइलर से शुरू होता है, जहां लेजर माइक्रोमीटर आने वाली कॉइल की मोटाई को लगातार सत्यापित करते हैं। निर्दिष्ट सहिष्णुता से नीचे का कोई भी विचलन (उदाहरण के लिए, नाममात्र 1.50 mm कॉइल के लिए 1.45 mm से नीचे गिरना) अंतिम भार क्षमता से समझौता करता है और PLC प्रणाली द्वारा स्वचालित रूप से चिह्नित किया जाना चाहिए।
रोल फॉर्मिंग प्रक्रिया के दौरान, प्राथमिक विफलता मोड प्रोफ़ाइल विकृति है, विशेष रूप से bow (ऊर्ध्वाधर वक्रता), camber (क्षैतिज वक्रता), और twist। ये आयामी विसंगतियाँ आमतौर पर असमान रोल दबाव, अनुचित गैप सेटिंग, या आने वाली कॉइल में अंतर्निहित अवशिष्ट तनाव से होती हैं। ऑपरेटर इन मुद्दों को अंतिम रोल स्टेशन के तुरंत बाद रखे गए विशेष सीधा करने वाला ब्लॉक या turks head का उपयोग करके कम करते हैं। यह टूलिंग कटिंग शीयर में प्रवेश करने से पहले प्रोफ़ाइल को सच करने के लिए सटीक प्रतिदाब लगाती है।
रोल फॉर्मिंग उपकरण का नियमित रखरखाव भी उतना ही महत्वपूर्ण है। Cr12MoV पंचिंग डाई और D2 स्टील फॉर्मिंग रोलर्स को घिसाव और गॉलिंग के लिए समय-समय पर निरीक्षण की आवश्यकता होती है। चूंकि जिंक कोटिंग अपेक्षाकृत नरम है, समय के साथ यह रोलर्स पर जमा हो सकती है। यह जिंक जमाव रोलर्स के प्रभावी व्यास को बढ़ाता है, मोड़ त्रिज्या को बदलता है और बाद के प्लैंक पर खरोंच का कारण बन सकता है। निर्धारित सफाई, पंचिंग टूल्स का सटीक स्नेहन, और डायल इंडिकेटर का उपयोग करके फॉर्मिंग शाफ्ट के संरेखण का सत्यापन, तैयार मचान प्लैंक की अखंडता बनाए रखने के लिए अनिवार्य प्रक्रियाएं हैं।
उपकरण चयन: रोल फॉर्मिंग लाइन का विश्लेषण
उत्पादन क्षमता स्थापित या अपग्रेड करने की चाह रखने वाले निर्माताओं के लिए, सही मशीनरी का चयन सबसे महत्वपूर्ण तकनीकी निर्णय है। एक व्यापकमचान प्लैंक उत्पादन लाइनको उत्पादन गति, प्रोफ़ाइल सटीकता और चेंजओवर दक्षता के बीच संतुलन बनाना चाहिए।
मचान प्लैंक उत्पादन की प्राथमिक चुनौतियों में से एक विभिन्न प्रोफ़ाइल चौड़ाई का प्रबंधन है (उदाहरण के लिए, 210 mm चौड़ाई से 240 mm चौड़ाई में बदलना)। पारंपरिक मशीनरी में, इसके लिए रोल स्टेशनों को पूरी तरह अलग करना और भारी रोलर डाई बदलना पड़ता था, जिससे घंटों या दिनों का महंगा डाउनटाइम होता था।
आधुनिक इंजीनियरिंग इसे उन्नत मशीन कॉन्फ़िगरेशन के माध्यम से हल करती है। एक हाई-एंडमचान स्टील प्लैंक रोल फॉर्मिंग मशीनमोटराइज्ड चौड़ाई समायोजन के साथ डुअल-कैंटिलीवर या डुप्लेक्स संरचना का उपयोग करती है। इस प्रणाली में, फॉर्मिंग मिल का एक पक्ष स्थिर होता है, जबकि पूरा विपरीत पक्ष मोटरचालित स्क्रू तंत्र के माध्यम से सटीक लीनियर गाइड पर पार्श्व रूप से चलता है। यह ऑपरेटर को PLC टच स्क्रीन के माध्यम से मिनटों में नई प्लैंक चौड़ाई के लिए मशीन समायोजित करने की अनुमति देता है। वैकल्पिक रूप से, कैसेट-शैली रोल फॉर्मिंग मशीनें परिवर्तनीय राफ्ट का उपयोग करती हैं, जहां पूरा टूलिंग सेट क्रेन द्वारा उठाया जा सकता है और किसी भिन्न प्रोफ़ाइल के लिए पूर्व-असेंबल किए गए राफ्ट से बदला जा सकता है, जिससे मशीन अपटाइम अधिकतम होता है।
द्वितीयक कार्य: एंड हुक असेंबली
जबकि निरंतर रोल फॉर्मिंग लाइन प्लैंक का मुख्य शरीर बनाती है, कई मचान प्रणालियों को प्लेटफॉर्म को ट्यूबलर लेजर से सुरक्षित करने के लिए दोनों सिरों पर कनेक्शन हुक की आवश्यकता होती है। ये एंड हुक, कनेक्टिंग ब्रैकेट के साथ, आमतौर पर समर्पित स्टैम्पिंग प्रेस का उपयोग करके ऑफलाइन बनाए जाते हैं।
कट-टू-लेंथ चरण के बाद, प्लैंक को असेंबली सेल में ले जाया जाता है। यहां, भारी-ड्यूटी एंड हुक boxed प्रोफ़ाइल के खुले सिरों में डाले जाते हैं। उन्हें रोबोटिक CO2 शील्डेड आर्क वेल्डिंग या हाई-स्ट्रेंथ स्ट्रक्चरल रिवेटिंग का उपयोग करके स्थायी रूप से सुरक्षित किया जाता है। वेल्डिंग पैरामीटर को सख्ती से नियंत्रित किया जाना चाहिए ताकि प्लैंक वेब की अपेक्षाकृत पतली गेज को जलाए बिना पूर्ण भेदन प्राप्त हो, और वेल्डेड क्षेत्रों को बाद में जिंक-रिच कोल्ड गैल्वनाइजिंग कंपाउंड से ट्रीट किया जाता है ताकि जंग सुरक्षा बहाल हो सके।
निष्कर्ष और खरीद रणनीति
स्टील मचान प्लैंक का निर्माण कोल्ड फॉर्मिंग तकनीक का एक कठिन अनुप्रयोग है। संरचनात्मक इंजीनियरिंग, धातुकर्म विज्ञान और सटीक मशीनरी का संयोजन एक ऐसा उत्पाद देता है जो कठोर वातावरण में भारी भारों को सुरक्षित रूप से सहन करने में सक्षम है। निर्माण उपकरण आपूर्तिकर्ताओं के लिए, उत्पाद अनुपालन सुनिश्चित करने के लिए सामग्री ग्रेड, प्रोफ़ाइल ज्यामिति और निरंतर गुणवत्ता नियंत्रण पर कठोर ध्यान देना आवश्यक है। निर्माताओं के लिए, सर्वो-पंचिंग और मोटरचालित चौड़ाई समायोजन से लैस एक मजबूत, अत्यंत स्वचालित रोल फॉर्मिंग लाइन में निवेश करना सख्त आयामी सहिष्णुता बनाए रखने और वैश्विक निर्माण बाजार में व्यावसायिक सफलता के लिए आवश्यक उत्पादन क्षमता प्राप्त करने की कुंजी है।
यदि आप अपनी विनिर्माण बुनियादी संरचना को अपग्रेड करने की योजना बना रहे हैं या मालिकाना मचान प्रोफाइल के लिए कस्टमाइज़्ड रोल पास डिज़ाइन पर परामर्श की आवश्यकता है, तो THRONCH इंजीनियरिंग टीम विस्तृत प्रोजेक्ट मूल्यांकन के लिए उपलब्ध हैं। अपनी आदर्श उत्पादन लाइन कॉन्फ़िगरेशन निर्दिष्ट करने के लिए हमसे सीधे संपर्क करें।
-

THRONCH
कोल्ड-रोल फॉर्मिंग मशीन निर्माता
THRONCH एक सीधा उत्पादन निर्माता है, जो कस्टम कोल्ड-रोल फॉर्मिंग उत्पादन लाइनों और वेल्डेड पाइप मिलों में विशेषज्ञता रखता है। एक दशक से अधिक के इंजीनियरिंग अनुभव के साथ, हम तकनीकी अंतर्दृष्टि साझा करते हैं और उच्च-सटीक उपकरण प्रदान करते हैं।



