


ई-कॉमर्स लॉजिस्टिक्स और कोल्ड चेन वेयरहाउसिंग ने उच्च-घनत्व भंडारण बुनियादी ढांचे का अभूतपूर्व विस्तार किया है। स्वचालित भंडारण और पुनर्प्राप्ति प्रणालियां (ASRS) और पारंपरिक सेलेक्टिव पैलेट रैकिंग को अत्यंत सटीक सहनशीलता वाले संरचनात्मक फ्रेम की आवश्यकता होती है। इन प्रणालियों की रीढ़ स्टील अपराइट फ्रेम और क्षैतिज भार-वहन स्टेप बीम से बनी होती है। मानक संरचनात्मक स्टील के विपरीत, वेयरहाउस रैकिंग पतले-गेज, उच्च-शक्ति कोल्ड-फॉर्म्ड प्रोफाइल पर निर्भर करती है ताकि शक्ति-से-वजन अनुपात अधिकतम हो सके। इन घटकों को सख्त आयामी सटीकता के साथ बनाना अत्यंत महत्वपूर्ण है, क्योंकि छिद्र पिच या प्रोफाइल मोड़ में मामूली विचलन स्वचालित शटल प्रणालियों को प्रभावित कर सकता है और फोर्कलिफ्ट के गतिशील भार में गंभीर संरचनात्मक विफलता पैदा कर सकता है।
उत्पादन बढ़ा रहे रैकिंग निर्माताओं के लिए धातुकर्म इनपुट, संरचनात्मक ज्यामिति और सटीक निरंतर कोल्ड रोल फॉर्मिंग प्रक्रिया को समझना आवश्यक है। यह तकनीकी गाइड पैलेट रैक घटकों को नियंत्रित करने वाले इंजीनियरिंग मानकों की समीक्षा करती है और टियरड्रॉप अपराइट और स्टेप बीम को उच्च गति से बनाने के लिए आवश्यक औद्योगिक रोल फॉर्मिंग मैकेनिक्स का विवरण देती है।
वैश्विक रैकिंग मानक और भार इंजीनियरिंग
औद्योगिक स्टील स्टोरेज रैक का डिज़ाइन और निर्माण अंतरराष्ट्रीय इंजीनियरिंग कोड द्वारा नियंत्रित होता है, जो सुरक्षा कारक, स्टील मोटाई और परीक्षण प्रोटोकॉल निर्धारित करते हैं। उत्तरी अमेरिका में रैक निर्माता संस्थान (RMI) ANSI/MH16.1 मानक निर्धारित करता है, जो औद्योगिक स्टील स्टोरेज रैक के डिज़ाइन, परीक्षण और उपयोग को नियंत्रित करता है। यह मानक कॉलम बकलिंग, बीम डिफ्लेक्शन और अपराइट-बीम कनेक्शन कठोरता के लिए कठोर परीक्षण अनिवार्य करता है।
यूरोपीय बाजार में, EN 15512 स्टील स्थिर भंडारण प्रणालियों के संरचनात्मक डिज़ाइन के सिद्धांत प्रदान करता है। सभी मानकों में एक प्रमुख आवश्यकता डिफ्लेक्शन नियंत्रण है। स्टेप बीम के लिए, समान रूप से वितरित कार्य भार के तहत अधिकतम ऊर्ध्वाधर डिफ्लेक्शन सामान्यतः स्पष्ट स्पैन के 1/180 तक सीमित होता है। अपराइट कॉलम के लिए अक्षीय संपीड़न और टॉर्शनल बकलिंग मुख्य विफलता मोड हैं। अत्यधिक डेड वेट जोड़े बिना इन संरचनात्मक मांगों को पूरा करने के लिए निर्माता जटिल क्रॉस-सेक्शन ज्यामिति पर निर्भर करते हैं, जो केवल कोल्ड रोल फॉर्मिंग से प्राप्त की जा सकती है।
सामग्री विनिर्देश: उच्च-शक्ति निम्न-मिश्र धातु स्टील
स्टोरेज रैक की भार क्षमता सब्सट्रेट कॉइल की यील्ड शक्ति से सीधे जुड़ी होती है। आधुनिक हाई-बे रैकिंग के लिए मानक वाणिज्यिक गुणवत्ता वाला स्टील पर्याप्त नहीं है। निर्माता आमतौर पर उच्च-शक्ति निम्न-मिश्र धातु (HSLA) संरचनात्मक स्टील निर्दिष्ट करते हैं। सामान्य ग्रेड में एशियाई बाजारों में Q235B और Q345B (यील्ड शक्ति ≥345 MPa), तथा अंतरराष्ट्रीय स्तर पर S355JR या SS400 शामिल हैं। भूकंपीय क्षेत्रों या 30 मीटर से अधिक ऊंचे अति-उच्च ASRS संयंत्रों के लिए S420MC या S460MC जैसे उन्नत ग्रेड तेजी से उपयोग किए जा रहे हैं।
इन सामग्रियों को या तो हॉट-रोल्ड पिकल्ड एंड ऑयल्ड (HRPO) कॉइल के रूप में प्रोसेस किया जाता है, जिनमें निर्माण के बाद पाउडर कोटिंग आवश्यक होती है, या कोल्ड स्टोरेज और बाहरी अनुप्रयोगों के लिए प्री-गैल्वनाइज्ड कॉइल (जैसे Z275) के रूप में। उच्च-यील्ड स्टील के उपयोग से फॉर्मिंग प्रक्रिया में उल्लेखनीय स्प्रिंगबैक उत्पन्न होता है। इसलिए रोल पास डिज़ाइन को विशिष्ट स्टेशनों पर सामग्री को अधिक मोड़ना होता है ताकि लोचदार रिकवरी की भरपाई हो सके, जिसके लिए टूलिंग इंजीनियरिंग चरण में उन्नत फाइनाइट एलिमेंट विश्लेषण (FEA) आवश्यक होता है।
प्रोफाइल ज्यामिति: अपराइट और स्टेप बीम
रैक प्रणाली का प्रदर्शन पूरी तरह उसके प्रोफाइल आकार पर निर्भर करता है।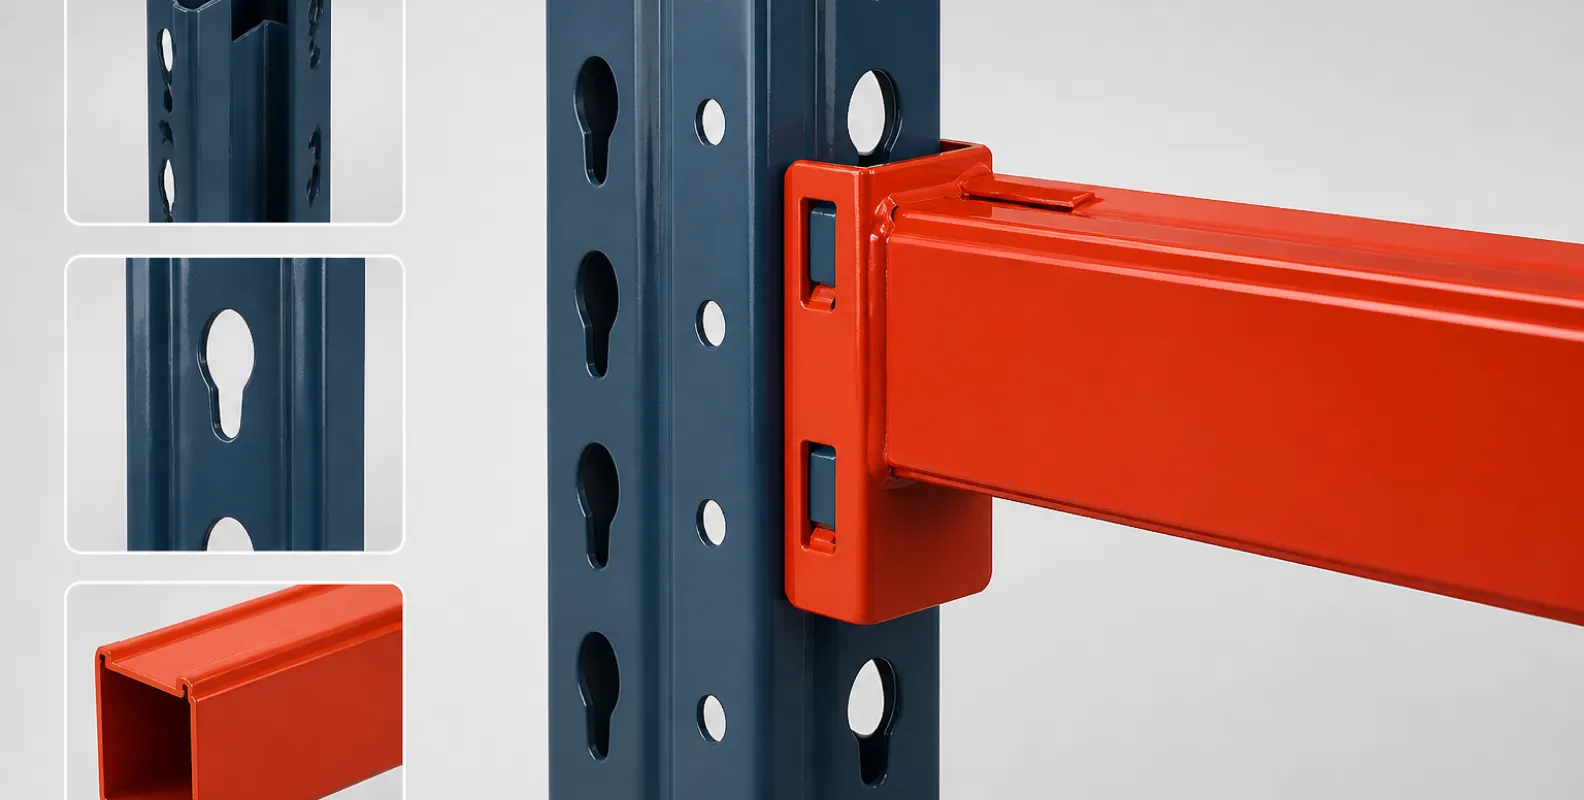
अपराइट कॉलम
अपराइट (या कॉलम) को सामान्यतः कई रिटर्न फ्लैंज वाले “Omega” या संशोधित C-चैनल प्रोफाइल में फॉर्म किया जाता है। अगले फलक पर पंच किए गए स्लॉट की निरंतर श्रृंखला होती है—अमेरिका में सबसे सामान्य “टियरड्रॉप” पैटर्न, जबकि यूरोप में आयताकार/षट्कोणीय कीहोल। ये छिद्र स्टेप बीम को परिवर्तनीय ऊंचाइयों पर जुड़ने और लॉक होने देते हैं, आमतौर पर 50.8 mm (2 इंच) के अंतराल पर। प्रोफाइल के पीछे के रिटर्न फ्लैंज टॉर्शनल कठोरता प्रदान करते हैं और विकर्ण तथा क्षैतिज ब्रेसिंग मैट्रिक्स को बोल्ट से जोड़ने के लिए गोल छिद्र रखते हैं। सामान्य फेस चौड़ाई 75 mm से 120 mm तक, और सामग्री मोटाई 1.5 mm से 3.0 mm तक होती है।
स्टेप बीम
स्टेप बीम पैलेट भार सहने के लिए क्षैतिज रूप से फैलती हैं। इन्हें दो प्रमुख कॉन्फ़िगरेशन में बनाया जाता है: रोल-फॉर्म्ड ट्यूबुलर स्टेप बीम और इंटरलॉकिंग बॉक्स बीम। स्टेप बीम के आंतरिक फलक पर एक एकीकृत लेज (“स्टेप”) होता है, जो वायर डेकिंग, क्रॉसबार या लकड़ी के पैनल को बीम के शीर्ष के साथ समतल बिठाने के लिए डिज़ाइन किया गया है। कोल्ड फॉर्मिंग द्वारा बंद ट्यूबुलर सेक्शन प्राप्त करने के लिए स्ट्रिप के किनारे अंदर की ओर मोड़कर इंटरलॉक किए जाते हैं या लाइन में लगातार सीम-वेल्ड किए जाते हैं। बंद बॉक्स ज्यामिति फोर्कलिफ्ट द्वारा असमान भार दिए जाने पर टॉर्शनल रोटेशन का विरोध करती है।
निरंतर रोल फॉर्मिंग प्रोडक्शन लाइन
रैक घटकों का लाभदायक निर्माण करने के लिए उच्च-मात्रा, पूरी तरह सिंक्रनाइज़्ड स्टोरेज रैक प्रोडक्शन लाइन आवश्यक है। यह प्रक्रिया अनकॉइलिंग, सटीक सर्वो पंचिंग, कोल्ड फॉर्मिंग और फ्लाइंग शीयर तकनीकों को 15 से 25 मीटर प्रति मिनट चलने वाली निर्बाध प्रक्रिया में एकीकृत करती है।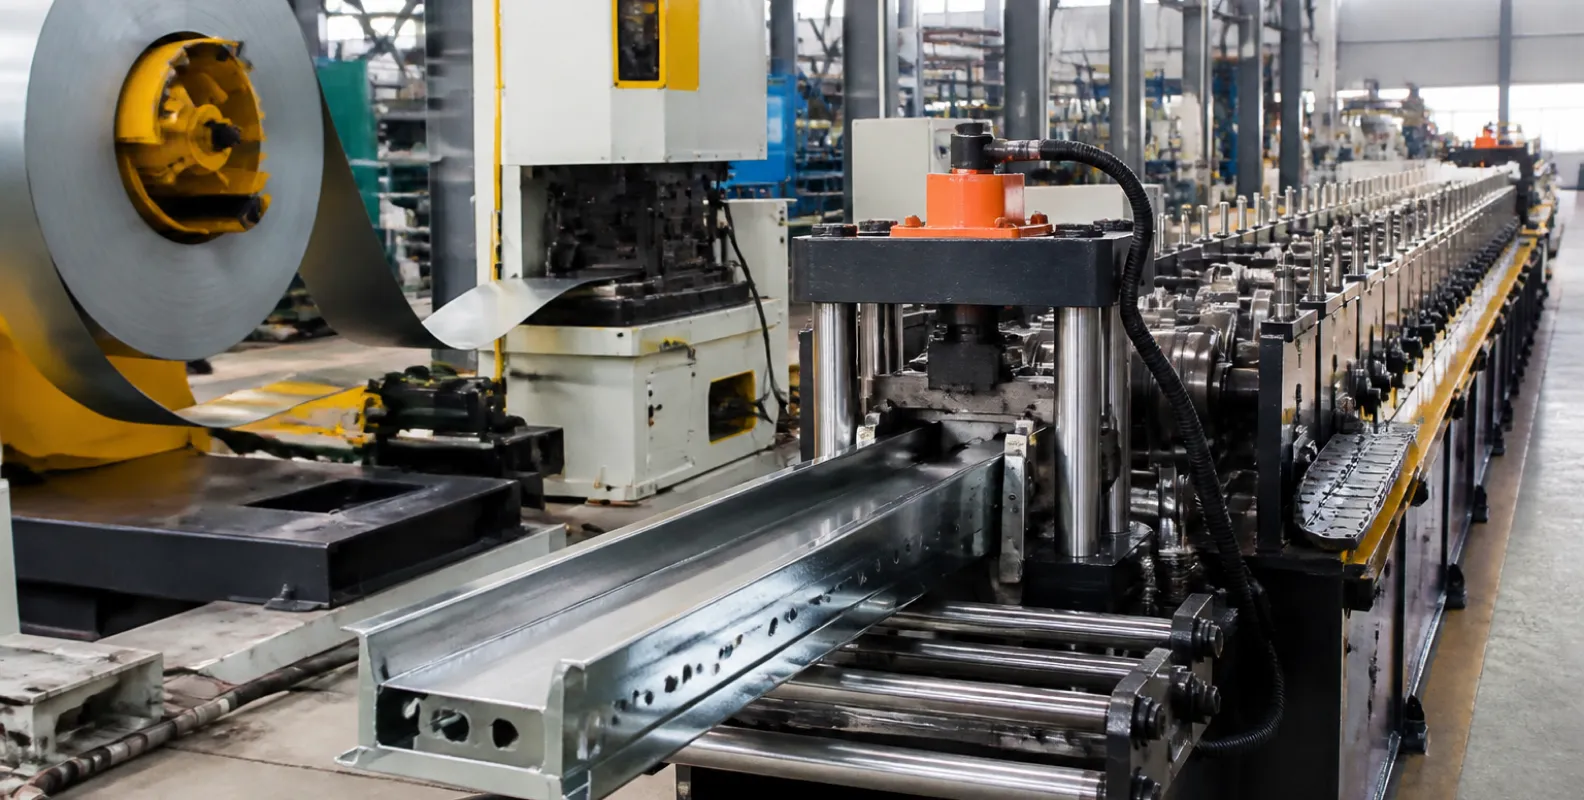
डीकॉइलिंग, लेवलिंग और सर्वो पंचिंग
उत्पादन मोटरयुक्त डुअल-मैंड्रल डीकॉइलर से शुरू होता है, जो 3 से 5 टन स्टील कॉइल को सटीक लेवलर में खिलाता है। लेवलर क्रमागत रोलरों का उपयोग करके कॉइल सेट और आंतरिक तनाव दूर करता है। चूंकि अपराइट की पूरी लंबाई में जटिल छिद्र पैटर्न आवश्यक होते हैं, समतल स्ट्रिप हाई-स्पीड सर्वो-चालित यांत्रिक या हाइड्रोलिक पंच प्रेस में प्रवेश करती है। इस पंचिंग चरण की सटीकता अत्यंत महत्वपूर्ण है; टियरड्रॉप स्लॉट के बीच केंद्र-से-केंद्र पिच सहनशीलता कई मीटर में ±0.2 mm के भीतर बनी रहनी चाहिए ताकि बीम साइट पर समतल और ऊर्ध्वाधर रूप से लॉक हो सकें।
रोल फॉर्मिंग मिल
पंच की हुई स्ट्रिप स्टोरेज रैक रोल फॉर्मिंग मशीन में आगे बढ़ती है। गहरे रिटर्न बेंड वाला Omega अपराइट बनाने के लिए 20 से 26 क्रमिक रोल फॉर्मिंग स्टेशन आवश्यक होते हैं। प्रगतिशील झुकाव विकृति को धीरे-धीरे वितरित करता है, जिससे पूर्व-पंच्ड स्लॉट खिंचते या विकृत नहीं होते। फॉर्मिंग रोलर उच्च-कार्बन, उच्च-क्रोमियम टूल स्टील (जैसे Cr12MoV या D2) से सटीक मशीन किए जाते हैं और उच्च-शक्ति स्टील के घर्षणात्मक घर्षण को सहने के लिए HRC 58-62 तक वैक्यूम-हार्डन किए जाते हैं। इस क्रमिक झुकाव की बुनियादी मैकेनिक्स हमारे तकनीकी अवलोकन कोल्ड रोल फॉर्मिंग मशीन क्या है में समझाई गई है।
स्ट्रेटनिंग और हाइड्रोलिक ट्रैकिंग कट-ऑफ
अंतिम रोल स्टेशन से निकलने पर प्रोफाइल किसी भी सहज धनुष या मोड़ को ठीक करने के लिए टर्क्स हेड या स्ट्रेटनिंग ब्लॉक से गुजरती है, जो सामग्री तनाव मुक्त होने से उत्पन्न होता है। इसके बाद हाइड्रोलिक ट्रैकिंग शीयर निरंतर प्रोफाइल को प्रोग्राम की गई लंबाई पर काटती है। कटिंग डाई अपराइट या बीम के जटिल क्रॉस-सेक्शन से बिल्कुल मेल खाने के लिए कस्टम-प्रोफाइल की जाती है, जिससे रिटर्न फ्लैंज को कुचले बिना विकृति-मुक्त कट मिलता है। PLC प्रणाली ट्रैकिंग कैरिज की गति को लाइन गति के साथ समन्वित करती है, जिससे नॉन-स्टॉप कटिंग संभव होती है।
उपकरण कॉन्फ़िगरेशन और लाइन चेंजओवर
रैकिंग निर्माताओं के लिए विभिन्न प्रोफाइल आकारों का प्रबंधन एक प्रमुख परिचालन चुनौती है। एक मानक कारखाने को 80 mm, 90 mm और 100 mm चौड़ाई के अपराइट और कई बीम गहराइयां बनानी होती हैं। पारंपरिक रोल फॉर्मिंग मशीनों में चौड़ाई बदलने के लिए पूरी टूलिंग अलग करनी पड़ती थी, जिससे कई दिनों का डाउनटाइम होता था।
आधुनिक औद्योगिक लाइनें कैसेट-प्रकार की राफ्टेड प्रणालियों या मोटरचालित चौड़ाई समायोजन से इस समस्या का समाधान करती हैं। कैसेट प्रणाली में पूरा फॉर्मिंग सेक्शन (स्टैंड, शाफ्ट और रोलर) हटाने योग्य आधार पर लगा होता है। ओवरहेड क्रेन पूरी कैसेट को 45 मिनट से कम समय में बदल देती है। वैकल्पिक रूप से, डुप्लेक्स कैंटिलीवर मशीनें PLC के माध्यम से बाएं और दाएं फॉर्मिंग रोल के बीच की दूरी स्वचालित रूप से समायोजित करने के लिए मोटरचालित स्क्रू ड्राइव का उपयोग करती हैं, जिससे टूलिंग हटाए बिना मिनटों में चौड़ाई बदली जा सकती है। अधिकतम लचीलेपन और अपटाइम चाहने वाले कारखानों के लिए इन रैपिड-चेंजओवर तकनीकों का मूल्यांकन पूंजीगत उपकरण खरीद का सबसे महत्वपूर्ण चरण है।
फॉर्मिंग-पश्चात संचालन: वेल्डिंग और कोटिंग
जबकि रोल फॉर्मिंग लाइन मुख्य संरचनात्मक घटक बनाती है, असेंबली पूरी करने के लिए द्वितीयक संचालन आवश्यक होते हैं। स्टेप बीम के दोनों सिरों पर कनेक्टर ब्रैकेट (एंड प्लेट) वेल्ड किए जाने चाहिए। इन ब्रैकेट में एक्सट्रूडेड पिन या हुक होते हैं जो अपराइट के टियरड्रॉप में जुड़ते हैं। यह प्रक्रिया सामान्यतः हेवी-ड्यूटी जिग में रोबोटिक MIG वेल्डिंग सेल द्वारा स्वचालित की जाती है ताकि सटीक 90-डिग्री संरेखण सुनिश्चित हो। वेल्डिंग के बाद, गैर-गैल्वनाइज्ड घटक स्वचालित पाउडर कोटिंग लाइन से गुजरते हैं, जो उच्च तापमान पर बेक होकर टिकाऊ, उच्च-दृश्यता एपॉक्सी फिनिश लागू करती है।
निष्कर्ष और कारखाना कार्यान्वयन
वेयरहाउस स्टोरेज रैक का उत्पादन निरंतर कोल्ड रोल फॉर्मिंग का एक अत्यंत विशिष्ट अनुप्रयोग है। अंतरराष्ट्रीय लॉजिस्टिक्स की कठोर डिफ्लेक्शन और बकलिंग मानकों को पूरा करने के लिए उच्च-यील्ड सामग्री, सटीक पंच सहनशीलता और परिष्कृत रोल पास इंजीनियरिंग आवश्यक है। फैब्रिकेटर के लिए सामान्य प्रोफाइल खरीदने से स्वचालित अपराइट और बीम प्रोडक्शन लाइन में निवेश की ओर बढ़ना आपूर्ति शृंखला की स्वायत्तता सुनिश्चित करता है, आयामी गुणवत्ता को नियंत्रित करता है और उच्च-मात्रा वातावरण में यूनिट लागत को काफी कम करता है।
यदि आप अपनी वेयरहाउस रैकिंग विनिर्माण सुविधा अपग्रेड कर रहे हैं या मालिकाना ASRS प्रोफाइल के लिए कस्टमाइज़्ड रोल टूलिंग पर परामर्श चाहते हैं, तो THRONCH इंजीनियरिंग टीम एक पूर्ण, अनुकूलित प्रोडक्शन लाइन डिज़ाइन करने के लिए उपलब्ध है। विस्तृत लाइन कॉन्फ़िगरेशन प्रस्ताव प्राप्त करने के लिए हमें अपने सेक्शन ड्रॉइंग और क्षमता आवश्यकताएं भेजें।
-

THRONCH
कोल्ड-रोल फॉर्मिंग मशीन निर्माता
THRONCH एक सीधा उत्पादन निर्माता है, जो कस्टम कोल्ड-रोल फॉर्मिंग उत्पादन लाइनों और वेल्डेड पाइप मिलों में विशेषज्ञता रखता है। एक दशक से अधिक के इंजीनियरिंग अनुभव के साथ, हम तकनीकी अंतर्दृष्टि साझा करते हैं और उच्च-सटीक उपकरण प्रदान करते हैं।



