


С началом четвертого квартала 2026 года мировое строительство электрической инфраструктуры переживает структурный поворот. Экспоненциальный рост гипермасштабируемых центров обработки данных, обусловленный растущими требованиями вычислений искусственного интеллекта, наряду с быстрым развертыванием гигафабрик электромобилей радикально изменил закупочный ландшафт промышленных систем кабельного менеджмента. EPC-подрядчики отказываются от легкой коммерческой прокладки кабелей в пользу тяжелых стальных кабельных лотков и лестниц высокой емкости. Такие объекты требуют прокладки тысяч толстых высоковольтных питающих кабелей и чувствительных волоконно-оптических магистралей, что требует опорных конструкций, рассчитанных на экстремальные нагрузки, строгий отвод тепла и сейсмическое соответствие.
Для металлообработчиков и производителей электрических компонентов этот сдвиг открывает высокоприбыльный, но технически сложный рынок. Производство промышленных систем кабельного менеджмента требует высокоскоростной переработки высокопрочных стальных рулонов в сложные профили с плотной перфорацией. В этом отраслевом обзоре рассматриваются технические стандарты, определяющие рынок кабельных лотков конца 2026 года, и подробно описывается механика непрерывного холодного профилирования, необходимая для удовлетворения растущего спроса на эти критические компоненты инфраструктуры.
Инженерные стандарты и классы нагрузки
Производство кабельных лотков и лестниц строго регулируется международными электромеханическими стандартами. В Северной Америке NEMA VE 1 задает базовые требования к металлическим кабельным лоткам, включая классы нагрузки/пролета, такие как 8A, 12C или 20C, определяющие безопасную рабочую нагрузку на заданных опорных пролетах. На международном уровне IEC 61537 устанавливает требования и испытания для кабельных лотков и кабельных лестниц электрических установок.
Согласно этим нормам, тяжелый кабельный лоток должен выдерживать не только огромный статический вес медных кабелей, но и динамические нагрузки при протяжке кабеля, а также ветровые и ледовые воздействия в наружных нефтехимических установках. Прогиб строго регламентируется; типичные инженерные спецификации ограничивают продольный прогиб полностью загруженного лотка до 1/200 пролета. Достижение такого высокого отношения жесткости к массе зависит от холодной формовки стальной ленты в глубокие C- или Z-образные боковые рельсы с отогнутыми полками, значительно увеличивающими момент инерции.
Металлургические требования и тепловой менеджмент
Промышленные кабельные лотки обычно профилируются из низкоуглеродистых конструкционных сталей, таких как Q235B или Q345B, которые после изготовления подвергаются горячему цинкованию (HDG), чтобы обеспечить непрерывное цинковое покрытие всех пробитых кромок. Для внутренних применений в центрах обработки данных широко используются предварительно оцинкованные рулоны (DX51D+Z275 или современные цинк-алюминий-магниевые сплавы), устраняющие узкое место послемонтажного цинкования.
Определяющей особенностью современного кабельного лотка для ЦОД является его способность управлять теплом. Силовые кабели большой силы тока выделяют значительное количество тепла. Чтобы предотвратить снижение номинальной нагрузки кабеля из-за накопления тепла, стальной лоток должен обеспечивать максимальный воздушный поток. Это требует штамповки плотной матрицы вентиляционных пазов в основании лотка, часто обеспечивающей коэффициент открытой площади от 30% до 40%. Пробивка такого объема материала из высокопрочных рулонов создает серьезные механические проблемы еще до того, как лента достигнет профилегибочного стана.
Узкое место перфорации: тяжелая сервопробивка
В непрерывной линии производства кабельного менеджмента пробивная станция является критическим путем. Поскольку вентиляционные узоры плотные, а толщина стали велика (от 1.5 mm до 3.0 mm), требуется огромное усилие. Производители используют механические портальные прессы от 300 до 500 тонн или высокоскоростные гидравлические станции с многорядными последовательными штампами.
Точность сервоподающего устройства имеет первостепенное значение. Оно должно продвигать тяжелую стальную ленту с допуском шага ±0.15 mm за ход. Если шаг отклоняется, предварительно пробитые пазы не совпадут с последующими радиусами изгиба в профилегибочном стане, что приведет к искажению стенки и нарушению структурной целостности готового лотка. Кроме того, пробивка предварительно оцинкованной стали требует тщательно полированных, криогенно обработанных пуансонов из инструментальной стали Cr12MoV или D2 для предотвращения налипания цинка — состояния, при котором расплавленный цинк прилипает к инструменту, вызывая заусенцы и ускоренный износ пуансона.
Механика профилирования кабельных лотков
После перфорации лента поступает в станок для профилирования кабельных лотков. Стандартный лоток с сплошным или перфорированным дном имеет широкую плоскую стенку и вертикальные боковые рельсы, которые загибаются внутрь для образования безопасной закругленной кромки. Профилегибочный стан обычно состоит из 18–24 клетей для постепенного выполнения глубоких 90-градусных изгибов и обратных кромок без растяжения предварительно пробитой стенки.
Главная задача производителей — вариативность продукции. Один проект ЦОД требует лотки шириной от 100 mm для ответвлений до 900 mm для главного распределения питания. Раньше изменение ширины профилегибочного станка означало ручной демонтаж наружных стоек и замену десятков тяжелых стальных проставок — процесс, требовавший до шести часов простоя.
Промышленный стандарт конца 2026 года требует автоматизированной гибкости. Современный станок для профилирования перфорированных кабельных лотков высокого класса построен на дуплексной консольной (двусторонней) раме. Одна сторона профилегибочного стана фиксирована, а вся противоположная сторона перемещается поперечно по высокоточным линейным направляющим с приводом от серводвигателей и шарико-винтовых пар. Оператор просто вводит нужную ширину лотка на сенсорном экране ПЛК, и машина автоматически регулирует ширину линии проходов менее чем за две минуты. Эта возможность быстрой переналадки позволяет производителям выполнять партии производства точно в срок (JIT), исключая избыточные запасы готовой продукции.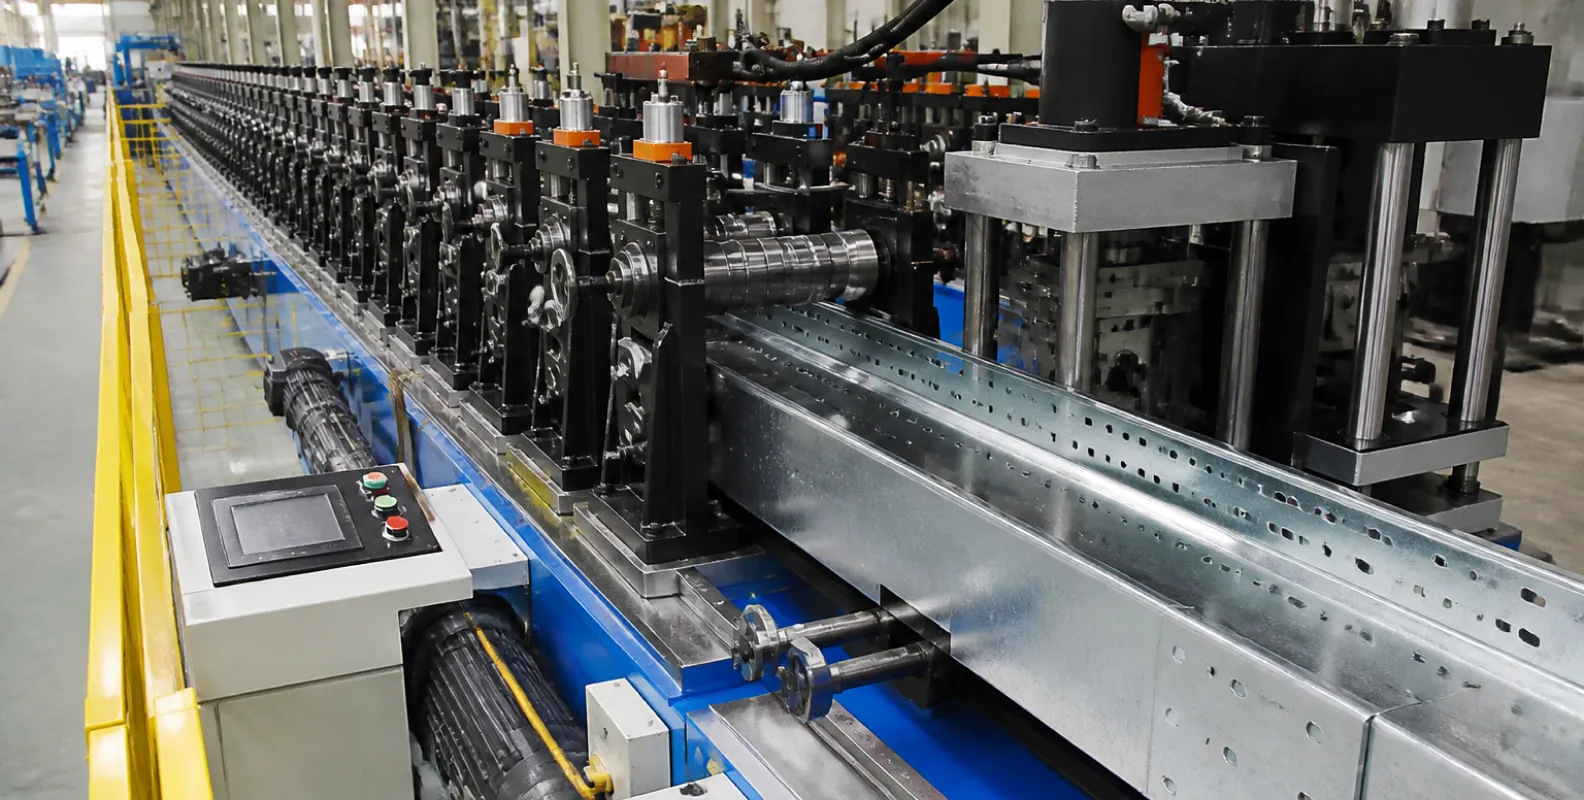
Производство кабельных лестниц: проектирование ступени и рельса
Пока перфорированные лотки обслуживают общее распределение, самые тяжелые питающие магистрали прокладываются по кабельным лестницам. Кабельная лестница обеспечивает максимальный воздушный поток и превосходные возможности перекрытия пролетов, часто до 6 метров между опорами. Лестницы состоят из двух независимых боковых рельсов, соединенных поперечными ступенями.
Производство лестниц требует совершенно иной механики по сравнению с лотковыми каналами. Боковые рельсы представляют собой глубоко профилированные C-швеллеры, выпускаемые на специальных линиях профилирования. Одновременно ступени, часто представляющие собой пазовые C-профили или трубчатые формы, производятся на отдельной линии. Критической операцией является сборка.
Эффективная интеграция этих компонентов требует автоматизированной сборочной ячейки, часто размещаемой непосредственно после станка для профилирования кабельных лестниц. Ступени вставляются в предварительно пробитые боковые рельсы и фиксируются навсегда. Если традиционное производство полагалось на ручную MIG-сварку, которая деформирует сталь из-за теплового воздействия и разрушает предварительно оцинкованные покрытия, современные предприятия 2026 года используют автоматизированную технологию клинч-соединения TOX. Клинчинг использует экстремальное локальное механическое давление для сцепления ступени и рельса без нагрева и расходных материалов, сохраняя цинковое покрытие и обеспечивая соединение с высокой устойчивостью к вибрации и усталости.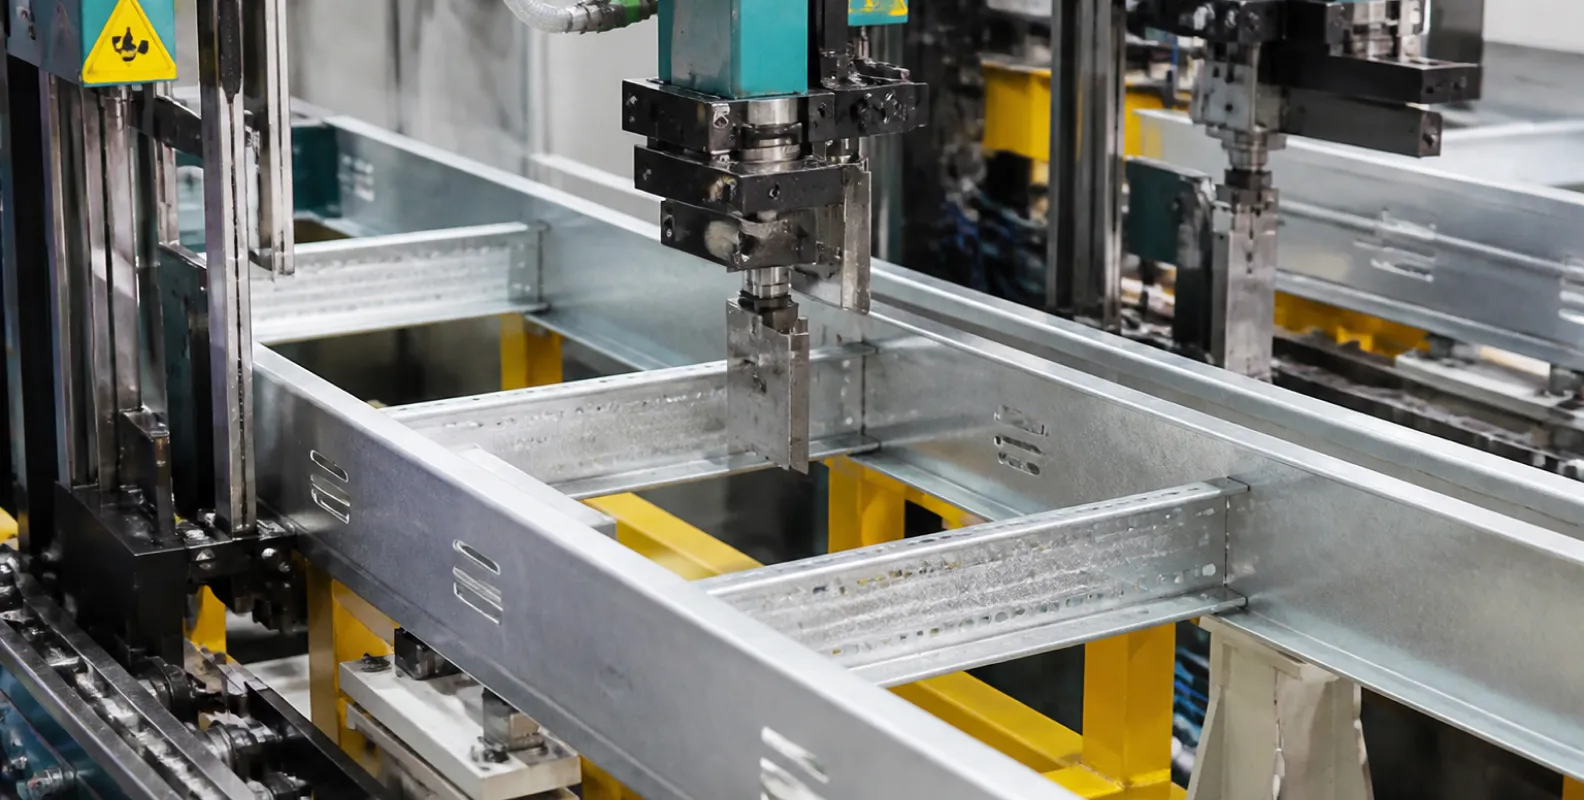
Гидравлические следящие ножницы и управление линией
Линии профилирования лотков и лестниц требуют технологии резки без остановки для сохранения коммерческой эффективности. Остановка тяжелой ленты для резки создает сильные ударные нагрузки в приводе и вызывает деформацию профиля в точке остановки. Поэтому эти линии используют гидравлические летучие следящие ножницы. Режущая каретка разгоняется серводвигателем до точной скорости движущегося профиля. После синхронизации индивидуальная режущая матрица чисто разрезает сложное поперечное сечение, не смяв вертикальные полки. Линия непрерывно работает со скоростью от 12 до 20 метров в минуту, напрямую укладывая готовые компоненты для немедленной отправки на строительную площадку.
Стратегические последствия для EPC и металлообработчиков
Текущий объем строительства ЦОД и промышленных объектов выявил серьезные узкие места в традиционных закупках тяжелых систем кабельного менеджмента. Зависимость от внешних поставщиков специальных ширин лотков или толстостенных лестниц часто приводит к многомесячным срокам поставки, угрожая критическим датам подключения проектов.
Перенося производство внутрь предприятия с помощью автоматизированной технологии профилирования с быстрой переналадкой, региональные металлообработчики и крупные EPC-подрядчики получают полный контроль над цепочкой поставок. Они могут по требованию перерабатывать широко доступные стальные рулоны в высокомаржинальные компоненты инфраструктуры, полностью избегая объемных транспортных штрафов, связанных с морской перевозкой предварительно изготовленных пустых лотков.
THRONCH специализируется на проектировании и производстве полностью автоматизированных непрерывных линий профилирования для промышленного кабельного менеджмента. Наши тяжелые системы предназначены специально для толстолистовых конструкционных сталей и оснащены серворегулировкой ширины, высокотоннажными пробивными прессами и следящими ножницами без остановки. Чтобы рассмотреть планировки завода, конфигурации пробивных штампов и индивидуальные характеристики линии для предстоящих инфраструктурных проектов, свяжитесь с нашей инженерной группой по адресу amy@thronch.com.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.



