


2026 年第三季度,在中东、中亚和北美的综合公路扩建计划推动下,全球交通基础设施投资加速。与道路扩建同步,被动道路安全标准也在广泛更新。各地司法辖区日益严格地执行车辆防护标准,例如北美的 MASH TL-4/TL-5 和欧洲的 EN 1317 防护等级。这些标准要求部署更厚规格的公路护栏(W-beam 和 Thrie-beam 型材),从而对冷弯成型生产设备提出了严格的机械要求。
厚规格结构钢的成型挑战
标准公路护栏过去通常使用 2.5 mm 至 2.7 mm 的碳钢卷。现代高防护等级护栏经常需要连续加工 3.0 mm 至 4.2 mm 的结构钢带(如 Q355 或 S355JR 牌号),其屈服强度超过 355 MPa。成型这些厚截面型材会带来特定的机械难题:
- 高弯曲力矩与弹性回复:随着材料厚度增加,对永久变形的抗力呈指数级上升。如果模具设计中对回弹补偿不足,显著的弹性回复会导致纵向弯曲(侧弯和拱弯)以及横向截面变形。
- 多轴冲孔公差:护栏安装依赖于与垂直 I 型钢或 C 型立柱的精确模块化螺栓连接。即使材料流速很高,拼接长圆孔和立柱安装孔也必须保持严格的累积孔距公差(4.3 米长度范围内 ±1.0 mm)。
- 传动系统应力:使用厚钢卷成型深波纹 W-beam 和三波 Thrie-beam 截面需要持续高扭矩,这会导致标准悬臂式或链传动设备的齿轮齿面和轴承快速磨损。
关键设备结构与模具设计
为生产符合国际道路安全认证的重型防撞护栏,冷弯成型生产线需要采用以下工程配置:
首先,必须优先考虑结构刚性。坚固的设备架构采用独立铸铁牌坊或刚性双立柱框架,并通过专用独立减速齿轮箱和万向节传动轴连接。该布局可将驱动扭矩均匀分配到所有轧辊轴,消除旋转间隙,防止变形过程中出现边缘滑移。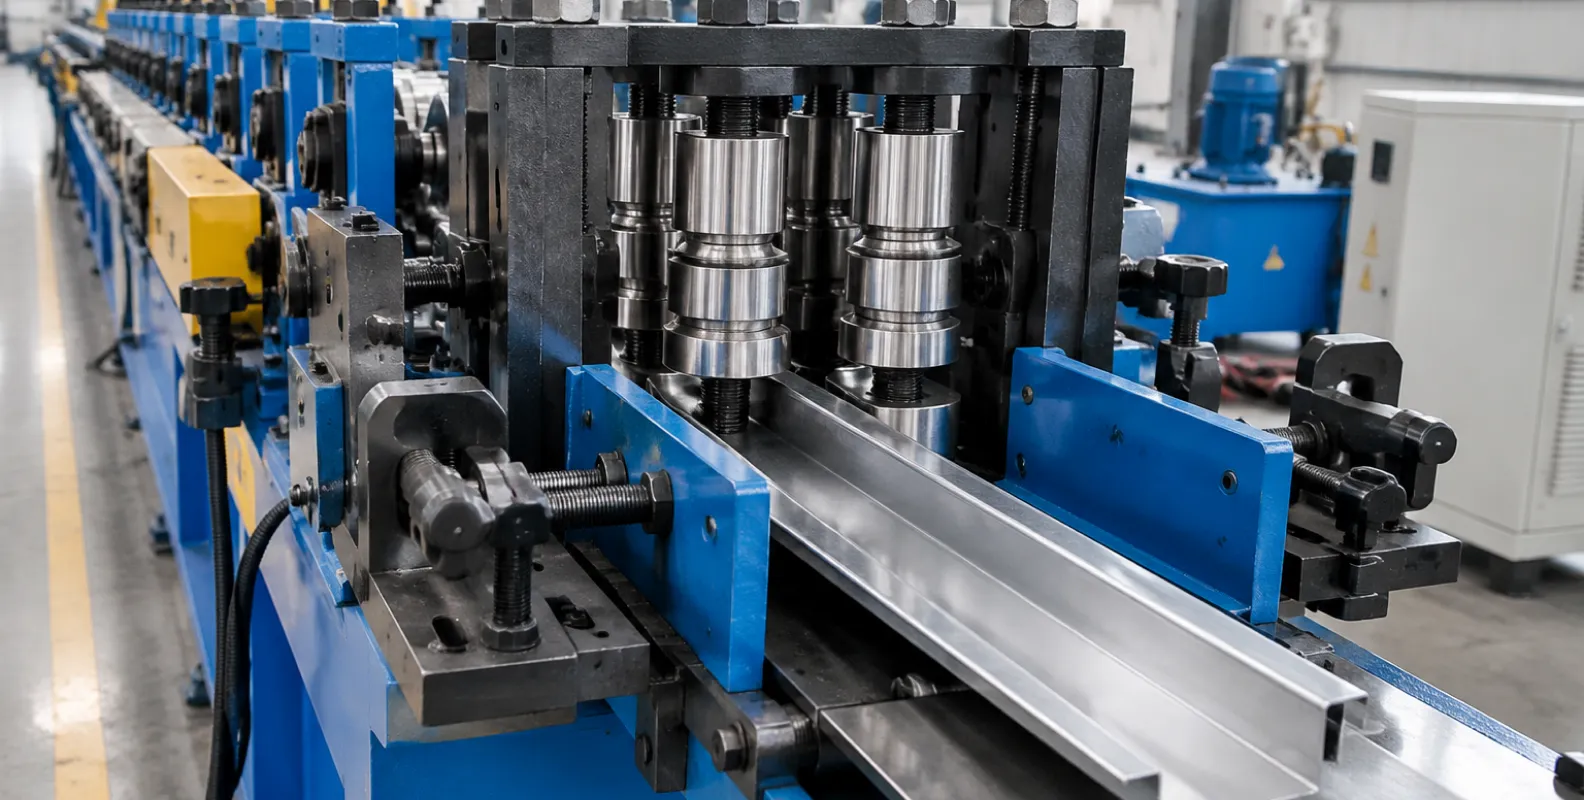
其次,必须优化渐进式变形分配。通过 18 至 22 个成型工位设计轧辊成形顺序,可确保材料逐步发生塑性变形。初始道次先形成外侧波谷,中间和精整道次再完成中央波峰。出口段集成带侧辊导向组件的垂直校准工位,以消除侧弯并稳定梁体平直度。
第三,必须在成型区之前部署高产能在线液压冲孔单元。这些液压压力机由高精度闭环伺服送料系统控制,可在钢带进行冷弯之前无变形地冲出安装长圆孔图案。
公路护栏制造解决方案
为满足现代公路工程的安全要求,设备必须具备高扭矩和稳定公差控制能力。通合机械(Tonghe Machinery,THRONCH)设计和制造用于双波(W-beam)护栏、三波(Thrie-beam)护栏、过渡板和防撞护栏立柱的完整冷弯成型生产线。通过成型顺序的有限元仿真、坚固的齿轮箱驱动辊架和同步液压切断单元,我们的设备为工业制造商提供履行全球大型公路安全合同所需的生产可靠性。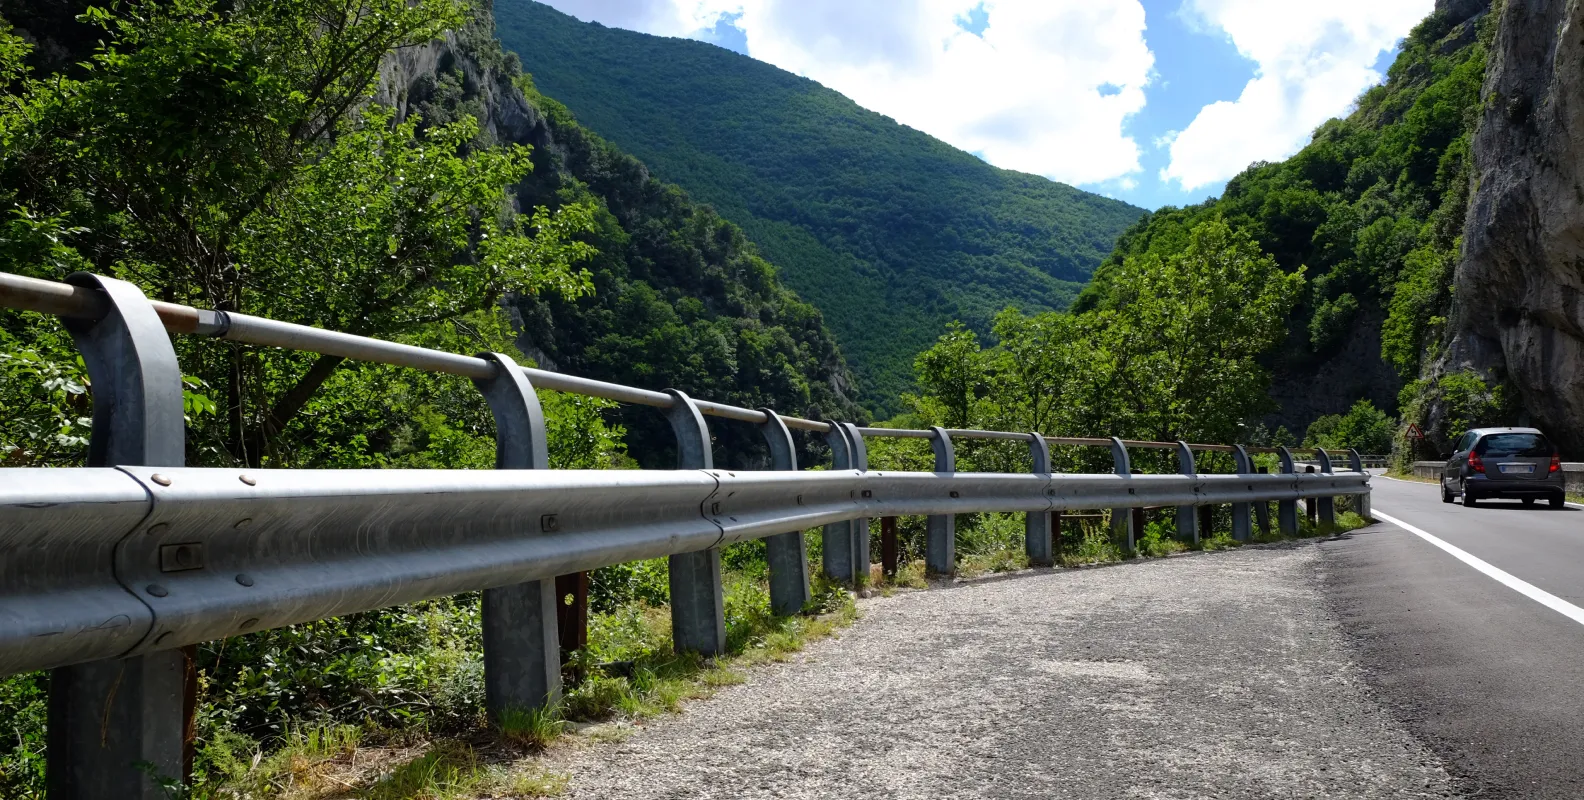
-

通合
冷弯成型机制造商
通合 是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。



