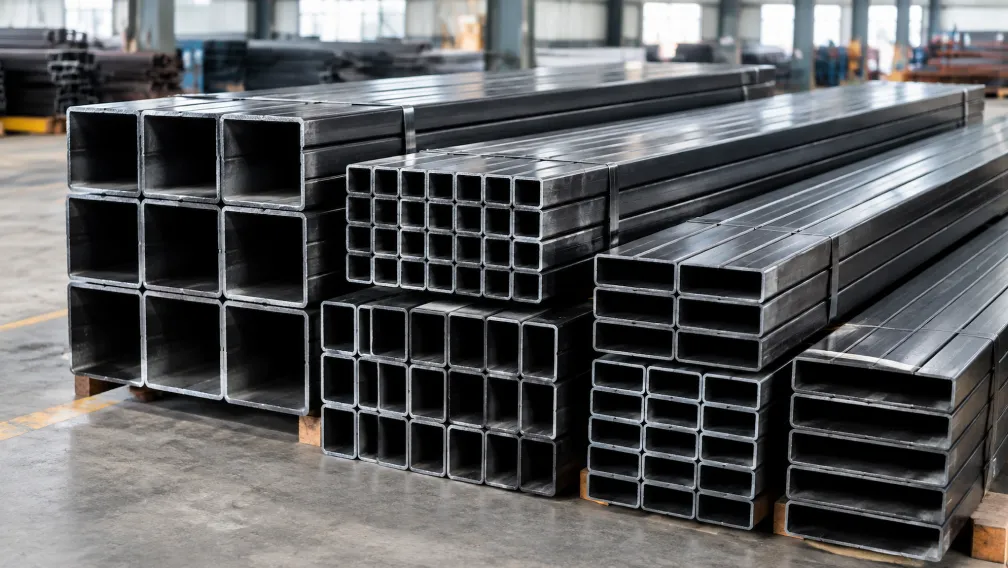
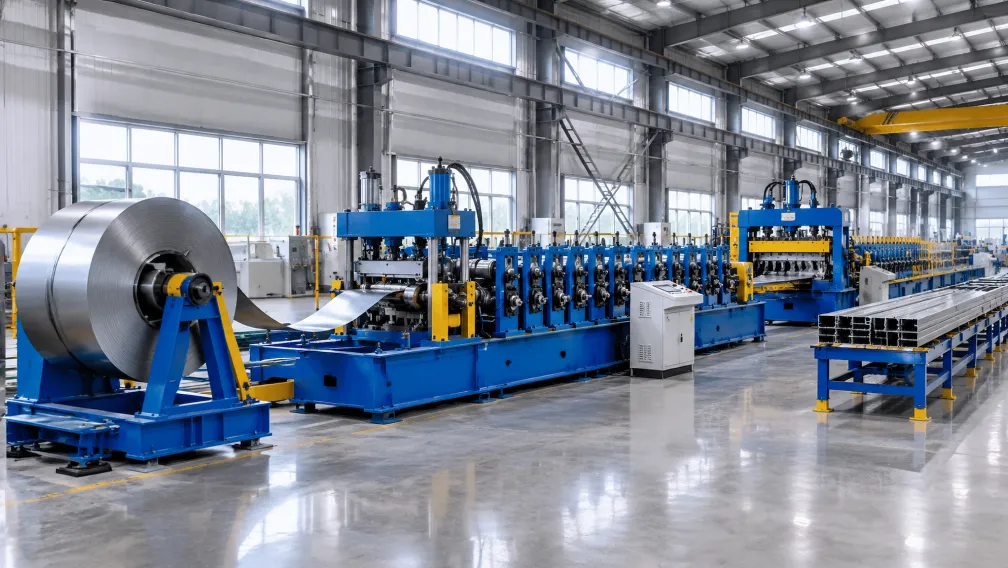
大跨度厂房框架需要笔直、精准的檩条进行长时间连续生产。定尺控制减少现场修切,框架上的安装因此更快。
配送中心采用大净跨和大面积屋面。搭接成连续跨的 Z 檩条用更少钢材承载屋面,一台设备即可覆盖整栋建筑的檩条规格表。
农用棚舍、储藏仓库和养殖建筑对成本敏感。定尺成型的镀锌 C 截面为承包商提供简单、耐用且成本可控的屋面结构。
超市、展厅和办公楼在一个项目中混用多种檩条规格。一键换型让生产商无需在规格间长时间停机即可承接这些订单。
C、Z、U 截面广泛用作光伏支架结构的导轨与支撑。大批量订单适合配备伺服冲孔和可选码垛的全自动产线。
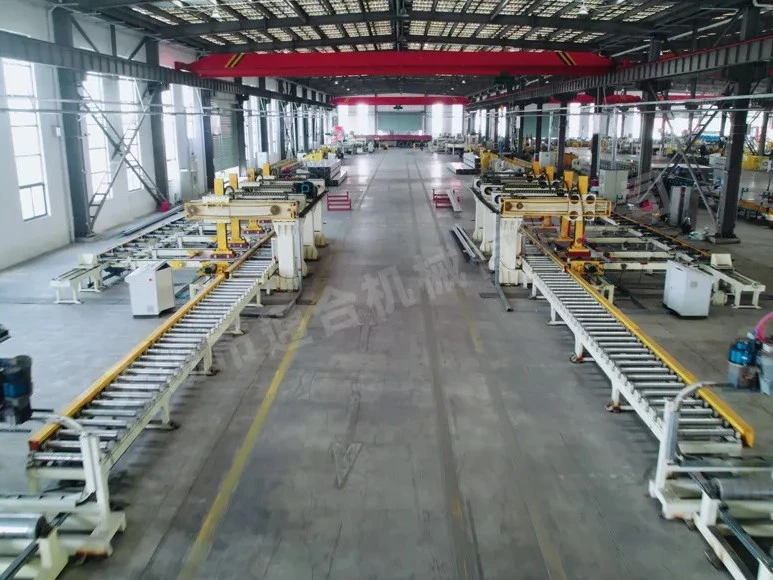
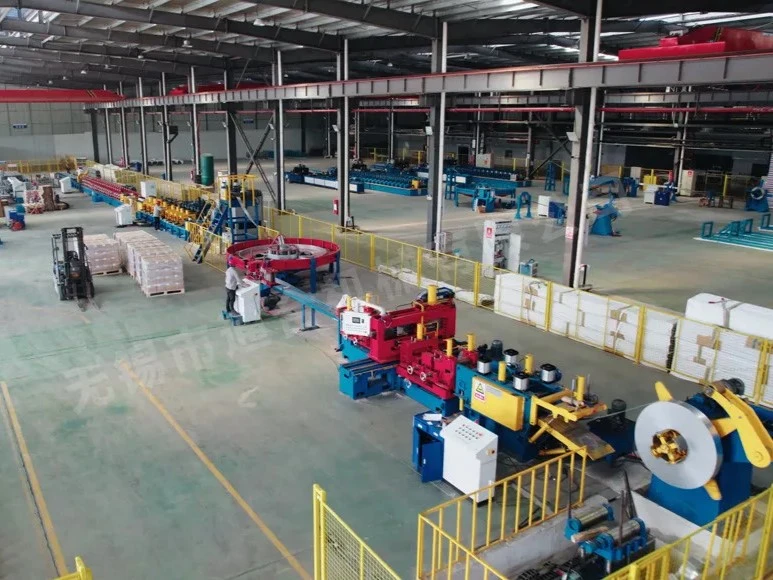
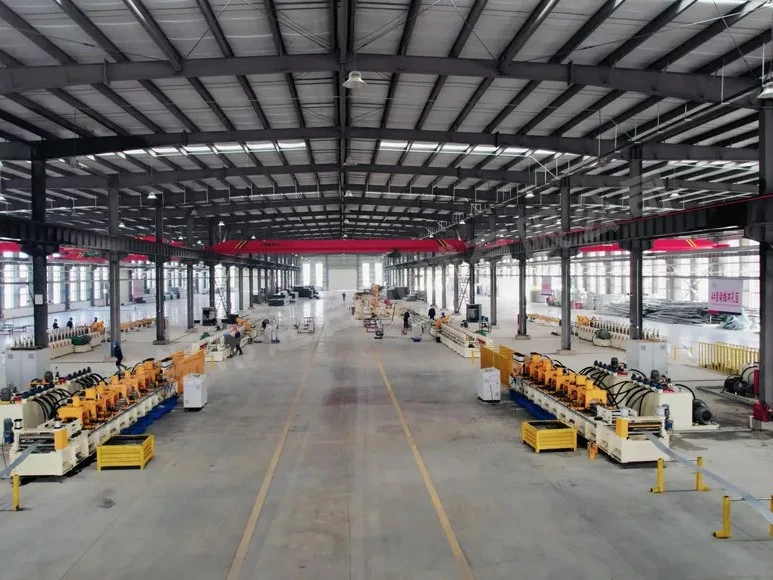
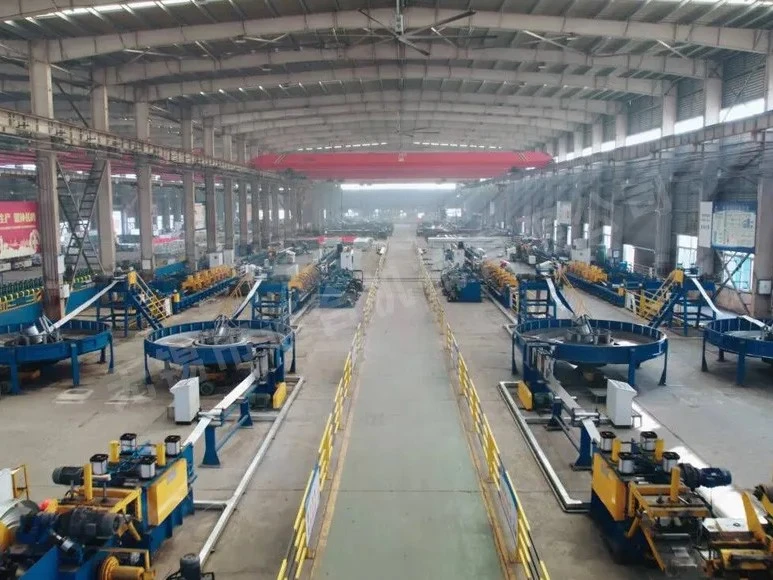
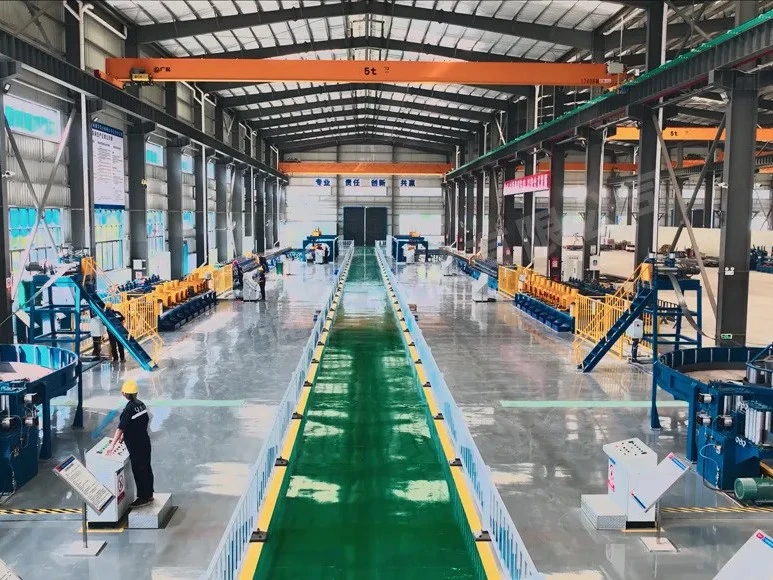
可以。一条产线覆盖 C、Z、U 三种截面。C 与 Z 型材之间的换型通过 PLC 自动完成,轧辊留在设备上。切换型材类型无需第二条产线或更换轧辊。同一产线生产的 U 型槽钢通常用作同一建筑中的檐口撑杆和洞口周边构件。
标准范围为 1.5-4.0 mm,取决于型号与配置。告知我们您的钢带厚度和材质牌号,我们将确认匹配的轧辊与机架规格。
规格在 PLC 触摸屏上一键切换。腹板高度、翼缘宽度和冲孔位置均保存为配方,重复订单无需重新设置即可开机。
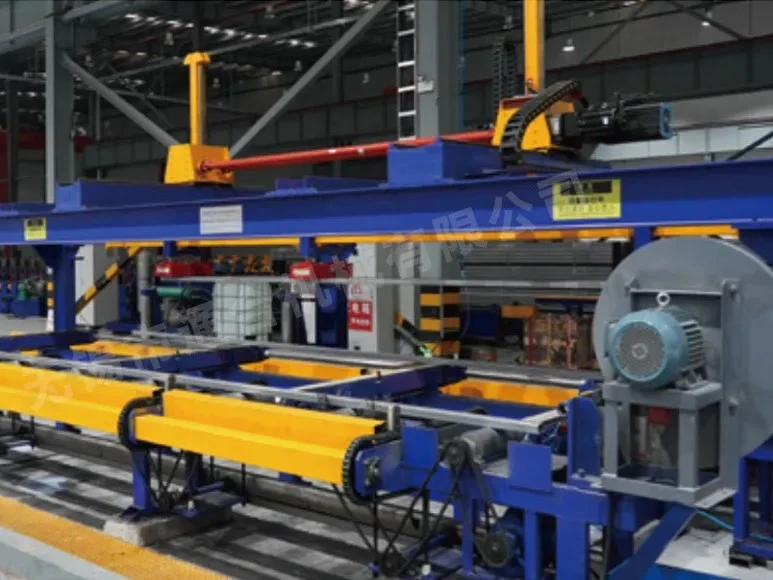
典型产线组合包括开卷机、矫平装置、伺服冲孔、辊压成型工位、液压切断和出料台。可选配自动码垛。最终配置按您的产品和产量要求确定。
截面尺寸按您的图纸定制。常见范围覆盖腹板宽度 80-300 mm 的檩条,卷边与翼缘尺寸在模具设计阶段确定。
请提供带尺寸和厚度的截面图纸、孔型、材质牌号,以及您的目标速度和电压。如果还没有图纸,我们可以推荐您所在市场的常用规格。
提供。我们派遣工程师进行现场安装、调试和操作工培训,交付后可提供远程视频支持。质保为主机十二个月、核心部件十八个月,质保期内免费提供备件。
各供应商的 CZ 檩条机看起来相似,但真正影响您生产的差异集中在几个具体环节。本指南梳理了对比报价前值得核查的要点。
钢结构项目通常同时需要 C 和 Z 檩条。C 截面在单跨上按简支构件工作,Z 截面在支座处搭接形成连续跨,在多跨框架上用钢更少。C/Z 一体机在同一辊组上生产两种型材,换型由 PLC 完成。两台独立设备意味着双倍占地、双倍操作工和第二套需要维护的模具。同一产线还可成型 U 型槽钢,用作钢结构建筑的檐口撑杆、边缘构件和洞口框架,一台设备即可覆盖项目的全部截面规格表。对多数檩条生产商而言,自动换型的单机产线是务实之选。
钢结构中的檩条钢带厚度通常为 1.5-4.0 mm,分镀锌和黑钢两种。请确认报价设备按您的实际厚度范围制造,因为机架刚性、轧辊直径和电机功率都由此决定。Cr12 工具钢机加工的轧辊在长期生产中保持型材精度,并能耐受镀锌表面的磨损。THRONCH CZ 产线的成型速度为 20-38 m/min,取决于型号和所产截面。
手动换型意味着手工调整轧辊和隔套,可能需要数小时且依赖操作工技能。一键换型的 C/Z 檩条机把每种规格保存为配方:腹板高度、翼缘宽度和冲孔位置全部切换到保存值。如果您的订单每周混排多种檩条规格,换型时间决定了班次中有多少时间用于生产而非调机。
檩条需要按建筑设计定位螺栓孔。伺服冲孔按您的孔型执行,与长度一起在 PLC 上设定,保证每件产品孔位准确。液压切断切口平整无变形。如果您高速生产或供应大型项目,自动码垛装置可消除线尾的人工堆垛瓶颈。
请准备带全部尺寸和厚度的截面图纸、孔型、材质牌号,以及目标速度和电压。有了这五项,Z 檩条滚压成型机或 CZ 一体机即可一次配置到位:辊压工位数、电机功率、冲孔装置和切断方式都由您的产品数据决定。如果您的项目采用地区标准截面,提供标准号,我们将据此匹配模具。
通合——位于中国无锡的源头工厂,专业打造各类定制化冷弯成型生产线,涵盖檩条、护栏、电缆桥架、槽钢及焊接管等产品。发送您的型材图纸,24小时内即可获取解决方案。
与我们的工程师交流