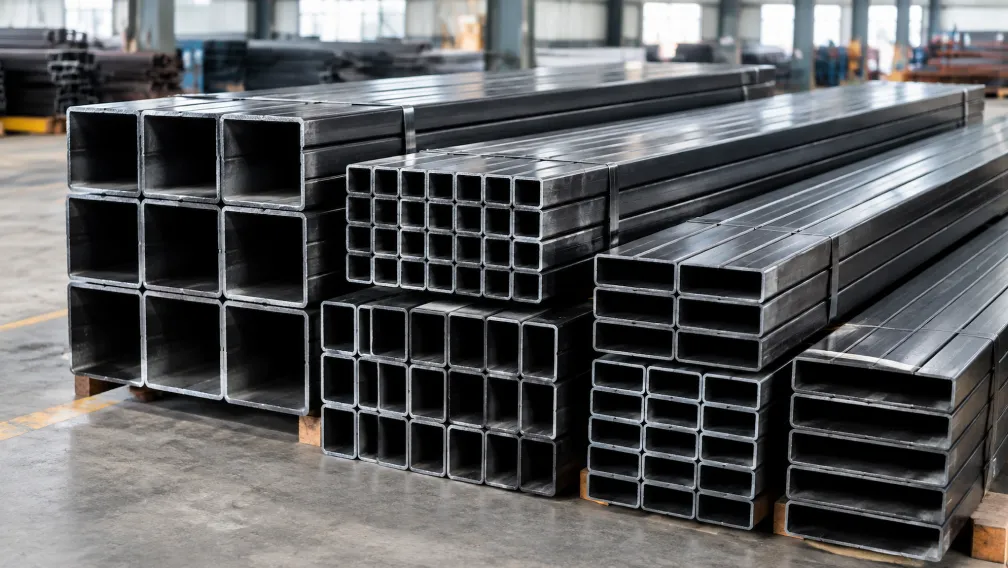
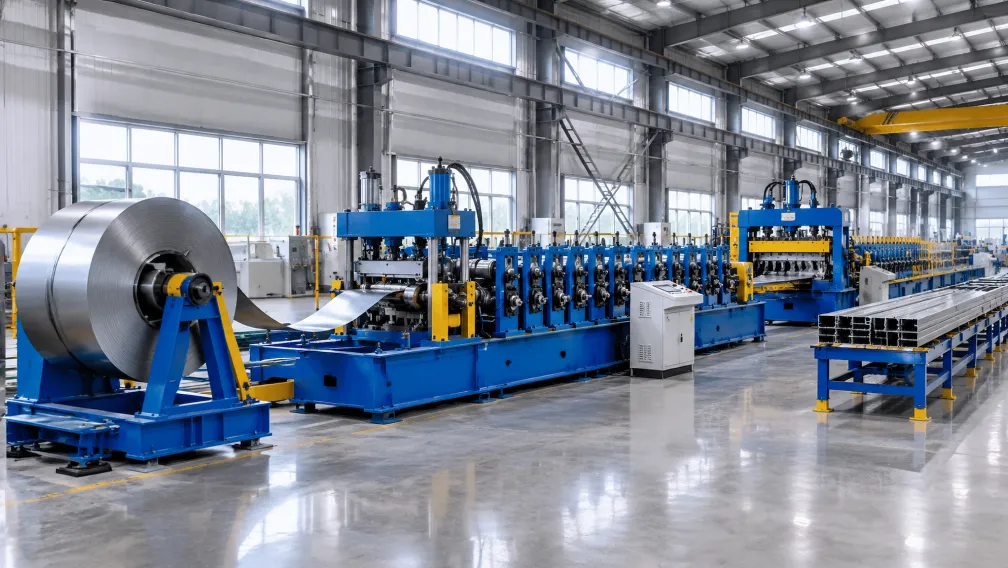
全自动生产线适合以卷材为原料的等截面金属型材大批量生产。屋面板、楼承板、支架、踏板和光伏支架型材都运行在同一流程上:卷材进,成品出。告诉我们您的产品组合和目标产量,我们将围绕它配置生产线。
光伏支架结构大批量、重复性地消耗导轨和立柱。带配方控制的全自动生产线保持长周期运行的一致性,自动堆垛机省去了末端的人工包装。
屋面和墙面板是直接由卷材生产的等截面型材。每分钟二十至三十五米的连续成型满足建筑项目的需求产量。
楼承板型材在多层钢结构建筑中承载混凝土楼板。齿轮箱传动确保每张板全长的深肋成型精确。
抗震支撑和管廊支架使用大批量的小型截面。伺服冲孔在成型前将连接孔加工到位,零件到货即可安装。
脚手架和走道用钢踏板需要防滑花纹和一致的宽度。冲孔、成型和切断一次完成,可直接打捆。

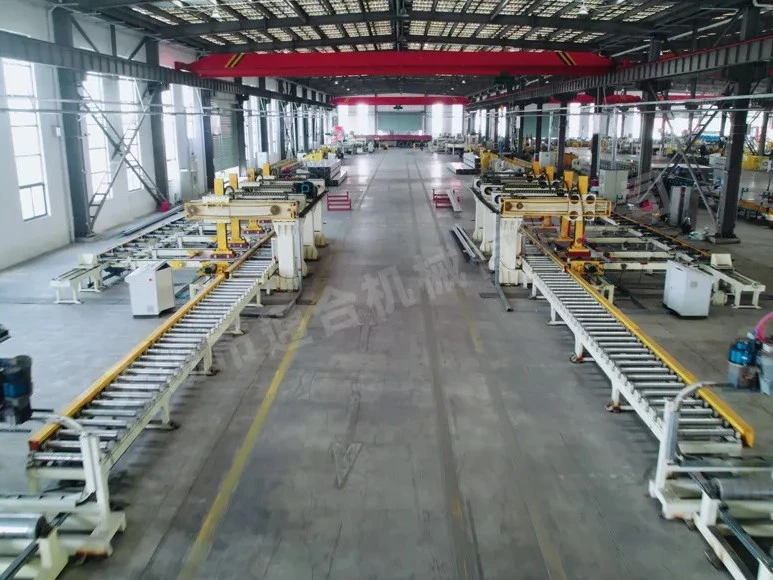
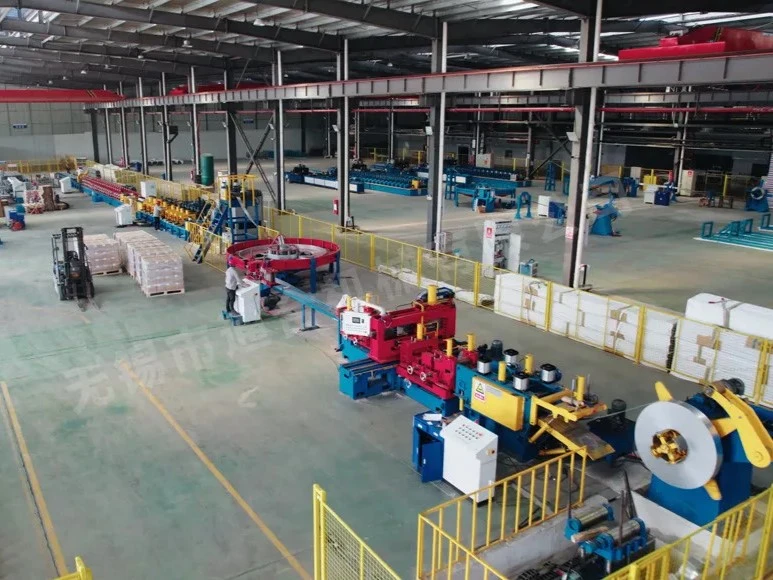
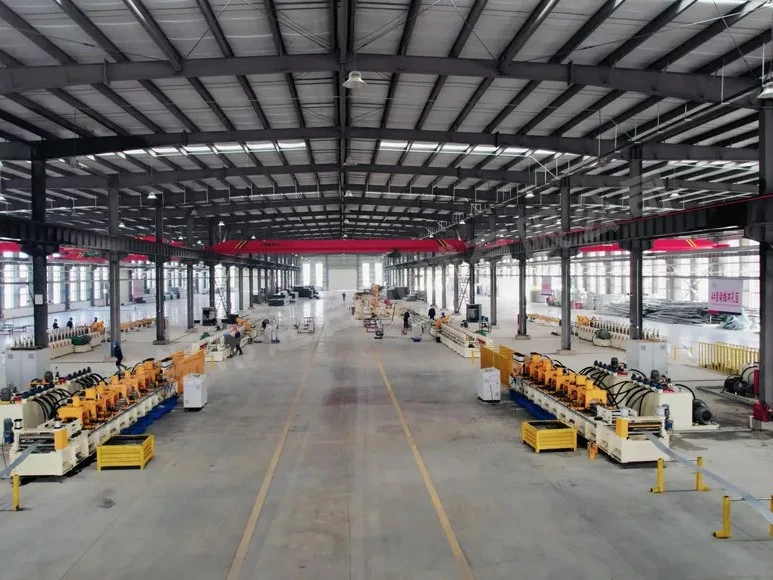
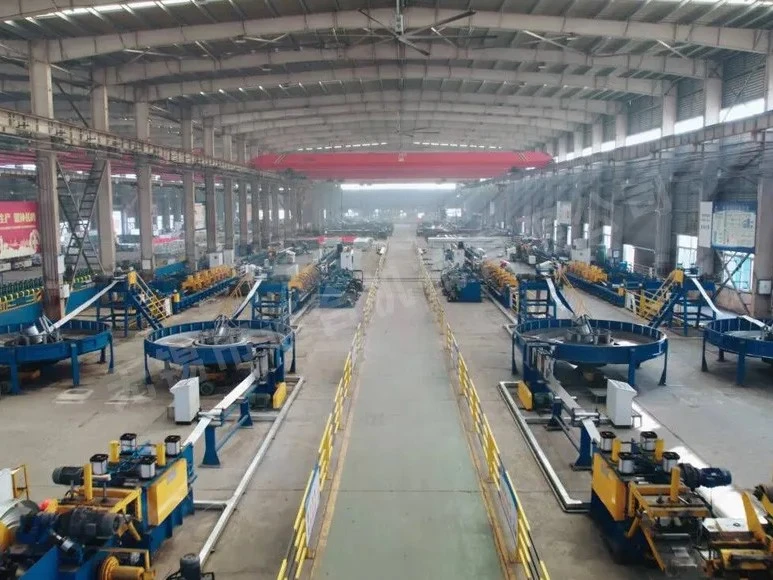
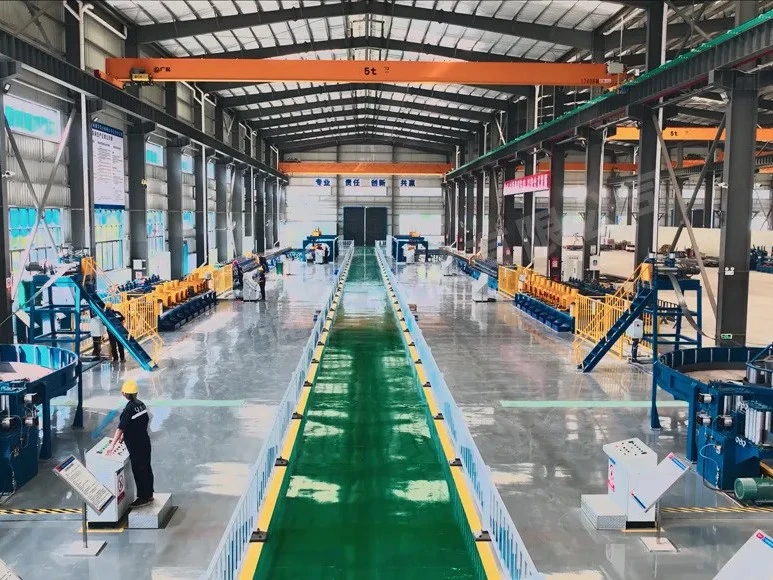
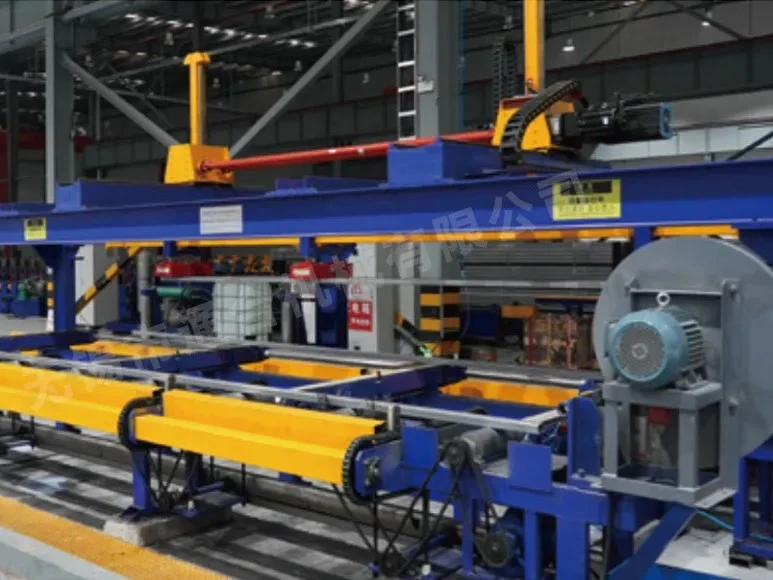
从开卷到堆垛的完整流程:开卷、校平、伺服送料、冲孔、辊压成型、液压切断和自动堆垛。生产线连续运行,一名操作员监控即可,工序间的人工搬运被消除。
以卷材为原料的等截面金属型材:屋面和墙面板、楼承板、檩条、光伏支架型材、抗震与管廊支架、建筑踏板及类似截面。辊压模具按产品图纸设计。
标准生产线的运行速度为每分钟二十至三十五米,取决于型材、厚度和冲孔要求。大产量产品可选高速配置。
可以。成型机架(复杂截面最多十八组)以及冲孔单元、切断方式和堆垛方法均按客户产品配置。发送您的截面图纸和产量目标,我们将提出配置方案。
产品在 PLC 触摸屏上保存为配方。调出配方即可一步重置长度、孔位图和批次数量,典型换型需要三到五分钟。
镀锌钢、冷轧钢和铝卷是标准选项。带钢厚度和屈服强度在模具设计时确认,确保机架和轧辊组与您的材料匹配。
提供。我们的工程师前往您的现场进行安装、调试和操作培训,交付后继续提供远程视频指导。主机保修十二个月,核心部件保修十八个月,此期间备件免费。
“自动冷弯成型机”一词涵盖从单个电动成型机架到无需人工搬运即可运行的完整生产线的所有形态。本指南说明全自动化实际包含的内容,以便您在同一基础上比较报价。
完整的冷弯成型机生产线从开卷机开始(手动或液压),用于承载卷材。带钢通过校平装置消除卷取应力,然后伺服送料机将其定位到冲孔单元,孔位和缺口按您的图纸加工。成型机架将带钢弯曲成最终型材,液压切断装置将其定尺切断,自动堆垛机收集成品。在全自动生产线上,这些步骤作为一条连续流程运行,一名操作员监控整条生产线,而不需要在设备之间搬运材料。
全自动生产线在以卷材大批量生产的等截面型材上发挥价值:屋面和墙面板、楼承板、檩条、光伏支架型材、抗震与管廊支架、建筑踏板及类似截面。以这种方式建造的金属板冷弯成型机在长周期运行中保持尺寸稳定。如果您的订单频繁更换产品,PLC 上的配方控制可将换型缩短到几分钟,即使产品计划混杂,生产线也能保持高效。
不存在通用配置。成型机架数量取决于截面的复杂程度,深槽或多弯型材最多十八组机架。冲孔单元遵循您的孔位图,切断方式遵循您的厚度和精度要求,堆垛方式遵循产品长度和重量。齿轮箱传动保持所有机架的成型力和速度稳定。不看您的截面图纸就报价的供应商,是在对所有这些进行猜测。
标准生产线的运行速度为每分钟二十至三十五米。每班实际产量不仅取决于标称速度:冲孔密度会降低送料速度,频繁换产会增加换型时间。规划产能时,请根据您的实际产品组合和批量计算,并询问在您厚度下的生产线速度,而不是样本上的最大值。
五项资料可让制造商一次性正确配置冷弯成型生产线:带全部尺寸的截面图、带钢厚度和材料牌号、孔位图、目标产量以及工厂电压。掌握这些后,机架数量、电机功率、冲孔单元和堆垛机都可以无需假设地确定。
通合——位于中国无锡的源头工厂,专业打造各类定制化冷弯成型生产线,涵盖檩条、护栏、电缆桥架、槽钢及焊接管等产品。发送您的型材图纸,24小时内即可获取解决方案。
与我们的工程师交流