


进入2026年第四季度,全球电气基础设施建设正在经历结构性转变。受先进人工智能计算需求推动的超大规模数据中心呈指数级增长,加上电动汽车超级工厂的快速部署,已经彻底改变工业电缆管理系统的采购格局。电气 EPC(工程、采购和施工)承包商正在放弃轻型商用电缆布线,转向重型、高容量钢制电缆桥架和电缆梯架。这些设施需要敷设数千根粗大的高压电力馈线和敏感的光纤主干,因此需要能够承受极高载荷、满足严格散热要求并符合严格抗震规范的支撑结构。
对于钢铁加工商和电气部件制造商而言,这一转变带来了利润丰厚但技术要求极高的市场。生产工业级电缆管理系统,需要将高屈服强度钢卷高速加工成复杂且密集冲孔的型材。本行业简报将分析推动2026年末电缆桥架市场的技术标准,并详细介绍满足这些关键基础设施部件激增需求所需的连续冷弯成型机械。
工程标准与载荷等级
电缆桥架和电缆梯架的制造受国际机电标准严格规范。在北美,NEMA VE 1 规定了金属电缆桥架系统的权威要求,包括载荷/跨距等级(如 8A、12C 或 20C),用于定义特定支撑跨距内的安全工作载荷。在国际市场,IEC 61537 规定了电气安装用电缆桥架系统和电缆梯架系统的要求与测试。
根据这些规范,重型电缆桥架不仅必须承载铜缆巨大的静载自重,还必须承受电缆牵引过程中的动态载荷,以及户外石化装置中的风、冰等环境应力。挠度受到严格限制;典型工程规范将满载桥架的纵向挠度限制为跨距的 1/200。要实现如此高的刚度重量比,需要将钢带冷弯成带回折翼缘的深 C 型或 Z 型侧边,以显著增加截面惯性矩。
冶金要求与热管理
工业电缆桥架通常采用 Q235B 或 Q345B 等低碳结构钢辊压成型,并在制造后进行热浸镀锌(HDG),以确保所有冲孔边缘都覆盖连续锌层。对于室内数据中心应用,也大量使用预镀锌钢卷(DX51D+Z275 或先进的锌铝镁合金),以消除制造后镀锌的瓶颈。
现代数据中心电缆桥架的核心特性是热管理能力。大电流电力电缆会产生大量热量。为防止电缆降额(即因热量积聚导致载流能力下降),钢制桥架必须促进最大空气流通。这需要在桥架底部冲压密集的通风孔矩阵,通常形成30%至40%的开孔率。从高屈服强度钢卷中冲出如此大量的材料,在带钢进入辊压成型机之前就会带来严峻的机械挑战。
冲孔瓶颈:重型伺服冲压
在连续电缆管理生产线中,冲孔站是关键工序。由于通风孔图案密集且钢材厚度较大(1.5 mm至3.0 mm),需要巨大的冲压力。制造商会部署300至500吨机械龙门冲床,或配备多排级进模的高速液压冲孔站。
伺服送料机的精度至关重要。它必须以每次送料±0.15 mm的节距公差推进重型钢带。如果节距出现偏差,预冲孔槽将与辊压成型机后续弯曲半径错位,导致腹板变形,并损害最终桥架的结构完整性。此外,冲孔预镀锌钢需要高度抛光、经深冷处理的 Cr12MoV 或 D2 工具钢冲头,以防止锌粘附——即熔融锌附着在模具上,产生毛刺并加速冲头磨损。
电缆桥架的辊压成型机械
冲孔完成后,带钢进入电缆桥架辊压成型机。标准实底或冲孔槽式桥架具有宽而平坦的腹板,以及向内折弯形成安全圆边的垂直侧边。成型主机通常由18至24个辊压机架组成,以渐进方式完成这些90度深弯和回折唇边,同时避免拉伸预冲孔腹板。
制造商面临的核心挑战是产品规格变化。单个数据中心项目需要宽度从100 mm的分支回路桥架到900 mm的主配电桥架。过去,更改辊压成型机宽度意味着手动拆除外侧机架并更换数十个沉重钢隔套,这一过程可能需要长达六小时的停机时间。
2026年末的行业标准要求自动化灵活性。现代高端冲孔电缆桥架辊压成型机采用双列悬臂(双侧)机架。成型主机的一侧固定,而整个另一侧通过伺服电机和滚珠丝杠驱动,在高精度直线导轨上横向移动。操作员只需在 PLC 触摸屏上输入目标桥架宽度,设备便可在两分钟内自动调整辊压道次宽度。这种快速换型能力使加工商能够执行准时制(JIT)生产批次,消除过量成品库存。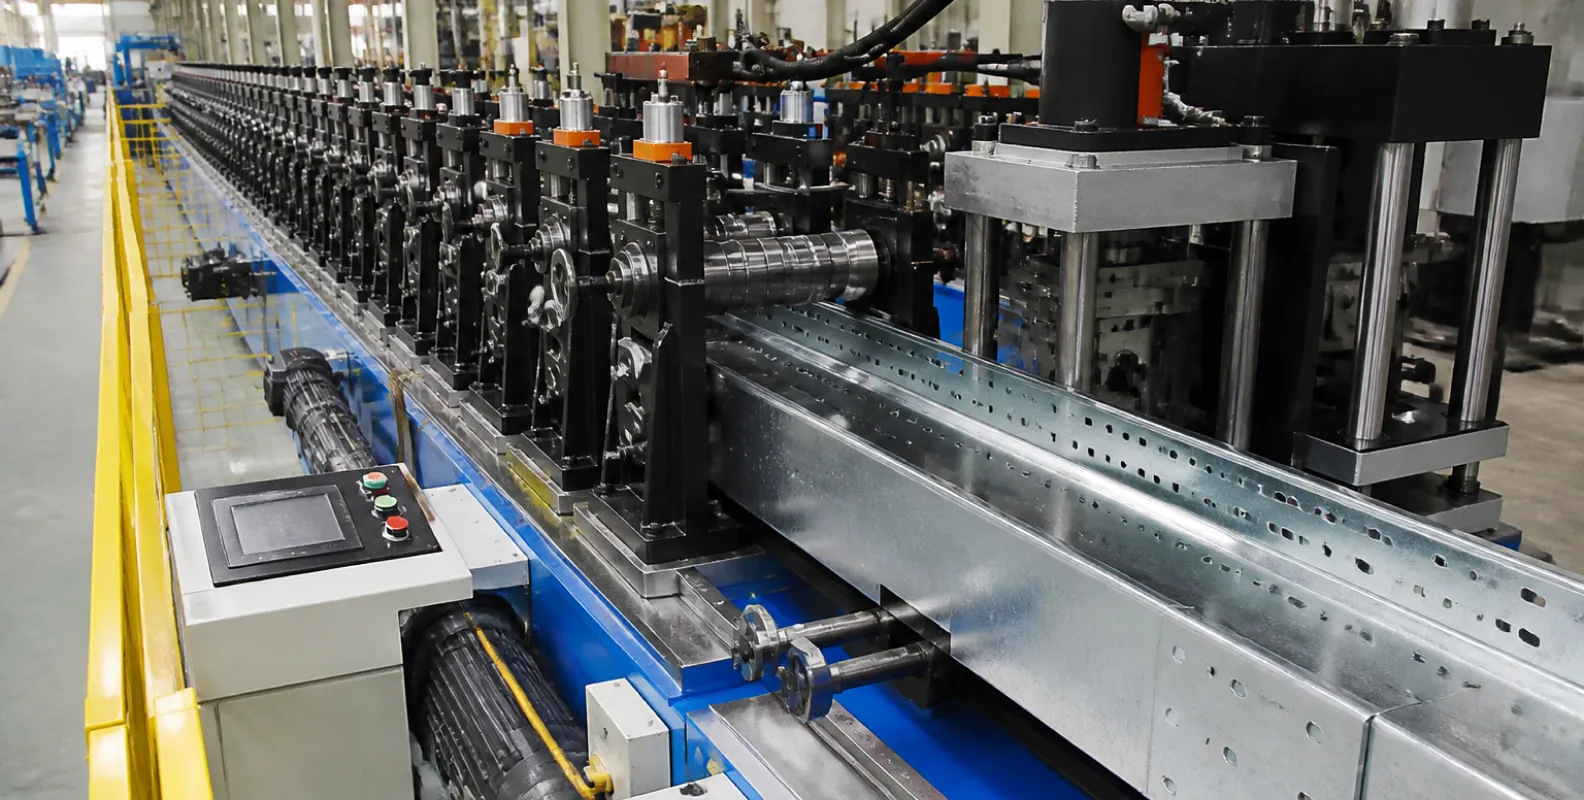
电缆梯架生产:横档与侧边工程
冲孔桥架用于普通配电,而最重的馈线主干则通过电缆梯架敷设。电缆梯架可提供最大空气流通量和更优异的跨距能力(通常可在支撑之间跨越6米)。梯架由两个独立侧边和横向横档连接而成。
与槽式桥架相比,梯架生产需要完全不同的机械结构。侧边是在专用辊压成型线上生产的深截面 C 型槽钢。同时,横档(通常为带槽 C 型或管状截面)在另一条生产线上制造。关键工序是装配。
要高效集成这些部件,需要自动化装配单元,通常直接集成在电缆梯架辊压成型机的下游。横档插入预冲孔侧边并永久固定。传统制造依赖人工 MIG 焊接,这种方式会因热输入使钢材变形并破坏预镀锌层;而2026年的现代化工厂采用自动化 TOX 压铆连接技术。压铆通过极高的局部机械压力使横档和侧边互锁,无需热量或耗材,可保留锌层,并提供高度抗振动和抗疲劳的连接。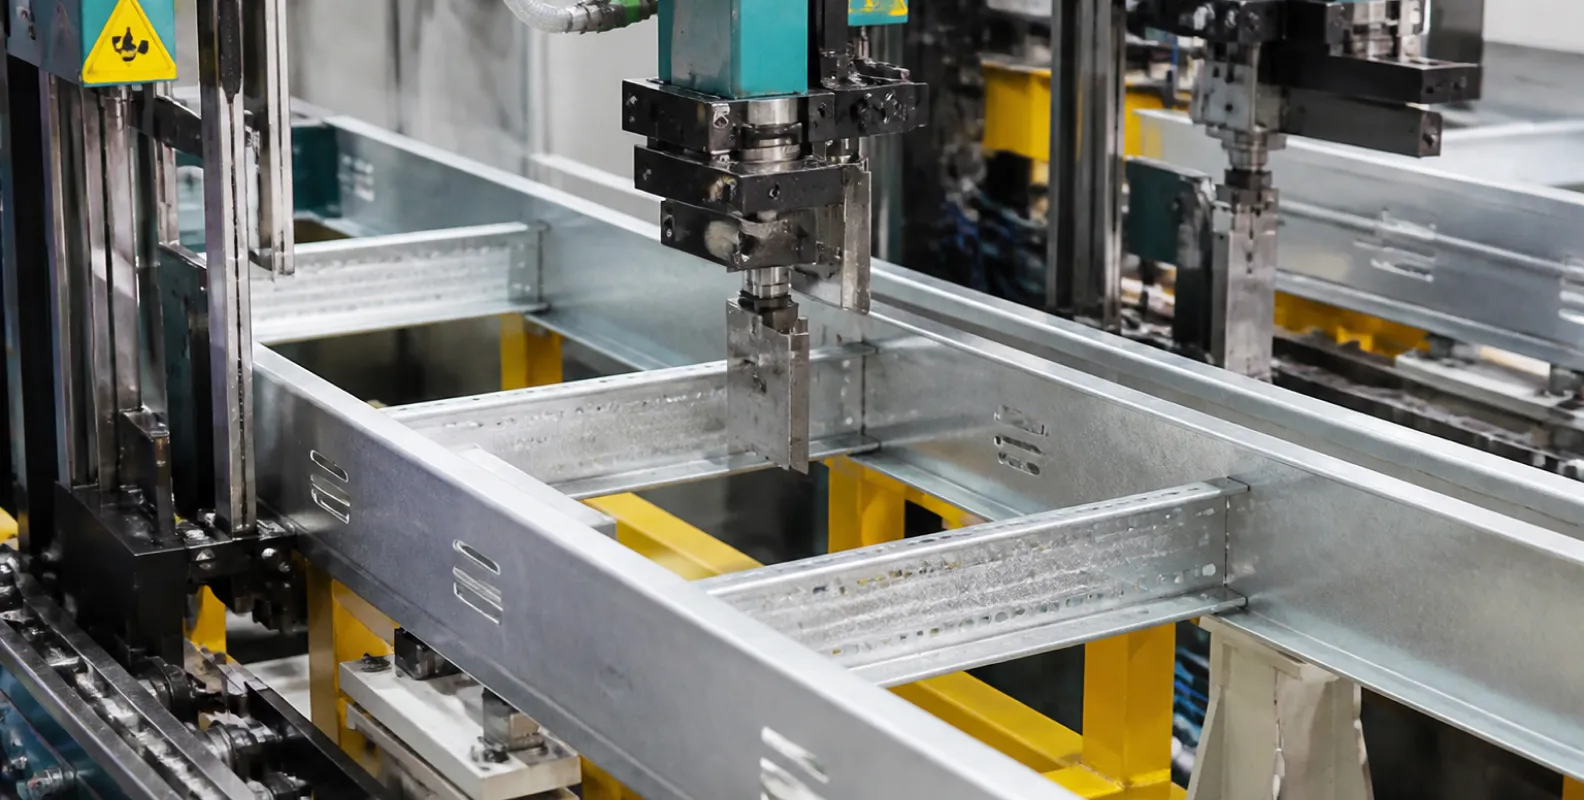
液压跟踪剪与生产线控制
桥架和梯架辊压成型线都必须采用不停机切割技术,才能保持商业可行性。停止重型带钢进行切割会向传动系统引入严重冲击载荷,并在停止点造成型材变形。因此,这些生产线采用液压飞剪跟踪剪。切割小车通过伺服电机加速,与移动型材的精确速度同步。速度匹配后,定制截面切割模具可干净地切断复杂截面,而不会压坏垂直翼缘。生产线以每分钟12至20米的速度连续运行,并直接堆垛成品部件,以便立即发往施工现场。
EPC 与加工商的战略意义
当前数据中心和工业建设的规模,已经暴露传统重型电缆管理系统采购中的严重瓶颈。依赖外部供应商提供特殊桥架宽度或厚规格梯架,往往会导致数月的交期,威胁项目关键送电节点。
通过采用自动化、快速换型的辊压成型技术实现内部生产,区域钢铁加工商和大型 EPC 可以完全掌控供应链。他们可以按需将广泛可得的原钢卷加工成高利润基础设施部件,完全规避跨洋运输预制空桥架所产生的体积运输成本。
THRONCH 专注于工业电缆管理用全自动连续辊压成型生产线的工程设计与制造。我们的重型系统专为厚规格结构钢设计,配备伺服宽度调整、高吨位冲孔压力机和不停机跟踪剪。如需针对即将开展的基础设施项目审查工厂布局、冲孔模具配置和定制化生产线规格,请通过 amy@thronch.com 联系我们的工程团队。
-

通合
冷弯成型机制造商
通合 是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。



