


冷弯成型机是一条自动化生产线,在室温下把卷状金属带弯成截面恒定的型材。钢带通过一系列成对轧辊,每对轧辊只增加最终形状的一小部分。经过最后一个机架后,平整钢带已经成为成品型材:檩条、护栏梁、电缆桥架、支吊架槽钢或管材。该工艺连续运行,因此一条生产线可以高速生产长件且废料很少。本指南说明设备如何工作、生产线包含哪些部件、能生产哪些产品,以及何时冷弯成型适合某个项目。
冷弯成型机如何工作
工作原理是渐进弯曲。一卷钢或铝装在开卷机上,经矫平机矫直后送入成型主机。主机内部一排安装 12 到 24 个轧辊机架。每个机架装有一对带轮廓的轧辊,只把钢带弯曲几度。变形由所有机架分担,因此材料从不在某一点过载。裂纹和镀层损伤得以避免,成品型材在全长上保持严格公差。
“冷”表示金属在不加热的情况下成型。钢带在整个过程中远低于再结晶温度。这带来三个实际结果:第一,表面没有氧化皮;第二,镀锌、ZAM 和彩涂等预镀层材料在弯曲后保持镀层完整;第三,弯曲会使钢材轻微加工硬化,从而提高型材角部强度。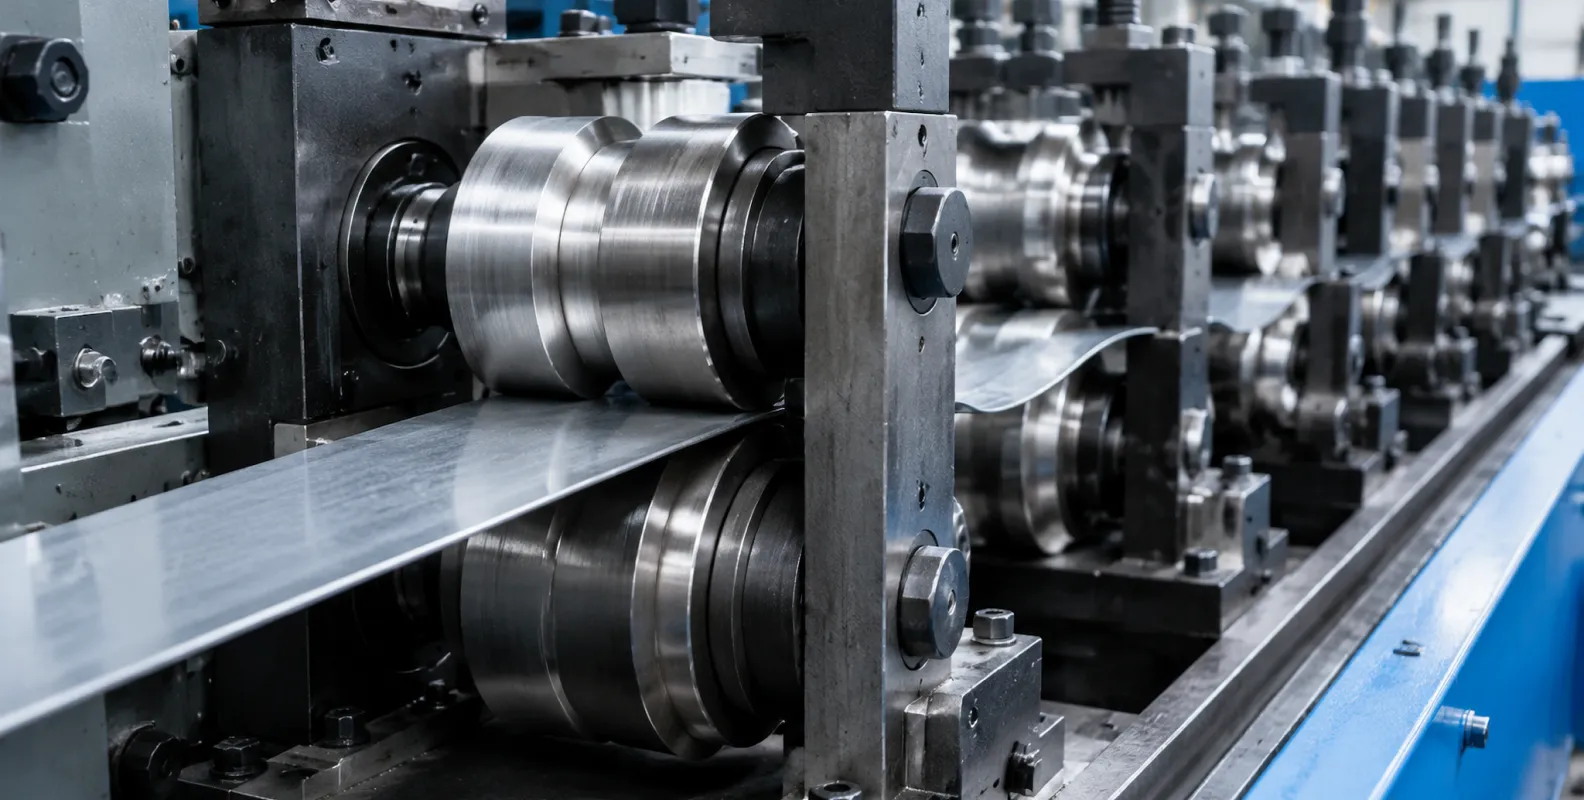
辊压成型生产线的主要组成部分
完整生产线不只是成型主机。标准配置包括以下单元:
- 开卷机:承载卷料并在受控张力下放带。
- 矫平机:消除卷取弯曲和横向翘曲,使钢带平整进入主机。
- 冲孔单元:在成型前或成型后冲孔、开槽或冲缺口。伺服控制单元在全线速度下保持孔位准确。
- 辊压成型主机:生产线的核心。由 GCr15 轴承钢或 Cr12 工具钢加工的轧辊安装在传动轴上,逐架为钢带塑形。
- 切断单元:飞锯或液压剪在不停机的情况下把运动中的型材定尺切断。
- 出料台和堆垛机:支撑并收集成品件。
- PLC 控制系统:通过触摸屏设定长度、批量、速度和冲孔程序。
许多生产线还增加在线工序,例如压花、弯弧、标志压印,或用于制管的高频焊接。一次完成这些步骤可取消二次搬运,并保证每件产品一致。
冷弯成型与其他金属成形工艺
采购方常把冷弯成型与折弯、冲压、挤压和热轧比较。五种工艺都属于塑性成形,但各自占据不同的市场位置。
| 工艺 | 工作方式 | 最适合 | 主要限制 |
|---|---|---|---|
| 冷弯成型 | 卷料钢带在室温下通过轧辊模具逐步弯曲 | 大批量等截面长型材 | 模具成本和换型时间;仅限等截面 |
| 折弯 | 折弯机每次冲程折弯一次板材 | 短件、小批量、灵活的加工车间工作 | 每小时产量低;长度受机床台面限制 |
| 冲压 | 模具在一次压力机冲程中使板材成形或切断 | 超大批量的小型复杂零件 | 模具昂贵;零件尺寸有限;长型材不可行 |
| 挤压 | 加热坯料被推过模具孔口 | 复杂闭口截面的铝型材 | 主要限于软金属;用于钢材不经济 |
| 热轧 | 钢坯加热到 1000 度以上并轧制成形 | 工字钢和槽钢等重型标准截面 | 仅限标准截面;公差较松且有氧化皮 |
经验规则很简单。薄板、等截面、长件和大批量指向冷弯成型;小批量和变化截面指向折弯机;小型复杂件指向冲压;复杂铝型材指向挤压;重型标准结构钢来自热轧。冷弯成型占据的是真正需要大批量轻型规格型材的位置,而这正是钢结构、光伏和基础设施市场增长的方向。
辊压成型生产线能生产哪些产品
辊压成型型材几乎出现在每个钢结构和工业厂房中。最常见的产品系列包括:
- C 型和 Z 型檩条,用于钢建筑屋面与墙面支撑。
- 两波和三波护栏梁,用于公路和桥梁。
- 电缆桥架、线槽和电缆梯架,用于电气安装。
- 支吊架槽钢和光伏支架型材,用于管道支撑和光伏结构。
- 焊接圆管、方管和矩形管,用于结构和机械用途。
- 货架立柱、门框、脚手架踏板和其他建筑型材。
什么是檩条?
檩条是屋面结构中的次要承重构件,是横向铺设在建筑主框架上的长梁。它承载屋面板,并把屋面、雪和风荷载传给主体结构。墙梁在侧墙上承担同样作用。一个仓库可能需要一两千米的同规格檩条,因此檩条天然适合冷弯成型。
檩条机上的 CZ 是什么意思?
C 和 Z 描述檩条的截面形状。C 型檩条像字母 C,适合简支单跨安装;Z 型檩条像字母 Z,可在支座处搭接,从而形成承载力更好的连续跨。CZ 檩条冷弯成型机通过调整或更换轧辊,在一条线上生产两种截面。钢结构承包商通常在同一项目中同时需要两种形状,因此二合一 CZ 设计已成为行业标准配置。
材料和厚度范围
冷弯成型可加工大多数延展性板带金属。常见选择包括 Q235、Q355 等普通碳钢,护栏和结构件用 S355MC、Q700 等高强度牌号,防腐用热镀锌和 ZAM 镀层钢带,可见建筑部件用彩涂钢带,以及特殊用途的不锈钢和铝。厚度通常在 0.3 毫米到 6 毫米之间。轻型吊顶和龙骨型材处于薄端;檩条和支吊架槽钢通常为 1.5 毫米到 3 毫米;护栏梁使用 2.0 毫米到 4.5 毫米钢带。
这里有一个重要选购点:设备按材料屈服强度和厚度定型,仅凭型材名称无法判断机器规格。为 4.5 毫米高强度护栏钢带设计的生产线,需要比 1.5 毫米檩条生产线更重的轴、更大的轧辊直径和更大的成型功率。询价时,请说明计划生产的完整牌号和厚度范围。
何时适合选择冷弯成型
当订单结构与工艺匹配时,冷弯成型能收回成本。以下情况最适合该工艺:
- 产品沿长度方向截面恒定;
- 零件很长,或由一种型材切成许多不同长度;
- 年产量足以摊薄模具成本;
- 公差和表面质量很重要,例如零件在成型前已镀锌或彩涂;
- 需要孔、槽或缺口,并能在线冲制。
冷弯成型废料通常保持在 1% 到 3%,同一套轧辊可在数百万米钢带上保持尺寸。对于小批量、变化截面或短而复杂的零件,折弯机或冲床通常更经济。诚信供应商会在您投入模具前说明产品更适合哪条工艺路线。
购买前如何确定辊压成型生产线规格
清晰的规格书能缩短设计阶段,并避免验收争议。询价前请准备以下内容:
- 带完整尺寸和公差的型材图纸。
- 材料牌号和完整厚度范围。
- 以米/分钟或件/班计的目标产量。
- 孔型及其相对型材端部的位置。
- 切断长度范围和长度公差。
- 自动化水平,从人工上料到带伺服冲孔、自动堆垛和包装的完整自动冷弯成型机。
- 可用厂房长度、供电和起重能力。
这些要点确定后,制造商几天内即可确认机架数量、轴径、电机功率和生产线布置,并提供匹配您产品的生产线方案,而不是通用设备。
与辊压成型生产线制造商合作
THRONCH 设计并制造用于檩条、护栏、电缆桥架、支吊架槽钢、焊管、货架、门框和脚手架踏板的冷弯成型生产线。把型材图纸和产量目标发给我们,工程师会回复包含布置图和技术数据的生产线方案。标准配置 30 到 45 天完成,每条生产线出厂前都用真实材料通过 48 小时试运行。请通过 amy@thronch.com 联系我们讨论项目。
-

通合
冷弯成型机制造商
通合 是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。



