ERW 焊管生产线生产什么
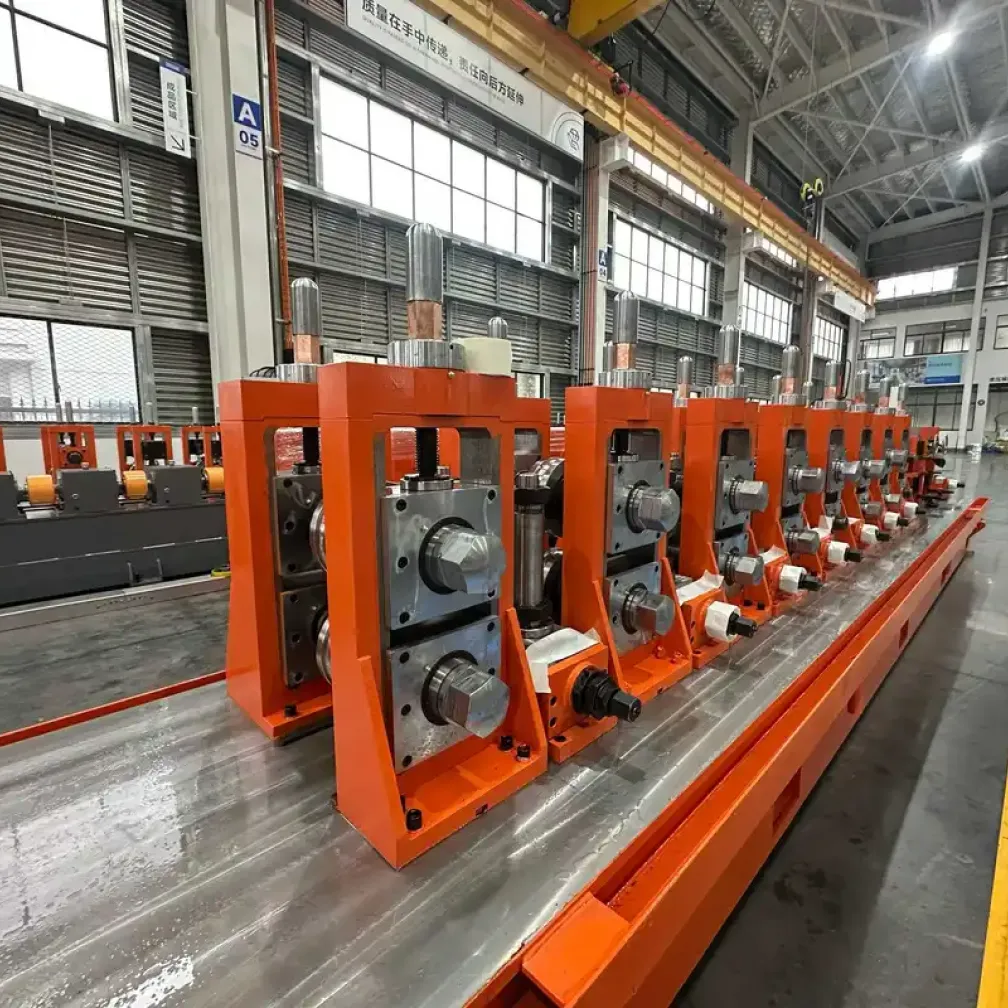
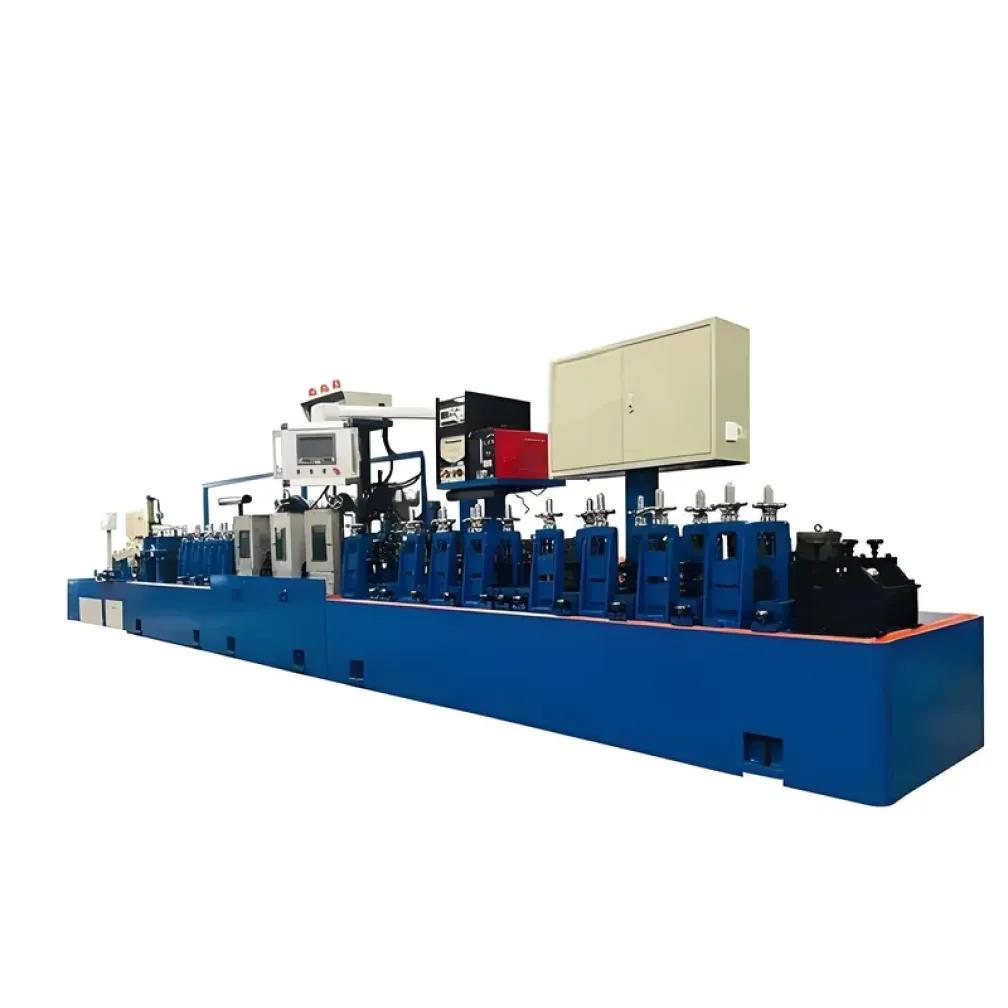
ERW 即电阻焊。在 ERW 焊管生产线上,钢带经过一系列轧辊机架被卷曲成边缘对接的圆管,高频电流将边缘加热到锻造温度,使其在压力下熔合为纵向焊缝,全程无需填充金属。随后钢管经冷却、定径至最终尺寸、矫直并定尺切断。本页产线覆盖 59-152 毫米圆管和 10-200 毫米方矩管,壁厚 1.5-4 毫米,适用于结构、机械和输送用途。
产线工艺流程
- 液压开卷与带钢校平
- 剪切对焊配活套储料,连续运行
- 成型主机将带钢闭合为圆管
- 高频焊接工位与外毛刺刮除
- 冷却段、定径机与矫直装置
- 冷锯按订单长度切断
- 自动码垛与智能卸料
主机前的活套储料将换卷与生产解耦:活套在新卷焊接接入的同时继续供料,焊接工位在换卷之间不会失去温度稳定性。
高频焊接决定焊管质量
焊接工位是任何 ERW 产线的核心,提供两种功率配置。高频感应焊通过感应线圈向带钢边缘非接触式传递能量,适合一般结构管和输送管。固态高频焊电气效率更高,能在薄壁和高要求材料牌号上精确控制热量。两种方案中,稳定的热输入都是保持焊缝窄、热影响区小、焊缝强度接近母材的关键。冷却后的定径机架将钢管修整至最终直径和圆度,矫直机在切断前校正残余弯曲。
圆变方还是直接成方
方矩管有两条工艺路线。圆变方工艺先焊出圆管,再在定径机架中改型为方管;一套圆管模具可覆盖多个方管规格,降低多规格生产商的模具成本。直接成方工艺由钢带直接成型方管截面,在无角部焊缝的一侧焊接;对角部半径和平直度的控制更严格,越来越多结构管市场对此有明确要求。选择取决于规格清单和目标标准,在下单阶段确定机组布置。
为什么切断用冷锯
摩擦锯切速快,但会留下热变色和毛刺,后续需要打磨。冷锯带齿锯片低速运行,切断面干净、方正、无热变色。对于直接送往加工或镀锌的钢管,这省去了一道精整工序,让机组以交付质量而非单纯速度保持竞争力。
主要应用
- 建筑脚手架与支撑管
- 消防、给排水管道
- 钢结构立柱与支撑管
- 光伏支架、温室与农业框架管
- 家具、装饰与汽车用管
- 公路护栏与机械结构管
询价前需要准备什么
- 规格清单:管径或方管尺寸及壁厚
- 目标标准要求的材料牌号和带钢规格
- 如含方管,说明圆变方或直接成方偏好
- 各规格的切断长度和月产量目标
- 工厂电源和首选电气元件品牌
常见问题
ERW 焊管与实心坯料轧制的管材有什么区别?
ERW 焊管由带钢成型后沿纵向焊缝焊接而成。坯料管由实心圆坯穿孔制成,没有焊缝。对于结构、输送和一般机械用途,ERW 焊管以低得多的生产成本满足适用标准,这正是它主导这些市场的原因。
产线应该选哪种高频焊接?
高频感应焊经济地覆盖一般结构管和输送管。固态高频适合对热量控制要求严格的薄壁和高强度牌号。询价中的规格清单和材料牌号决定推荐方案。
一条产线能同时生产圆管和方管吗?
可以。圆变方路线在定径段把焊好的圆管改型为方管。直接成方模具则将方管以最终形状成型并焊接。两条路线本线都支持,在下单阶段确定。
更换规格需要多长时间?
模具范围内的管径更换只需调整轧辊和导卫。超出覆盖范围则需要更换整套轧辊。我们会为计划中的规格清单报出实际的换型时间,便于安排班次计划。
交货和安装条款是什么?
标准产线 30-45 天发货,定制配置 60-90 天,均在工厂完成焊接试验和整线测试后交付。THRONCH 工程师负责现场安装、调试和培训,培训完成后交付。