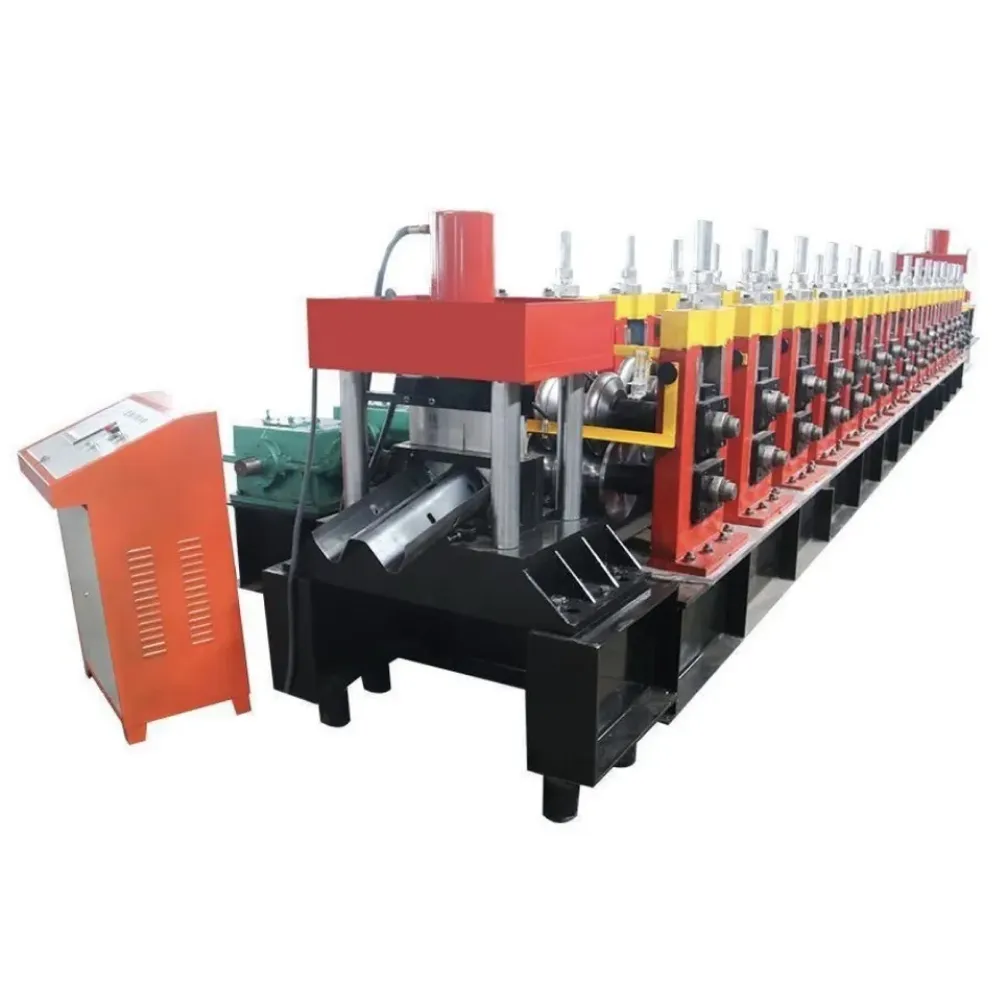
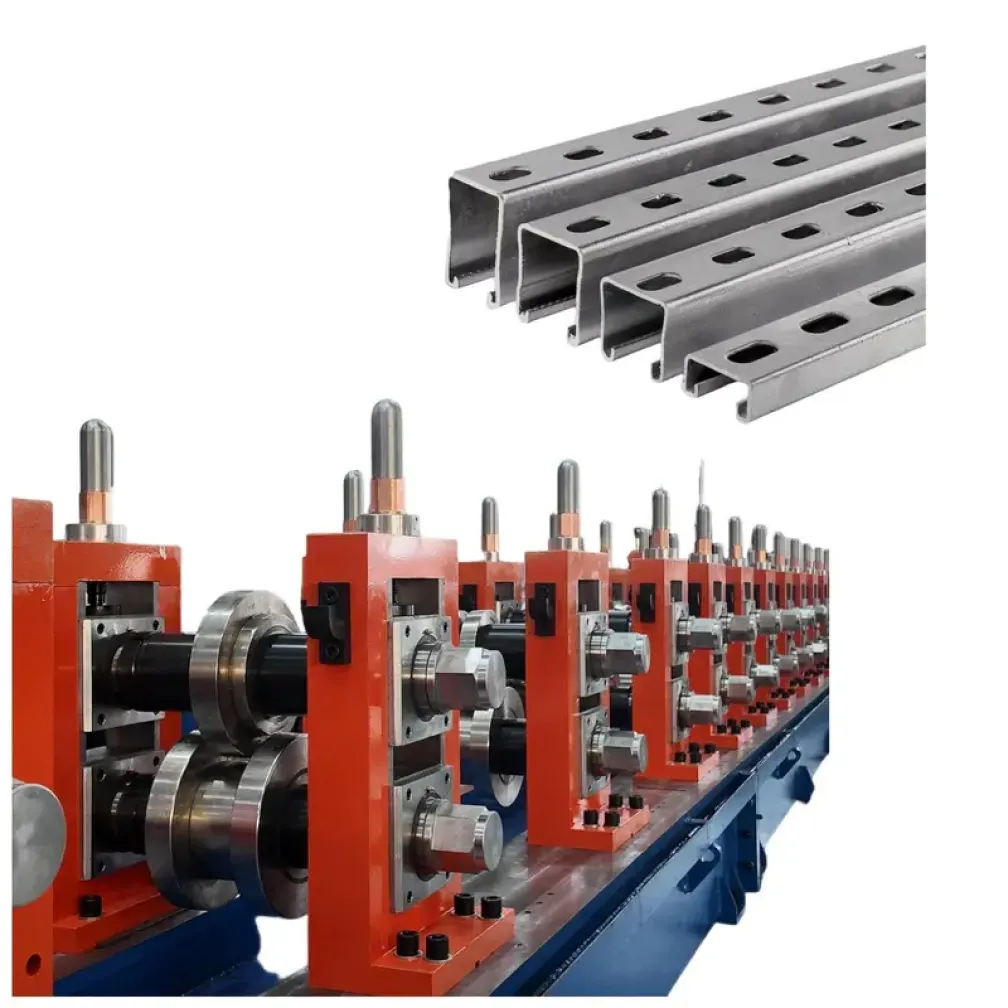
光伏支架槽钢冷弯成型机生产什么
光伏支架结构由冷弯成型的钢槽构成:固定组件的导轨、承载阵列的立柱,以及抗风加固阵列的支撑构件。光伏支架槽钢冷弯成型机以卷材为原料,通过一道连续工序生产这些构件:压块槽孔和固定孔在线冲制,每件按项目长度切断。同一设备也被称为光伏支柱槽钢机或光伏支架生产线;本页的产品范围覆盖 41 系列槽钢以及光伏支架设计中常用的 C 和 U 截面。
光伏支架结构的构成
地面电站阵列通常由三种冷弯构件组成。安装导轨铺设在组件下方,承受压块载荷。立柱或桩支承导轨,并将载荷传递到基础。支撑构件将立柱和导轨连接成刚性框架。屋顶系统使用更轻的导轨截面,压块接口相同。每种构件都有自己的截面几何形状和孔位模式,而且全部都是冷弯产品。因此,服务光伏市场的生产商需要一条覆盖全部截面系列的生产线,规格切换在控制面板上完成,而不是靠拆换模具。
为什么 ZAM 和镀锌带钢主导光伏型材
光伏支架构件的设计服役环境与组件二十五年的运行周期同步,需长期置于户外。普通黑材无法满足要求,因此市场采用镀层带钢。预镀锌和热镀锌带钢是成熟选项。ZAM(锌铝镁镀层)带钢的市场份额不断增长,因为其镀层抗切口腐蚀的能力远优于传统镀锌——这对冷弯构件至关重要,因为每个切口和冲孔都会露出裸钢。本线全程按镀层带钢配置:轧辊和模具表面均按锌镀层和 ZAM 镀层处理,不划伤、不剥落。
压块接口的冲孔模式
光伏槽钢的冲孔量超过大多数结构型材。导轨需要成排的槽孔用于螺栓固定组件压块,立柱需要在计算位置的固定孔,支撑构件两端需要连接孔。不同组件品牌和压块系统的槽孔几何形状也不同,因此生产商很少长期只跑一种模式。本线的伺服送料液压冲孔工位通过触摸屏读取订单图纸的孔位模式,压块标准变化时更换模具盒。冲好孔的带钢进入主机时每个孔都已就位,省掉了老式光伏加工车间仍在使用的钻孔工序。
为大批量光伏订单打造
光伏支架合同以集装箱量级计,交货窗口紧。产线配置正对应这一点:对焊机和卧式活套让主机在换卷时不停机,跟踪切断在带钢运行中剪切,自动堆垛收集成品构件以便打捆发运。一名操作员即可监管整条产线,使大型电站项目的每吨人工成本保持竞争力。
询价前需要准备什么
- 支架系统导轨、立柱和支撑型材的截面图
- 压块槽孔和孔位模式图,如已确定组件或压块品牌请一并提供
- 带钢规格:镀层类型、厚度范围和材料牌号
- 月产量目标和订单中的主要切断长度
- 工厂电源及要求的电气元件品牌
常见问题
光伏槽钢机与支柱槽钢机是什么关系?
41 系列范围内的光伏支架导轨和立柱属于支柱型槽钢,因此两种设备有重叠。按光伏生产配置的产线增加了光伏订单所需的压块槽孔模式、镀层带钢模具和大批量配置。最终模具布置由产品图纸决定。如需通用支柱槽钢设备,可参考strut 槽钢冷弯成型机。
一条生产线能生产哪些截面?
标准模具覆盖 41 系列槽钢家族。用于立柱和支撑的 C、U 截面在下单时按图纸增加,覆盖范围内的规格切换在控制面板上完成。
生产线能成型 ZAM 带钢而不损伤镀层吗?
可以。轧辊和冲孔模具按镀层带钢配置,表面处理与锌镀层和 ZAM 镀层匹配。镀层完整性在发货前用实际订单材料试机时验证。
光伏生产商可以期待什么生产速度?
额定范围为 15-40 米/分钟。孔位密集的导轨截面和较短的支撑件速度偏向低端,标准长度的简单截面可达到上限。
交货和安装条款是什么?
标准配置 30-45 天发货,定制产线 60-90 天,均在工厂试机后交付。THRONCH 工程师在买方现场进行安装、调试和操作培训。