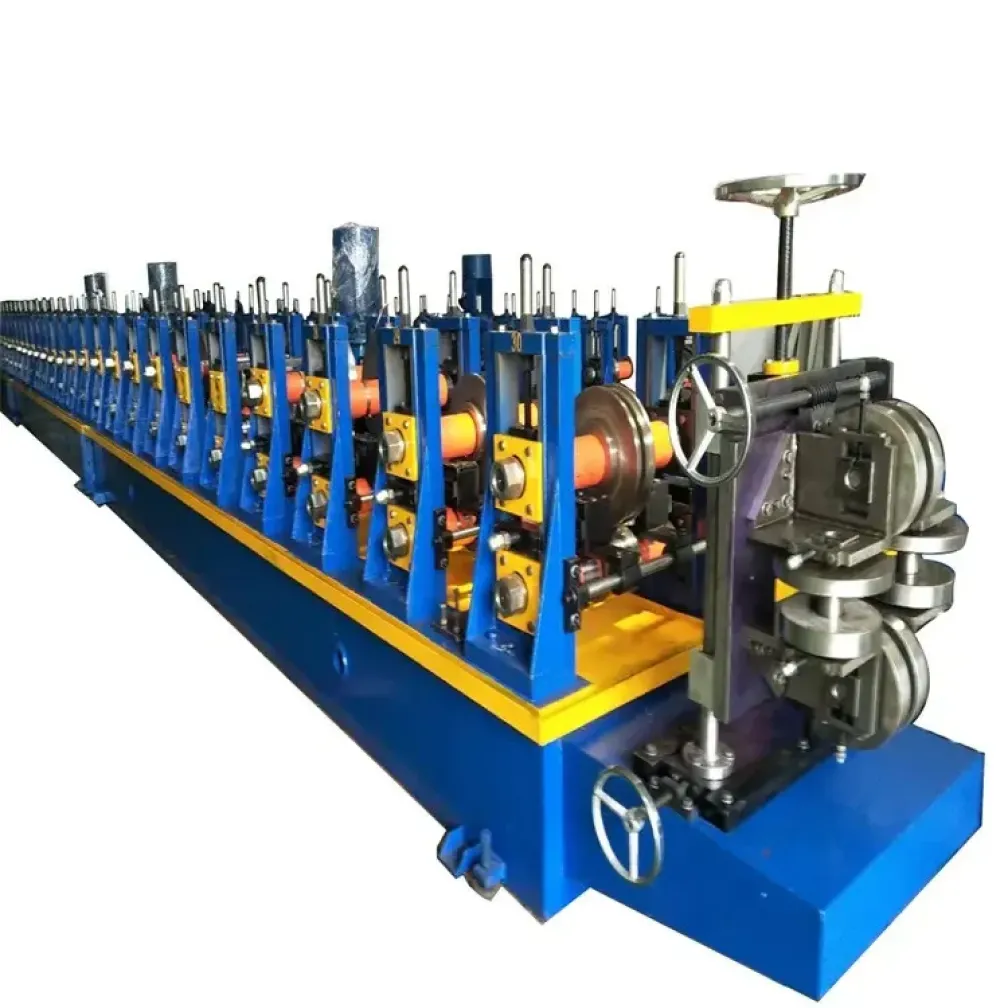
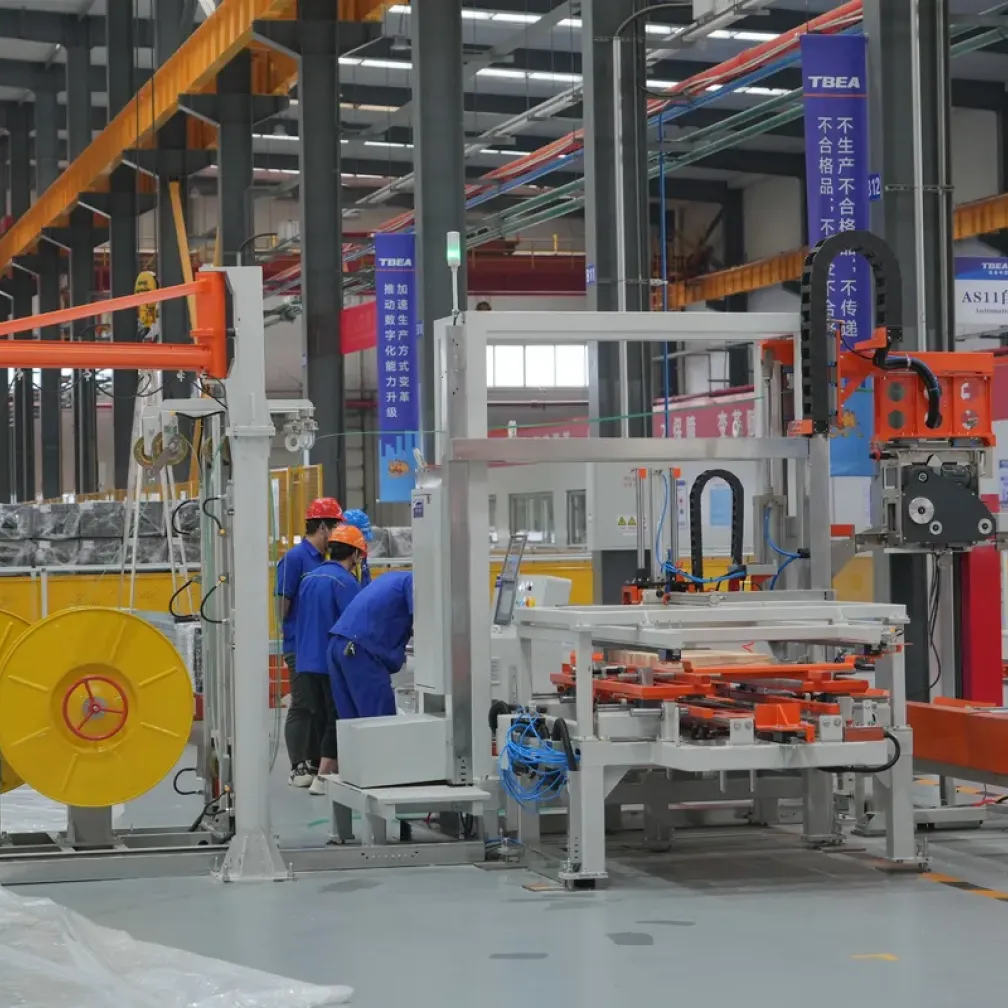
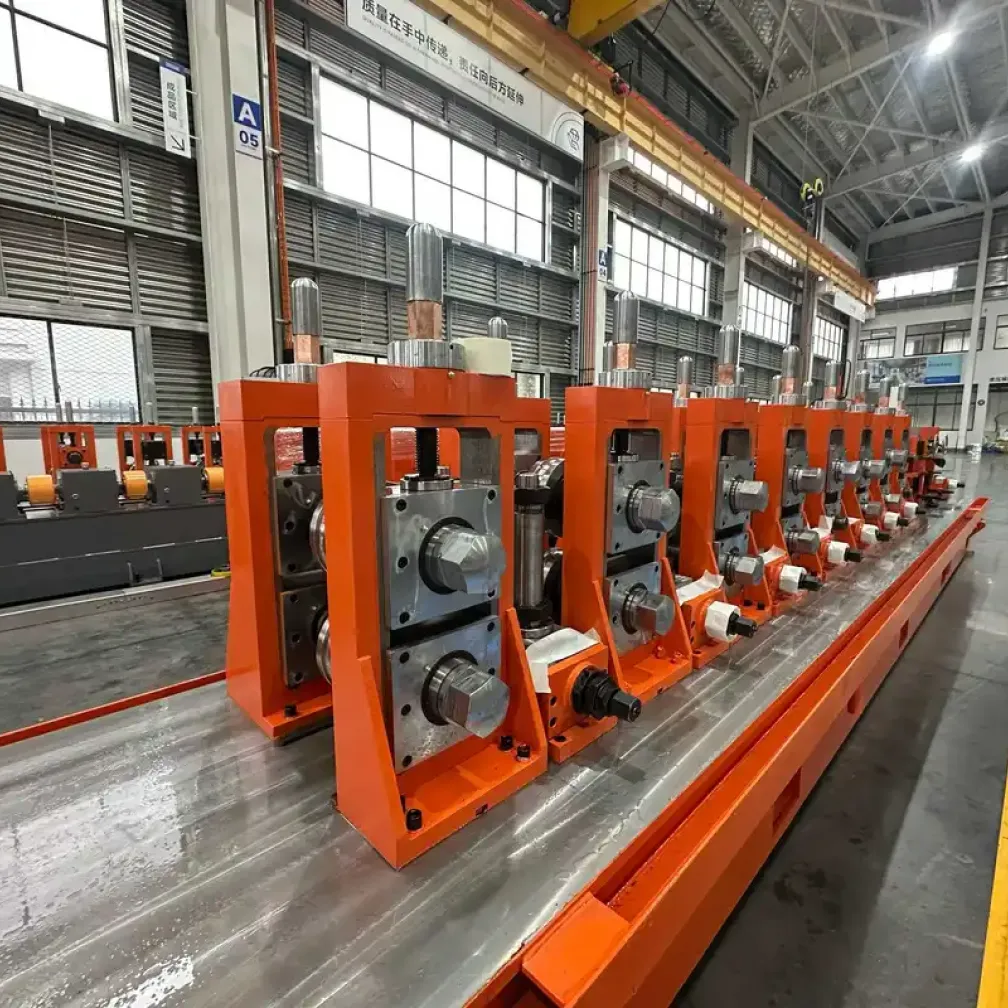
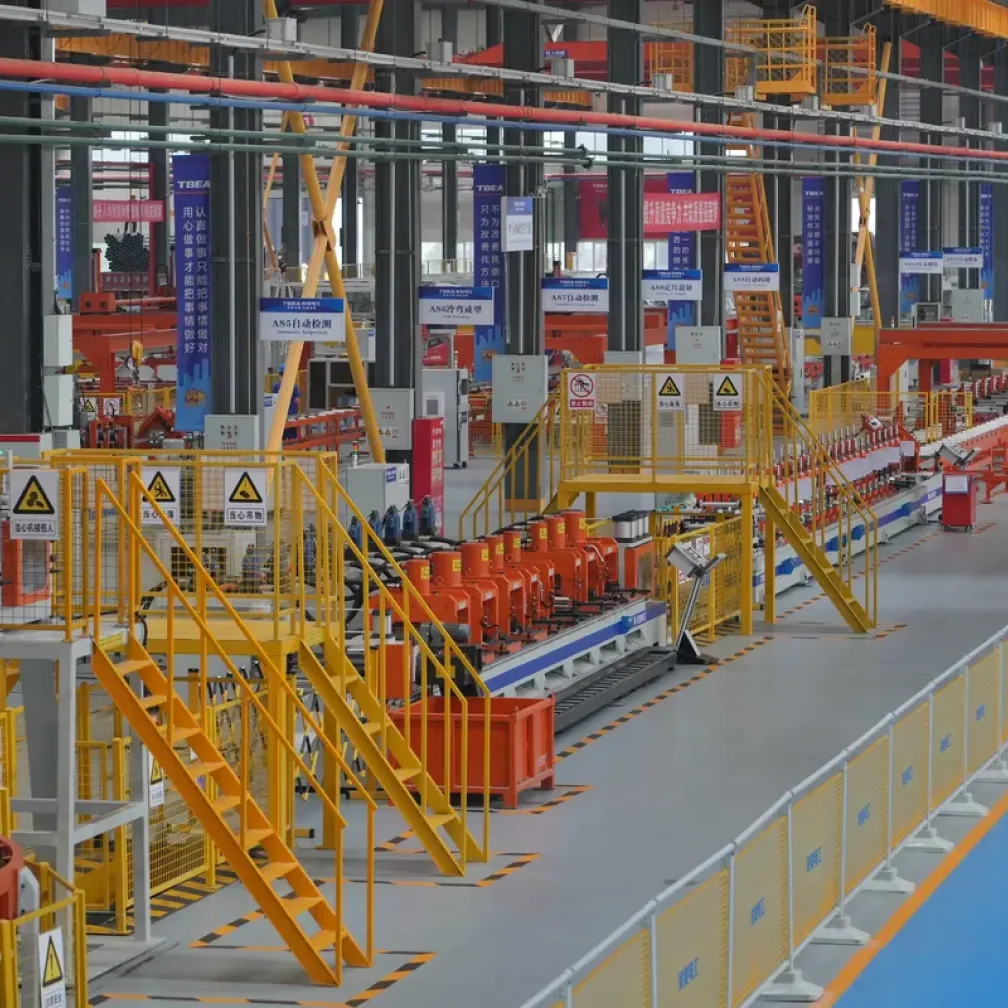
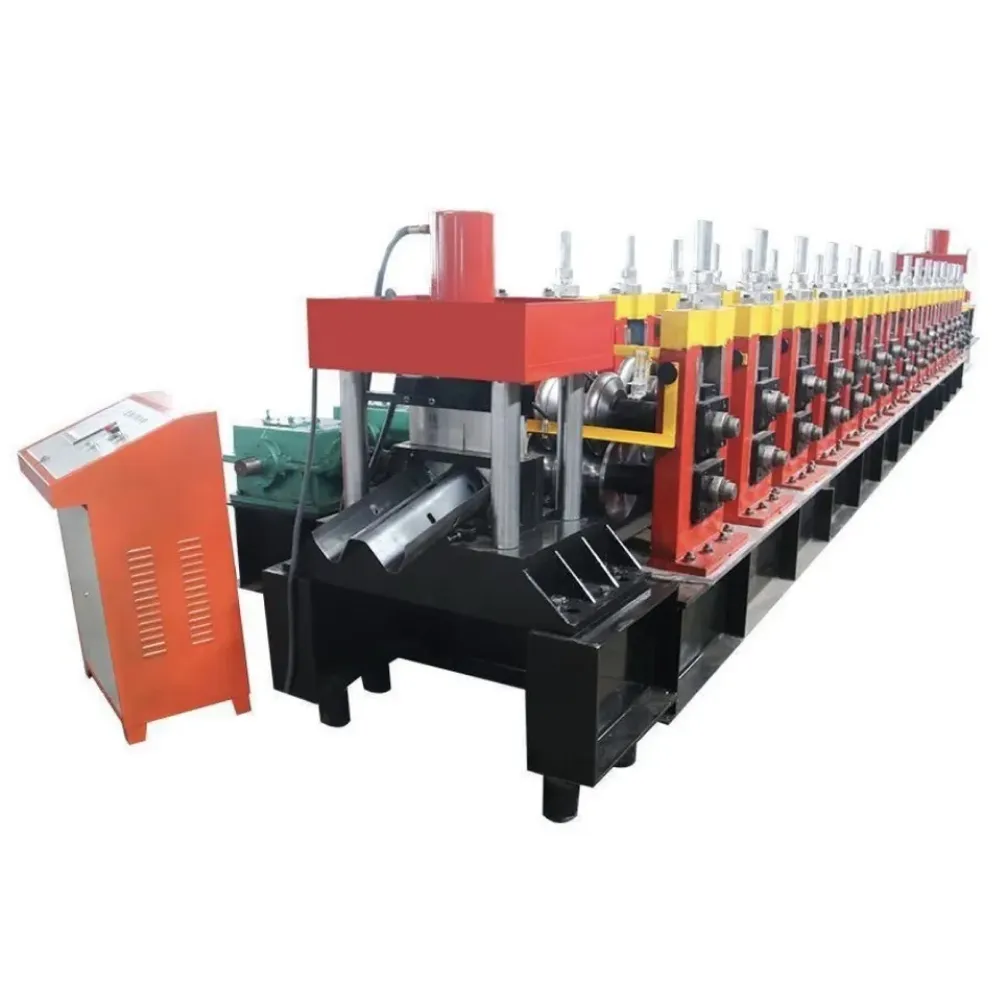
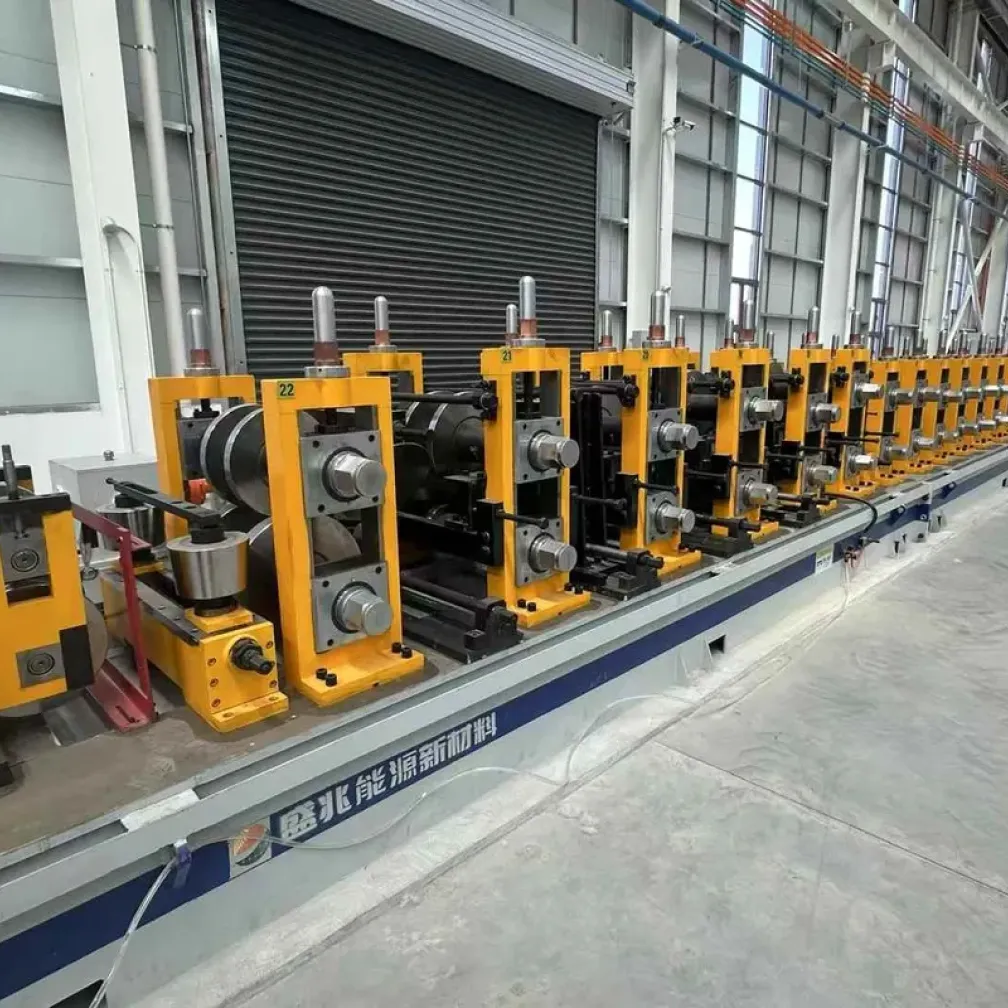
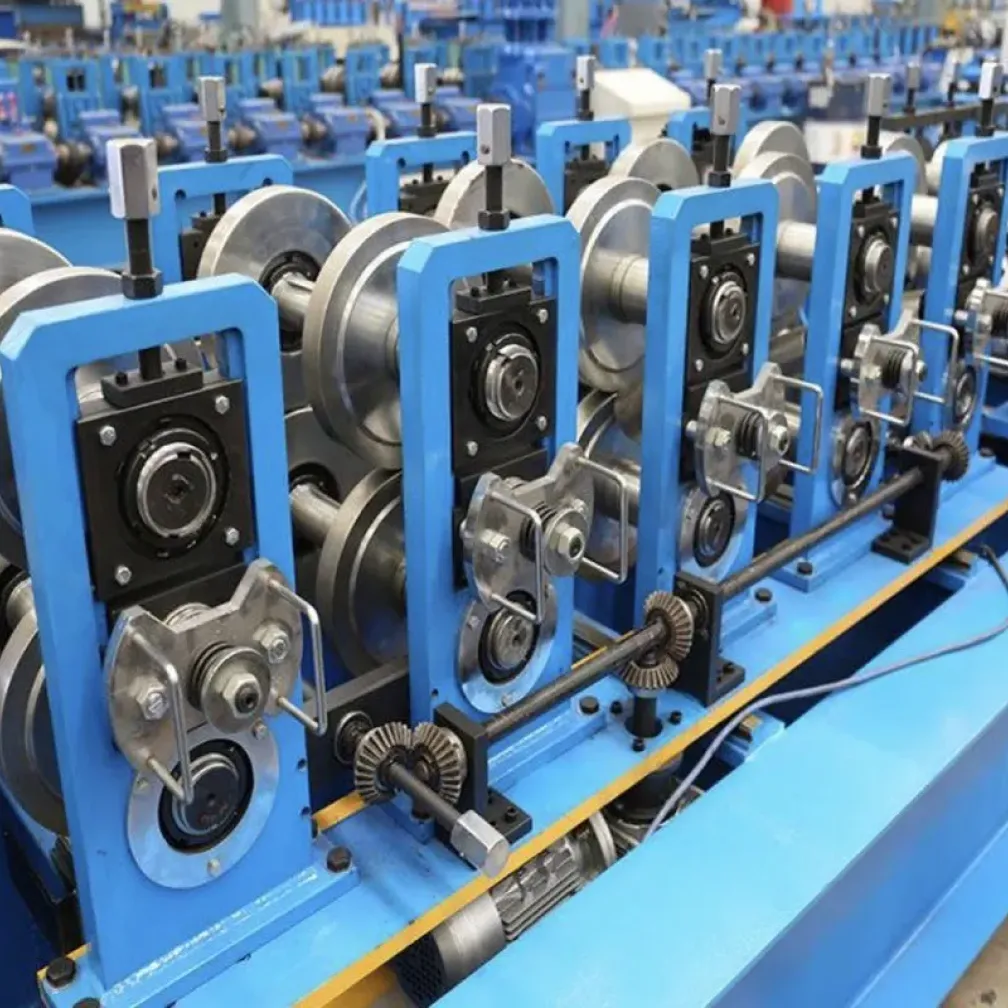
Cette solution est une ligne de production interne complète pour pannes C, Z et U, conçue pour les fabricants de structures métalliques, les fabricants de bâtiments PEB et les centres de services profilés. Une seule ligne prend du coil d’acier galvanisé ou noir et livre des pannes finies, poinçonnées et coupées à la longueur du projet, prêtes pour l’atelier de fabrication. La ligne fonctionne du dévidoir à l’empileur automatique : planage, alimentation servo, poinçonnage hydraulique des trous, profilage et coupe volante sont intégrés dans un seul programme PLC. Cette page explique à qui la solution convient, ce que la ligne produit, comment les équipements sont configurés, comment planifier l’usine et le débit, et à quoi ressemblent la livraison et le support.
À qui s’adresse cette solution de production de pannes
Trois types d’acheteurs obtiennent le retour le plus rapide d’une ligne de pannes interne. Le premier est le fabricant de bâtiments PEB qui achète des pannes et des lisses chaque mois dans le cadre de kits de construction. Le deuxième est l’entrepreneur en structures métalliques menant plusieurs projets d’entrepôts ou d’usines en parallèle, où la demande en pannes est stable mais les dimensions changent d’un chantier à l’autre. Le troisième est un centre de services acier qui fournit les fabricants locaux et souhaite ajouter les pannes à sa liste de produits. Si votre exploitation achète actuellement des pannes à un profileur externe, vos coûts réels sont la marge du lamineur, le fret sur de longs profilés creux et le risque de planning lorsqu’une liste de projet change. Une ligne interne supprime les trois.
Ce que la ligne produit
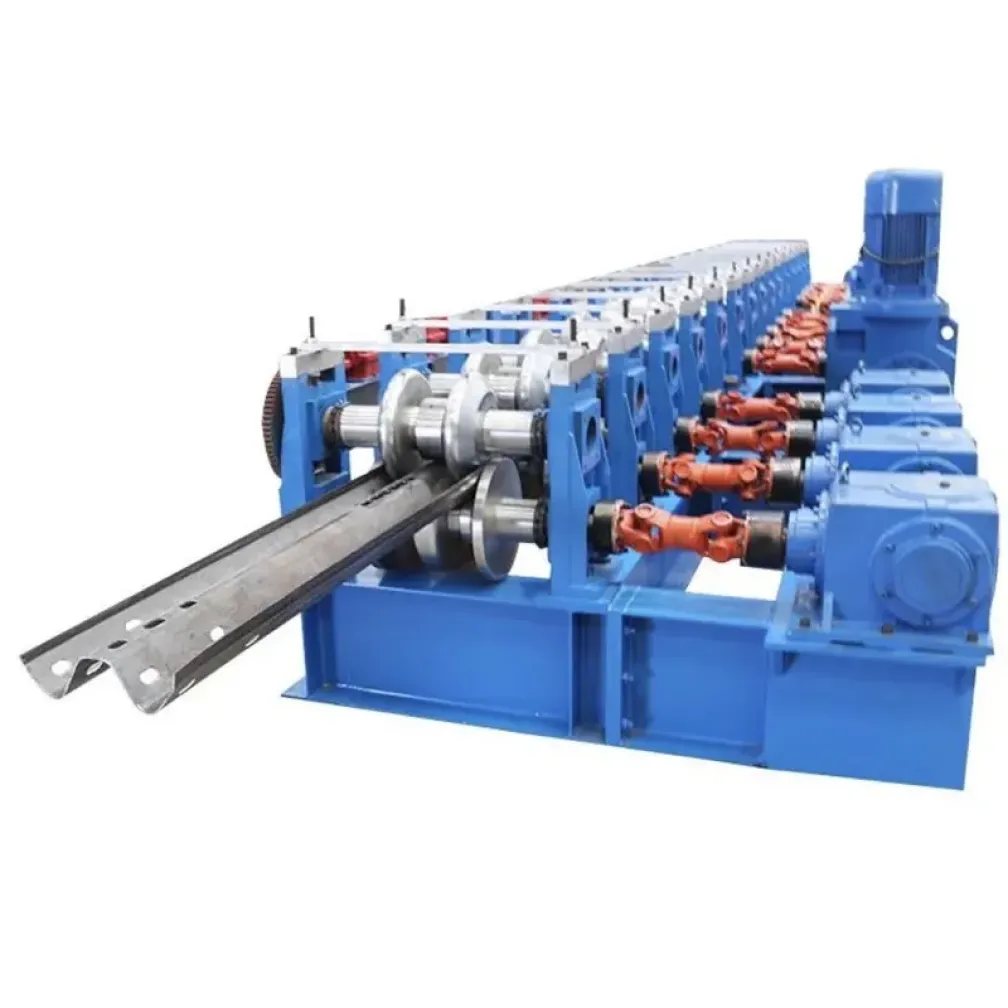
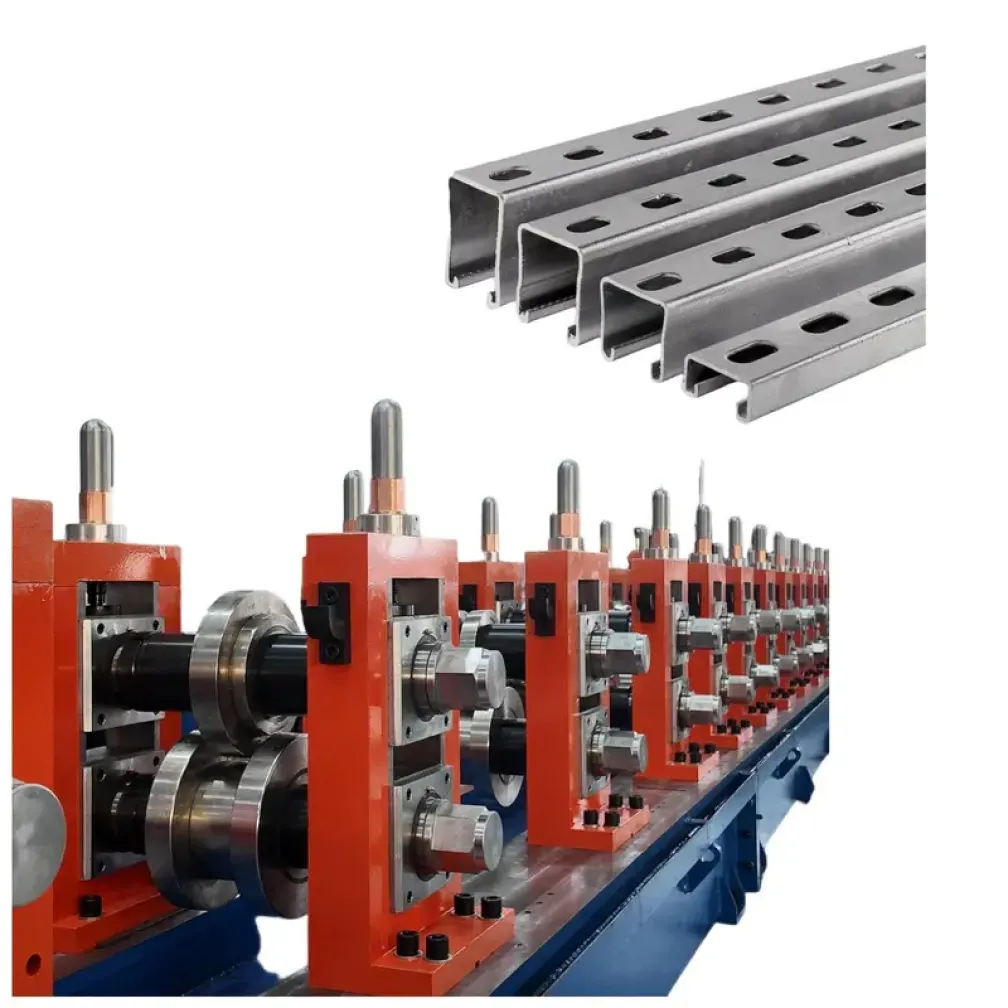
La ligne couvre les trois profils utilisés dans les bâtiments métalliques : pannes C, pannes Z et profilés U pour les travaux de contreventement et de montage solaire. Les hauteurs d’âme vont de 80 mm à 400 mm, avec des dimensions d’ailes et de lèvres définies selon votre plan. L’épaisseur de bande est de 1,5 à 3,5 mm sur les versions standard, avec des configurations plus lourdes disponibles pour les profils structurels épais. Les longueurs de coupe de 1 m à 12 m se règlent sur l’écran tactile avec une tolérance de ±1 mm sur 6 m. Le matériau standard est la bande galvanisée à chaud au revêtement Z275, les nuances à haute résistance telles que S350GD et S450GD, et la bande noire Q235 ou Q355 pour les éléments peints ou apprêtés en atelier.
Concernant le comportement à l’installation, les deux profils principaux diffèrent sur un point important. Une panne C a des ailes égales et fonctionne comme un élément à travée unique posé sur les chevrons. Une panne Z a des ailes décalées, de sorte que les pièces adjacentes se recouvrent à chaque appui et se comportent comme une poutre continue. C’est ce recouvrement qui permet aux profils Z de porter la même charge sur une plus grande portée, c’est pourquoi la plupart des grands systèmes de toiture spécifient des pannes Z et utilisent des profils C pour les lisses et les portées plus courtes.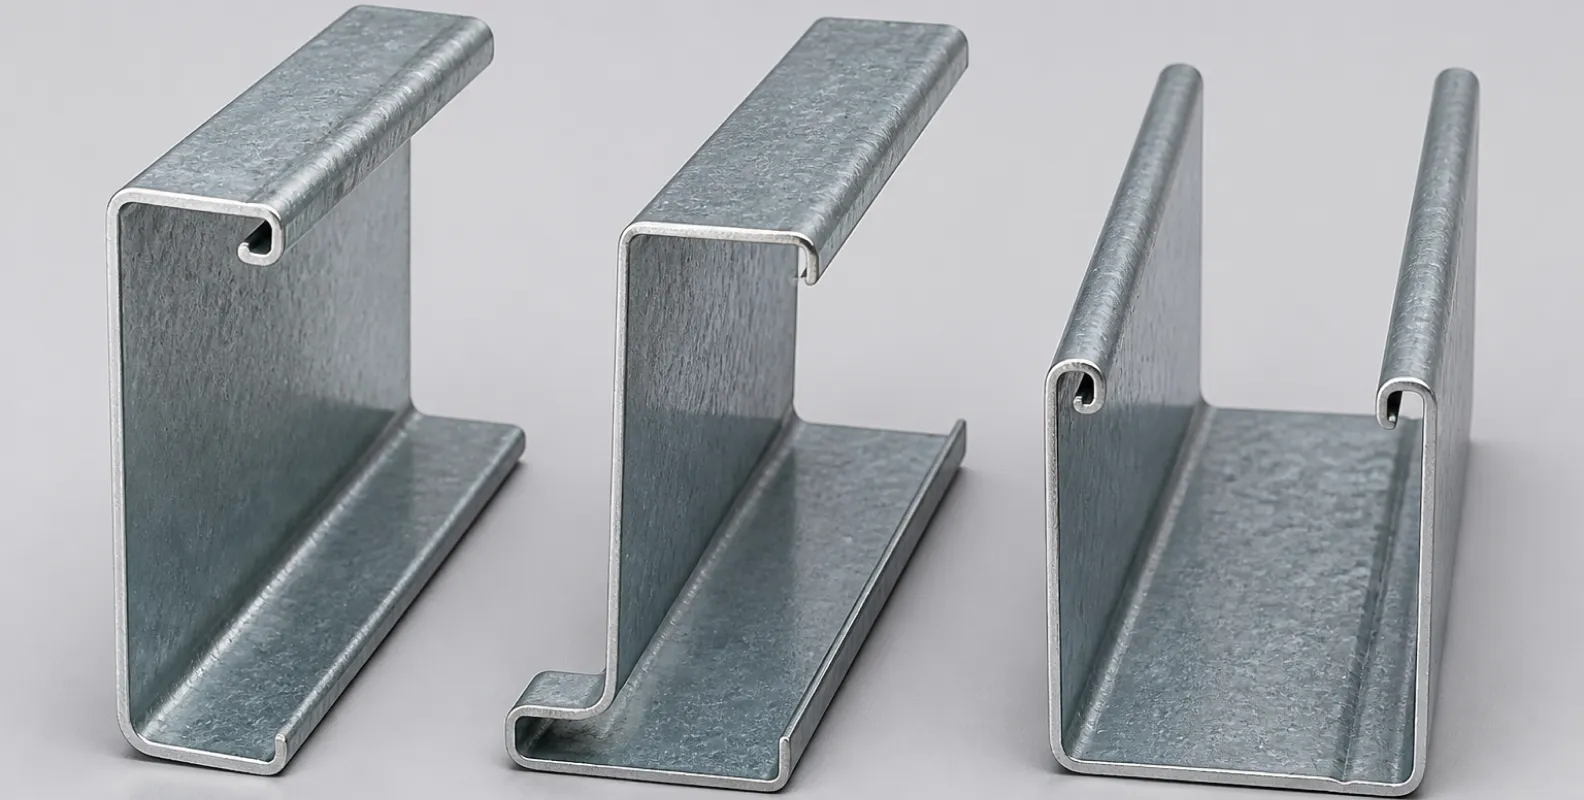
Configuration de la ligne
La configuration standard est une chaîne d’unités éprouvées, chacune dimensionnée selon votre gamme de profils et votre objectif de production :
| Étape | Équipement | Fonction |
|---|---|---|
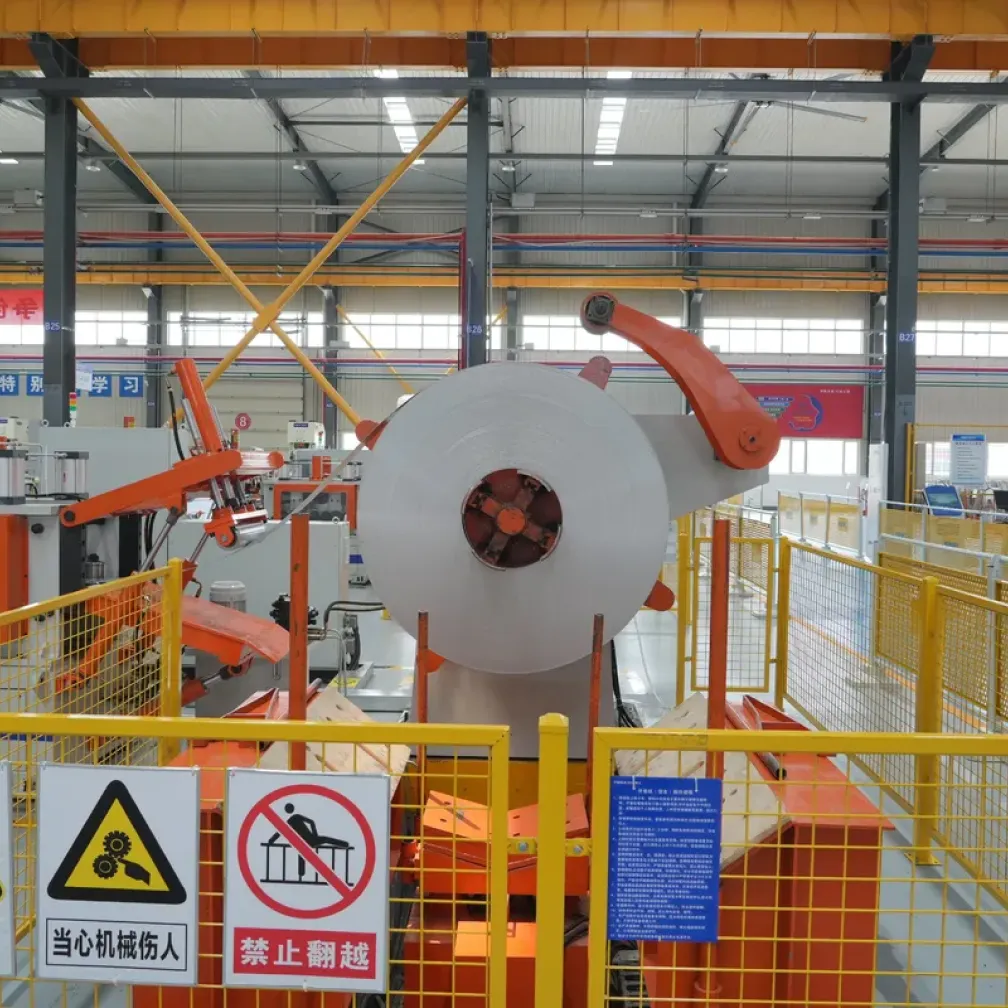
| Dévidage | Dévidoir hydraulique, capacité 6 tonnes, diamètre extérieur du coil de 1300 à 1800 mm | Maintient et déroule le coil sous tension contrôlée |
| Planage | Planeuse multi-rouleaux | Élimine la courbure du coil pour que la bande entre à plat dans le laminoir |
| Alimentation et poinçonnage | Alimentateur servo avec unités de poinçonnage hydrauliques | Positionne la bande et poinçonne les trous d’âme et d’aile en ligne |
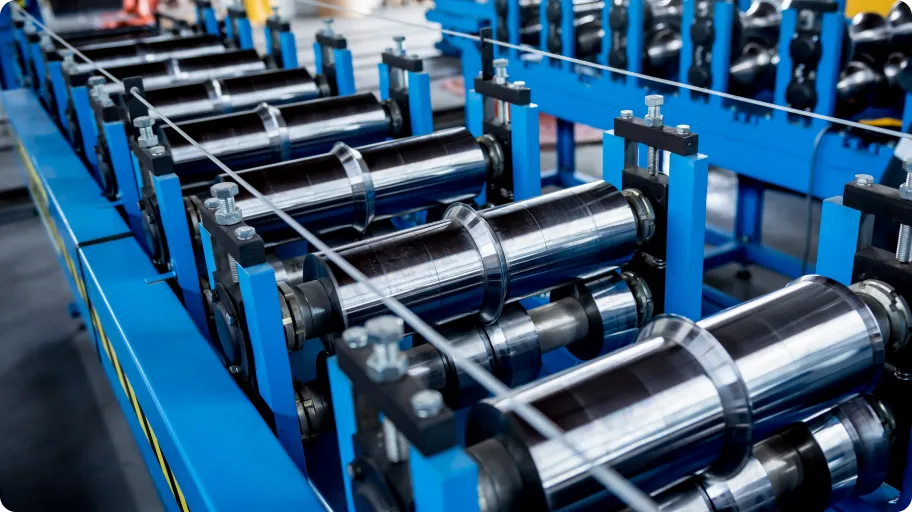
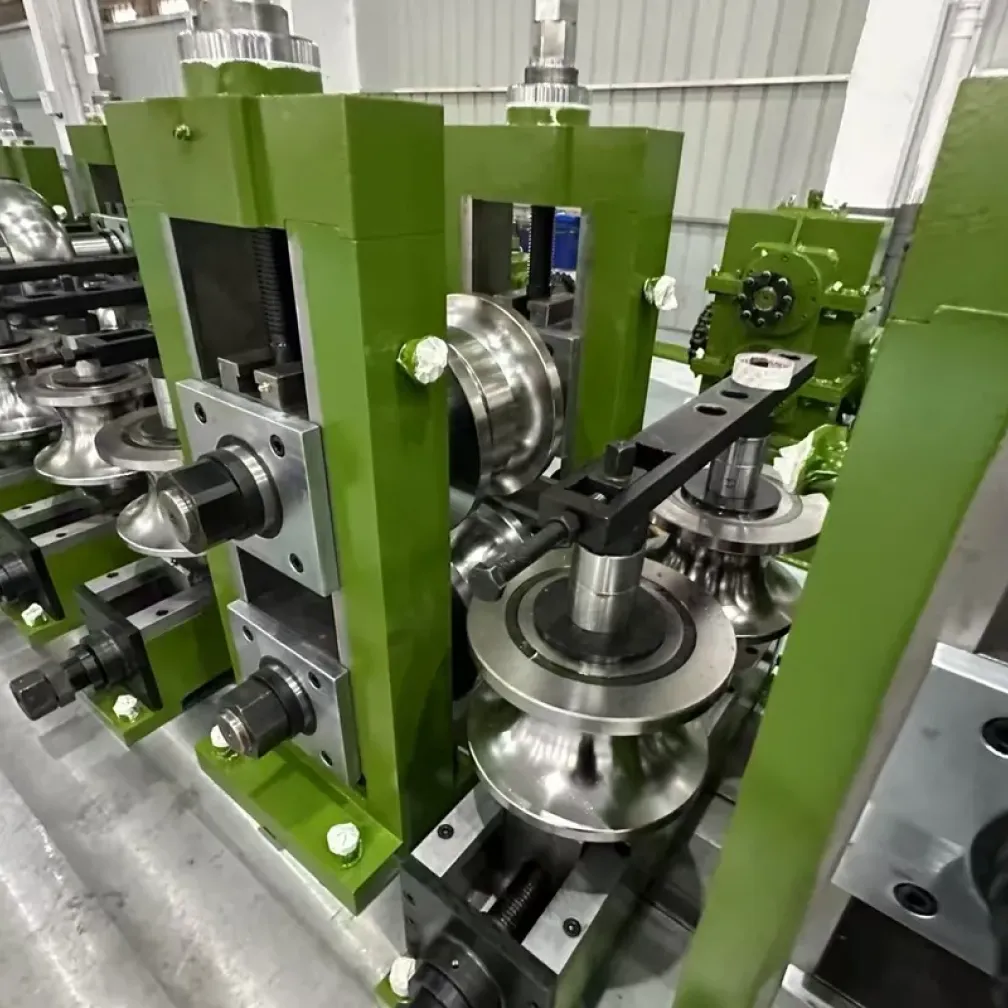
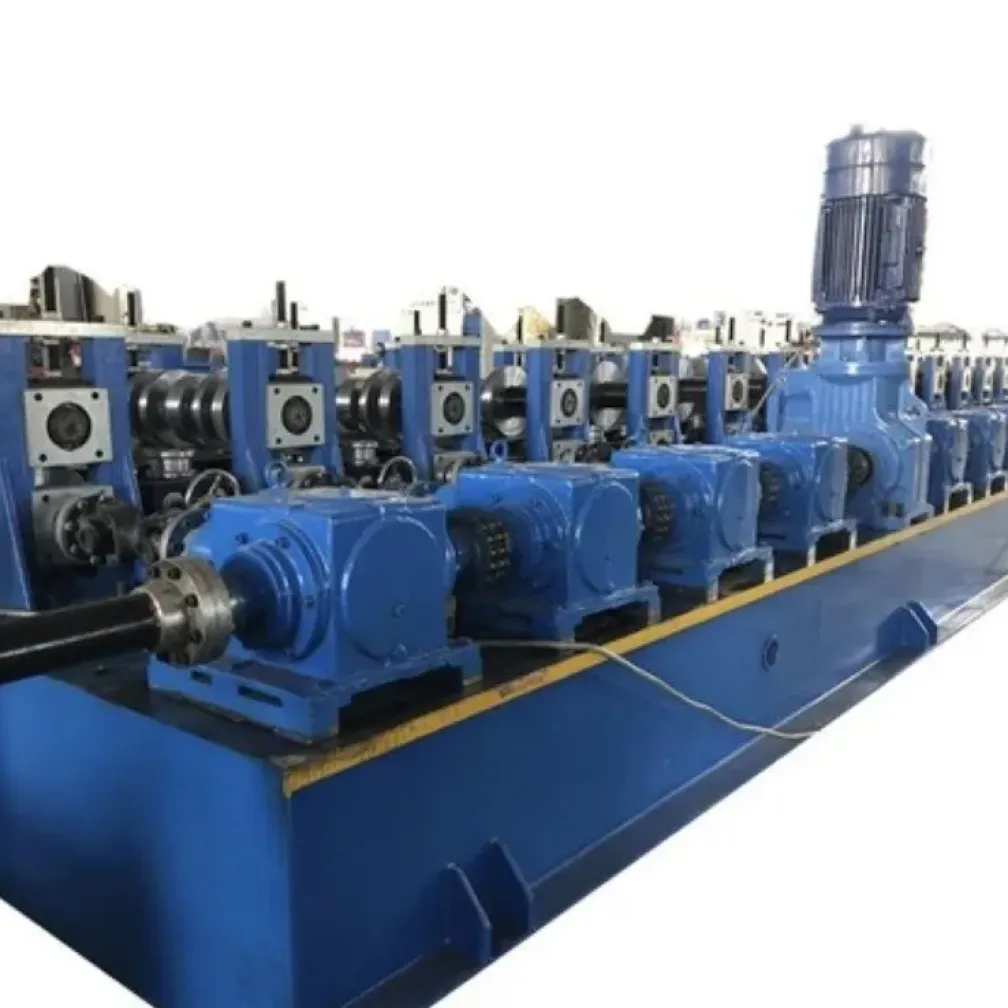
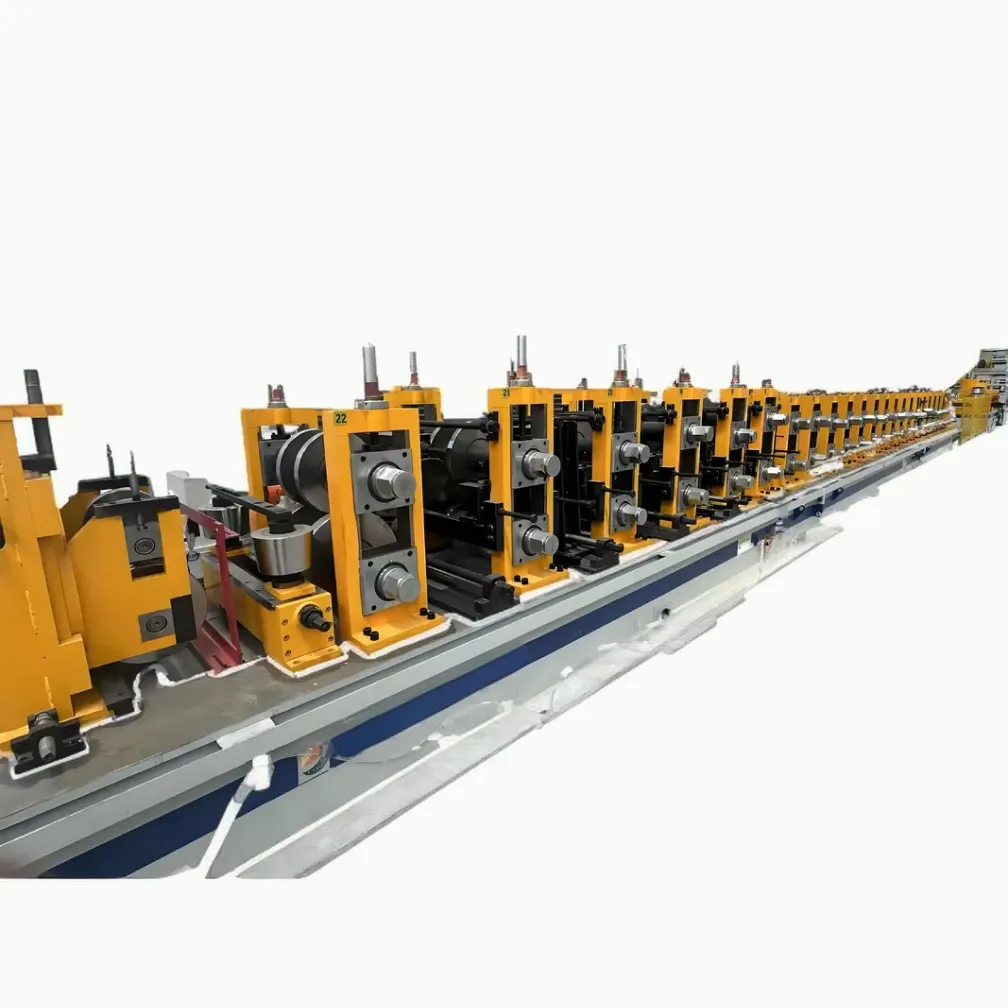
| Profilage | Laminoir de profilage, 15 à 19 cages, rouleaux chromés en acier à roulement | Plie progressivement la bande jusqu’au profil final |
| Coupe | Cisaille hydraulique volante | Coupe à longueur en mouvement, ±1 mm sur 6 m |
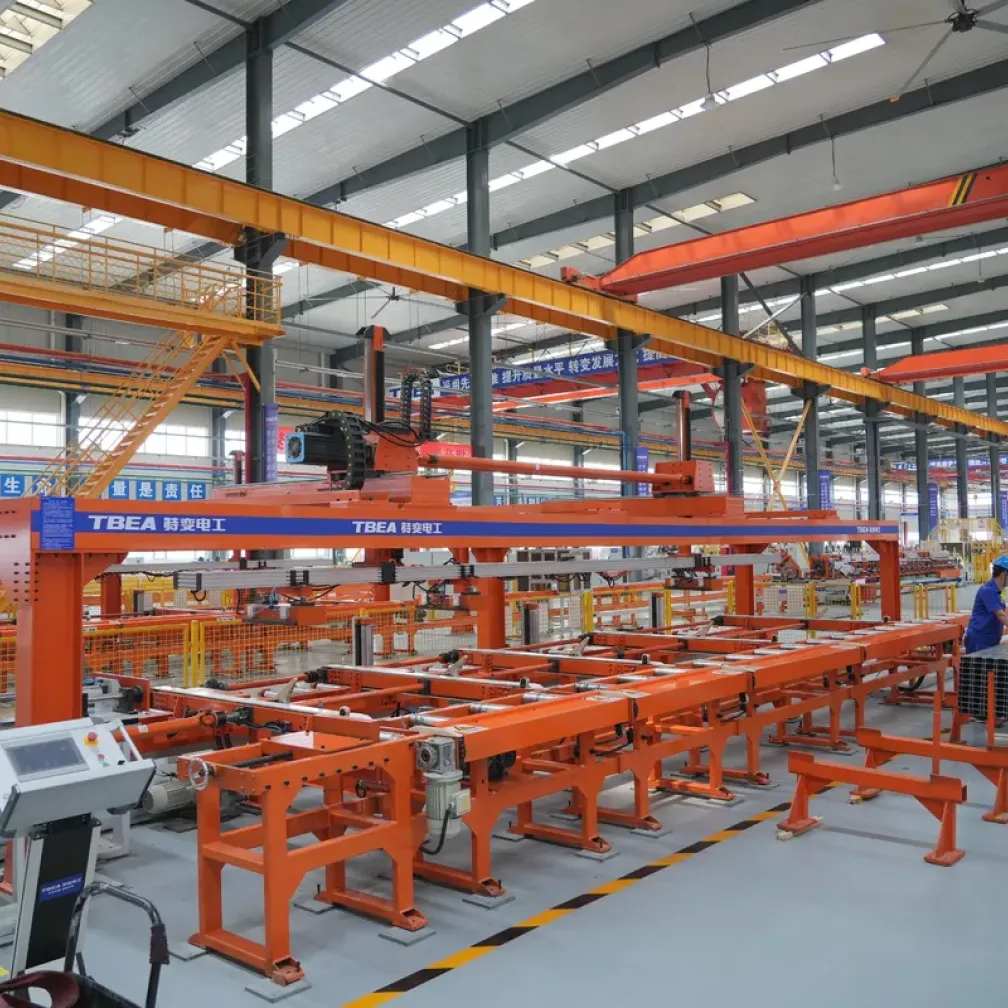
| Empilage | Empileur automatique avec sortie en paquets | Rassemble et aligne les paquets pour le cerclage et l’expédition |
La puissance installée est généralement de 37 à 75 kW selon la taille du profil et la vitesse. Toute la chaîne fonctionne sous un seul PLC, de sorte que les programmes de longueur, de lot et de poinçonnage sont saisis une seule fois sur l’écran tactile.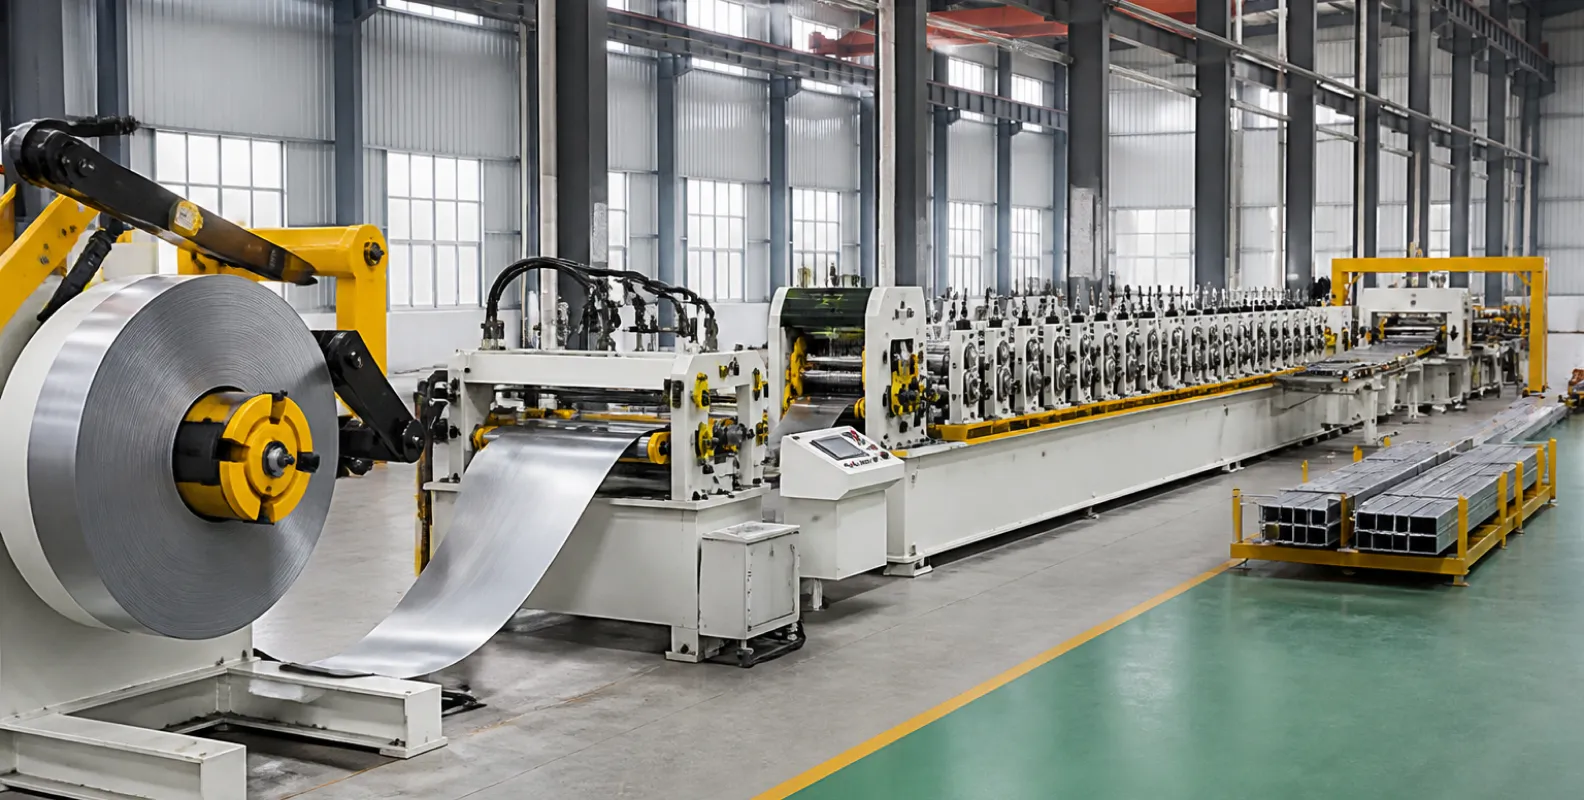
Changement automatique C/Z
Les commandes mixtes sont l’état normal d’une entreprise de bâtiments métalliques, donc le temps de changement détermine la production quotidienne réelle. Le laminoir utilise un réglage motorisé : l’opérateur sélectionne le profil et la dimension sur l’écran, et les écartements des rouleaux et la largeur d’âme se règlent d’eux-mêmes. Le passage de C à Z, ou entre hauteurs d’âme, prend quelques minutes au lieu d’une demi-journée de travail manuel avec des cales. Une seule machine couvre donc la liste complète des pannes d’un projet sans seconde ligne.
Poinçonnage en ligne pour les assemblages PEB
Les pannes gagnent leur valeur aux assemblages. La ligne poinçonne les trous d’âme pour les barres de dévers et les trous d’aile pour la fixation des panneaux pendant que la bande est encore plate, avant le profilage. Le positionnement servo maintient la précision des trous à pleine vitesse de ligne, et les motifs de trous sont stockés sous forme de programmes, de sorte qu’un projet répété est une simple opération de rappel. Le poinçonnage en ligne supprime l’étape de perçage secondaire qui ralentit les ateliers de fabrication et introduit des erreurs de position.
Planification de l’usine et du débit
La vitesse de ligne pour les pannes est de 10 à 30 m/min selon l’épaisseur et le profil. Un exemple pratique : une panne Z de 3 mm à environ 5 kg/m fonctionnant à 20 m/min représente environ 6 tonnes par heure à pleine vitesse. La planification réelle utilise 60 à 70 pour cent de temps de fonctionnement pour les changements de coil, les changements de série et le gerbage, de sorte qu’une seule équipe soutient un tonnage mensuel conséquent. Les exigences d’usine sont modestes : prévoir 40 à 60 m de longueur droite pour la ligne, un pont roulant de 5 tonnes pour les coils, un sol en béton de niveau, et deux à trois opérateurs par équipe plus un chariot élévateur pour les paquets.
Production interne ou achat de pannes
L’économie repose sur trois faits. Premièrement, les pannes sont de longs profilés creux, et leur fret est en grande partie un paiement pour transporter de l’air ; produire sur le site de fabrication supprime ce coût. Deuxièmement, un lamineur externe ajoute sa marge sur chaque tonne, tandis que votre propre ligne transforme le coil en panne au seul coût de transformation. Troisièmement, la coupe interne selon les listes de projets en cours élimine à la fois les stocks excédentaires et le risque de pénurie. Lorsque la consommation mensuelle atteint le niveau où la marge et le fret économisés couvrent le paiement de la ligne, la décision est déjà prise ; le point de bascule exact dépend de vos prix locaux du coil et des tarifs de fret, et nous pouvons faire les calculs avec vous lors du devis.
Livraison, installation et support
Les lignes de pannes standard sont achevées en 30 à 45 jours, et les configurations personnalisées prennent 60 à 90 jours. Avant l’emballage, chaque ligne passe un essai de 48 heures avec de la bande réelle dans notre usine. L’expédition est organisée en FOB, CFR, CIF ou porte-à-porte. Les ingénieurs THRONCH se déplacent pour l’installation et la mise en service, qui prennent 3 à 5 jours, et forment vos opérateurs avant la remise. La ligne bénéficie d’une garantie de 12 mois avec 18 mois sur les composants principaux, et les questions techniques reçoivent une réponse sous 24 heures pendant toute la durée de vie de la machine.
Lancez votre projet de production de pannes
Envoyez-nous votre liste de profils avec les hauteurs d’âme, la plage d’épaisseurs et l’objectif de tonnage mensuel, et nos ingénieurs vous retourneront une proposition de ligne complète avec configuration, plan d’implantation et calendrier de livraison. Les configurations de référence des machines individuelles se trouvent sur notre page machine de profilage de pannes CZ, avec des versions dédiées à la production de pannes C, pannes Z et pannes U, et des options entièrement automatisées sous machine de profilage automatique. Contactez-nous à amy@thronch.com.
Questions fréquentes
Quels profils une ligne de pannes CZ peut-elle produire ?
Une ligne produit des pannes C, des pannes Z et des profilés U. Les hauteurs d’âme de 80 à 400 mm sont couvertes par réglage motorisé, et le passage entre profils et dimensions s’effectue depuis l’écran tactile en quelques minutes.
Quelle est la différence entre les pannes C et Z à l’usage ?
Une panne C fonctionne comme un élément à travée unique reposant sur les chevrons. Une panne Z recouvre la pièce suivante à chaque appui et agit comme une poutre continue, portant ainsi la même charge sur une plus grande portée. La plupart des grandes toitures utilisent des pannes Z, avec des profils C pour les lisses et les courtes portées.
À quelle vitesse fonctionne une ligne de production de pannes ?
Les lignes de pannes standard fonctionnent à 10 à 30 mètres par minute selon l’épaisseur de la bande et la taille du profil. La bande épaisse à haute résistance fonctionne plus lentement ; la bande galvanisée fine fonctionne en haut de la plage.
Quels matériaux et épaisseurs la ligne peut-elle traiter ?
Les versions standard traitent une bande de 1,5 à 3,5 mm en galvanisé à chaud, en nuances à haute résistance S350GD et S450GD, et en acier noir Q235 ou Q355. Des configurations plus lourdes pour les profils structurels épais sont disponibles sur demande.
De combien d’opérateurs la ligne a-t-elle besoin ?
Deux à trois opérateurs par équipe couvrent le chargement des coils, la surveillance et le gerbage, plus un cariste pour déplacer les coils et les paquets finis.
Les motifs de trous peuvent-ils être personnalisés ?
Oui. Les trous d’âme et d’aile sont poinçonnés en ligne selon votre plan avant le profilage, et les motifs sont stockés sous forme de programmes PLC. Les trous de boulons pour éclisses et les trous pour barres de dévers sont les demandes standard.
Combien de temps prennent l’installation et la mise en service ?
L’installation et la mise en service sur site prennent 3 à 5 jours avec les ingénieurs THRONCH, formation des opérateurs incluse. La ligne est remise en produisant des pannes dans les tolérances.
Quel est le délai de livraison d’une ligne de pannes complète ?
Les configurations standard sont expédiées en 30 à 45 jours après confirmation de commande. Les lignes personnalisées avec profils spéciaux ou packages d’automatisation prennent 60 à 90 jours, et chaque ligne effectue un essai de 48 heures avant expédition.
-

THRONCH
Fabricant de machines de profilage à froid
THRONCH est un fabricant direct, spécialisé dans les lignes de profilage à froid personnalisées et les ensembles de machines pour tubes soudés. Fort de plus de dix ans d'expérience en ingénierie, nous partageons des insights techniques et fournissons des équipements de haute précision.