C 檩条滚压成型机生产什么
C 檩条是一种冷弯成型钢型材,具有对称的 C 形截面,两翼缘各带一条短卷边,强度重量比高。它在钢结构建筑中用作屋面檩条和墙面檩条,同一截面还广泛用于太阳能光伏支架结构、拖车与车辆车架以及设备支撑钢。本页设备以卷料钢带为原料连续生产这些型材:钢带经矫平、冲孔,通过 15-19 道辊压成型道次,并在运动状态下定尺切断。截面高度、翼缘宽度、卷边尺寸和孔位均按订单所附型材图纸执行,成品檩条可直接螺栓装入项目,无需二次钻孔。
生产线配置
标准配置从上卷到打包成捆全程无需工位间人工搬运:
- 上料小车与自动液压开卷机
- 用于卷料首尾对接的剪切对焊装置
- 换卷时保持轧机连续运行的卧式活套
- 多工位液压冲孔,伺服送料
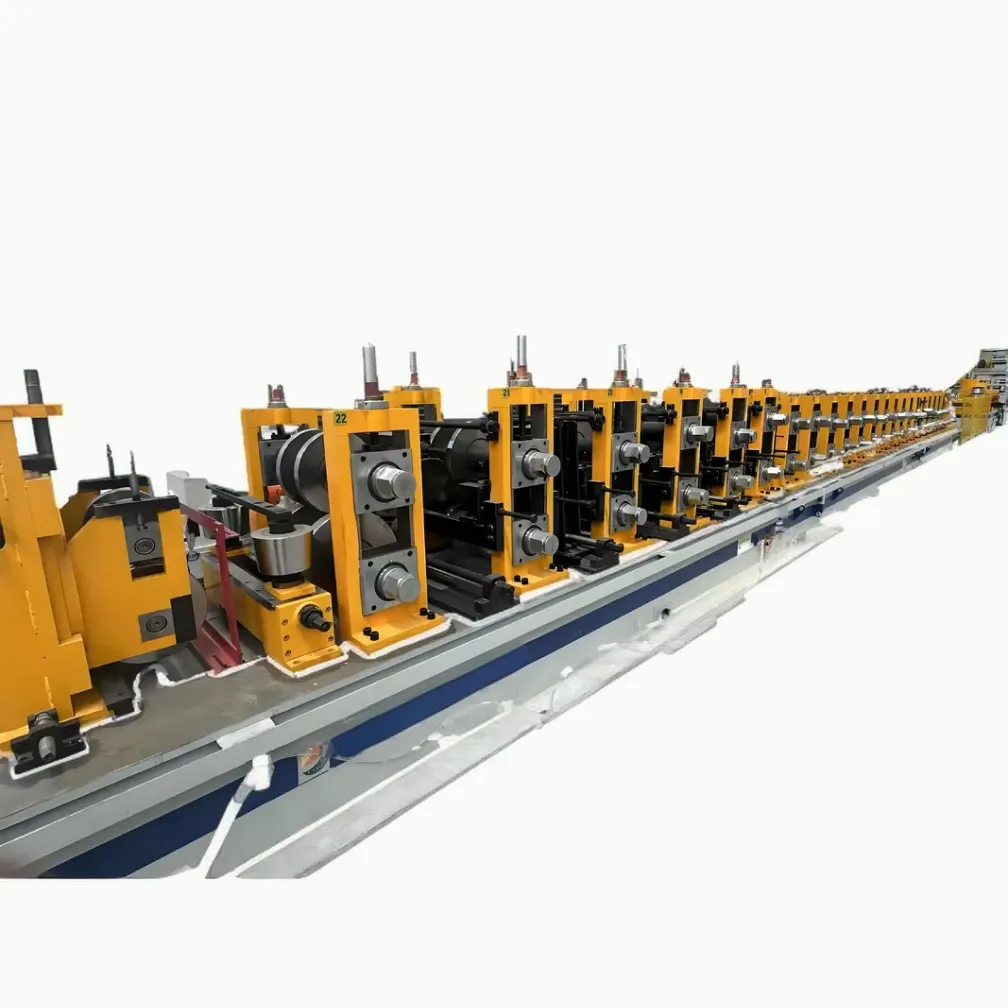
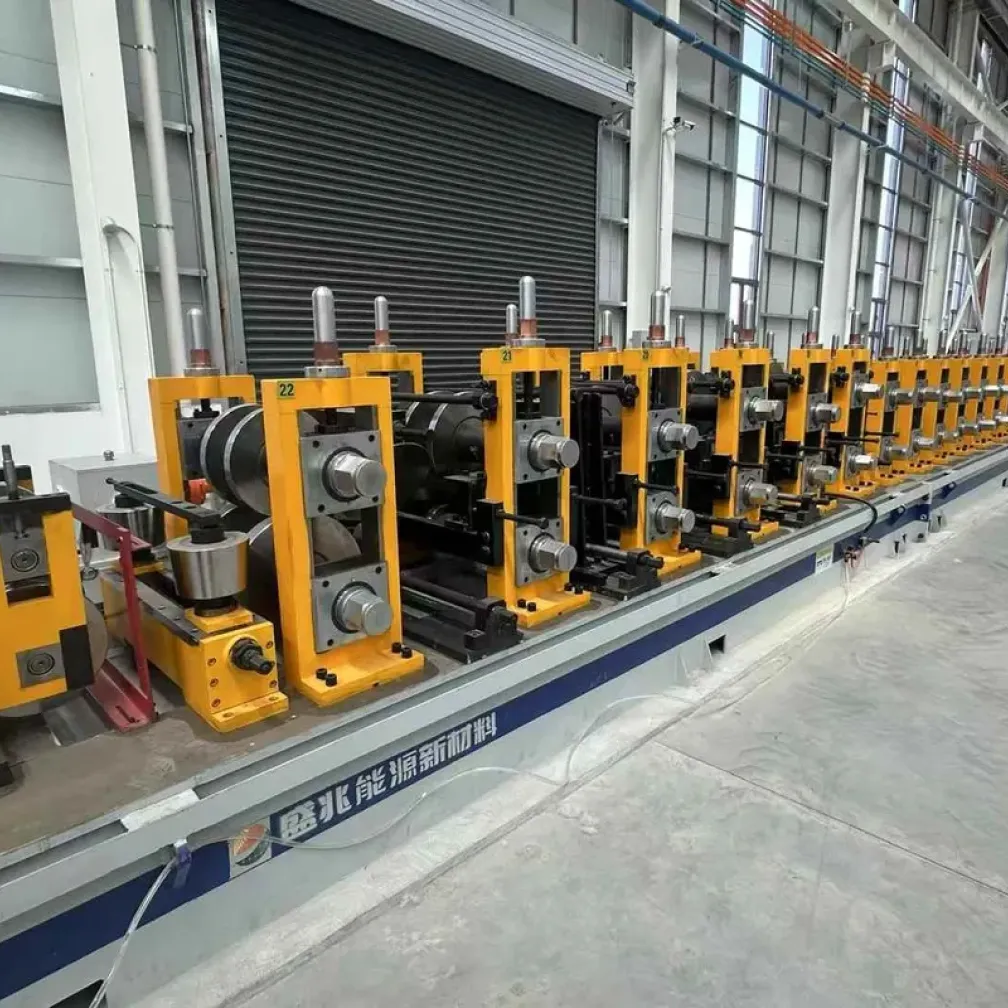
- 辊压成型主机,拱形机架结构,15-19 道次
- 伺服跟踪切断,输送辊道
- 智能自动堆垛与打包,出料辊道
配置采用模块化设计。薄板加工车间可选用开卷、冲孔、主机和切断组成核心产线;高产量工厂则增加活套、堆垛和打包工位,实现每班一名操作工运行。
决定檩条品质的工程细节
订货阶段的三个选择对截面精度和日产量的影响最大。
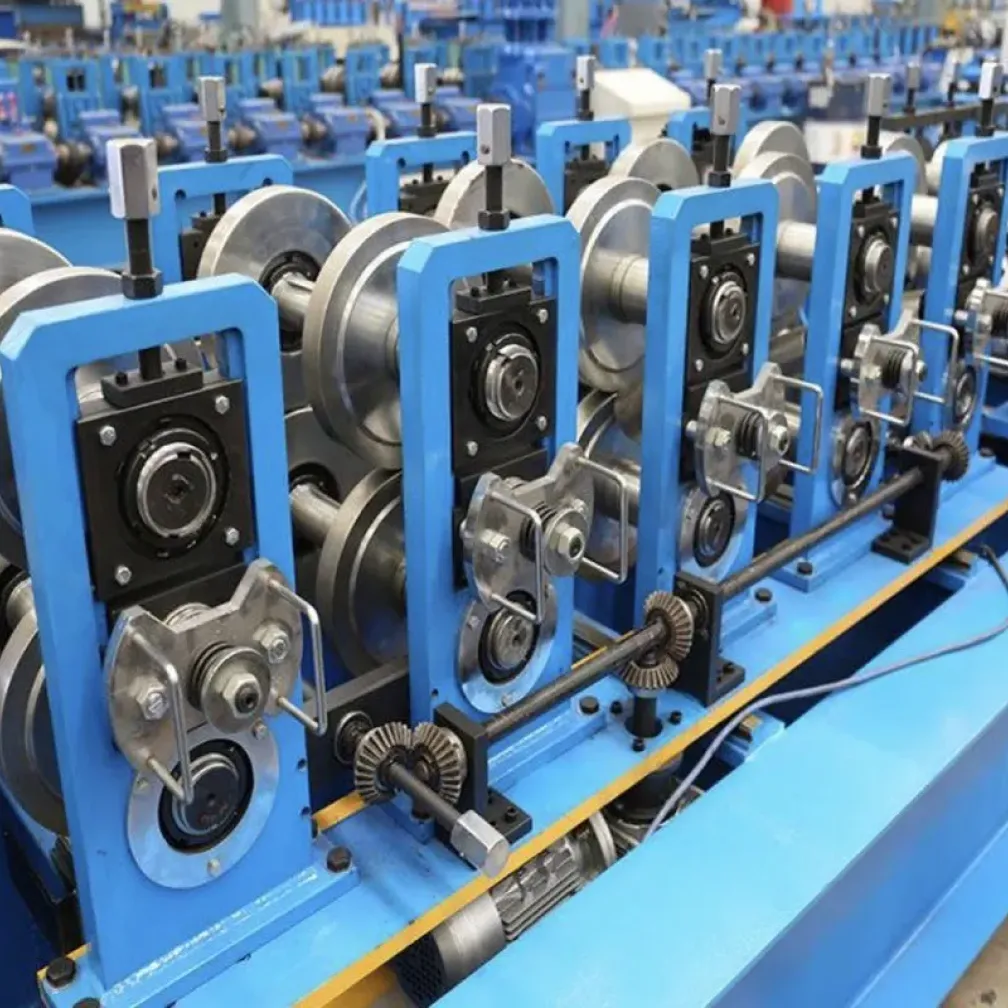
传动系统:螺旋伞齿轮齿轮箱可在 3 mm 及以上厚度钢带上保持成型扭矩稳定,适合多班连续运行。链条传动是 1-3 mm 薄板、中等日产量生产的经济之选。
轧机结构:拱形机架在负载下使两根轧辊轴两端均获得支撑,可限制厚板下的辊轴挠度,保证檩条全长翼缘角度一致。
冲孔与切断:多工位液压冲孔在成型前冲出腹板孔和翼缘孔,孔位按图纸在触摸屏上设定。伺服跟踪切断在运动中的带材上剪切,切断长度在全速下保持准确,轧机无需为切断停机。
主要应用
- 钢结构厂房、仓库和物流建筑的屋面檩条与墙面檩条
- 地面和屋顶光伏支架结构用 C 型材
- 拖车、卡车和农业机械的底盘与车架构件
- 货架、平台和市政工程用支撑钢
C 檩条还是 Z 檩条:如何选择
C 檩条截面为对称结构,可直接安装在檩托上,适合简支跨、墙面檩条以及型材端部对接的位置。Z 檩条翼缘错开、可相互搭扣,因此可在支座处搭接,以更少材料承担连续跨。同时包含屋面和墙面型材的项目往往两种都需要。轧机可建成专用 C 型产线,也可建成 C/Z 互换型产线,在控制面板上切换截面而无需更换轧辊。询价时说明所需截面,模具将据此设计。
询价前需要准备什么
- 标注腹板高度、翼缘宽度、卷边尺寸和公差的截面图纸
- 钢带厚度范围和材质牌号,如 Q235、Q355 或镀锌钢带
- 如需在线冲孔,提供孔位图纸
- 以米/分钟或吨/班计的目标产量
- 车间电压、相数和频率,以及 PLC 和电气元件的偏好品牌
有了这五项,产线配置、道次数、电机功率和交付周期即可在一轮报价中确定。
常见问题
一台设备能生产多种规格的 C 檩条吗?
可以。在模具设计范围内,换规格在触摸屏上设定,通过轧机牌坊的自动或手动调整完成。同一截面族内的规格切换无需更换轧辊。
产线能加工多厚的钢带?
标准机型加工 1-3 mm 钢带。针对更厚截面,3-5 mm 和 6-8 mm 机型配备齿轮箱传动、加粗辊轴和加强型切断装置。
螺栓孔如何加工?
孔在钢带进入轧机前由多工位液压装置在线冲出。孔径、孔距和位置按孔位图纸在 HMI 上输入,伺服送料在全速下保证孔距精度。
交货期多久?
标准配置产线自订单确认起 30-45 天。含堆垛打包的全定制产线需 60-90 天。每条产线在包装前都用订单材料完成 48 小时试运行。
谁负责在买方现场安装产线?
THRONCH 派遣工程师进行现场安装、对中和调试,通常需 3-5 天。操作工培训在调试期间完成,此后技术咨询在 24 小时内获得响应。