Z 檩条滚压成型机生产什么
Z 檩条是一种冷弯薄壁钢型材,截面呈 Z 形:两条等宽翼缘指向相反方向,由竖直腹板连接。这一几何形状赋予截面较高的强度重量比,以及一个决定性的安装优势:相邻檩条可在支座处相互搭接。设备以卷料钢带连续生产这些型材,截面高度 100-350 mm,厚度按机型为 1.5-6 mm,腹板或翼缘孔按项目螺栓孔型在线冲出。
Z 檩条为何能承担连续跨
由于 Z 截面的翼缘可与下一根檩条相互嵌合,两根型材在支座上方搭接,形成跨越多个开间的连续梁。连续檩条将弯矩分配到相邻跨,因此同一截面可承担更高荷载,或更轻的截面承担相同荷载。对于大跨度厂房和仓库屋面,这通常可减少檩条用钢量以及需要吊装和螺栓连接的构件数量。相比之下,C 檩条在支座处端部对接,按简支构件工作。两种截面的取舍在结构设计阶段确定,设备侧可针对任意一种做好准备。
标准产线配置
本产线的标配如下:
- 液压开卷机,配上料小车
- 用于连接卷料端头的剪切对焊装置
- 换卷时不停机的活套储料装置
- 矫平装置与伺服送料冲孔工位
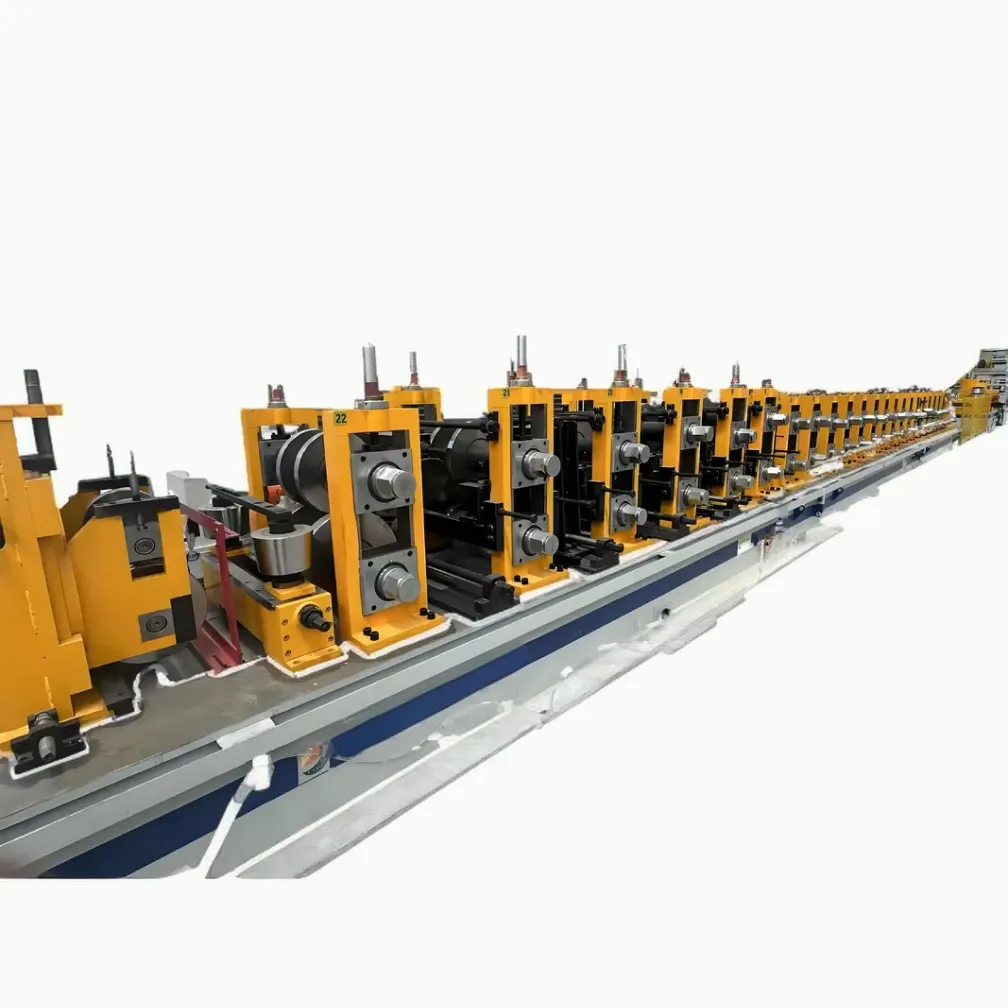
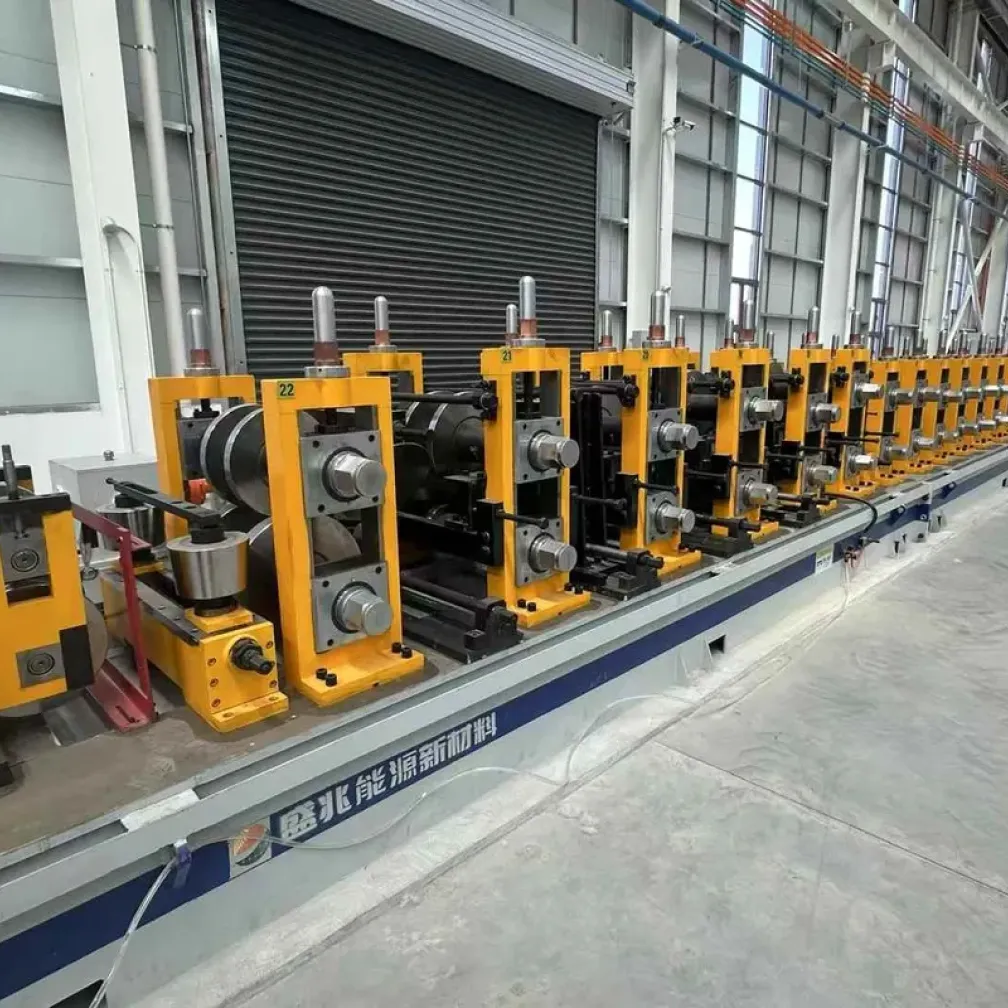
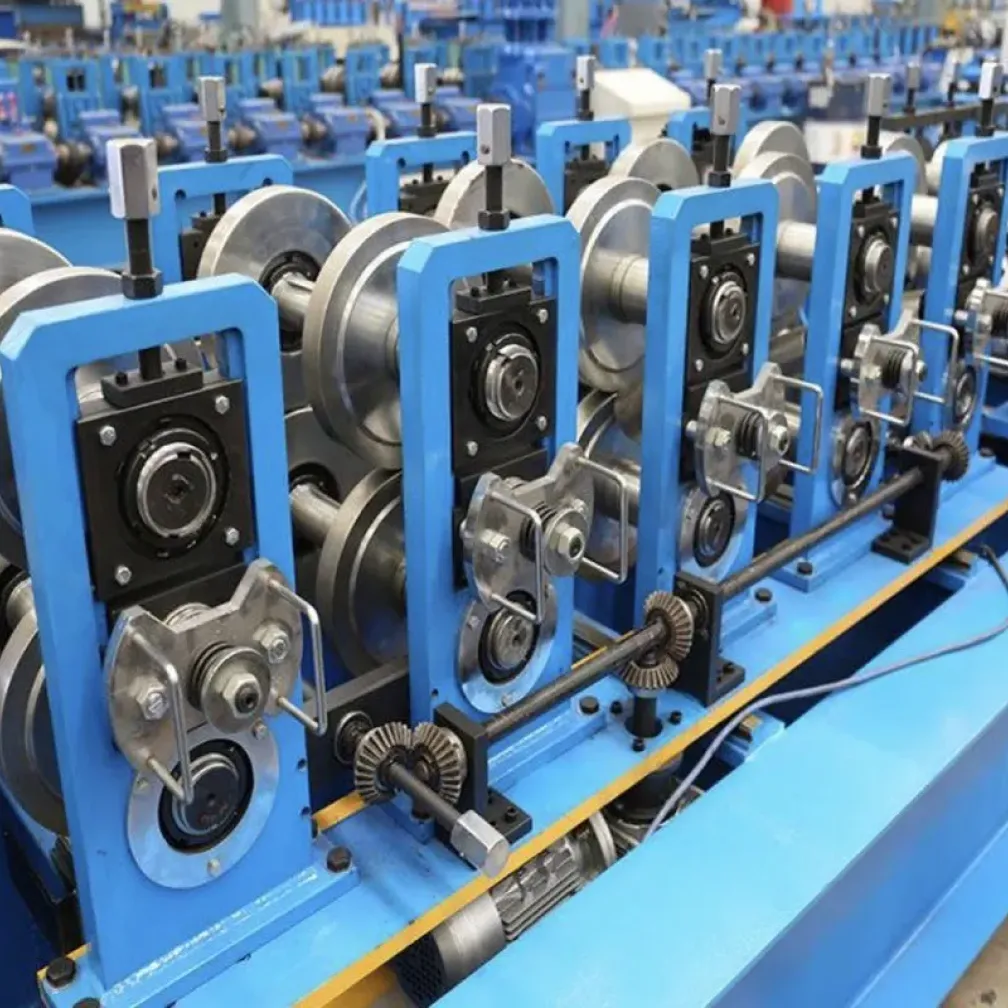
- 按截面高度范围配置的辊压成型主机
- 定尺液压切断与出料辊道
活套和对焊机为可选工位。以 20 m/min 及以上速度长班运行的工厂通常选配,因为换卷不再占用生产时间。规模较小的车间可以先采用开卷机直连轧机的布局,日后再增加活套工位。
专用 Z 型产线还是 C/Z 互换型产线
当工厂稳定批量生产 Z 檩条时,专用 Z 型产线是正确选择:模具针对 Z 型材优化,换型只是触摸屏上的规格调整,产线更容易达到额定速度。C/Z 互换型产线适合同时向建筑市场供应两种截面的厂商,例如屋面用 Z 檩条、墙面用 C 截面。截面切换通过控制面板调整牌坊完成,无需更换轧辊。询价时请说明计划的产品组合,因为这一决定影响轧机设计、切断模具和价格。
主要应用
- 钢结构厂房、仓库和物流园区的屋面檩条
- 装配式建筑构件与模块化建筑框架
- 仓库货架系统的支撑构件
- 农业建筑、养殖棚舍和设备棚
询价前需要准备什么
- 标注截面高度、翼缘宽度、卷边尺寸和搭接长度的 Z 截面图纸
- 目标项目的钢带厚度范围与材质牌号
- 檩条预冲孔到场的孔型要求
- 月产量目标与期望线速度
- 现场供电规格及偏好的电气元件品牌
有了这些要点,道次设计、电机功率选型和自动化水平即可在一份技术方案中确定。
常见问题
Z 檩条机和 C 檩条机有什么区别?
两种截面几何形状不同,轧机牌坊和辊压模具也不同。专用设备以最佳速度和精度运行单一截面。互换型产线通过控制面板调整牌坊即可生产 C 和 Z 两种截面,适合承接混合项目订单的工厂。
本产线能覆盖哪些截面高度?
标准模具范围覆盖 100-350 mm 截面高度,包含工业屋面的常用檩条规格。超出此范围的规格按定制模具报价。
产线运行速度多快?
成型速度在 5-25 m/min 之间可调。3 mm 以上厚钢带和处于规格范围大端的截面以较低速度运行,以保证型材精度。
换一次规格需要多久?
同一截面族内的规格切换在触摸屏上设定,并用一段短试件确认。C/Z 互换机型切换截面时增加一步牌坊调整。两种情况都无需更换轧辊。
交付和安装周期如何?
标准配置 30-45 天发货;定制产线需 60-90 天。THRONCH 工程师负责现场安装调试,通常一周内完成,并在交付前培训操作团队,交付后持续提供技术支持。