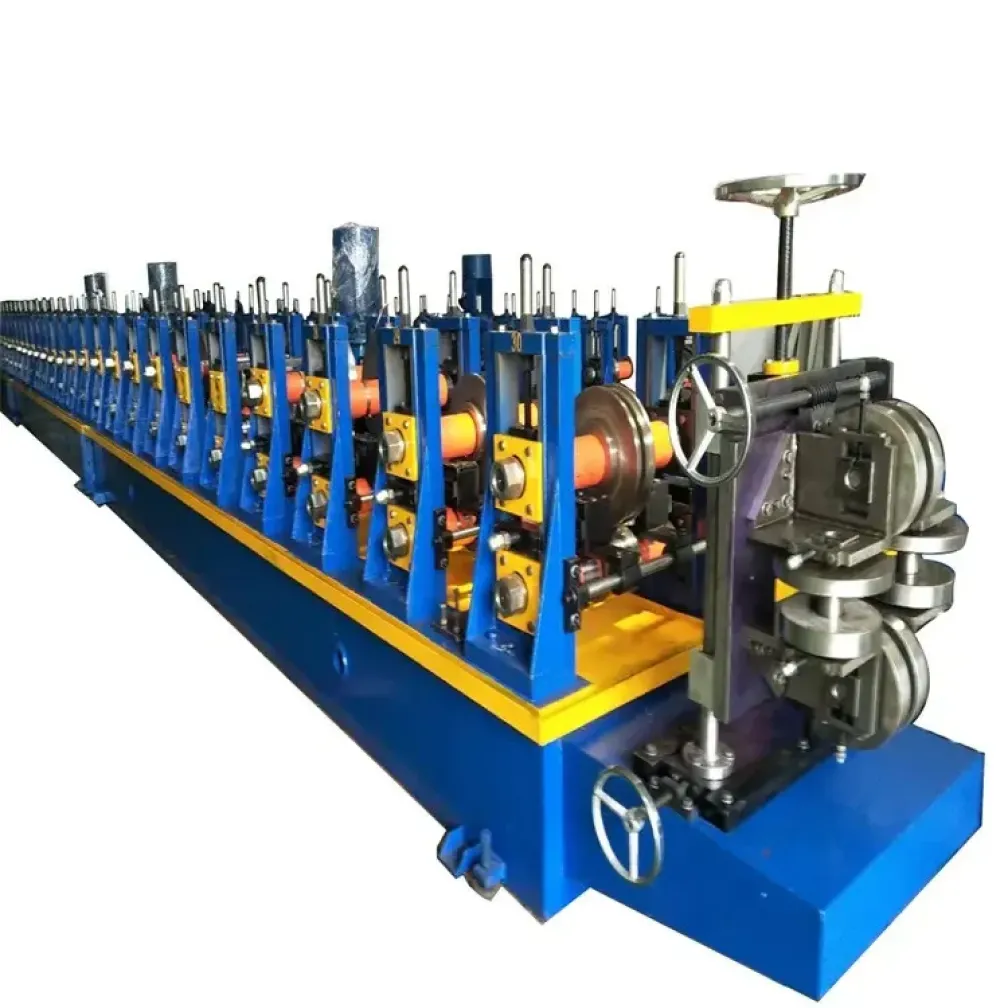
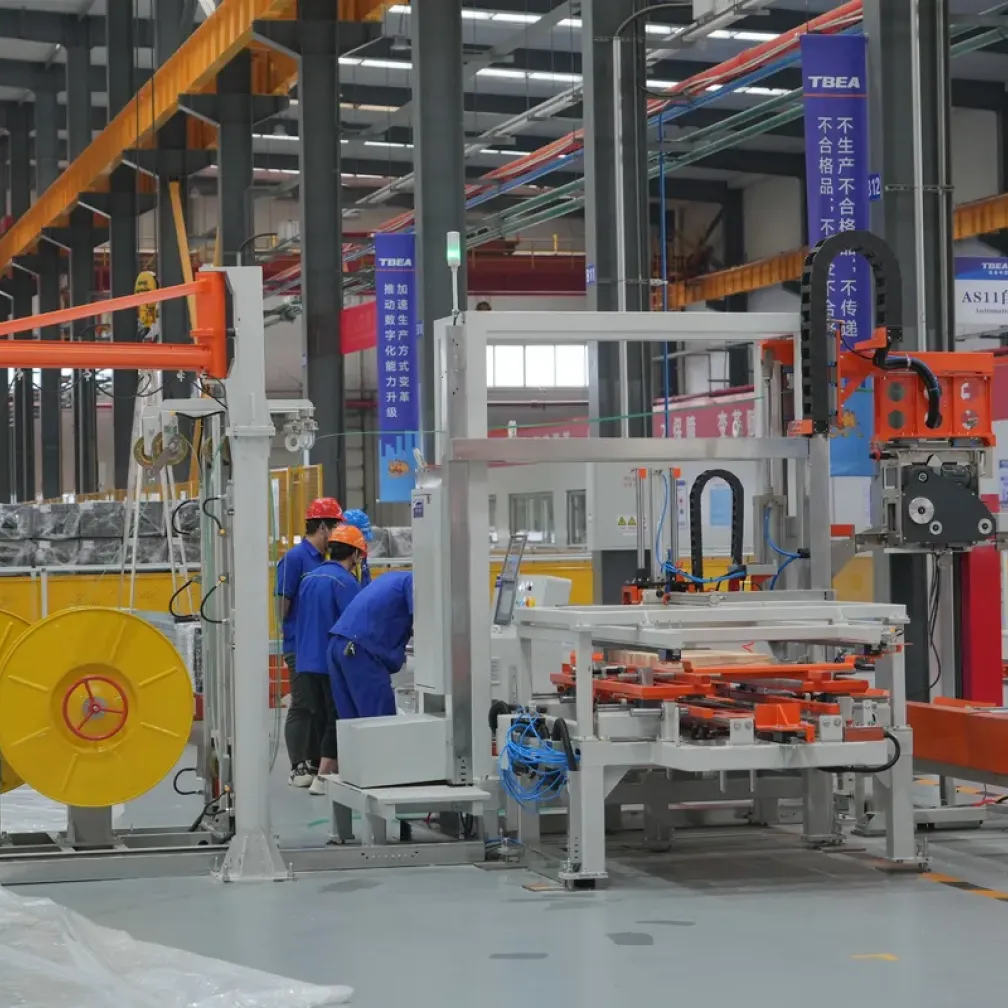
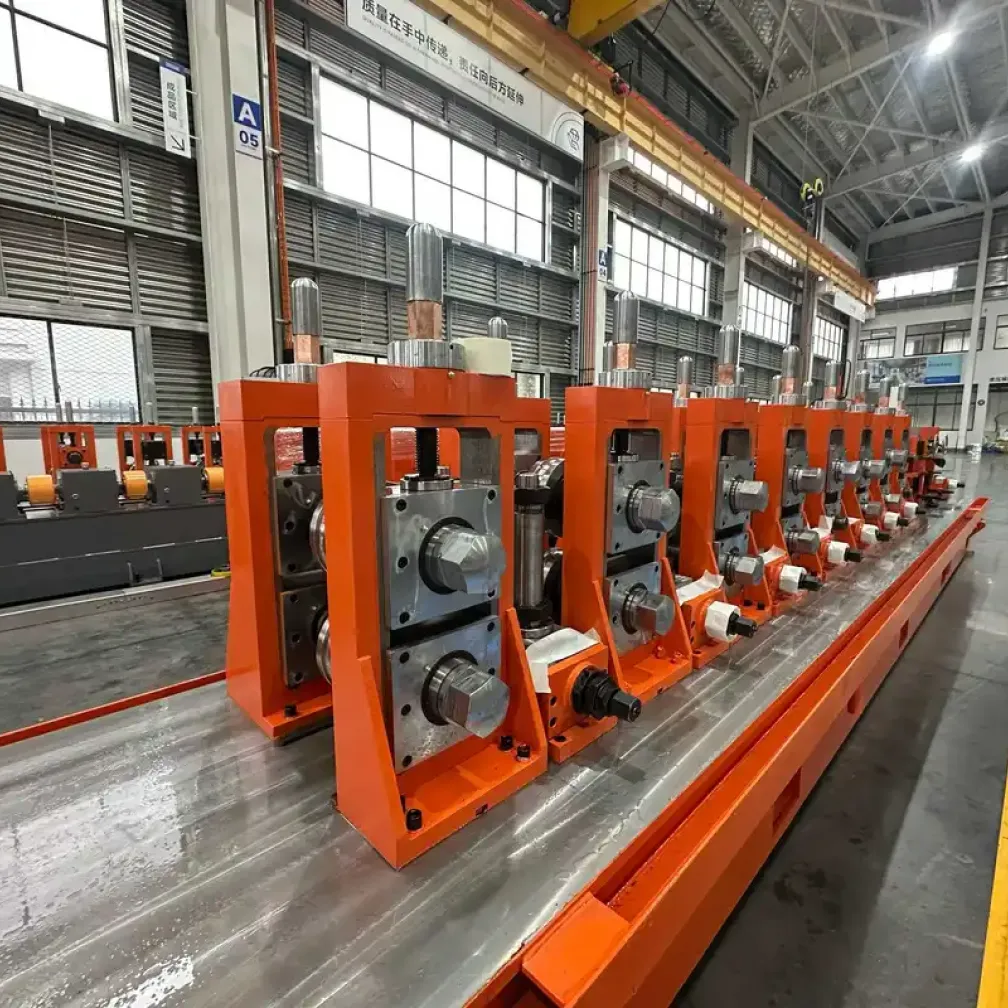
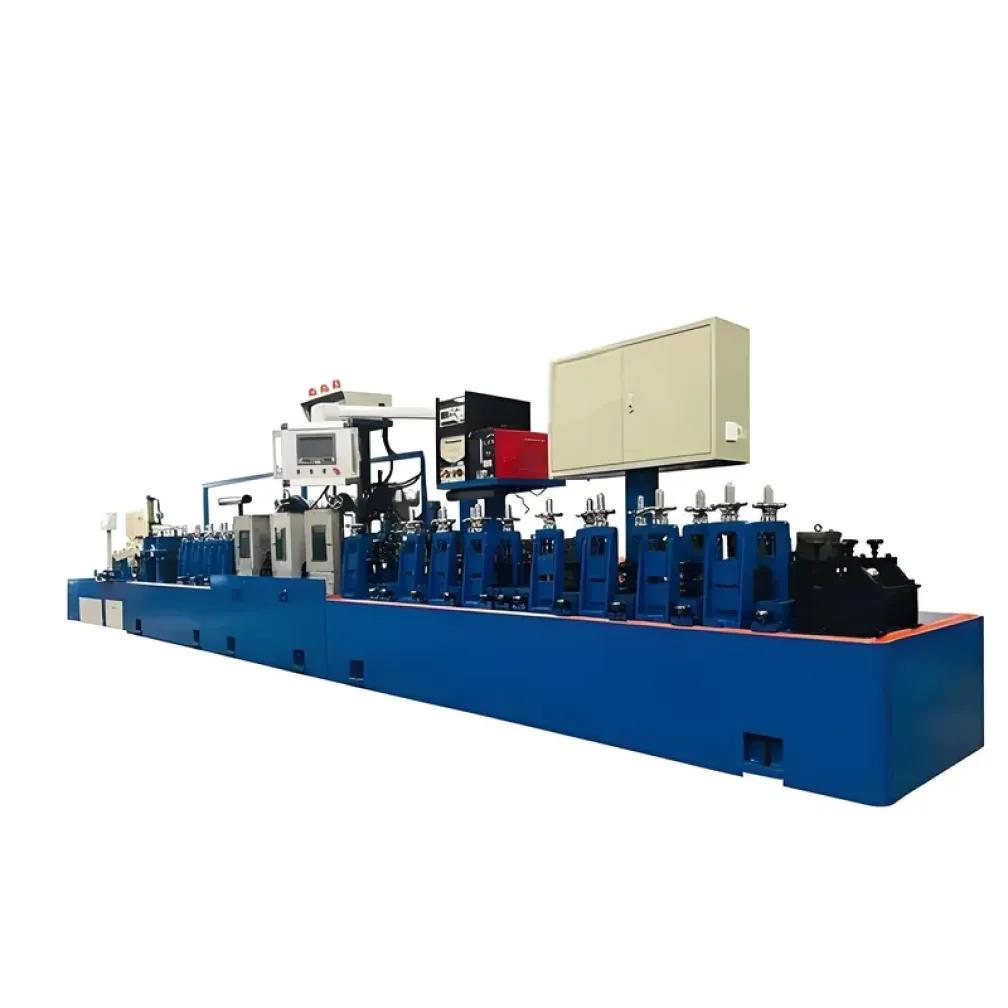
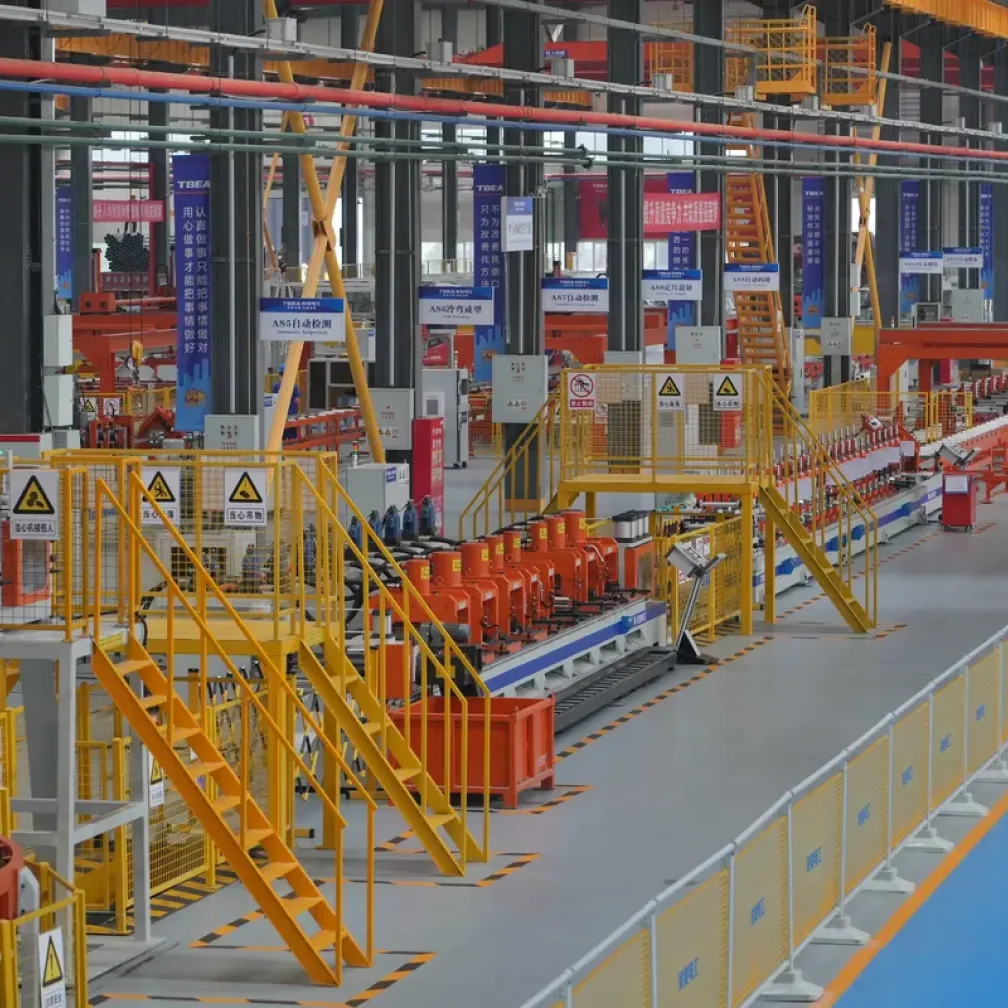
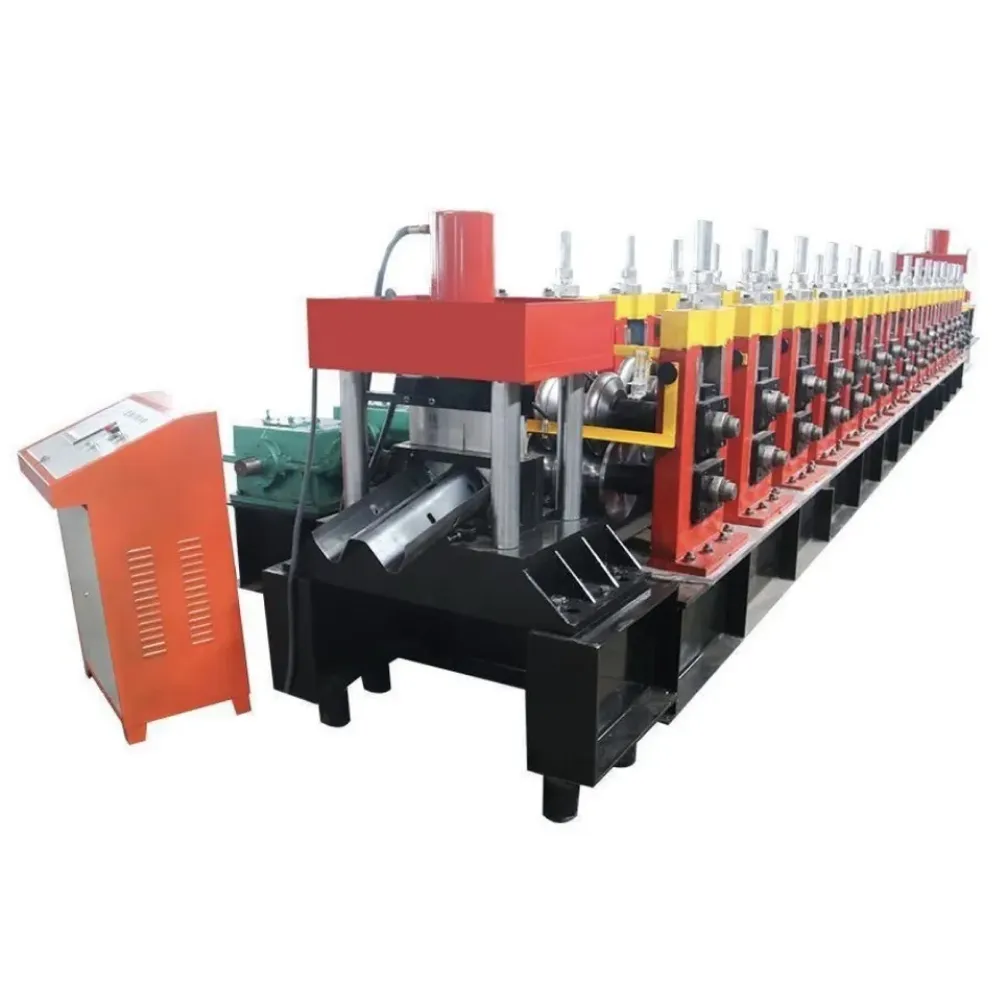
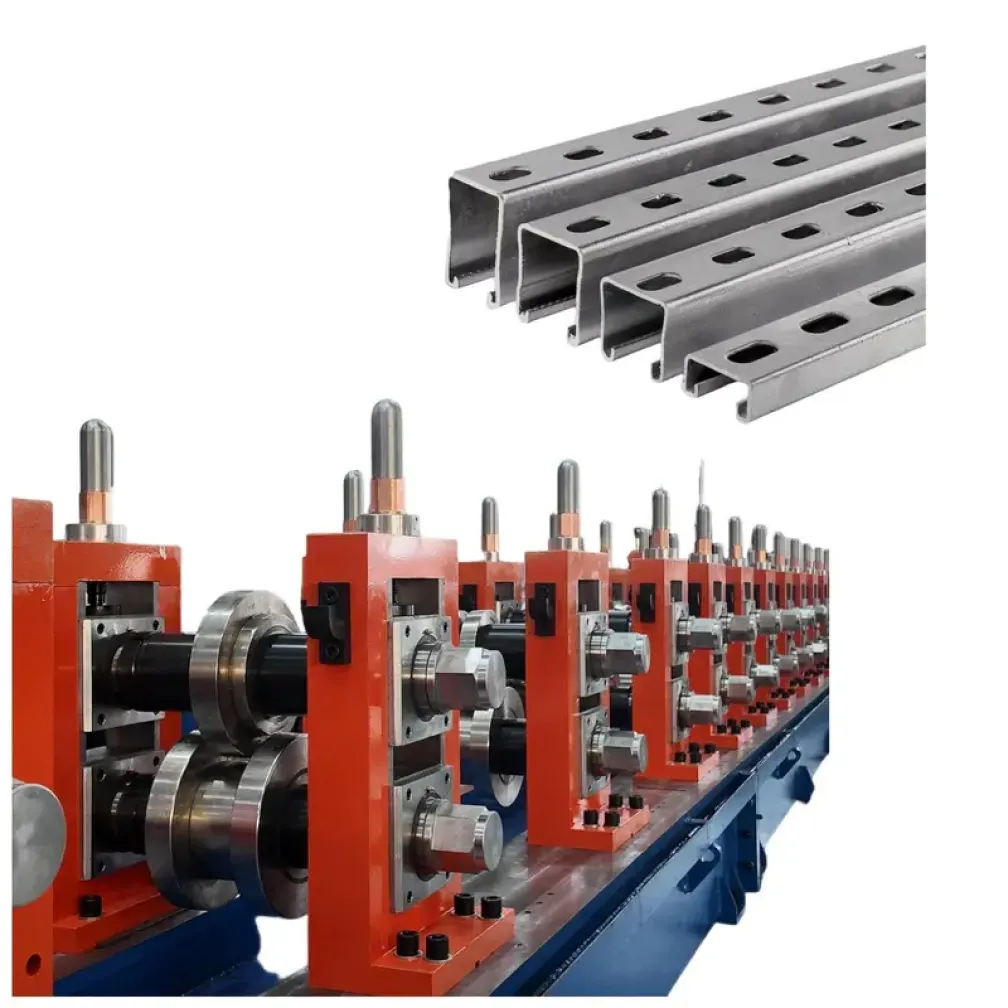
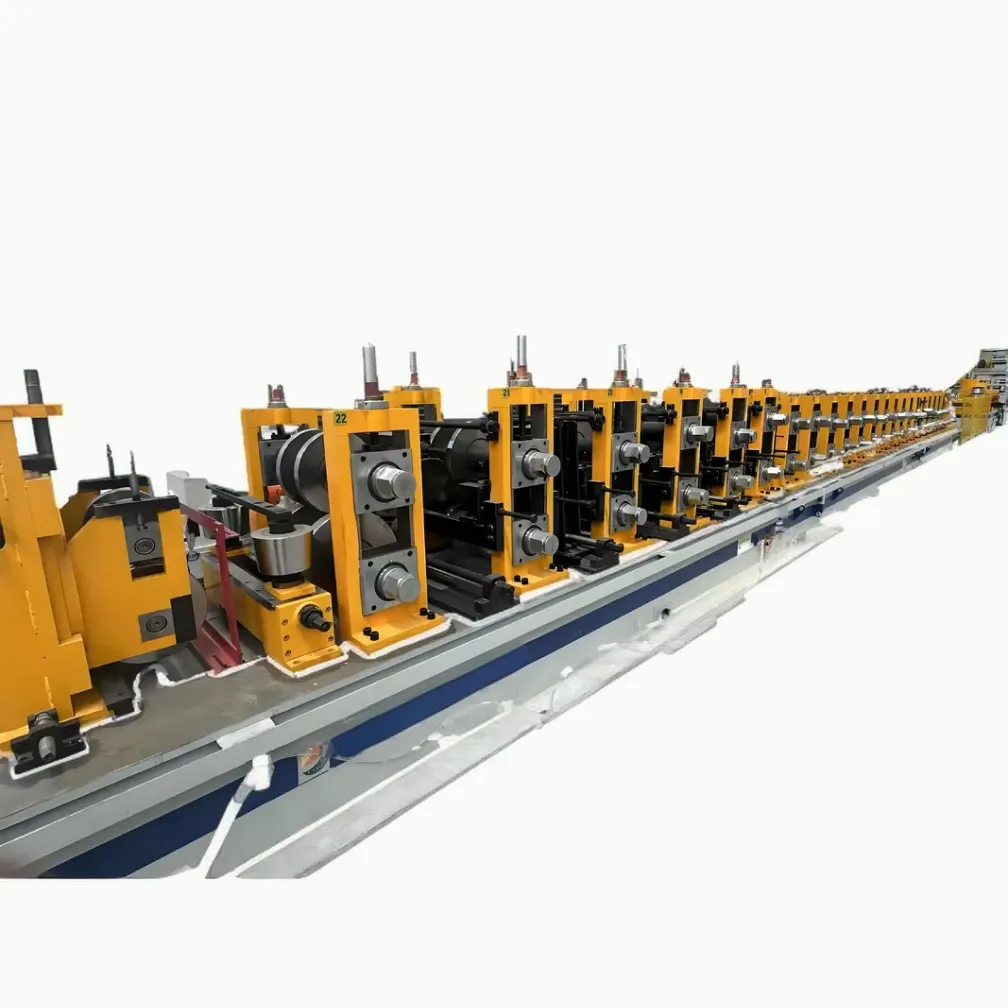
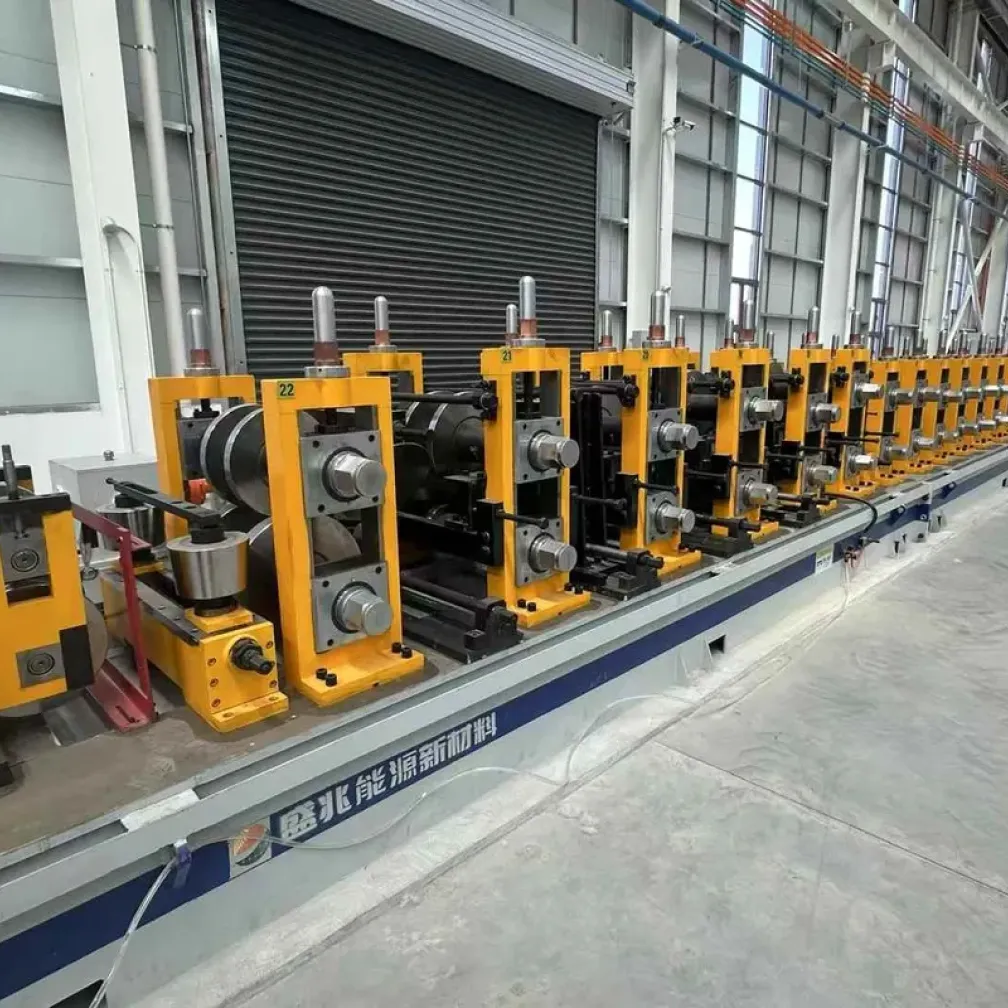
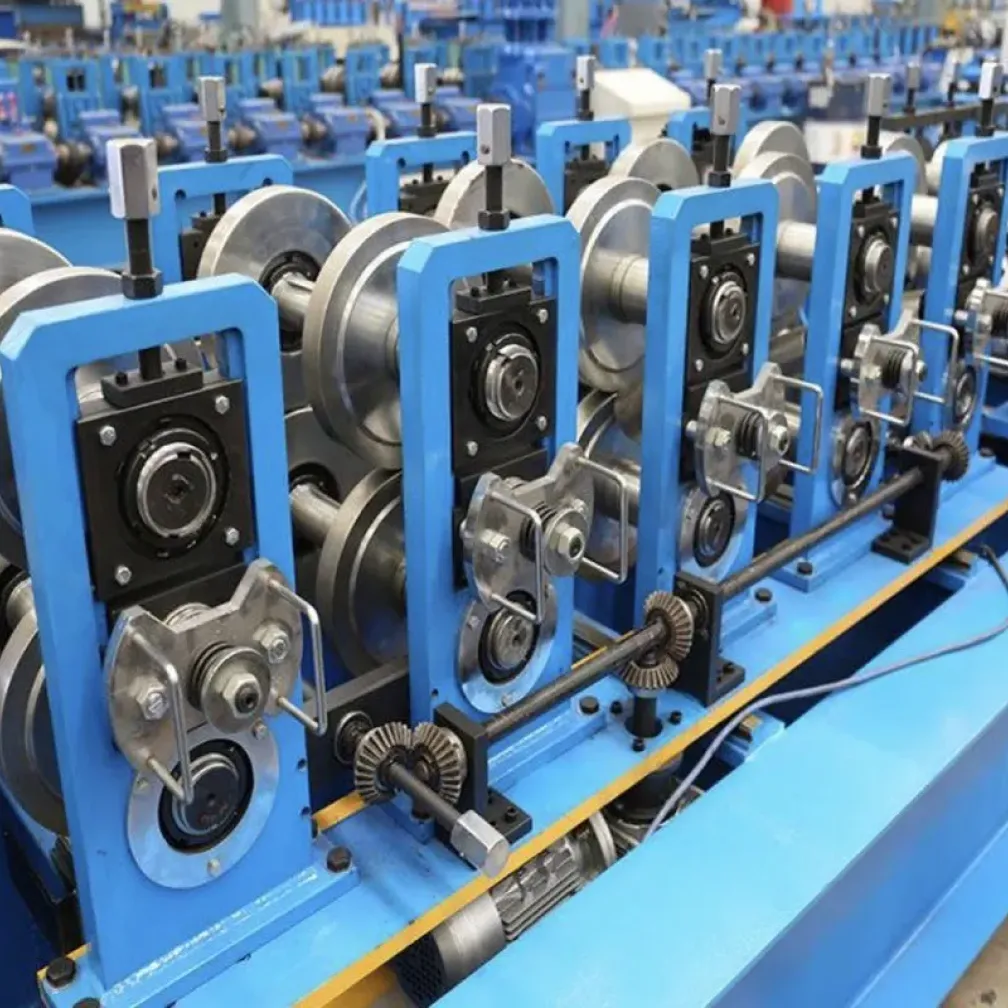
Это решение представляет собой комплексную внутрипроизводственную линию для выпуска прогонов C, Z и U, созданную для производителей стальных конструкций, изготовителей зданий PEB и центров обработки профилей. Одна линия принимает оцинкованный или черный стальной рулон и выдает готовые прогоны, пробитые и нарезанные по длине проекта, готовые к работе в сборочном цехе. Линия работает от разматывателя до автоматического штабелера: правка, сервоподача, гидравлическая пробивка отверстий, профилирование и летучая резка объединены в одной программе ПЛК. На этой странице объясняется, кому подходит решение, что выпускает линия, как сконфигурировано оборудование, как спланировать цех и производительность, а также как выглядят поставка и поддержка.
Кому подходит это решение для производства прогонов
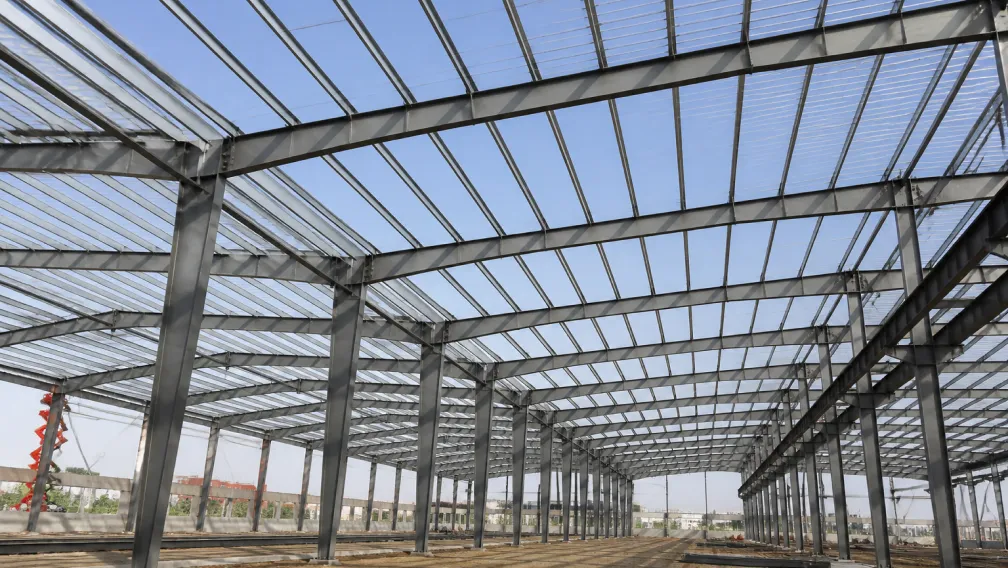
Три типа покупателей получают самую быструю отдачу от собственной линии прогонов. Первый — производитель зданий PEB, который ежемесячно закупает прогоны и обвязки в составе строительных комплектов. Второй — подрядчик стальных конструкций, ведущий параллельно несколько проектов складов или заводов, где спрос на прогоны стабилен, но размеры меняются от проекта к проекту. Третий — металлосервисный центр, поставляющий местным изготовителям и желающий добавить прогоны в свой перечень продукции. Если ваше предприятие сейчас закупает прогоны у стороннего профилировщика, ваши реальные затраты — это наценка прокатчика, фрахт на длинномерные полые профили и риск срыва графика при изменении проектной ведомости. Собственная линия устраняет все три фактора.
Что выпускает линия
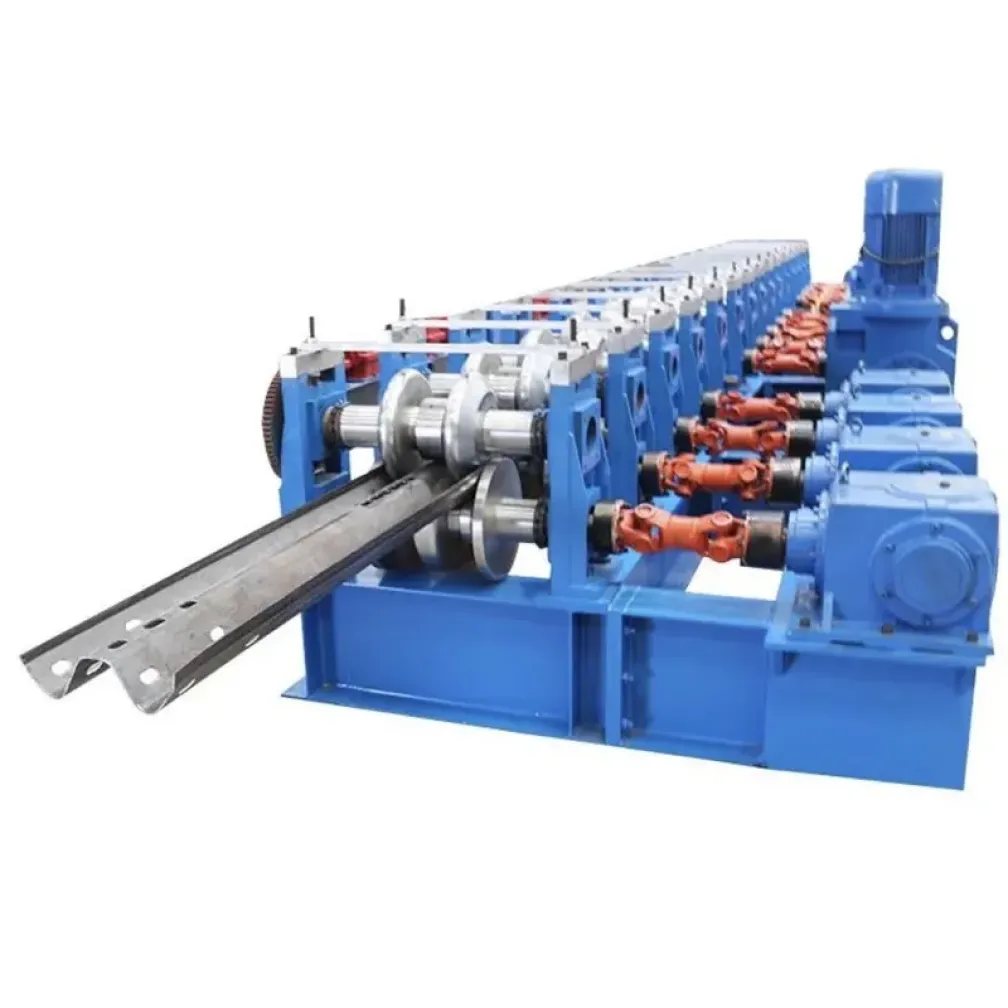
Линия охватывает три профиля, применяемых в стальных зданиях: прогоны C, прогоны Z и U-профили для работ по раскреплению и монтажу солнечных панелей. Высота стенки — от 80 мм до 400 мм, размеры полок и отбортовок задаются по вашему чертежу. Толщина ленты — от 1,5 до 3,5 мм в стандартных исполнениях, для толстостенных конструкционных профилей доступны усиленные конфигурации. Длина резки от 1 м до 12 м задается на сенсорном экране с допуском ±1 мм на 6 м. Стандартные материалы — горячеоцинкованная лента с покрытием Z275, высокопрочные марки S350GD и S450GD, а также черная лента Q235 или Q355 для окрашиваемых или грунтуемых в цехе элементов.
По монтажному поведению два основных профиля различаются в одном важном аспекте. Прогон C имеет равные полки и работает как однопролетный элемент, опирающийся на стропила. Прогон Z имеет смещенные полки, поэтому соседние элементы перекрываются на каждой опоре и работают как неразрезная балка. Именно это перекрытие позволяет Z-профилям нести ту же нагрузку на большем пролете, поэтому в большинстве крупных кровельных систем указывают прогоны Z, а профили C используют для обвязок и меньших пролетов.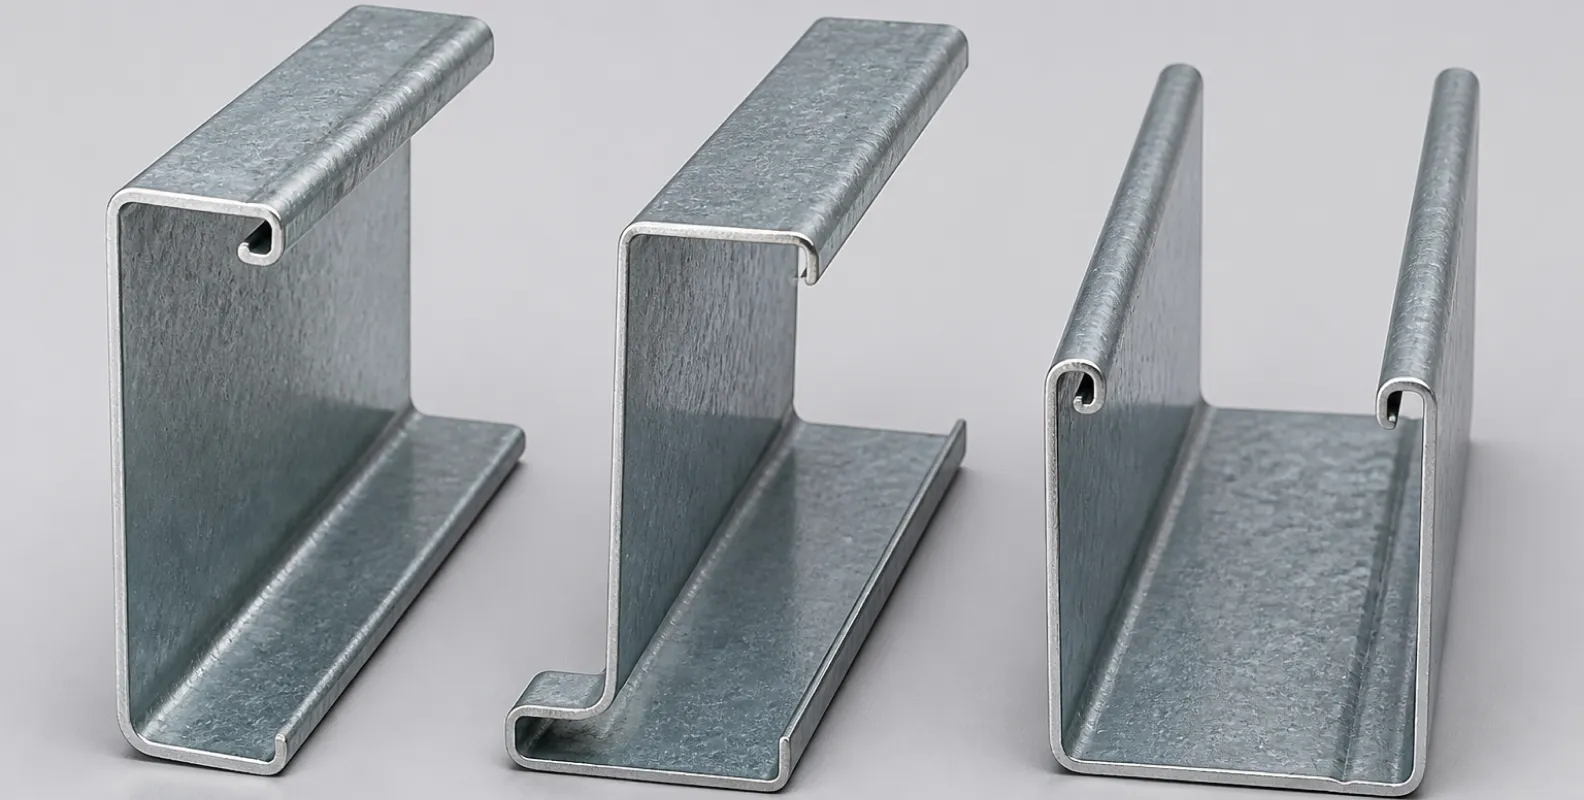
Конфигурация линии
Стандартная конфигурация — цепочка проверенных узлов, каждый из которых подобран под ваш диапазон профилей и целевой выпуск:
| Этап | Оборудование | Функция |
|---|---|---|
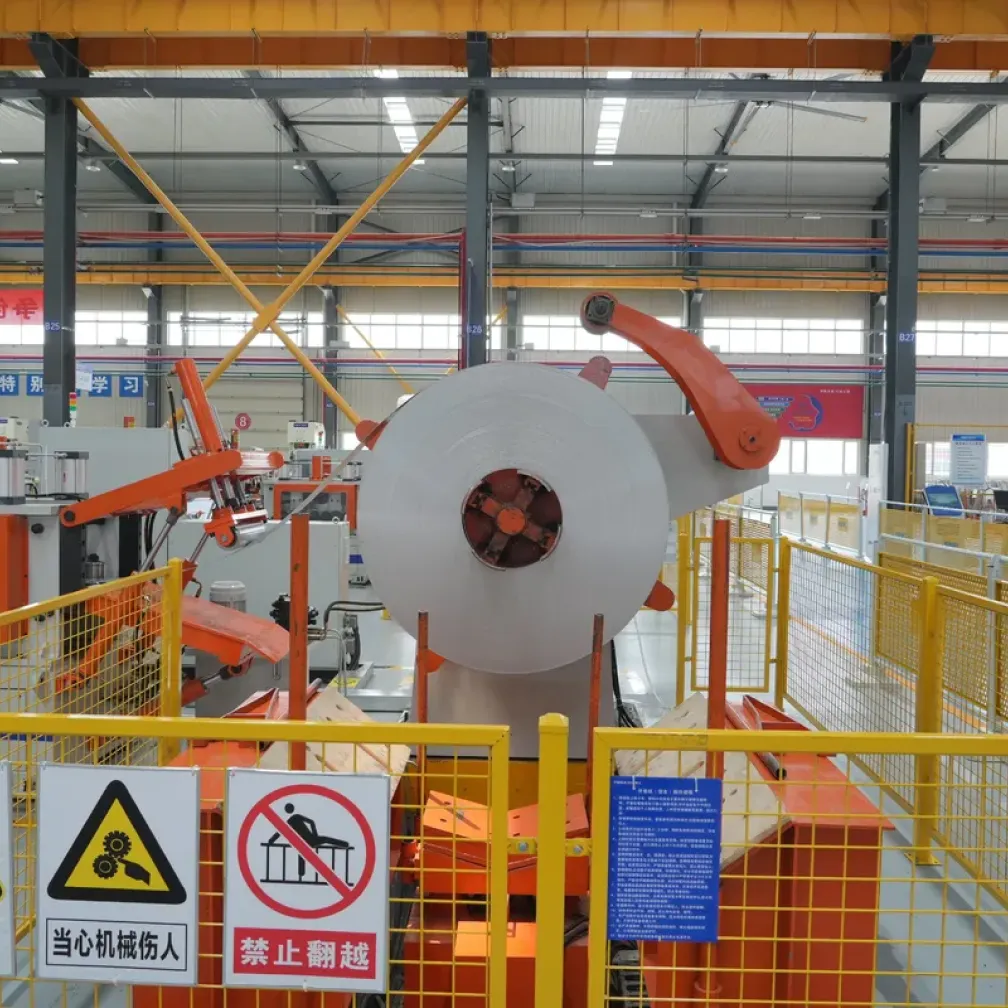
| Разматывание | Гидравлический разматыватель, грузоподъемность 6 т, наружный диаметр рулона 1300–1800 мм | Удерживает и разматывает рулон под контролируемым натяжением |
| Правка | Многороликовая правильная машина | Снимает винтообразность рулона, чтобы лента входила в стан ровной |
| Подача и пробивка | Сервоподатчик с гидравлическими пробивными узлами | Позиционирует ленту и пробивает отверстия в стенке и полках в потоке |
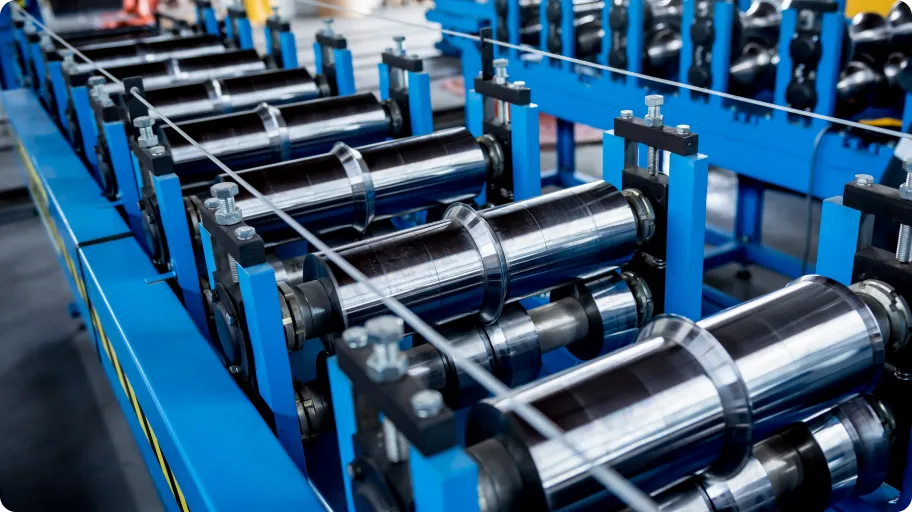
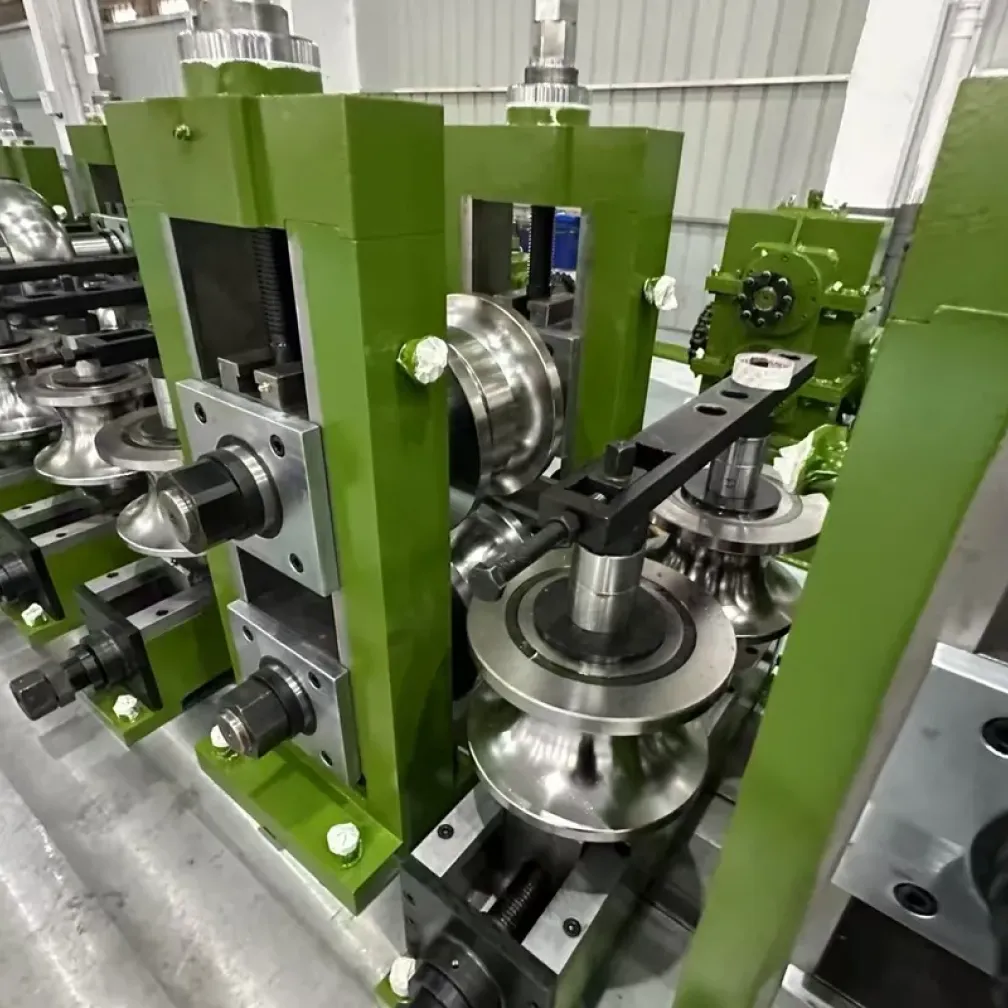
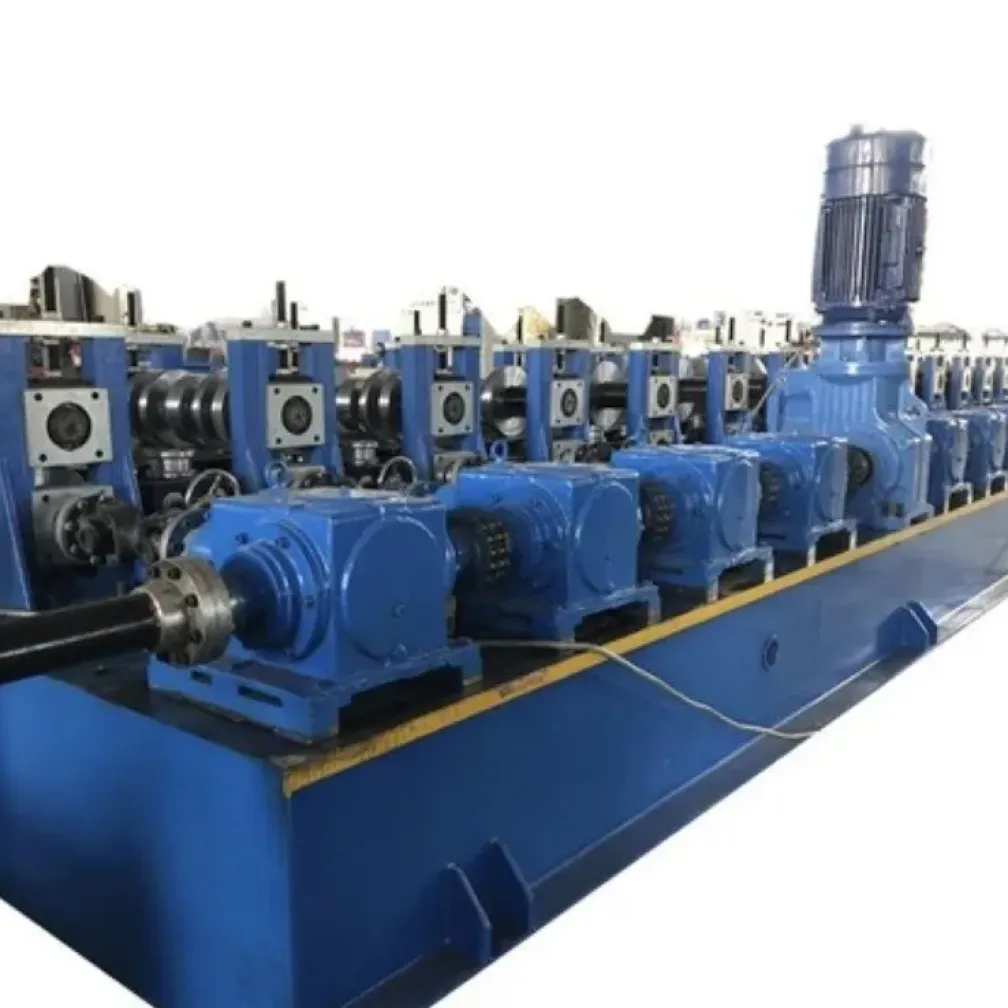
| Профилирование | Профилегибочный стан, 15–19 клетей, хромированные валки из подшипниковой стали | Постепенно изгибает ленту в конечный профиль |
| Резка | Летучая гидравлическая резка | Режет в движении по длине, допуск ±1 мм на 6 м |
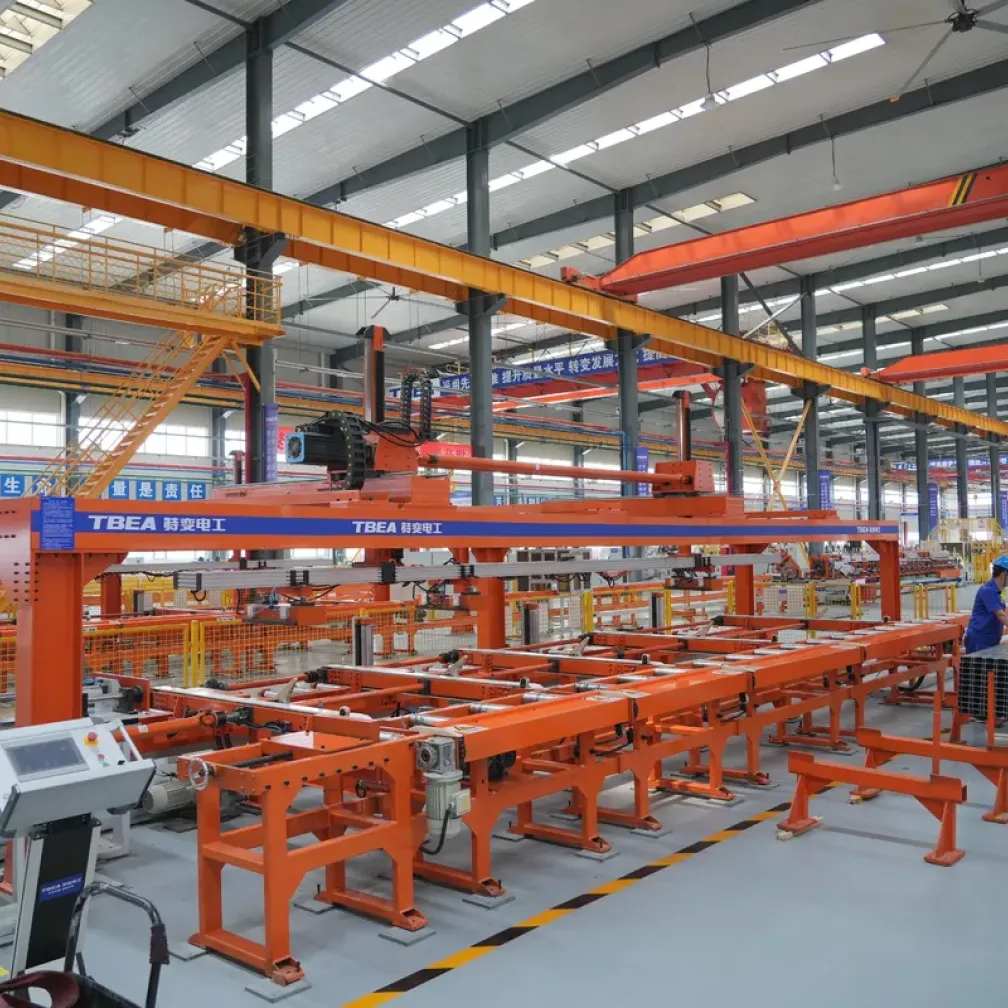
| Штабелирование | Автоматический штабелер с выдачей пакетов | Собирает и выравнивает пакеты для обвязки и отгрузки |
Установленная мощность обычно составляет от 37 до 75 кВт в зависимости от размера профиля и скорости. Вся цепочка работает под управлением одного ПЛК, поэтому программы длины, партии и пробивки вводятся один раз на сенсорном экране.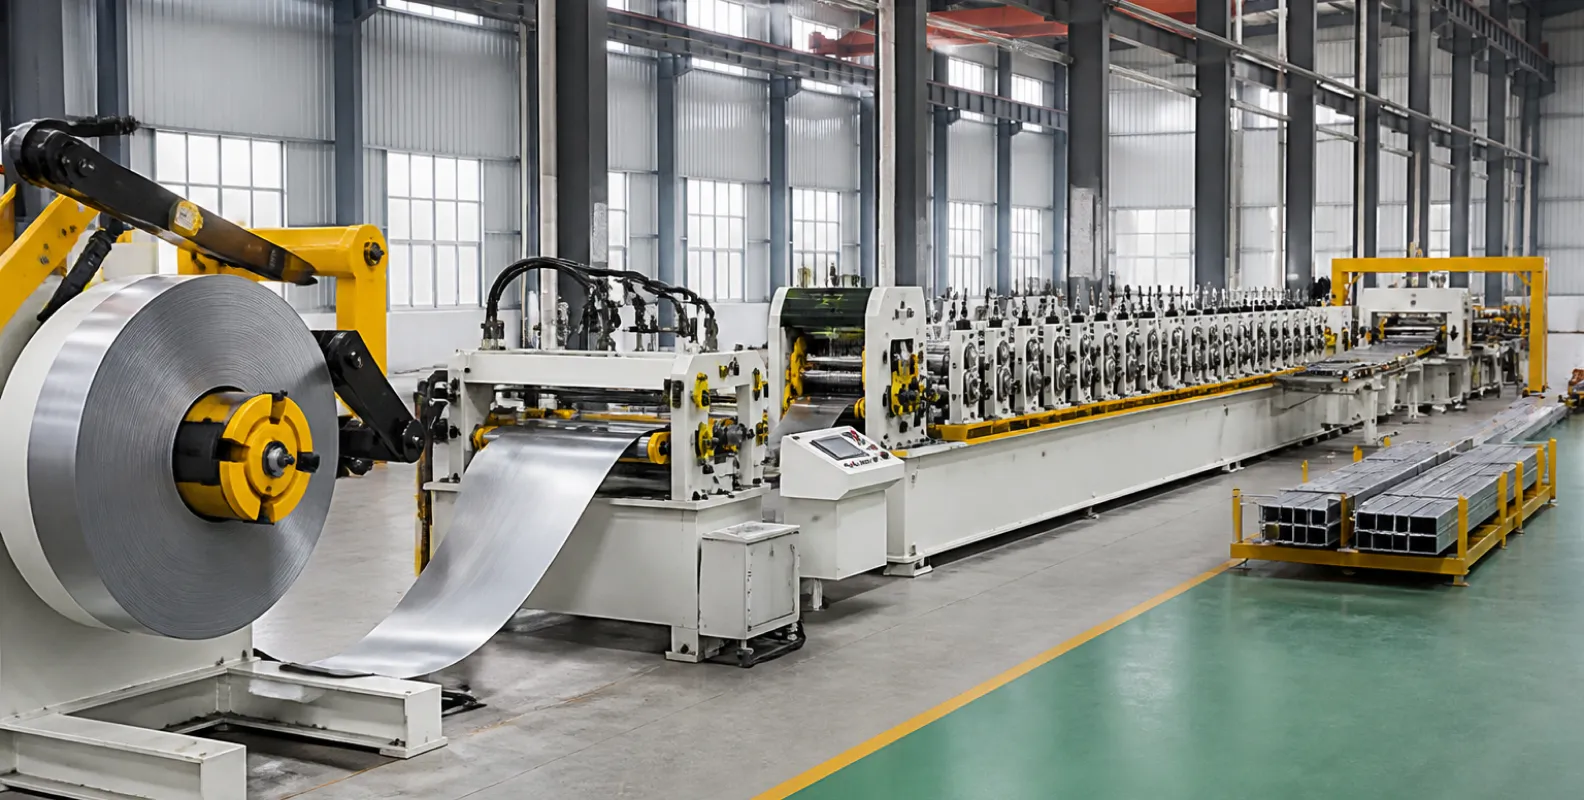
Автоматическая переналадка C/Z
Смешанные заказы — нормальное состояние бизнеса стальных зданий, поэтому время переналадки определяет реальный суточный выпуск. Стан использует моторизованную настройку: оператор выбирает профиль и размер на экране, а межвалковые зазоры и ширина стенки устанавливаются автоматически. Переключение между C и Z или между высотами стенки занимает минуты, а не полдня ручной работы с проставками. Таким образом, один стан покрывает весь перечень прогонов проекта без второй линии.
Встроенная пробивка для соединений PEB
Прогоны окупаются именно в соединениях. Линия пробивает отверстия в стенке под распорки и отверстия в полках для крепления панелей, пока лента еще плоская, до профилирования. Сервопозиционирование сохраняет точность расположения отверстий на полной скорости линии, а схемы отверстий хранятся в виде программ, поэтому повторный проект — это операция вызова программы. Встроенная пробивка устраняет этап вторичного сверления, который тормозит сборочные цеха и вносит позиционные ошибки.
Планирование цеха и производительности
Скорость линии для прогонов составляет от 10 до 30 м/мин в зависимости от толщины и профиля. Практический пример: Z-прогон толщиной 3 мм массой около 5 кг/м при скорости 20 м/мин — это примерно 6 тонн в час на полной скорости. Реальное планирование закладывает 60–70 процентов времени работы с учетом смены рулонов, переналадок и пакетирования, поэтому одна смена обеспечивает серьезный месячный тоннаж. Требования к цеху скромные: прямой участок длиной 40–60 м для линии, мостовой кран грузоподъемностью 5 т для рулонов, ровный бетонный пол и два-три оператора в смену плюс вилочный погрузчик для пакетов.
Собственное производство против закупки прогонов
Экономика опирается на три факта. Во-первых, прогоны — длинномерные полые профили, и фрахт на них — это во многом оплата перевозки воздуха; производство на площадке изготовителя устраняет эту статью расходов. Во-вторых, сторонний прокатчик добавляет свою наценку к каждой тонне, тогда как собственная линия превращает рулон в прогон только по себестоимости переработки. В-третьих, внутренняя резка по актуальным проектным ведомостям устраняет и избыточные запасы, и риск дефицита. Когда месячное потребление достигает уровня, при котором сэкономленные наценка и фрахт покрывают платеж за линию, решение фактически уже принято; точная точка безубыточности зависит от местных цен на рулон и тарифов на перевозку, и мы можем рассчитать цифры вместе с вами на этапе коммерческого предложения.
Поставка, монтаж и поддержка
Стандартные линии прогонов изготавливаются за 30–45 дней, а индивидуальные конфигурации — за 60–90 дней. Перед упаковкой каждая линия проходит 48-часовые пробные испытания на реальной ленте на нашем заводе. Отгрузка организуется на условиях FOB, CFR, CIF или «до двери». Инженеры THRONCH выезжают на монтаж и пусконаладку, которые занимают 3–5 дней, и обучают ваших операторов до сдачи линии. Линия имеет гарантию 12 месяцев, на основные компоненты — 18 месяцев, а на технические вопросы отвечают в течение 24 часов в течение всего срока службы оборудования.
Запустите свой проект по производству прогонов
Пришлите нам перечень профилей с высотами стенок, диапазоном толщин и целевым месячным тоннажем, и наши инженеры вернут полное предложение по линии с конфигурацией, чертежом компоновки и графиком поставки. Эталонные конфигурации отдельных станков приведены на странице станка для профилирования CZ-прогонов, со специализированными исполнениями для производства прогонов C, прогонов Z и прогонов U, а также полностью автоматизированные варианты в разделе автоматических профилегибочных станков. Свяжитесь с нами: amy@thronch.com.
Часто задаваемые вопросы
Какие профили может выпускать одна линия CZ-прогонов?
Одна линия выпускает прогоны C, прогоны Z и U-профили. Высоты стенки от 80 до 400 мм перекрываются моторизованной настройкой, а переключение между профилями и размерами выполняется с сенсорного экрана за минуты.
В чем разница между прогонами C и Z в эксплуатации?
Прогон C работает как однопролетный элемент, опирающийся на стропила. Прогон Z перекрывает соседний элемент на каждой опоре и работает как неразрезная балка, поэтому несет ту же нагрузку на большем пролете. В большинстве крупных кровель применяют прогоны Z, а профили C — для обвязок и малых пролетов.
Как быстро работает линия производства прогонов?
Стандартные линии прогонов работают со скоростью от 10 до 30 метров в минуту в зависимости от толщины ленты и размера профиля. Толстая высокопрочная лента идет медленнее; тонкая оцинкованная лента — в верхней части диапазона.
Какие материалы и толщины может обрабатывать линия?
Стандартные исполнения обрабатывают ленту 1,5–3,5 мм: горячеоцинкованную, высокопрочную S350GD и S450GD, а также черную Q235 или Q355. Усиленные конфигурации для толстостенных конструкционных профилей доступны по запросу.
Сколько операторов требуется линии?
Два-три оператора в смену обеспечивают загрузку рулонов, контроль и пакетирование, плюс водитель вилочного погрузчика для перемещения рулонов и готовых пакетов.
Можно ли настроить схемы отверстий?
Да. Отверстия в стенке и полках пробиваются в потоке по вашему чертежу до профилирования, а схемы хранятся как программы ПЛК. Отверстия под болты соединительных накладок и под распорки — самые частые запросы.
Сколько занимают монтаж и пусконаладка?
Монтаж и пусконаладка на площадке занимают 3–5 дней с инженерами THRONCH, включая обучение операторов. Линия сдается уже выпускающей прогоны в допуске.
Каков срок поставки полной линии прогонов?
Стандартные конфигурации отгружаются через 30–45 дней после подтверждения заказа. Индивидуальные линии со специальными профилями или пакетами автоматизации занимают 60–90 дней, и каждая линия проходит 48-часовые пробные испытания перед отгрузкой.
-

THRONCH
Производитель станков холодного профилирования
THRONCH — завод-производитель, специализирующийся на линиях холодного профилирования под заказ и трубоэлектросварочных станках. Опираясь на более чем десятилетний инженерный опыт, мы делимся техническими знаниями и поставляем высокоточное оборудование.