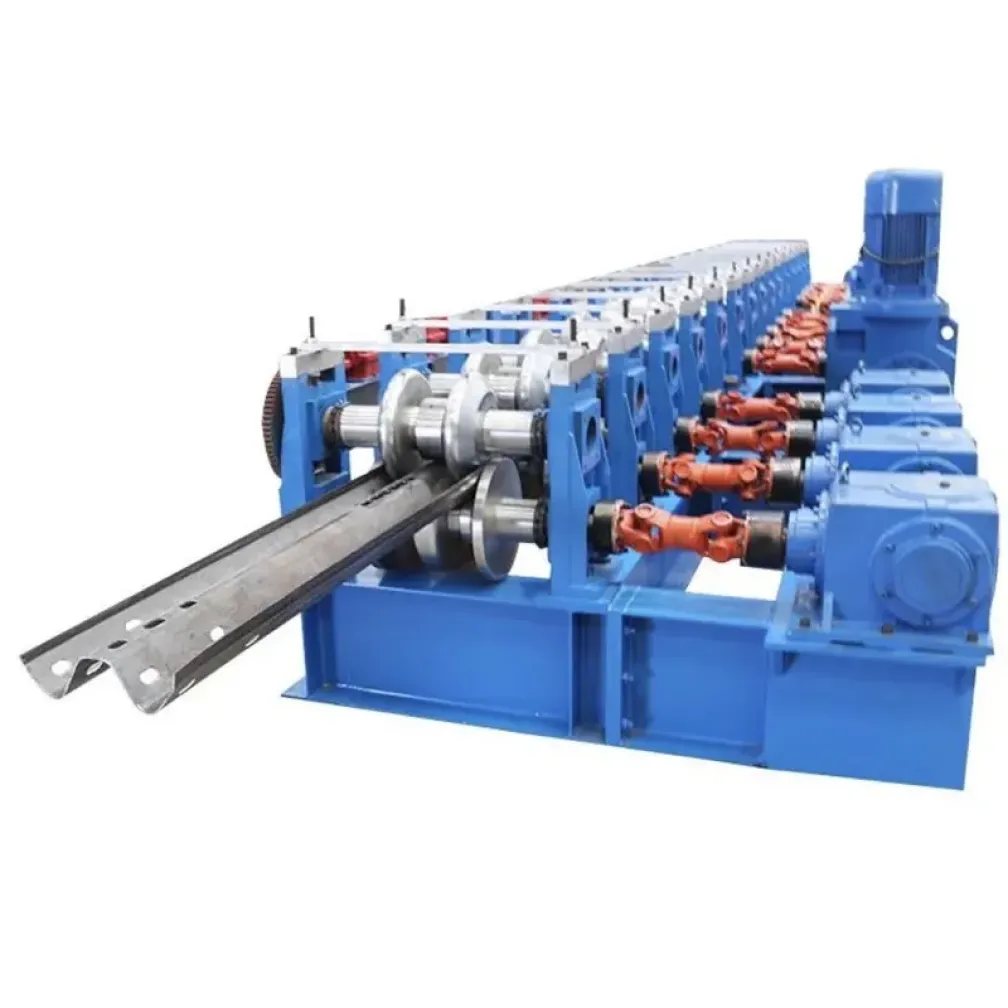
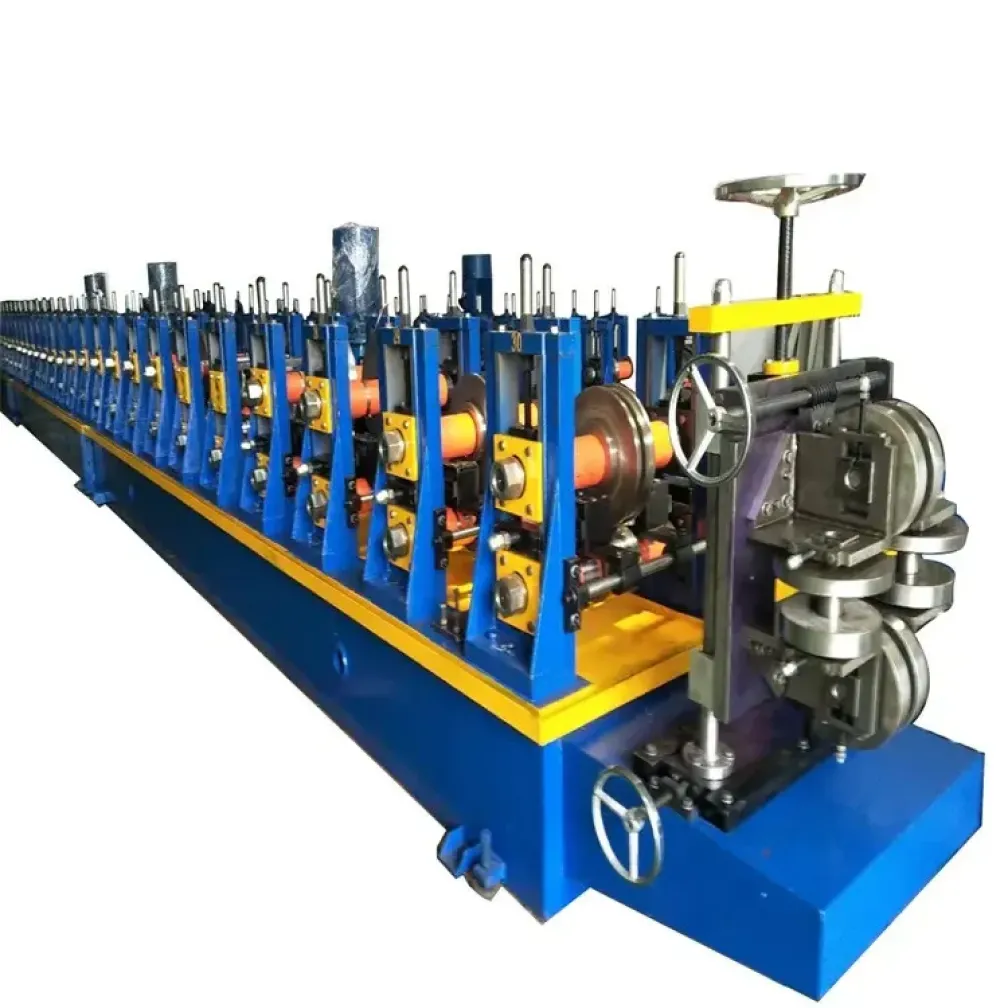
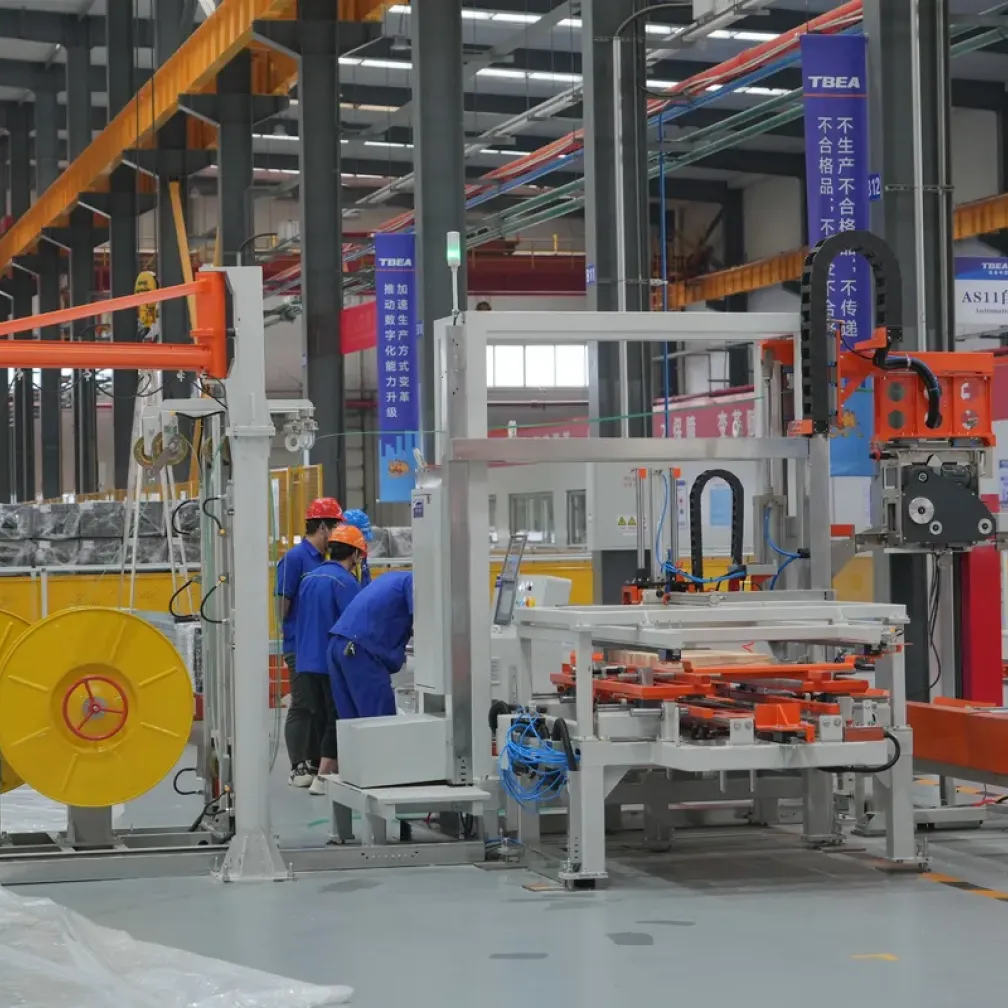
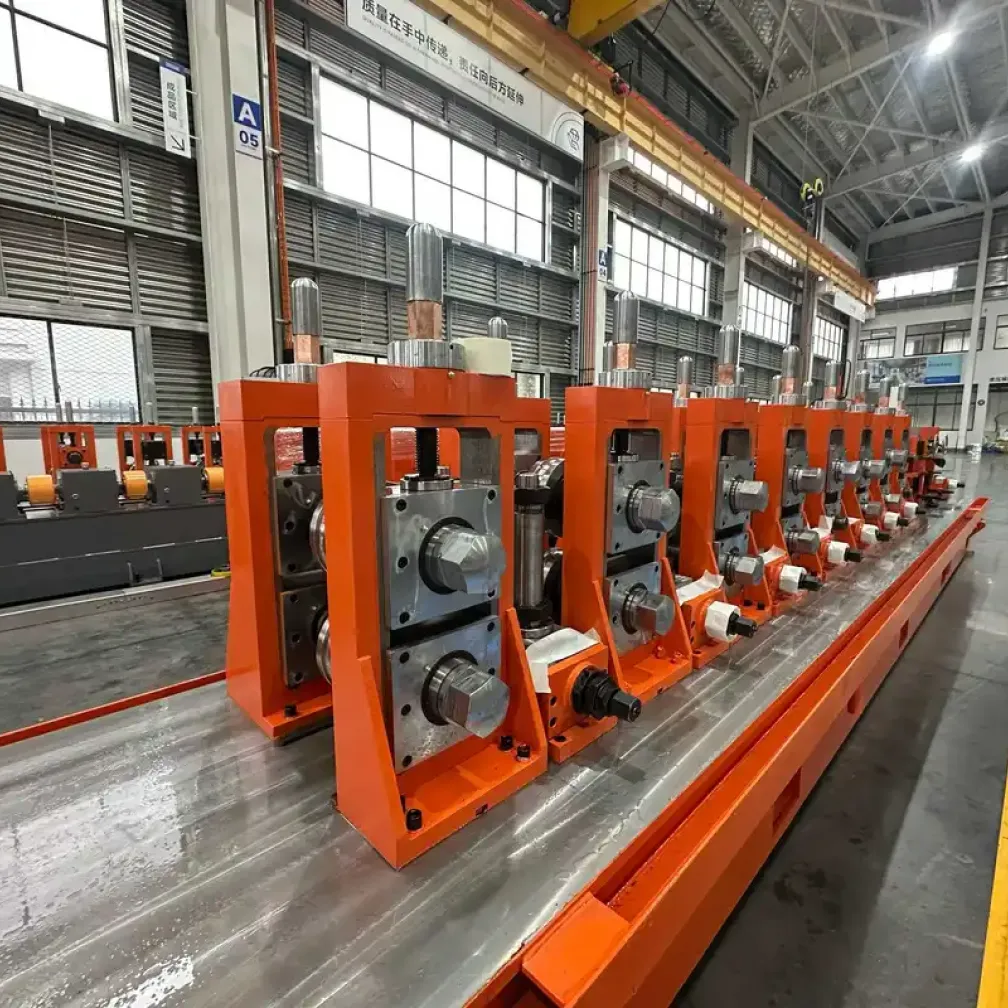
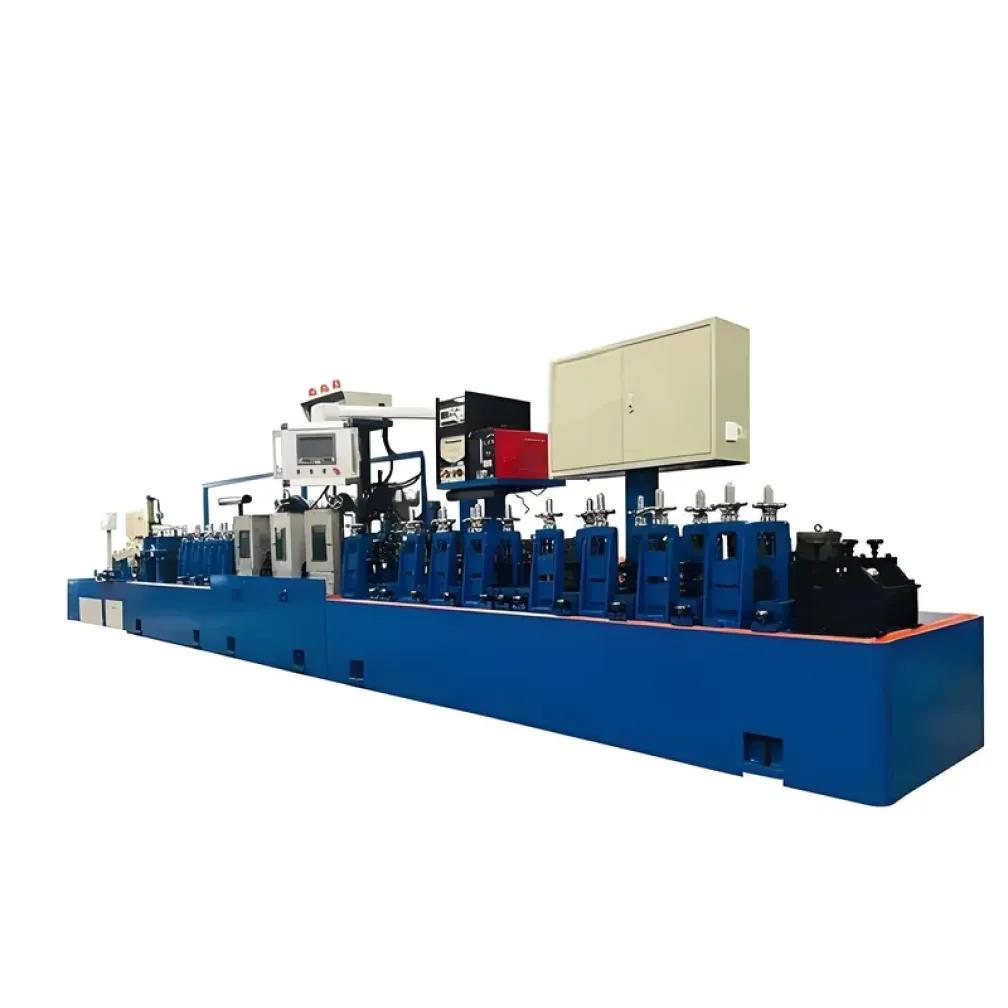
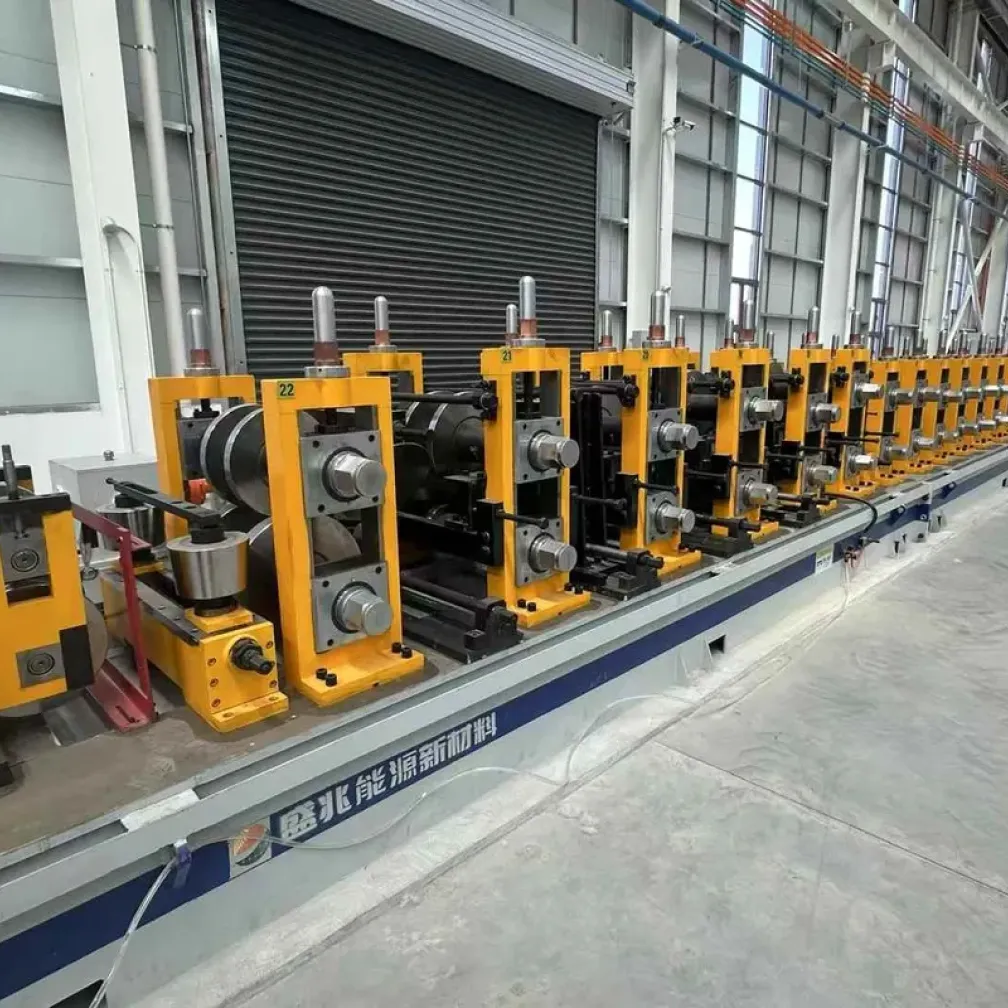
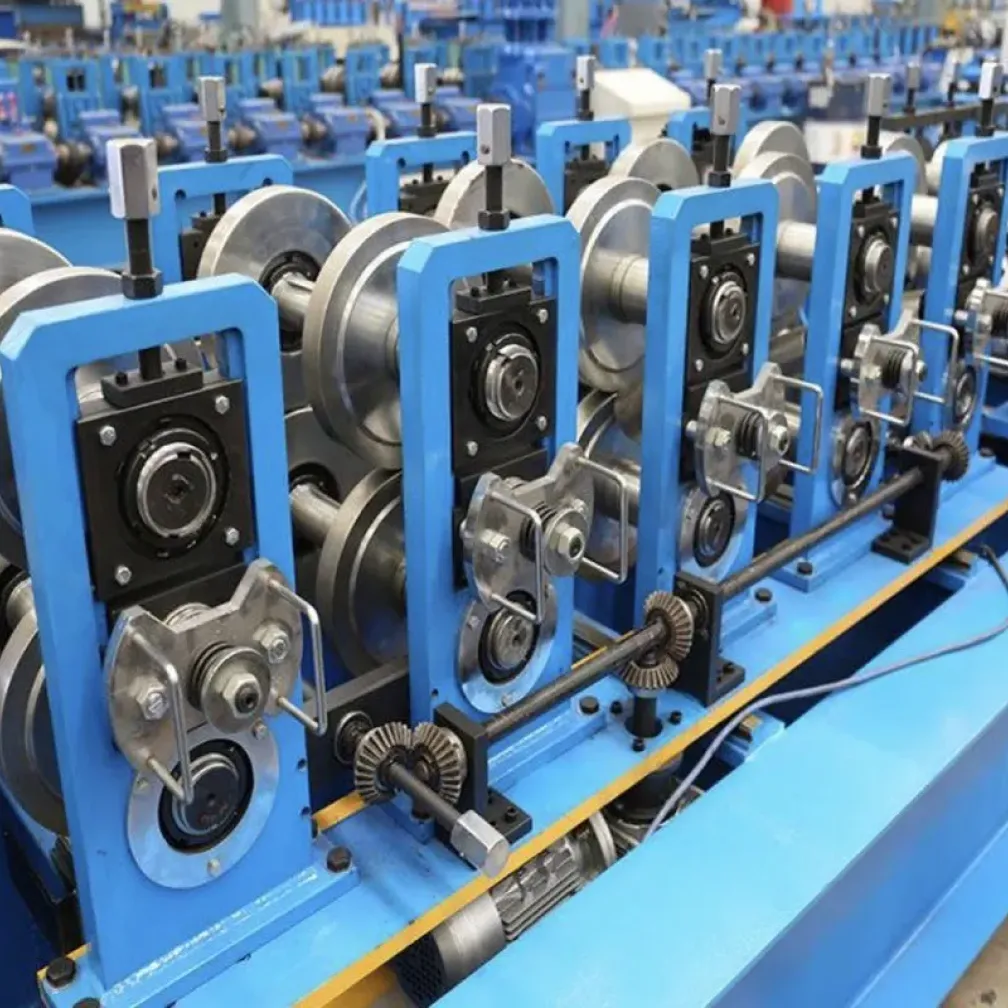
该解决方案是一条用于公路防撞护栏板的完整生产线,覆盖公路、桥梁和中央分隔带使用的两波 W 形护栏板与三波护栏板。一条生产线即可把钢带加工成成品护栏板:矫平、冲出拼接孔和立柱孔、冷弯成型、切成标准长度并堆垛待镀锌。它面向防撞护栏制造商、镀锌厂和具有稳定道路安全需求的施工集团。本页说明该方案适合哪些企业、定义产品的标准、生产线如何配置、如何规划产能,以及交付和支持条款。
这套护栏生产解决方案适合谁
三类买家回报最快。第一类是参与国家级道路项目投标、需要认证产能的成熟防撞护栏制造商。第二类是已经服务基础设施项目、希望通过自产目前外购的护栏板而向价值链上游延伸的镀锌厂或钢材贸易商。第三类是持有多年期公路合同的道路施工集团,护栏板厂内生产可以把供应商交期从关键路径中移除。护栏需求以项目为基础并受标准驱动,因此生产线必须一批接一批保持型材精度:道路主管部门要求每块护栏板无论何时生产都能互换。
标准决定产品
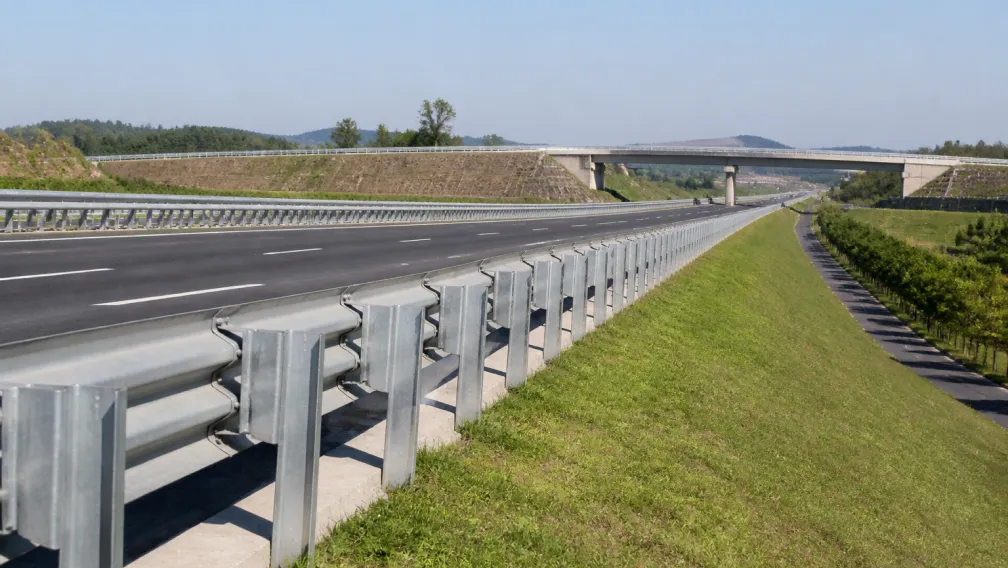
防撞护栏板不是自由形状产品。两大标准体系管理多数出口市场。在北美和美国资助项目中,AASHTO M180 定义护栏板本身:尺寸、钢级、基材厚度和锌层。安装后系统的防撞性能按 MASH 测试等级单独认证,其中 TL-3(2270 kg 车辆、100 km/h、25 度)是常见公路要求。在欧洲和许多国际招标中,EN 1317 定义从 N1 到 H4 的防护等级,护栏板几何形状遵循合同规定的等级。
这些标准固定了尺寸系列。W 形护栏板宽 310 到 312 毫米,波深 80 到 85 毫米,国际市场有效长度 4320 毫米,北美为 3810 毫米。三波护栏板宽 506 毫米。基材厚度根据等级从 2.67 毫米到 4 毫米,默认表面处理为 550 g/m2 或更高的热浸镀锌。由于道路规范写入互换性要求,成型线必须在每一卷上都把型材保持在严格公差内,这正是护栏生产线区别于通用冷弯成型机的地方。
生产线能生产什么
一条生产线可生产两类护栏板。两波和三波型材共用同一机架、传动和冲孔系统,每种型材配专用轧辊组。两者之间切换是按小时计划的换辊。触摸屏可编程 4320 毫米、4130 毫米和 3810 毫米标准护栏板,弯道或匝道段的定制长度通过输入尺寸切割。立柱、防阻块和端头部件等配套构件在单独设备上生产,我们可按需配置这些生产线,使工厂能够报价完整护栏套件。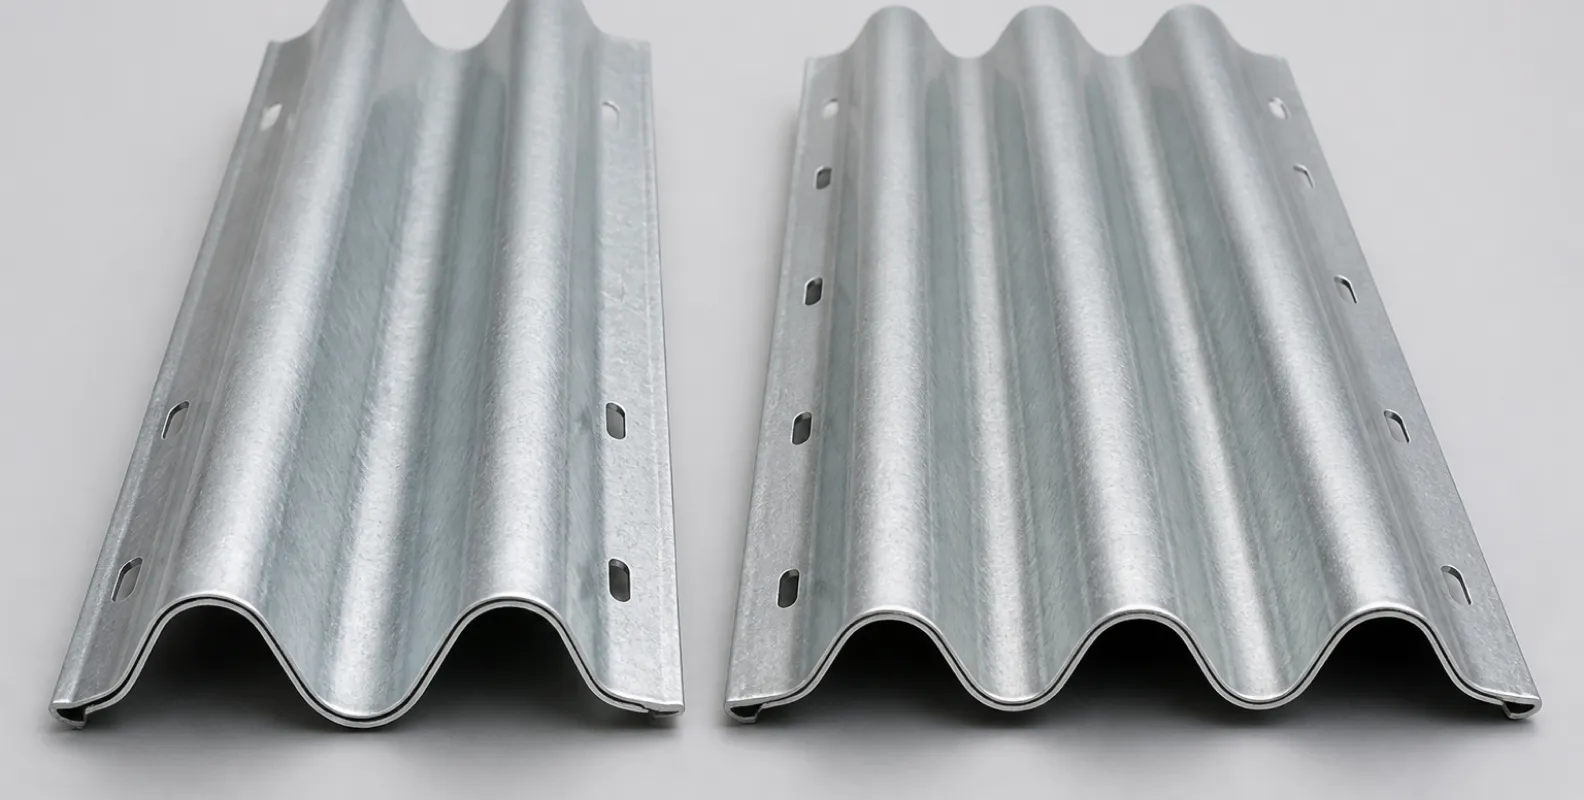
生产线配置
生产线从第一台设备起就按重型设计,因为 2 到 4.5 毫米高强度带钢会对轻型设备造成很大负荷:
| 工序 | 设备 | 功能 |
|---|---|---|
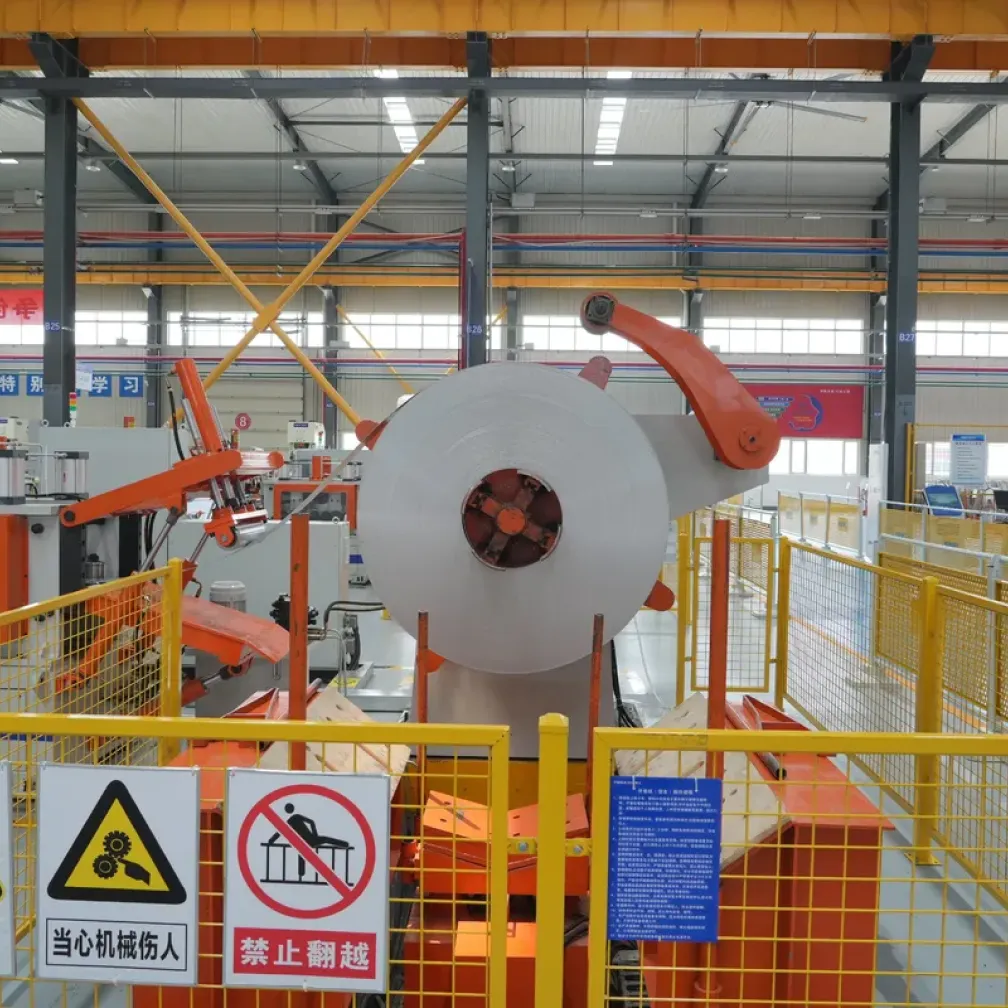
| 开卷 | 重型液压开卷机,适配全宽钢卷 | 在受控张力下放出最宽 480 毫米带钢 |
| 矫平 | 重型多辊矫平机 | 冲孔前矫平高强度带钢 |
| 送料与冲孔 | 伺服送料机配液压冲床 | 在线定位带钢并冲出拼接孔和立柱孔图案 |
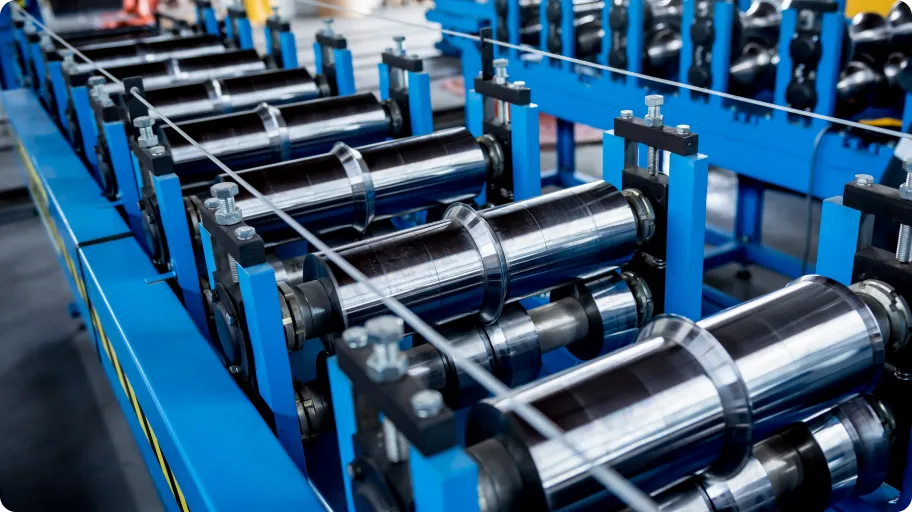
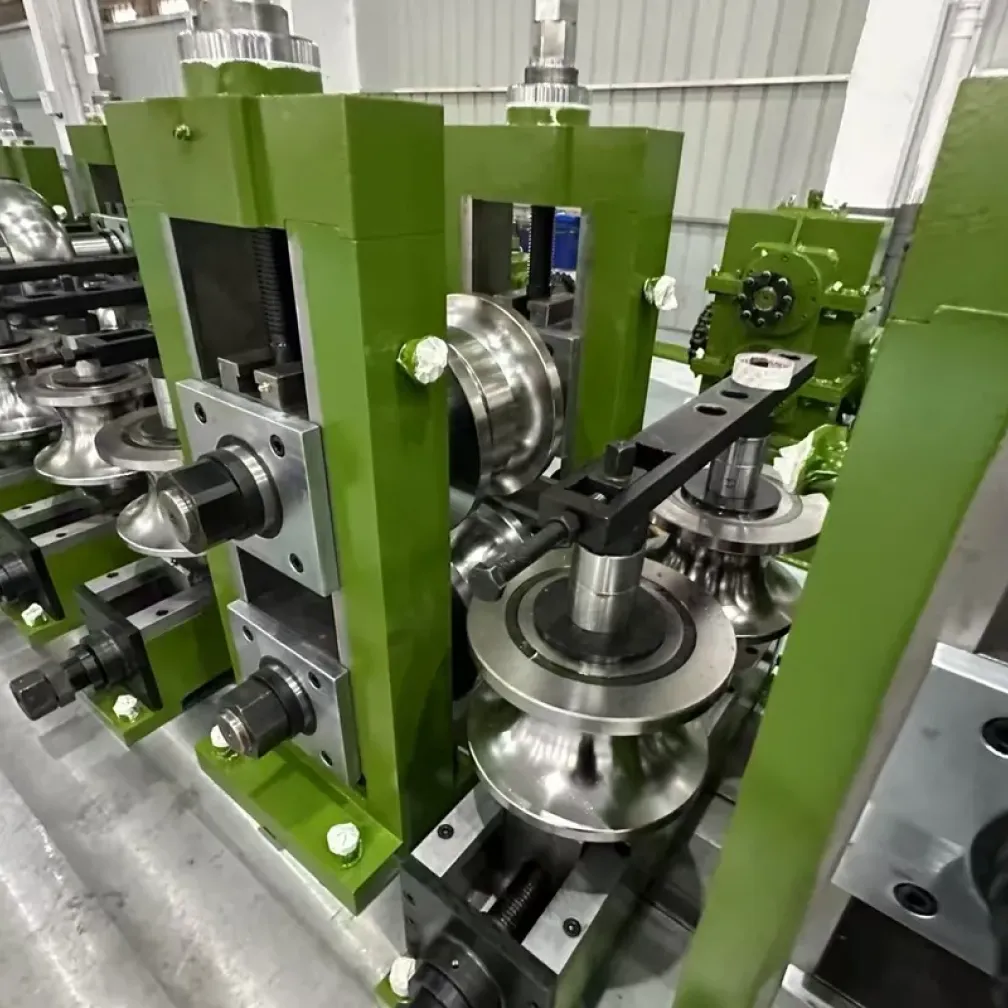
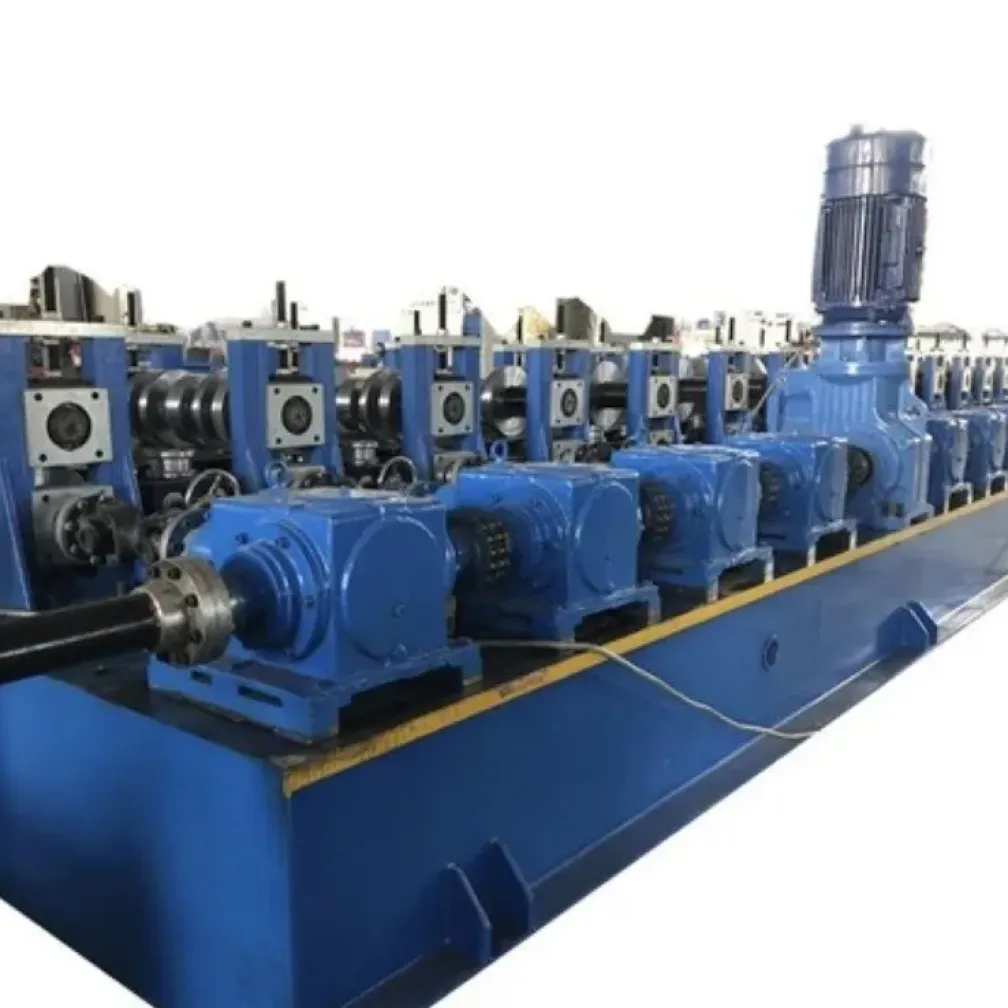
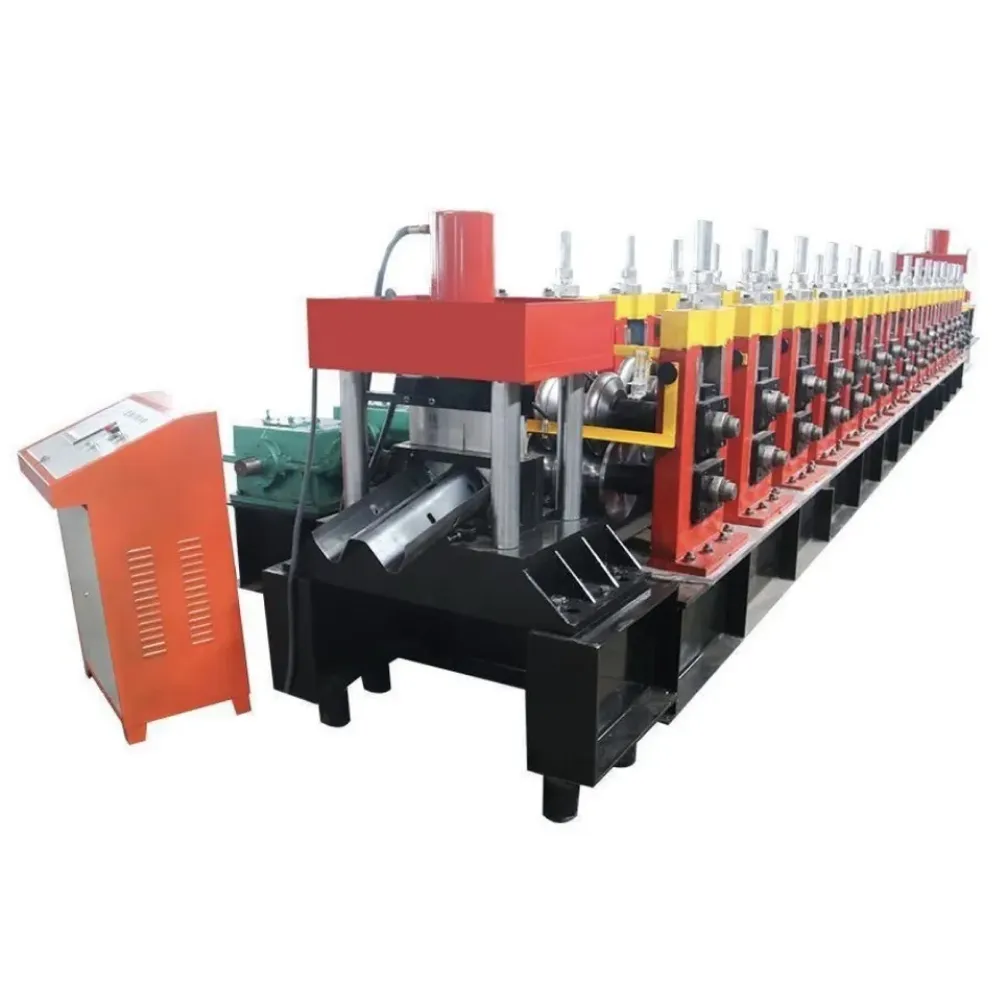
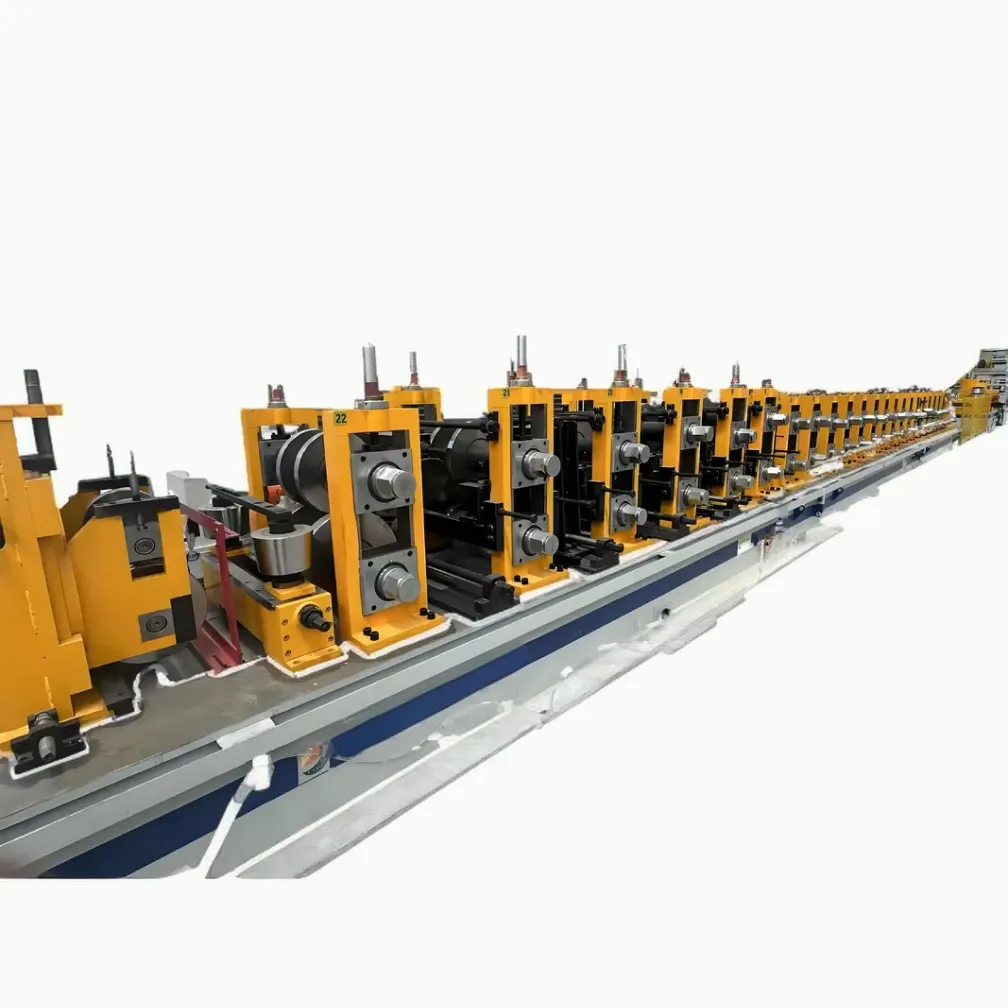
| 成型 | 冷弯成型机,15 到 24 机架,GCr15 或 Cr12 轧辊硬化至 HRC58-63,齿轮箱传动 | 以正负 2 毫米精度形成波形截面 |
| 切割 | 飞剪液压切断机 | 运动中把护栏板切成程序设定长度 |
| 堆垛 | 两波和三波共用自动堆垛机 | 码成方形捆包,便于镀锌和运输 |
装机功率根据厚度范围和目标速度为 55 到 120 kW,15 英寸触摸屏用于长度、批次和冲孔程序。生产线有两种流程布置:后切式,即成型后切割护栏板;以及预切式,即成型前先切断坯料以获得更高线速度。报价时我们会根据您的厚度范围和产量目标确定布置。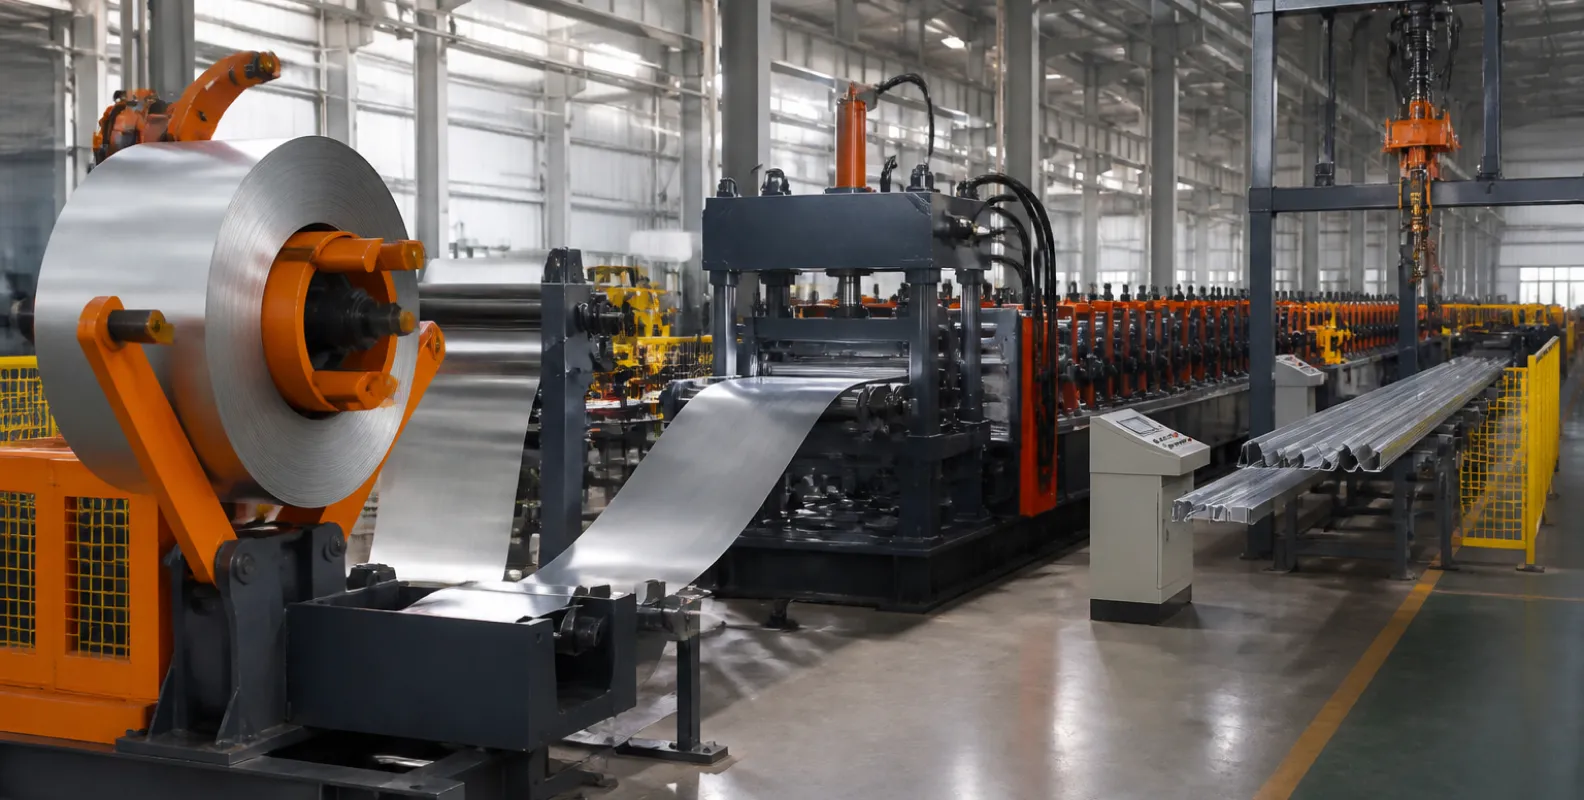
拼接和立柱连接冲孔
每块护栏板都有两类孔:端部护栏板搭接处的拼接孔,以及沿长度方向用于与立柱螺栓连接的立柱孔或长孔。孔型遵循适用标准和合同中的立柱间距,通常为 1.905 米或 2 米。生产线在带钢平整状态下冲出两类孔,伺服定位在全速下保持位置精度,因此成品护栏板在现场可直接螺栓安装而无需返工。
厂房和产能规划
3 到 4 毫米带钢的标准生产速度为每分钟 8 到 12 米。计算很直接:4320 毫米护栏板在每分钟 12 米时约为每分钟 2.7 块;3 毫米 W 形护栏板约重 49 kg,因此生产线全速时每小时约转化 8 吨。考虑换卷、换辊和捆包,按 60% 到 70% 的开动率规划,单班可产出 35 到 45 吨成品护栏板。厂房需要 50 到 70 米直线长度、一台 10 吨卷板起重机,以及每班两到三名操作员。
经济性与镀锌问题
厂内生产去掉了制造商加价和长护栏板运费,并把项目排产掌握在您手中。一个工艺决策会塑造整个工厂:包括 AASHTO M180 配 M111 在内的大多数标准都要求加工后热浸镀锌,这意味着护栏板用黑带钢成型冲孔,然后再镀锌。因此生产商要么自建镀锌槽,要么锁定当地镀锌厂产能。部分市场接受预镀锌带钢,这可简化流程,因此在确定生产线布置前,请确认目标标准的镀层要求。报价时我们会结合您的当地卷板价格和镀锌费用测算临界经济性。
交付、安装和支持
标准护栏生产线 30 到 45 天完成,定制配置需要 60 到 90 天。每条生产线在包装前都用真实带钢通过 48 小时试运行。运输可按 FOB、CFR、CIF 或门到门安排,并为长成型机架提供集装箱装载方案。THRONCH 工程师到现场安装调试生产线 3 到 5 天,并在移交前培训操作员。整机保修 12 个月,核心部件保修 18 个月,设备使用寿命内技术问题 24 小时内答复。
启动您的护栏生产项目
把目标标准、型材图纸或尺寸、厚度范围和月产量吨位发给我们,工程师会回复包含配置、轧辊组方案和布置图的生产线方案。产品级信息见我们的公路护栏冷弯成型机页面,以及两波和三波机型的专门页面,自动化选项见自动冷弯成型机。请通过 amy@thronch.com 联系我们。
常见问题
两波和三波护栏板有什么区别?
两波护栏板(W 形)宽 310 毫米,是标准公路护栏。三波护栏板宽 506 毫米,波形更深,用于桥梁、中央分隔带和重型车辆路线等需要更高防护等级或更低变形量的位置。
一条生产线能同时生产两波和三波护栏板吗?
可以。两种型材在同一机架、传动、冲孔和堆垛系统上运行,并配专用轧辊组。型材切换是按小时计划的换辊。
生产线能按哪些标准生产?
生产线按目标市场配置:北美和美国资助项目采用 AASHTO M180,欧洲采用 EN 1317 防护等级,也可按需支持 AS/NZS 3845 等区域标准。孔型和长度遵循标准和合同图纸。
生产线使用什么材料和厚度?
带钢厚度 2.0 到 4.5 毫米,材质包括 Q235、Q355、S355MC 以及 Q700HL 等高强度钢级,宽度最大 480 毫米。轧辊采用 GCr15 或 Cr12,硬化至 HRC58-63,以在这些钢级上保持型材精度。
护栏生产线速度多快?
3 到 4 毫米带钢的标准生产速度为每分钟 8 到 12 米,约等于每分钟两到三块标准护栏板。对于薄规格大批量项目,可提供更高速度的预切布置。
护栏板应在成型前还是成型后镀锌?
包括 AASHTO M180 配 M111 在内的大多数道路标准要求加工后热浸镀锌,因此护栏板先用黑带钢成型冲孔,然后再镀层。部分市场接受预镀锌带钢。在最终确定工厂布置前,请确认目标标准的镀层条款。
生产线需要多少操作员?
每班两到三名操作员可覆盖装卷、监控和捆包搬运,另需起重机和叉车支持卷板及成品捆包。
完整护栏生产线的交期是多少?
标准生产线在订单确认后 30 到 45 天发货,定制设备需要 60 到 90 天。发货前会用真实带钢完成 48 小时试运行。
-

通合
冷弯成型机制造商
通合是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。