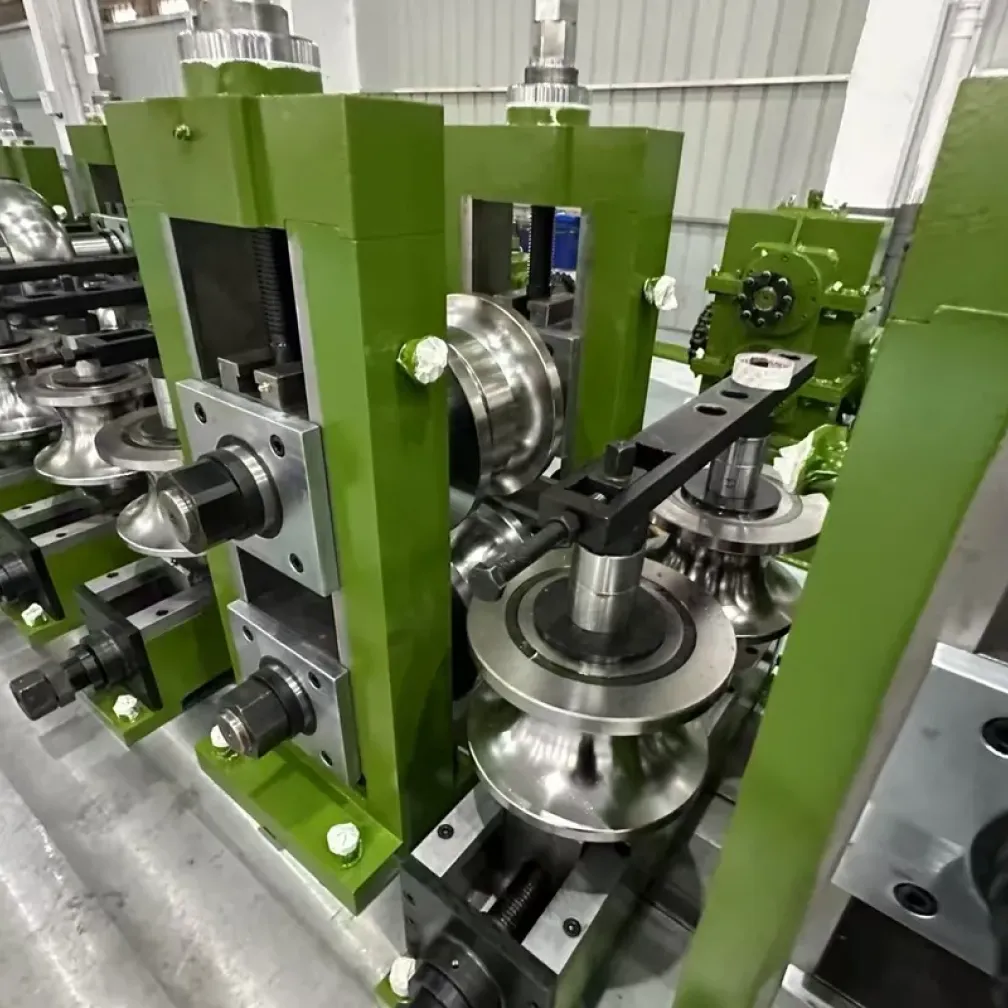
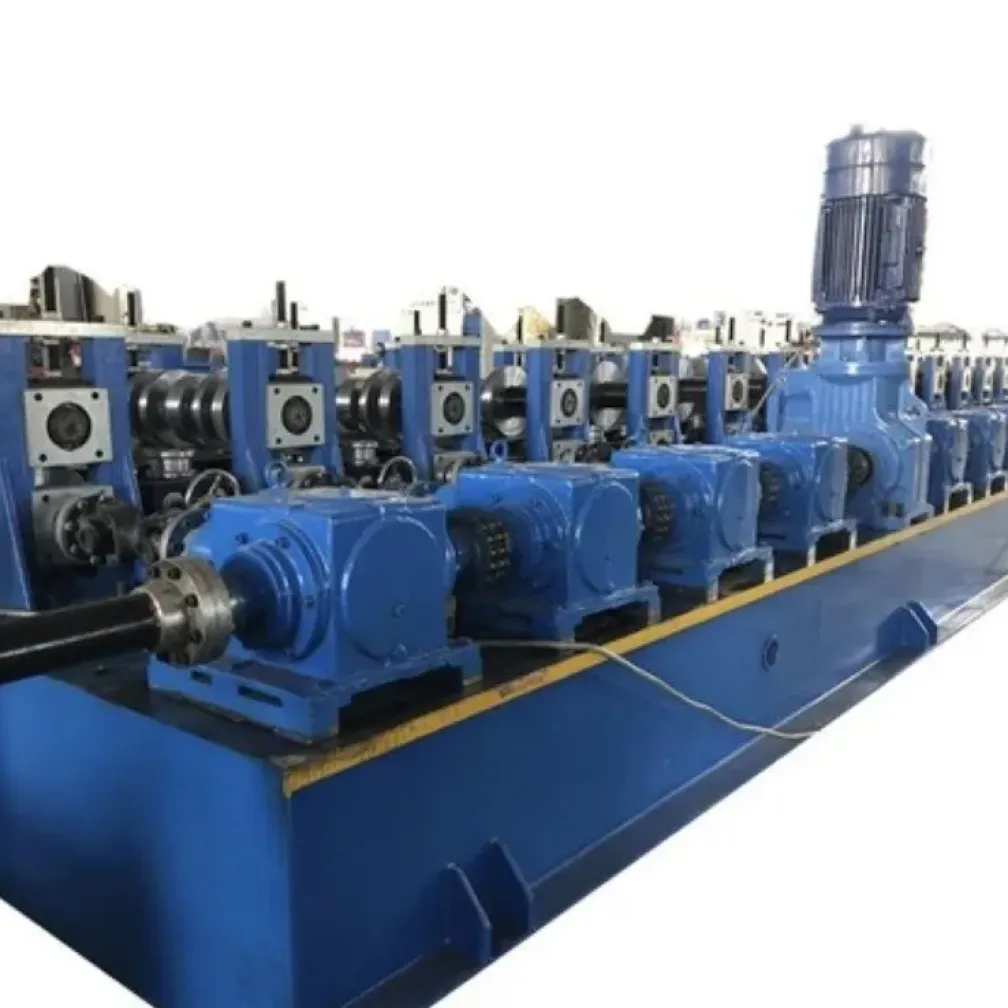
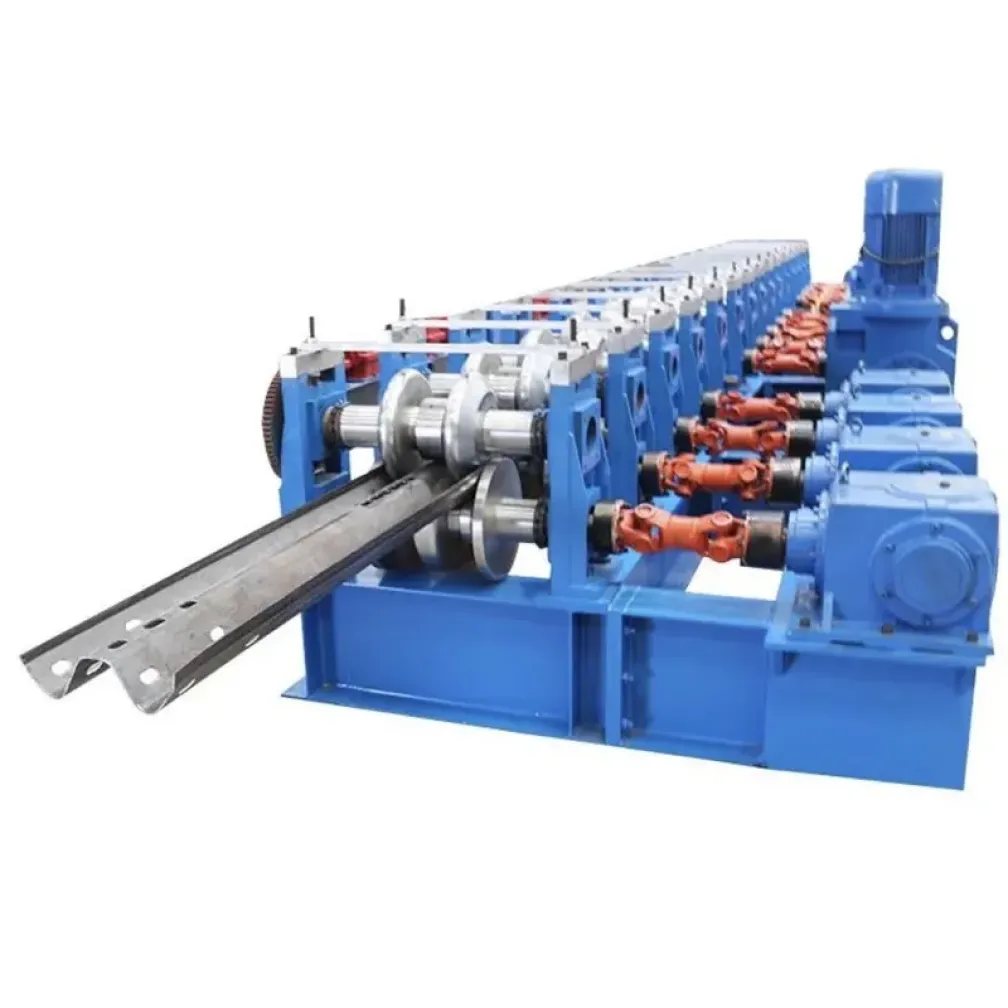
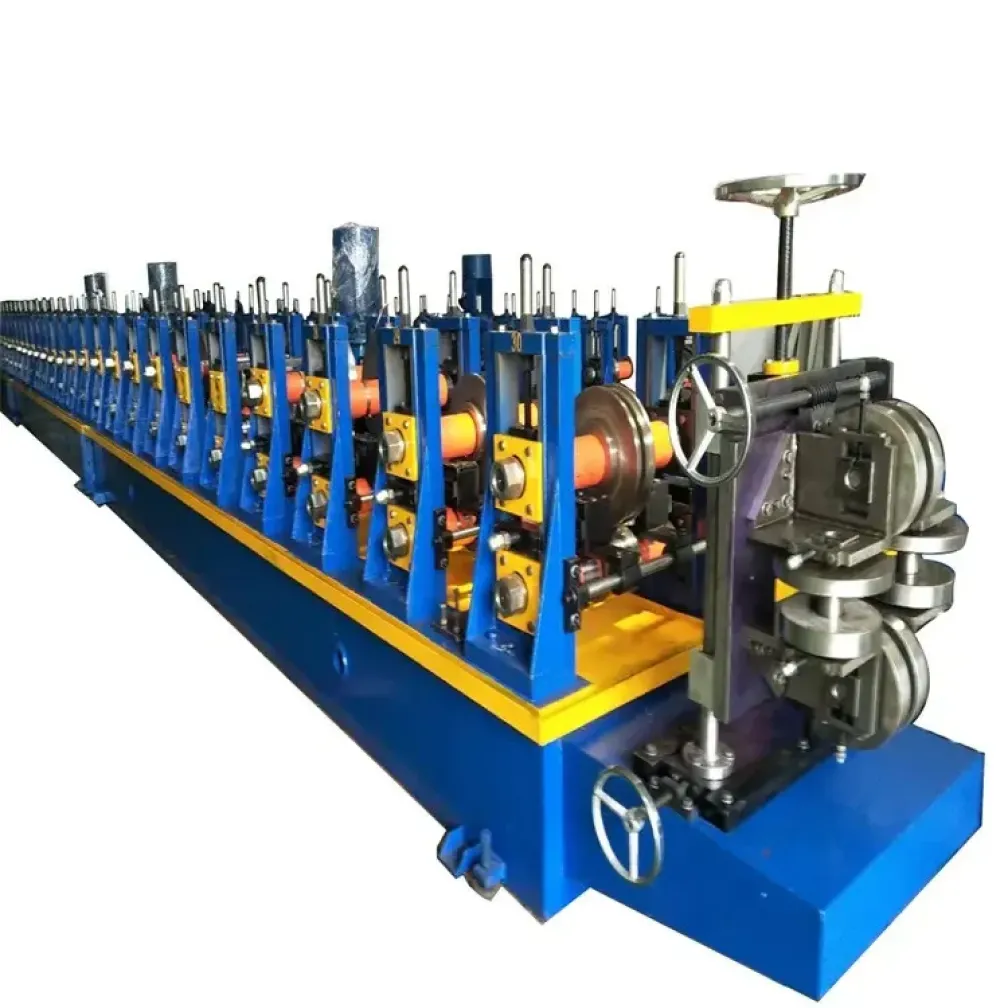
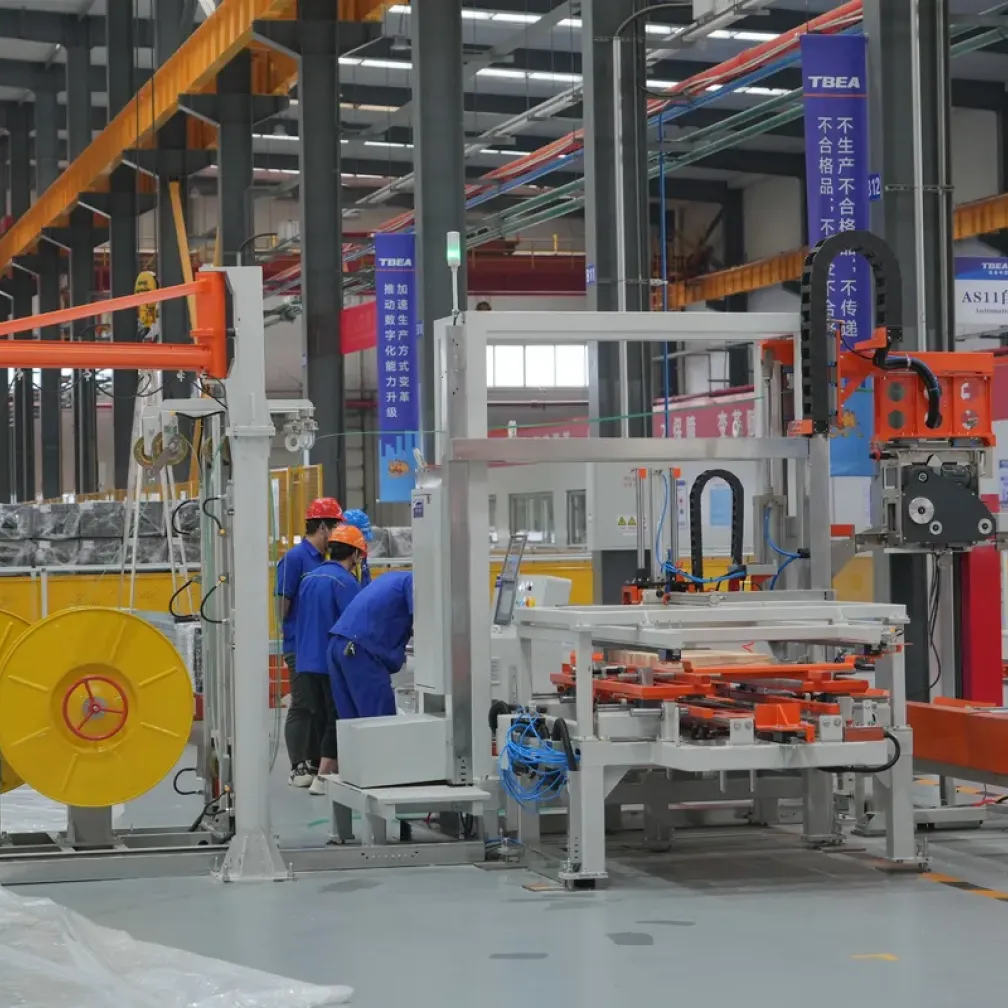
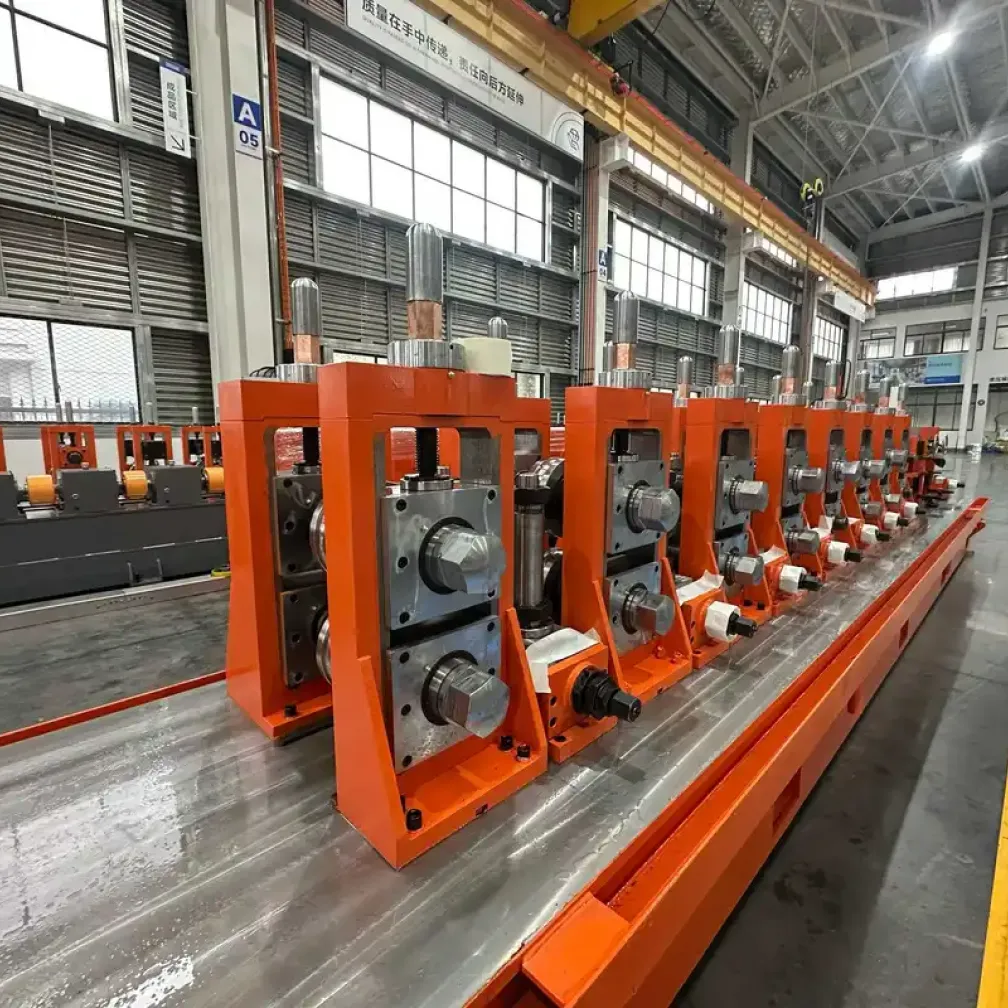
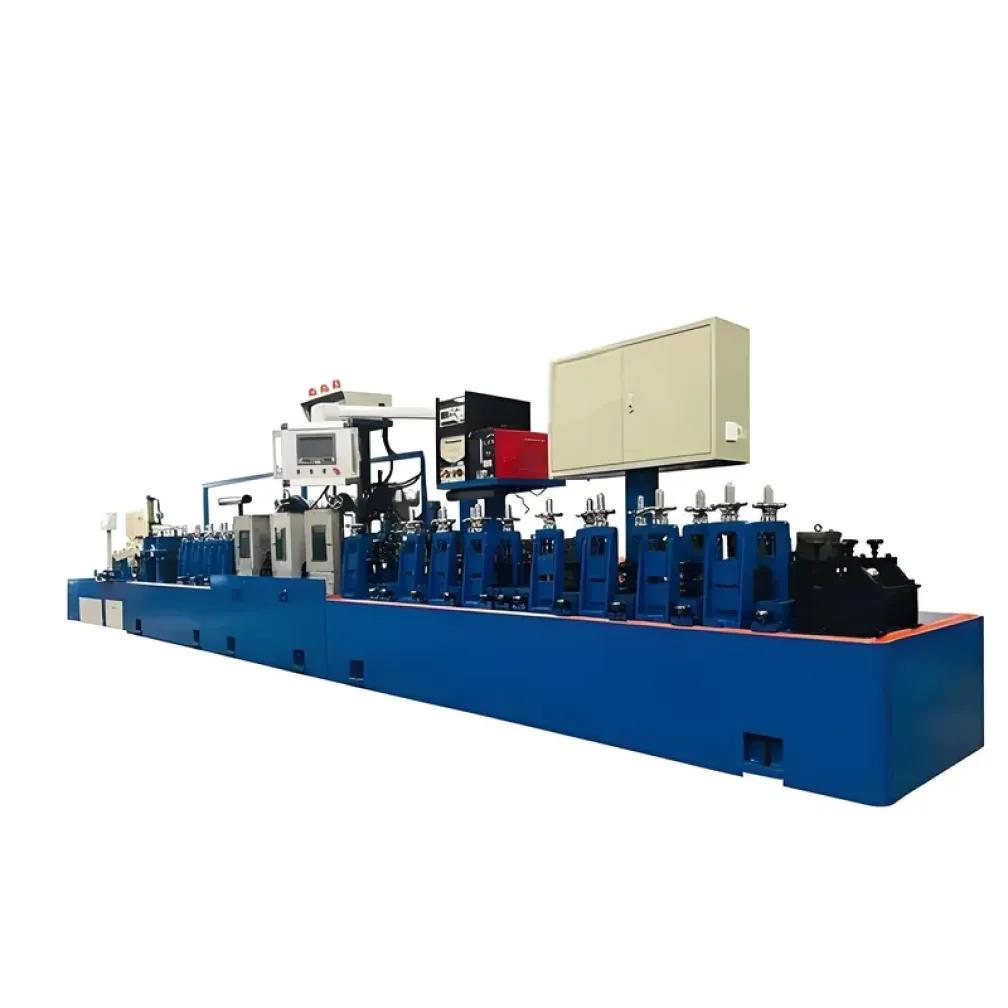
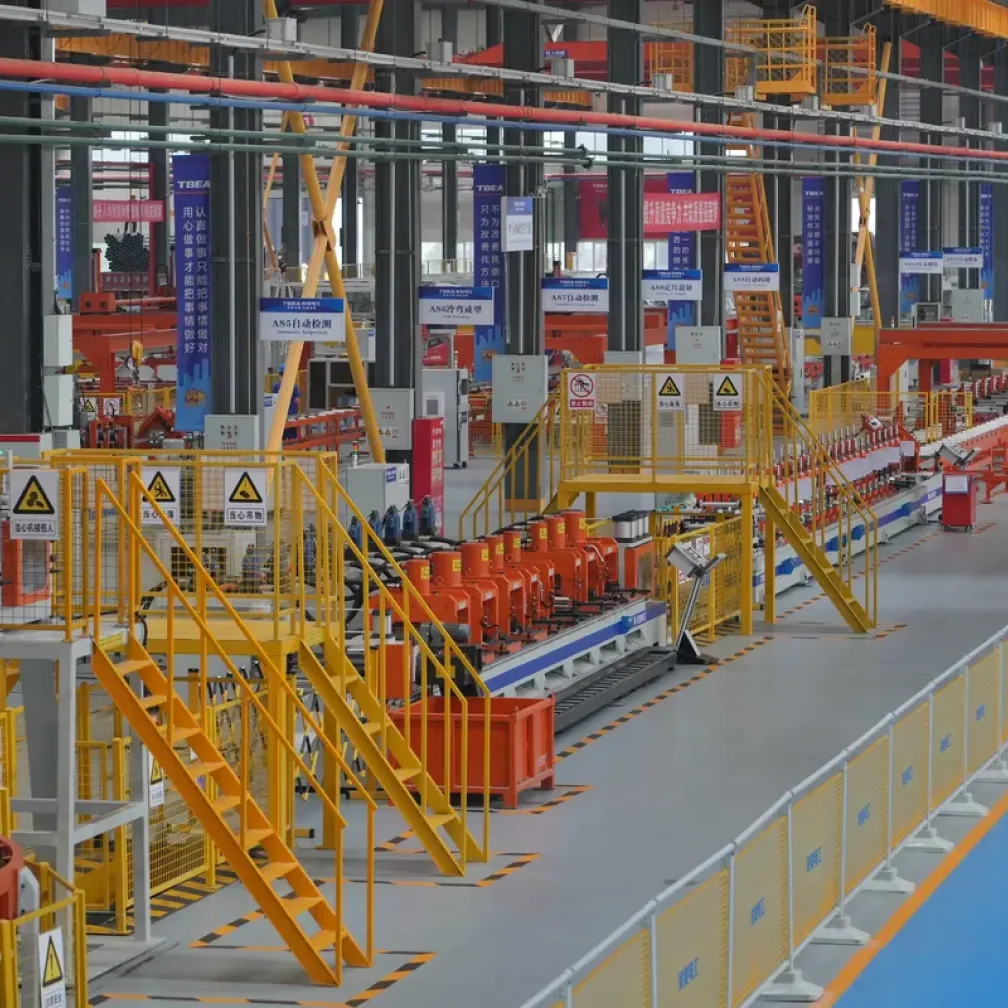
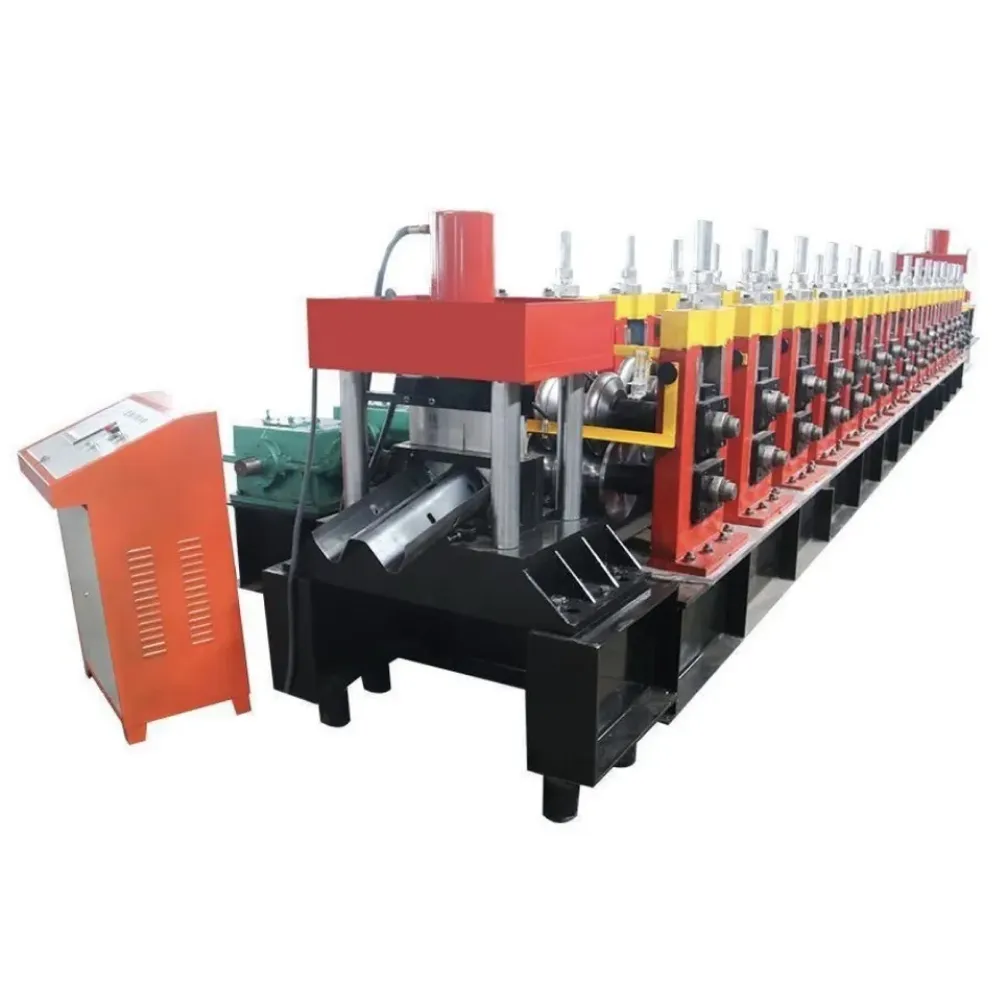
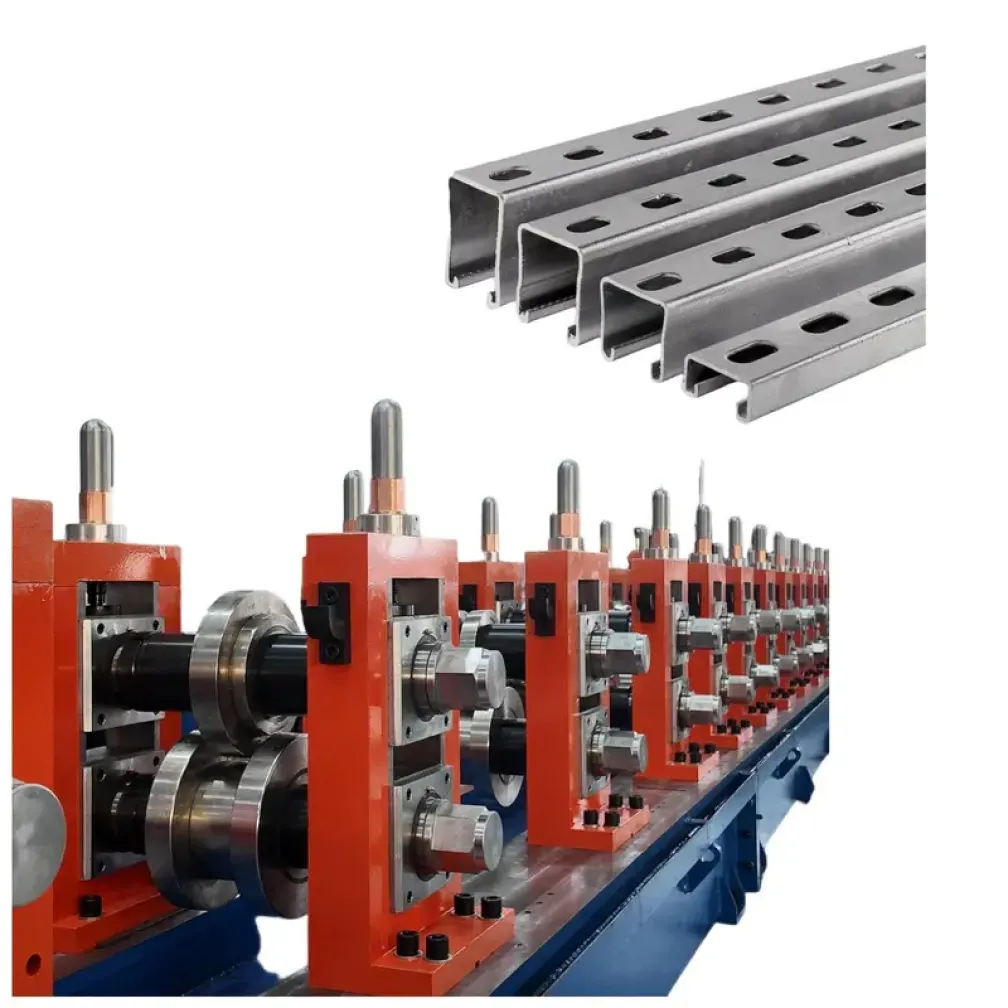
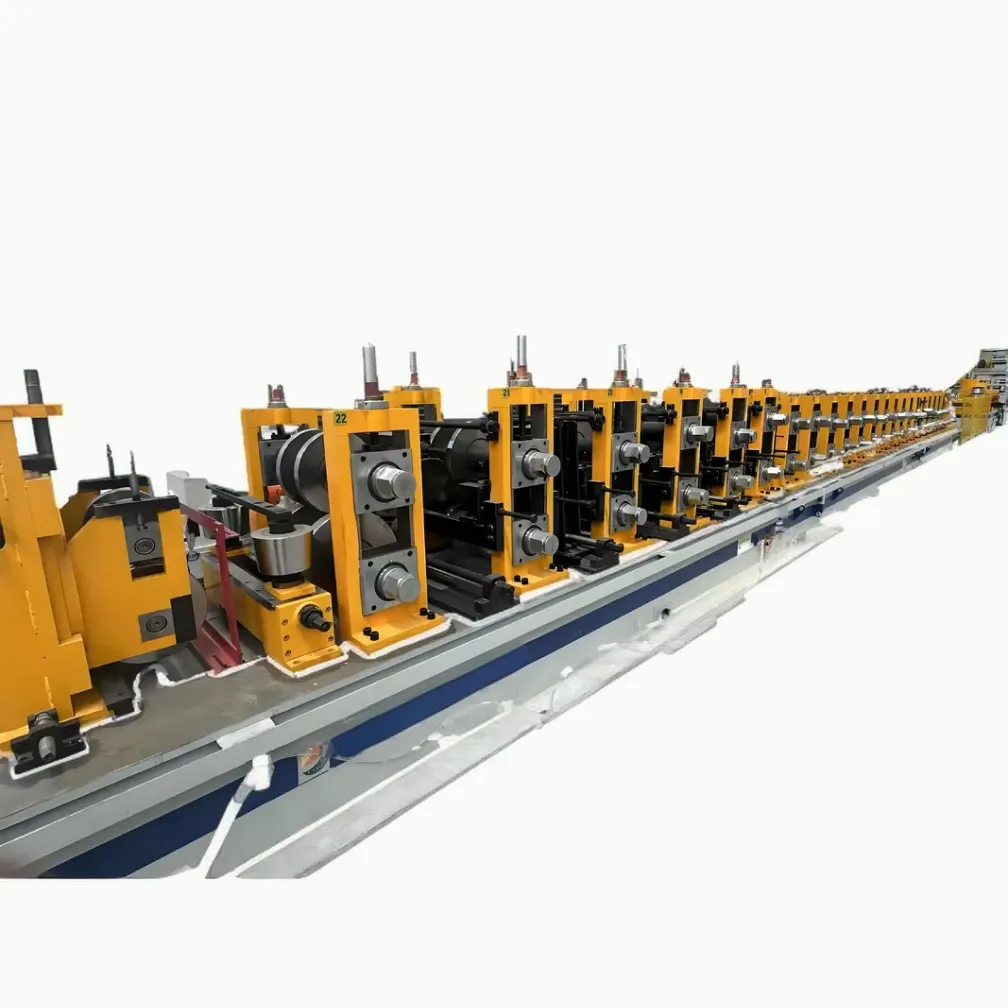
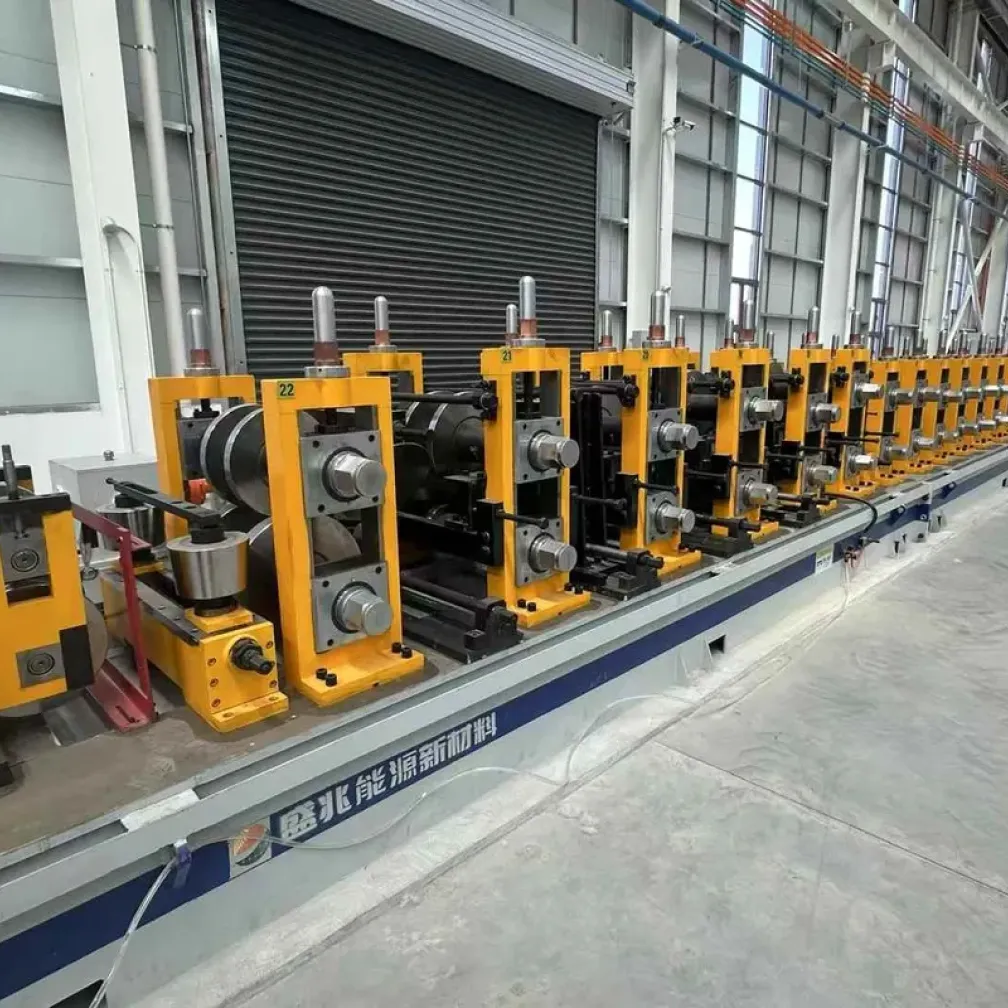
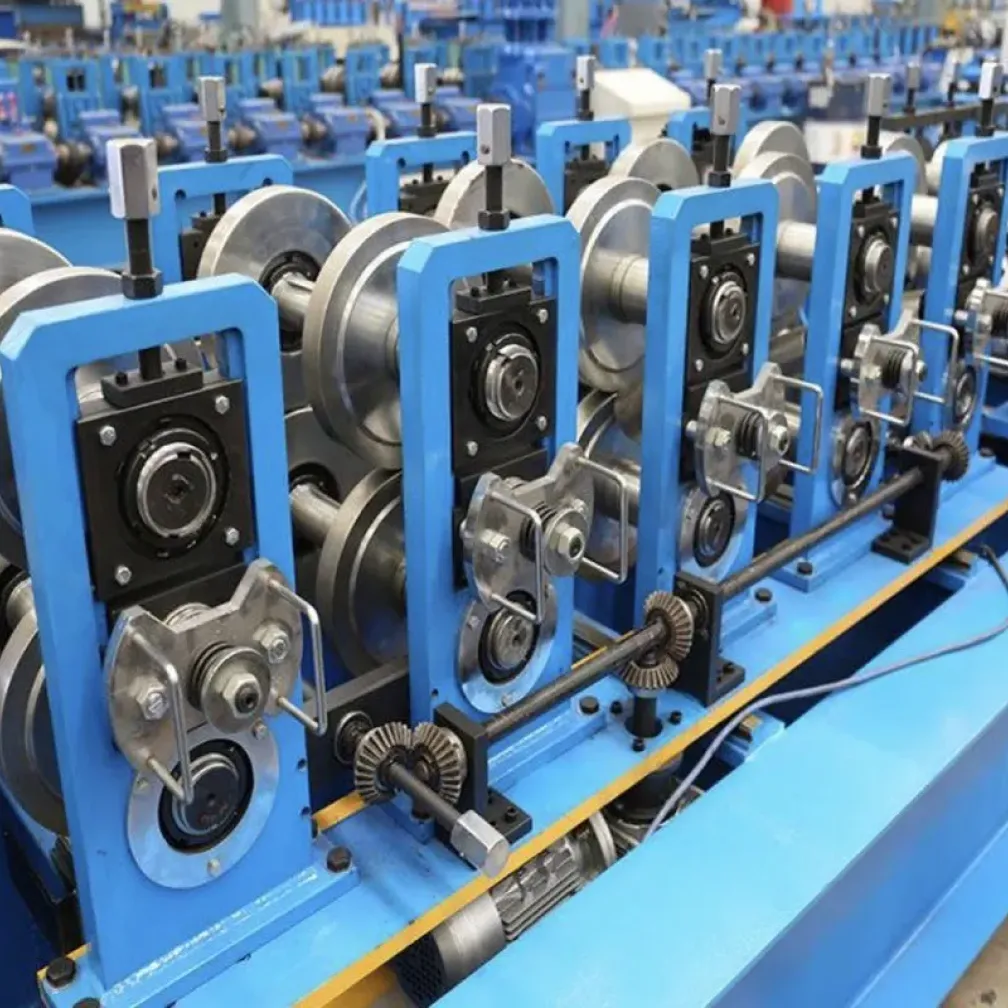
本解决方案提供一条专为太阳能光伏(PV)支架生产设计的综合性自动化冷弯成型生产线。该系统面向光伏组件制造商、结构型材服务中心和大型 EPC 总承包商,可将高强度钢卷加工成精确冲孔并成型的安装导轨,可直接用于现场安装。从开卷、连续高速伺服冲孔,到冷弯成型和飞剪切断,整个工艺均由统一的 PLC 控制系统同步管理。本页将详细介绍目标用户、生产能力、设备配置、厂房规划指标以及 THRONCH 的实施支持。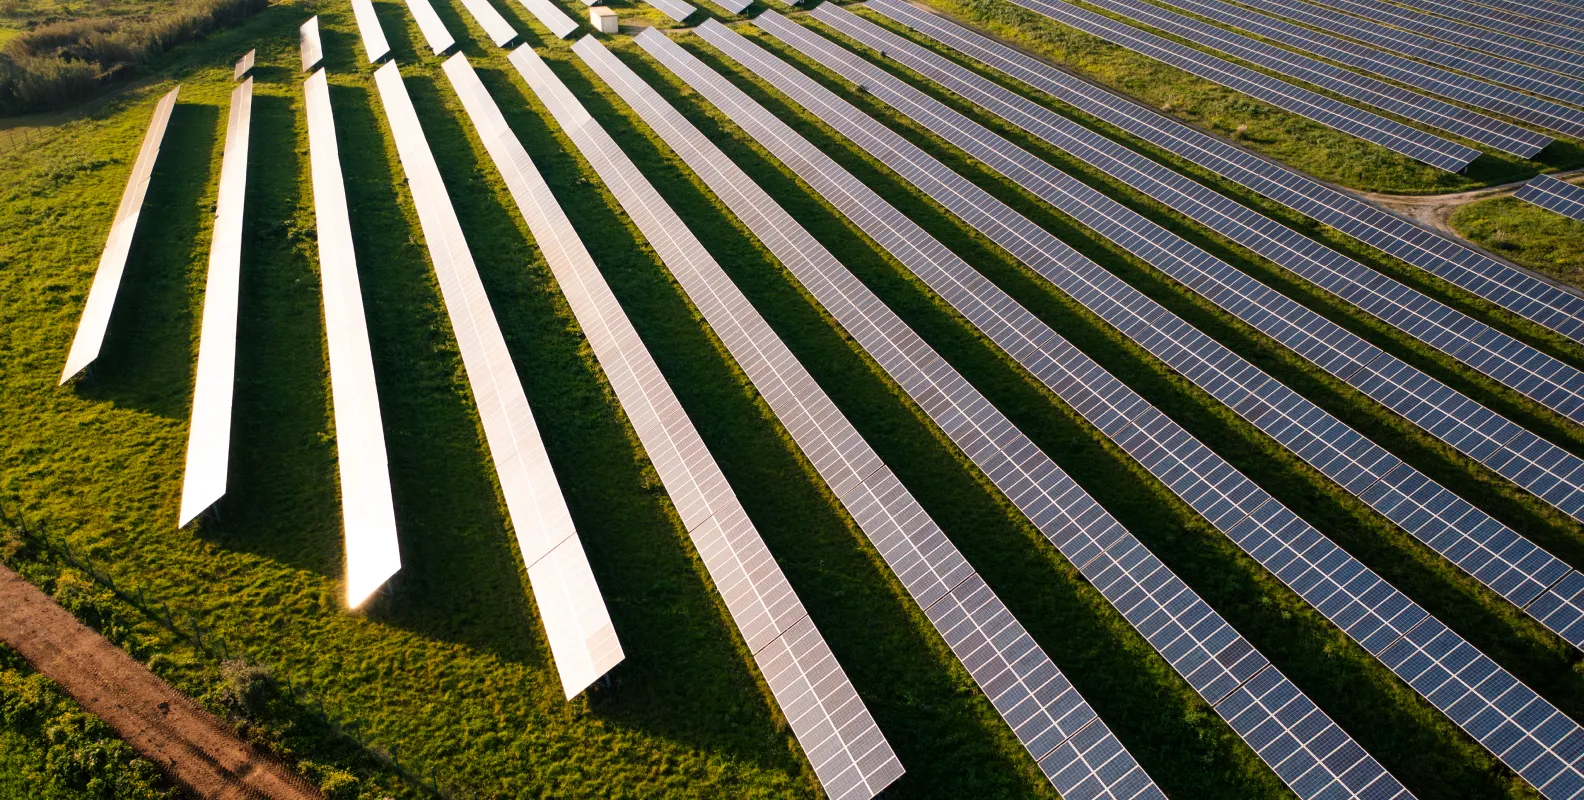
这套生产解决方案适用于哪些用户
这条自动化生产线可为以下三类运营主体带来最高投资回报。第一,专业的太阳能支架系统制造商,他们为大型光伏电站项目供货,需要连续、大批量生产 C 型、U 型或 Omega 型材。第二,希望丰富产品组合、进入不断扩大的可再生能源基础设施市场的钢型材服务中心。第三,执行多兆瓦公用事业级光伏项目的大型 EPC(工程、采购与施工)总承包商;建立现场或本地化自有生产设施,可以避免运输预成型空心型材所产生的高昂物流成本。
生产线可制造的产品
该生产线旨在制造太阳能跟踪系统和固定倾角系统的基础结构部件,主要包括用作立柱、扭矩管和组件导轨的 C 型钢、U 型钢、Z 型材以及复杂 Omega 截面。型材宽度和翼缘尺寸可根据项目工程图纸定制。设备可稳定加工厚度为 1.5 mm 至 4.0 mm 的带钢。材料兼容性包括标准热镀锌钢、高强度结构钢牌号(如 S350GD、S450GD),以及应用日益广泛的锌铝镁(Zn-Al-Mg)合金镀层钢卷。长度公差可在 6 米范围内严格控制在 ±1.5 mm。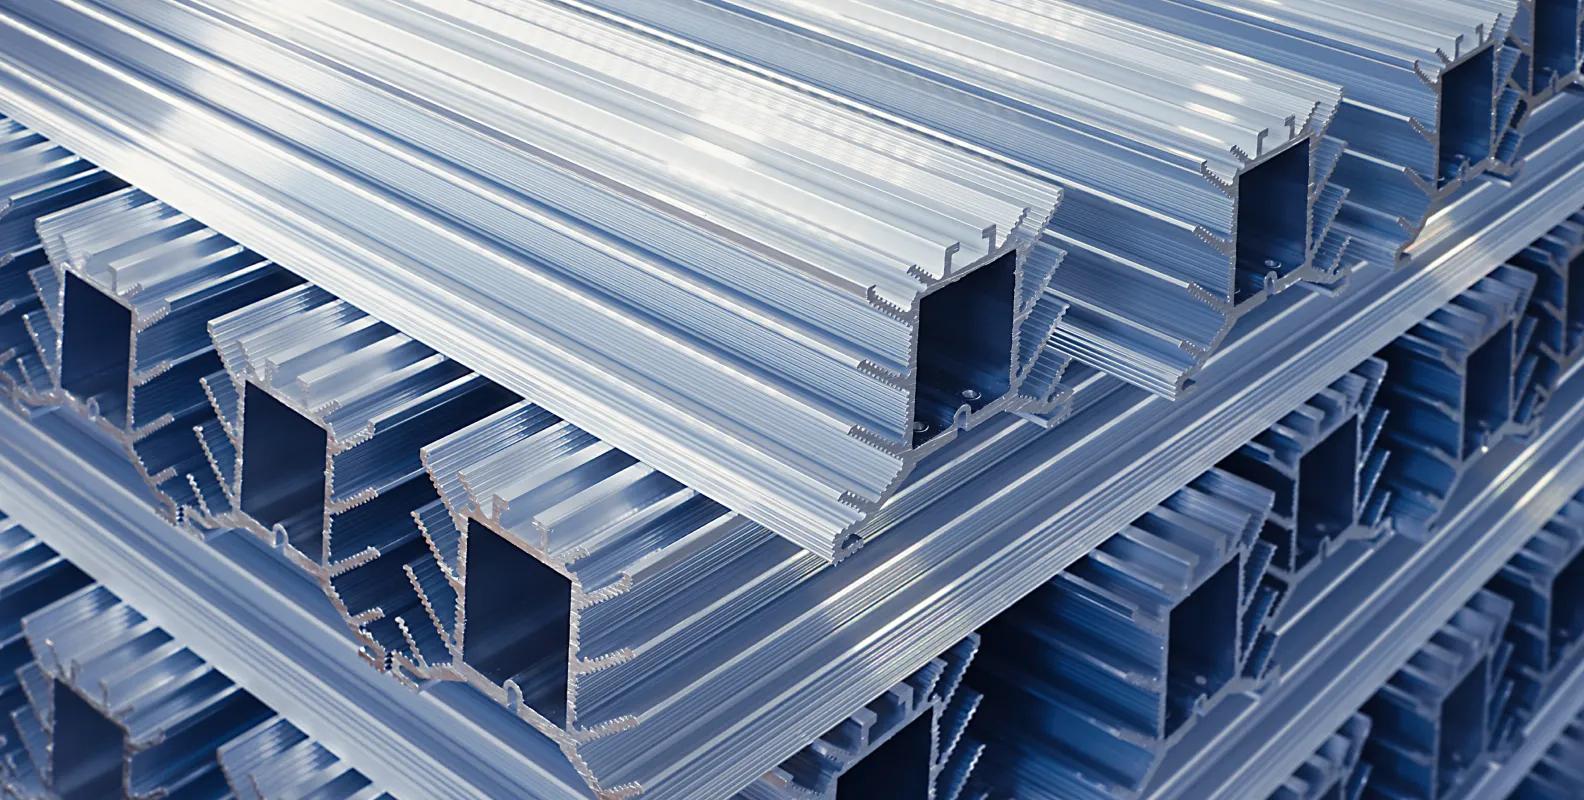
生产线配置与工艺流程
太阳能支架生产线的标准架构集成了适用于连续多班运行的高负载组件:
| 工序 | 设备 | 功能 |
|---|---|---|
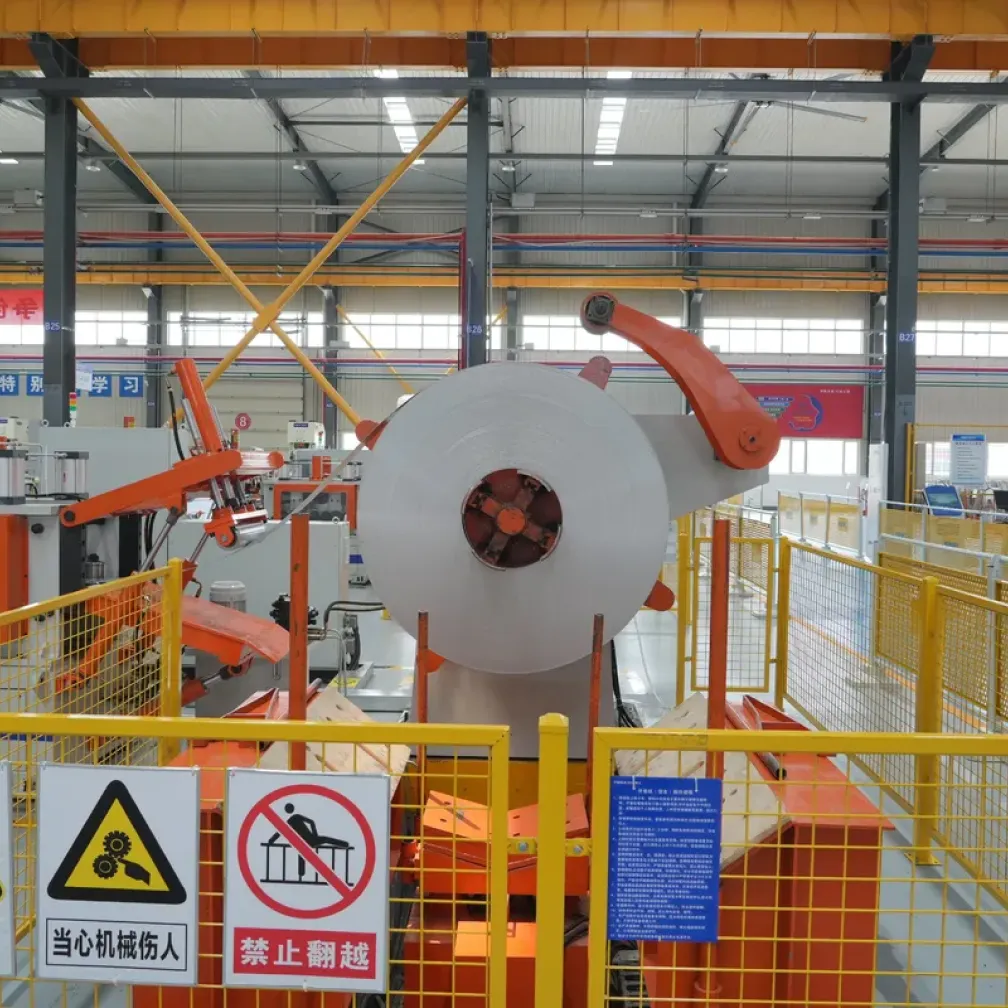
| 开卷 | 液压开卷机,5 至 10 吨承载能力 | 支撑重型钢卷并提供受控张力送料 |
| 矫平 | 重型 7 辊或 9 辊矫平机 | 消除钢卷弯曲,确保冲孔前带钢平直 |
| 冲孔 | 伺服送料机配独立液压冲床 | 不停线完成复杂的连续组件安装孔型 |
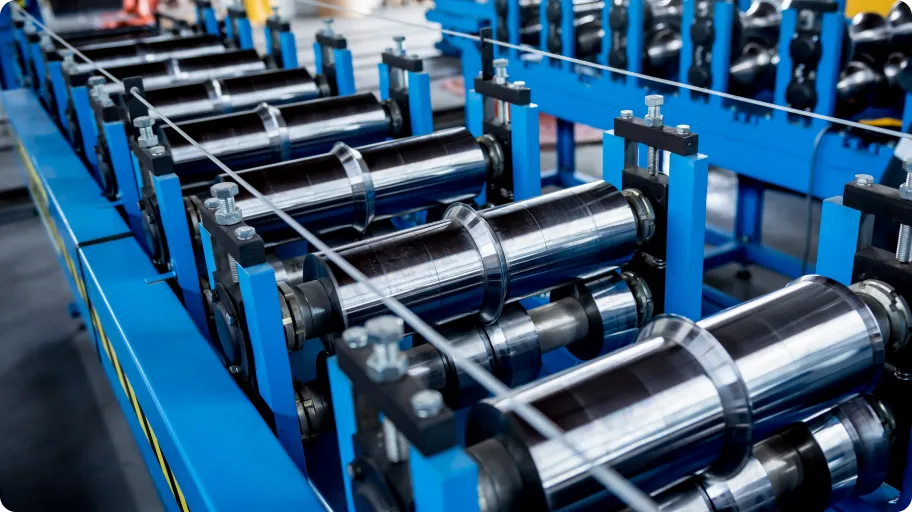
| 成型 | 刚性冷弯成型机,18 至 24 个牌坊,配 Cr12 模具 | 逐步成型带钢,防止镀层微裂纹 |
| 切断 | 液压跟踪切断机(飞剪) | 在运动中按指定长度进行无变形切断 |
高速连续冲孔
太阳能支架结构需要沿翼缘和腹板设置大量重复孔型(长圆孔和圆孔),以适应不同的太阳能组件尺寸和地形条件。在成型前集成伺服驱动液压冲孔系统,可以实现连续高速冲孔。孔位坐标直接编程到 PLC 界面中,确保绝对尺寸精度,并避免后续二次钻孔。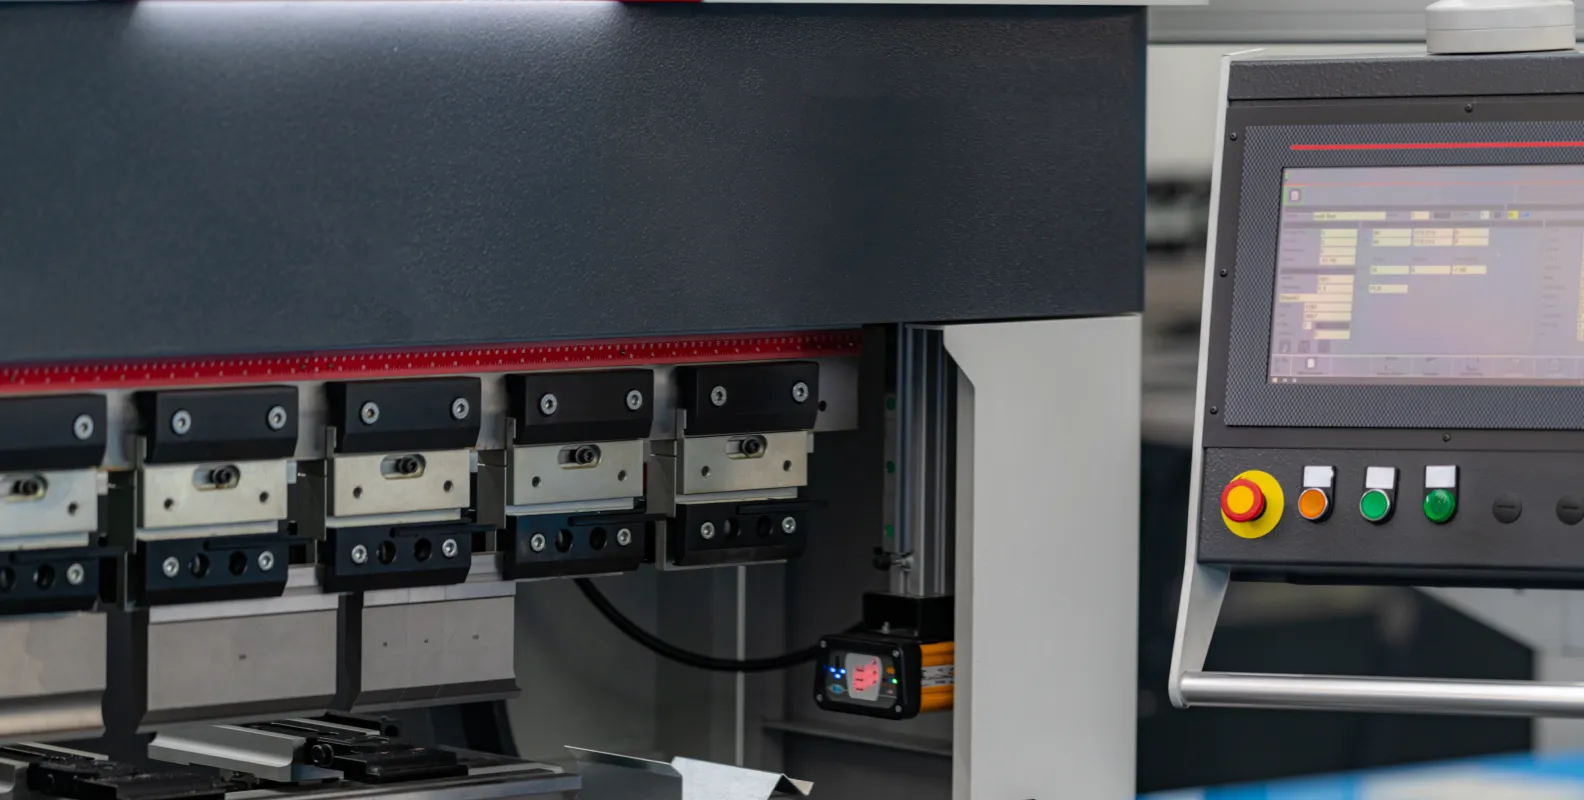
厂房与产能规划
标准 THRONCH 光伏支架生产线的成型速度为每分钟 15 至 25 米,具体取决于材料厚度和冲孔密度。计算实际产量时,如果按 70% 的设备运行率(考虑换卷和成捆下料时间)计算,一条生产线在每个 8 小时班次内可生产数千米安装导轨。厂房规划需要约 35 至 45 米的笔直、水平线性占地。必备的基础设施包括用于安全搬运钢卷的 10 吨桥式起重机,以及足够的原材料和成品堆放区域。
交付、安装与技术支持
标准太阳能型材冷弯成型生产线通常可在 45 至 60 天内完成制造、组装和出厂测试。复杂的全自动配置可能需要最长 90 天。每台设备发货前都会在我们位于无锡的工厂使用实际钢卷进行严格试机。我们支持 FOB、CIF 或完整门到门条款的全球物流。THRONCH 会派遣专业工程师到现场完成整套安装、调试和操作培训,通常在 5 至 7 天内完成。我们的设备提供全面质保和终身远程技术支持。
启动您的太阳能支架生产项目
请将您的具体型材截面图纸、材料规格和预期产量发送给我们的团队。我们的工程师将提供详细的技术方案,包括设备配置、布局图和具有竞争力的报价。以精密制造建设您的可再生能源基础设施。请直接通过 amy@thronch.com 联系我们,启动您的项目。
常见问题
一台设备可以生产哪些太阳能支架型材?
一条生产线可以通过工程设计生产多种型材,例如 C 型钢、U 型钢和 Omega 截面。通过集成可调辊架或快换卡式系统,操作人员可以在不同腹板宽度和翼缘尺寸之间切换,而无需更换整套轧辊模具。
设备能否加工高强度钢和 Zn-Al-Mg 镀层钢卷?
可以。冷弯成型机采用刚性齿轮箱驱动牌坊,以及 Cr12MoV 或 DC53 模具。该架构可以轻松处理高屈服强度结构钢牌号(如 S350GD、S450GD),并在加工锌铝镁(Zn-Al-Mg)镀层带钢时防止表面拉伤或微裂纹。
组件安装孔如何冲制,公差是多少?
安装孔在冷弯成型前由独立液压冲床配合高精度伺服送料机在线冲制。这种连续预冲孔方式无需二次钻孔,即使在高速生产状态下也能保持严格的纵向孔距公差。
太阳能支架生产线的典型生产速度是多少?
有效生产速度通常为每分钟 15 至 25 米。具体速度取决于带钢厚度、截面复杂度以及在线冲孔图案的密度。
生产过程中更换型材尺寸需要多长时间?
对于配备电动自动宽度调节功能的生产线,操作人员可通过 PLC 触摸屏在几分钟内完成换型。对于采用手动套筒和隔垫调整的标准生产线,更换尺寸通常需要 1 至 2 小时,具体取决于操作人员的熟练程度。
你们是否提供现场安装和操作培训?
是的。THRONCH 会派遣专业技术人员到您的工厂,监督完整的机械与电气安装,进行实料调试,并为您的操作人员提供全面培训。
-

通合
冷弯成型机制造商
通合是一家直接生产制造商,专注于定制冷弯成型生产线及焊管机组。凭借十余年的工程专业经验,我们分享技术见解,并提供高精度的设备。